


Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 04-09-2026 Herkomst: Locatie


De productie van kunstgras staat voor een voortdurende operationele uitdaging. U moet de maximale sterkte van de tuftbinding afwegen tegen strikte materiaalcontroles. Onnauwkeurige lijmtoepassing leidt tot kritieke productfouten. Ondercoating veroorzaakt een snelle vezelafscheiding en delaminatie van de achterkant op de bouwplaats. Overcoaten verspilt dure latex- of polyurethaanverbindingen. Het creëert ook te stijve rollen die installatieploegen moeilijk kunnen afrollen en naaien. U hebt exacte coatinggewichten nodig die zijn afgestemd op specifieke grastoepassingen. Sportvelden vragen geheel andere specificaties dan residentiële groenvoorzieningen. Om deze nauwkeurigheid te bereiken is een goed gekalibreerde instelling vereist Coatingmachine voor kunstgras . Deze apparatuur zorgt ervoor dat de compound perfect in de primaire rug dringt zonder door te bloeden naar het buitengaren. We zullen onderzoeken hoe we optimale gewichten kunnen bepalen, de dosering kunnen controleren en de kwaliteit kunnen handhaven tijdens continue productieruns.
Materiaalafhankelijkheid: Het optimale coatinggewicht varieert aanzienlijk, afhankelijk van de gebruikte verbinding; polyurethaan vereist een ander applicatievolume en uithardingsprofiel vergeleken met traditionele latex.
Tuft Lock is de primaire maatstaf: het juiste gewicht wordt bepaald door het minimale volume dat nodig is om door de primaire backing te dringen en het garen vast te zetten, niet door willekeurig gewicht toe te voegen voor waargenomen duurzaamheid.
Machinekalibratie is van cruciaal belang: geavanceerde spanningscontrole, rakelprecisie en lijnsnelheid op een moderne backcoatlijn bepalen de consistentie van het coatinggewicht.
Kosten-prestatieverhouding: Precisietoepassing heeft een directe invloed op de winstgevendheid door de verspilling van grondstoffen te verminderen en tegelijkertijd de ISO/FIFA-naleving voor maatvastheid te behouden.
Om de grasspecificaties te begrijpen, moeten drie verschillende gewichtsgegevens worden onderscheiden. Gezichtsgewicht heeft uitsluitend betrekking op het synthetische garen. Het meet de massa van de grassprieten per vierkante meter. Het coatinggewicht meet de secundaire steunkleefstof die tijdens de productie is aangebracht. Deze vloeibare verbinding houdt het garen op zijn plaats. Het vulgewicht verwijst naar de materialen die na de installatie zijn toegevoegd. Installateurs borstelen zand of rubberkorrels in de vezels. Infill zorgt ervoor dat de messen rechtop blijven staan en voegt ballast toe. Productiefaciliteiten controleren alleen het gewicht van het oppervlak en het coatinggewicht. Het coatinggewicht fungeert als structurele basis. Het bepaalt hoe goed de grasmat bij elkaar blijft onder mechanische spanning en thermische uitzetting.
Gewicht Metrisch |
Onderdeel gemeten |
Toepassingsfase |
Primaire functie |
|---|---|---|---|
Gezichtsgewicht |
Polyethyleen/nylongaren |
Tuften (voorcoaten) |
Esthetiek, oppervlaktetextuur, pooldichtheid |
Gewicht coating |
Latex- of polyurethaanlijm |
Productie (coatinglijn) |
Tuftbinding, dimensionale stabiliteit, steunsterkte |
Vulgewicht |
Kiezelzand, kruimelrubber |
Installatie op locatie |
Bladondersteuning, schokabsorptie, ballast |
De lijm moet effectief door de primaire ruglaag zinken. De primaire achterkant bestaat uit geweven polypropyleenstoffen. Tijdens het tuftproces prikken naalden het synthetische garen door deze stof. De resulterende lussen vereisen een chemisch slot. De coatingmassa stroomt over deze blootliggende lussen. Het omhult de basis van de kunstgrasdraden. Een goede penetratie zorgt voor langdurige houdkracht. Als de vloeistof op het oppervlak blijft zitten, mislukt de tuft-lock. Als het te diep doordringt, bloedt het door en ruïneert het gezichtsgaren. Viscositeit en applicatiedruk bepalen deze penetratiediepte. Operators passen deze variabelen aan op basis van het specifieke gebruikte rugmateriaal en het aantal afbeeldingen van de geweven stof.
Het gewicht van de coating heeft een directe invloed op de veerkracht van het milieu. De uitgeharde backing bepaalt de weerstand van de grasmat tegen uitzetting en krimp. Temperatuurschommelingen zorgen ervoor dat synthetische materialen verschuiven. Een robuuste coatinglaag stabiliseert de gehele matrix. Het voorkomt kreukels tijdens warme zomerdagen. De chemische formulering biedt ook kritische UV-bestendigheid. Het voorkomt dat de achterkant verslechtert onder direct zonlicht. Ware maatvastheid komt voort uit het gewicht van de coating en de chemische formulering. Het komt niet door de esthetische kleur van de achterkant. Een goed geformuleerde zwarte rug presteert beter dan een slecht geformuleerde groene rug. De prestaties zijn volledig afhankelijk van de toegepaste massa en chemische integriteit.
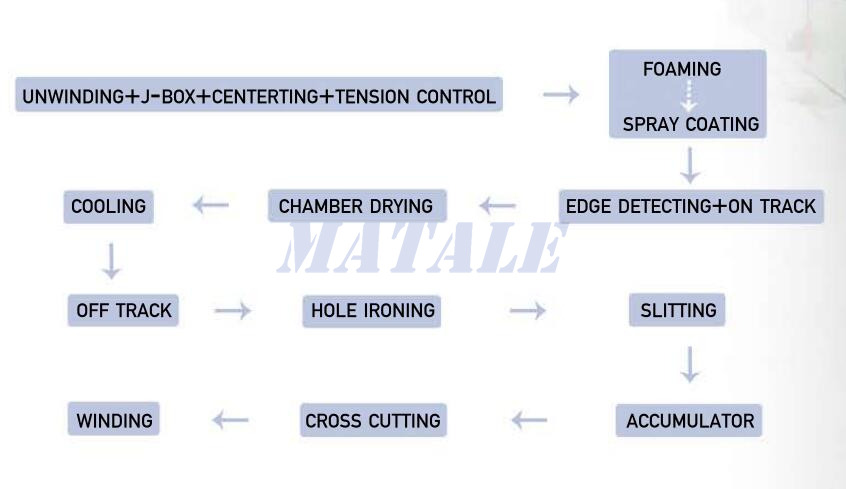
Verschillende installatieomgevingen vereisen specifieke steunprofielen. U kunt geen universeel coatinggewicht gebruiken. Bij residentiële landschapsarchitectuur staat flexibiliteit voorop. Installateurs moeten navigeren door de contouren van de fundering en door complexe tuinvormen. Dankzij het lichtere coatinggewicht kan de grasmat op natuurlijke wijze over golvingen vallen. Sportgras met hoge impact vereist maximale duurzaamheid. Agressief klampverkeer vereist uitzonderlijke tuftbinding. Sporttoepassingen maken gebruik van zwaardere coatinggewichten om vezels veilig vast te zetten. De toepassing bepaalt de mechanische opstelling van de coatinglijn.
Toepassingstype |
Typisch coatinggewicht (oz/m2) |
Primaire vereiste |
Flexibiliteitsniveau |
|---|---|---|---|
Residentiële landschapsarchitectuur |
20 - 26 |
Contouren van de ondergrond, gemakkelijk afrollen |
Hoog |
Commerciële landschappen |
24 - 28 |
Matige veerkracht van het voetverkeer |
Medium |
Huisdierengras |
26 - 30 |
Afwateringsefficiëntie, vloeistofbestendigheid |
Medium |
Sportvelden met hoge impact |
28 - 34+ |
Maximale tuftbinding, weerstand tegen schoenplaatjes |
Laag |
Materiaalchemie verandert het vereiste applicatievolume. Latex en polyurethaan hebben een verschillend soortelijk gewicht. Latex bevat water en vereist thermische verdamping. Het vereist doorgaans een hoger nat applicatiegewicht om het gewenste droge gewicht te bereiken. Polyurethaan hardt uit door een chemische reactie. Het bevat bijna 100% vaste stoffen. PU zet tijdens het uithardingsproces licht uit. Deze uitzetting helpt de garenlussen veilig vast te zetten. Over het algemeen breng je qua gewicht minder PU aan dan latex. De viscositeit van de formulering heeft invloed op het benodigde applicatievolume. Dikkere verbindingen vereisen een hogere druk om door de primaire rug te dringen. Operators moeten de machine-instellingen aanpassen wanneer ze tussen deze twee verschillende chemische families schakelen.
Latexverbindingen: vereisen hogere natte applicatiegewichten vanwege de verdamping van het watergehalte tijdens de uithardingsfase.
Polyurethaanverbindingen: vereisen een lager applicatiegewicht vanwege het vastestofgehalte van 100% en de lichte expansie-eigenschappen.
Viscositeitsaanpassingen: Dikkere formuleringen vereisen bredere rakelopeningen en lagere lijnsnelheden om adequate penetratie te garanderen.
Uithardingsprofielen: Latex is afhankelijk van vochtverwijdering bij hoge temperaturen, terwijl PU afhankelijk is van gecontroleerde chemische verknoping.
Gezichtsgewicht heeft rechtstreeks invloed op het benodigde lijmvolume. Gezichtsgewichten met hoge dichtheid verpakken meer garen in elke vierkante centimeter. Typische residentiële gezichtsgewichten variëren van 40 tot 90 ounces per vierkante meter. Hogere stapelhoogtes variëren van 1 tot 3 inch. Dicht op elkaar gepakte bosjes zorgen voor een strakker primair steunoppervlak. De lijm moet om meer vezelbundels heen navigeren. Om zwaardere plukjes goed af te dichten, heeft u een groter coatingvolume nodig. U moet echter de flexibiliteit behouden. Door te veel compound aan te brengen op zware faceweights ontstaat een boardachtig product. Operators balanceren volume en penetratie om dichte garens te garanderen zonder de rolflexibiliteit in gevaar te brengen.
Beoordeel de specificaties voor het gewicht en de stapelhoogte op het productieticket.
Verhoog de snelheid van de applicatorrol iets om meer compound aan te brengen op dichte garenbasissen.
Pas de opening van het rakelmes aan, zodat er een dikkere lijmlaag doorheen kan.
Controleer de penetratiediepte visueel voordat de grasmat de uithardingsoven binnengaat.
Voer onmiddellijk na het uitharden tuftbindingstests uit om te verifiëren of de aanpassingen de dichte vezels veilig hebben gesteld.
Mechanische precisie bepaalt de dikte van de lijm. Een kunstgrascoatingmachine maakt gebruik van een rakelsysteem. Dit mesje zit boven een applicatorrol. De applicatorrol neemt de vloeibare verbinding op uit een pan. Het rakelmes schraapt overtollig materiaal weg. De opening tussen het mes en de rol bepaalt de exacte dikte. Deze tussenruimte vertaalt zich direct in het coatinggewicht. Operators gebruiken micrometeraanpassingen of pneumatische cilinders om deze opening in te stellen. Zelfs een millimeterafwijking verandert het toegepaste gewicht aanzienlijk. De primaire achterkant gaat over deze applicatorrol. Het neemt de precieze laag gedoseerde lijm op.
Materiaalaanvoerhoeveelheden moeten synchroon lopen met de afgiftehoeveelheden. Een moderne De Turf Back Coating-lijn is gebaseerd op geavanceerde spanningscontrole. De primaire achterkant rekt uit terwijl deze vloeistof en warmte absorbeert. Loadcellen monitoren deze spanning continu. Aandrijvingen met variabele frequentie passen de rolsnelheden aan om een consistente trekkracht te behouden. Als de lijnsnelheid daalt, ontstaat er compound op de achterkant. Als de snelheid toeneemt, slaat de applicator secties over. Een ongelijkmatige gewichtsverdeling verpest het eindproduct. Het synchroniseren van de lijnsnelheid voorkomt deze defecten. Het zorgt ervoor dat de lijm zich gelijkmatig over de gehele breedte van het tapijt verspreidt, ongeacht de thermische uitzetting van de rug.
De applicatiesnelheid moet in lijn zijn met de thermische uithardingscapaciteit. De gecoate grasmat gaat onmiddellijk een uithardingsoven met meerdere zones in. De oven verdampt water uit latex of versnelt PU-vernetting. De snelheid van de coatingmachine bepaalt de verblijftijd in de oven. Als de lijn te snel loopt, blijft de backing nat. Als het te langzaam werkt, ontstaat er blaarvorming of brandt het mengsel. De oventemperaturen lopen geleidelijk op in verschillende zones. Dit voorkomt het vasthouden van vocht onder een uitgeharde oppervlaktelaag. Operators balanceren de snelheid van de applicator tegen de ovenlengte en temperatuurprofielen. Grondig drogen zorgt ervoor dat het aangebrachte gewicht een maximale structurele integriteit bereikt.
Apparatuur moet strikte gewichtstoleranties handhaven. Fabrikanten publiceren voor elk grasproduct een technisch gegevensblad (TDS). Klanten vertrouwen op deze specificaties. Je evalueert een machine op basis van zijn vermogen om deze doelen te raken. Het moet toleranties binnen een paar gram per vierkante meter aanhouden. Deze precisie moet aanhouden tijdens continue productieruns met meerdere ploegen. Variaties veroorzaken productafkeuringen en garantieclaims. Hoogwaardige machines maken gebruik van geautomatiseerde spleetcontroles. Het bewaakt de viscositeit van de verbinding en past het rakelblad dynamisch aan. Dit zorgt ervoor dat het eindproduct strikt overeenkomt met de TDS-specificaties van de fabrikant.
Productiefaciliteiten vereisen operationele flexibiliteit. Je gebruikt zelden wekenlang hetzelfde product. Een capabele kunstgrassteunmachine maakt snelle overgangen mogelijk. Je moet efficiënt wisselen tussen latex- en PU-compounds. Je schakelt ook over tussen lichtgewicht residentiële en zwaargewicht sportvelden. Snelle omstellingen minimaliseren de stilstand van de machine. Zoek naar applicatorrollen met snelsluiting en geautomatiseerde reinigingscycli. Gemakkelijke toegang tot de coatingpan vermindert handmatige arbeid tijdens het wassen. Machines die een hoge schaalbaarheid bieden, verbeteren de algehele doorvoer van de fabriek. Ze stellen fabrikanten in staat uiteenlopende bestellingen te accepteren zonder de productieschema's te verlammen.
Thermisch beheer heeft invloed op de operationele winstgevendheid. Het uitharden van zware coatinggewichten vereist een enorme energie-input. Evalueer de efficiëntie van de aandrijfsystemen van de machine. Beoordeel de thermische isolatie en luchtrecirculatiemogelijkheden van de oven. Moderne ovens vangen verwarmde uitlaatlucht op en hergebruiken deze. Dit vermindert het aardgas- of elektriciteitsverbruik. Ook de naleving van de milieuvoorschriften is van belang. Hoge coatinggewichten produceren tijdens het uitharden meer vluchtige organische stoffen (VOS). Efficiënte uitlaatgasreinigingssystemen verzachten deze impact op het milieu. Het balanceren van zware applicatiegewichten met energie-efficiënte uitharding definieert een succesvolle productieoperatie.
Kleefmiddelen vertegenwoordigen een enorme kostenpost voor grondstoffen. Het overmatig aanbrengen van coating met slechts twee ons per meter vernietigt de winstmarges. Een standaardrol van 15 bij 100 voet bevat ongeveer 166 vierkante meter. Door twee onnodige ounces per meter toe te voegen, wordt meer dan 20 pond compound per rol verspild. Gedurende een jaarlijkse productiecyclus neemt dit afval enorm toe. Te weinig toepassing brengt echter ernstige garantierisico's met zich mee. Slechte tuftlock leidt tot vervanging in het veld. U moet deze fysieke volume-afweging zorgvuldig analyseren. Precisiemachines elimineren dit giswerk. Het past precies het minimale volume toe dat nodig is om de duurzaamheidstests te doorstaan. Deze geoptimaliseerde aanpak maximaliseert de levensduur van het product en beschermt tegelijkertijd de materiaalvoorraad.
Het eindgewicht van de rol bepaalt de vrachtlogistiek. Zwaardere coatinggewichten verhogen de totale massa van de grasmatrol. Standaardrollen zijn 15 voet breed en maximaal 100 voet lang. Door extra lijm toe te voegen, zijn deze rollen ongelooflijk zwaar. Dit heeft directe gevolgen voor de vrachtlogistiek. Standaard diepladers hebben strikte gewichtslimieten, vaak met een maximum van ongeveer 45.000 pond. Zwaardere rollen betekenen dat er minder rollen op één vrachtwagen passen. Het heeft ook invloed op de verwerkingsvereisten. Magazijnpersoneel heeft zwaardere vorkheftrucks nodig om de inventaris te verplaatsen. Installatiepersoneel wordt geconfronteerd met hogere fysieke belasting. Ze hebben moeite om rollen met overgewicht naar de achtertuinen van woningen te manoeuvreren. Je moet duurzaamheid in evenwicht brengen met de logistieke realiteit.
De stijfheid van de achterkant heeft invloed op de installatiekwaliteit. U wordt geconfronteerd met een afweging tussen een zeer duurzame rug en praktische installatiebehoeften. Zware coatinggewichten zorgen voor een stevig grasveld. Het stijve gras is bestand tegen uitrollen. Bij koud weer weigert hij plat te liggen. Het slaagt er niet in zich aan te passen aan de golvingen van de ondergrond tijdens make-overs in de achtertuin. Installateurs hebben moeite met het snijden en naaien van stijve ruggen. Omgekeerd kunnen extreem flexibele ruggen onvoldoende toefjesbinding hebben voor zwaar verkeer. Fabrikanten moeten verbindingen formuleren die sterk uitharden maar buigzaam blijven. Het juiste aanbrenggewicht zorgt ervoor dat de grasmat gemakkelijk op de bouwplaats kan worden verwerkt en jarenlang voetverkeer kan overleven.
Mechanische storingen brengen de productintegriteit in gevaar. Versleten applicatorrollen brengen de lijm inconsistent aan. Inconsistente pompdruk veroorzaakt pieken in de verbinding. Verstopte inline-filters beperken de materiaalstroom. Deze problemen leiden tot ongelijkmatige coatinggewichten over de tapijtbreedte. Bij dunne plekken ontbreekt voldoende tuftlock. Dikke plekken harden niet goed uit en blaren in de oven. Beide scenario's veroorzaken daaropvolgende scheiding van de achterkant. Delaminatie treedt op wanneer de secundaire achterkant loslaat van de primaire stof. Regelmatig onderhoud voorkomt deze mechanische storingen. Operators moeten rakelmessen op slijtage inspecteren. Ze moeten spanningssensoren regelmatig kalibreren. Consistente mechanische prestaties garanderen een uniforme lijmverdeling.
Verificatie vereist onmiddellijke fysieke tests. U kunt niet uitsluitend vertrouwen op visuele inspecties. Industriestandaard testprotocollen dicteren kwaliteitscontrole. Operators voeren trektests op de rollenbank uit onmiddellijk nadat het gras de machine verlaat. Ze klemmen een enkel plukje gras vast en trekken het verticaal. De rollenbank meet de kracht die nodig is om het garen eruit te trekken. Landschapsgras vereist doorgaans een trekkracht van 10 pond, terwijl sportgras 20 pond of meer vereist. Dit verifieert dat het aangebrachte gewicht de noodzakelijke houdkracht bereikte. Als de test mislukt, passen operators het coatinggewicht of de oventemperatuur onmiddellijk aan. Dit voorkomt de productie van duizenden meters defect product.
Automatisering voorkomt gewichtsafwijkingen. Moderne productielijnen integreren continue monitoringsystemen. Aan het einde van de uithardingsoven bevinden zich geautomatiseerde bètameters of ultrasone scansensoren. Ze doorkruisen het web en meten in realtime de massa van het voltooide tapijt. Het systeem vergelijkt deze gegevens met het kale primaire steungewicht. Het berekent het exacte aangebrachte coatinggewicht. Als het gewicht buiten de tolerantie valt, waarschuwt het systeem de machinist. Geavanceerde systemen passen automatisch de rakelafstand aan om de afwijking te corrigeren. Deze gesloten feedback zorgt voor absolute consistentie van de eerste tot de laatste meter.
Voer uitgebreide materiaalproeven uit op toekomstige coatinglijnen om de exacte penetratiegraad voor uw specifieke garendichtheden te bepalen.
Voer tuftbindtests op de rollenbank uit op alle uitvoer om te verifiëren dat het toegepaste gewicht voldoet aan de specificaties van uw technisch gegevensblad.
Upgrade uw huidige machinepark naar een systeem met geautomatiseerde rakelbediening om handmatige fouten bij het instellen van de tussenruimte te elimineren.
Implementeer realtime gewichtsscansensoren om afwijkingen in de lijmtoepassing direct tijdens productieruns te detecteren en te corrigeren.
A: Het gezichtsgewicht meet de massa van het synthetische garen of de synthetische bladen. Het coatinggewicht verwijst naar de vloeibare lijmlaag die door de machine wordt aangebracht om het garen vast te zetten. Het vulgewicht is het zand- of rubbergranulaat dat tijdens de installatie wordt toegevoegd om de messen te ondersteunen.
A: De machine maakt gebruik van een rakel dat over een applicatorrol is geplaatst. Operators passen de opening tussen het blad en de rol aan om de exacte dikte van het mengsel te meten. Variabele lijnsnelheden en spanningscontroles zorgen voor een uniforme toepassing.
A: Zwaarder betekent niet altijd beter. Het gewicht moet worden geoptimaliseerd voor een goede tuftlock. Als u te veel compound aanbrengt, verspilt u materiaal en wordt de grasmat te stijf om gemakkelijk te kunnen installeren. Kwaliteit hangt af van de precieze toepassing, niet alleen van het maximale gewicht.
A: Nee, de kleur van de achterkant is puur esthetisch. Duurzaamheid, UV-bestendigheid en maatvastheid worden bepaald door de chemische formulering van de coating en de precisie van het aangebrachte gewicht, ongeacht of de achterkant zwart of groen is.
A: Polyurethaan en latex hebben verschillende materiaaldichtheden en soortelijk gewicht. Polyurethaan bestaat voor bijna 100% uit vaste stoffen en zet uit tijdens het uitharden, waardoor minder gewicht nodig is. Latex bevat water dat moet verdampen, waardoor een groter nat applicatievolume nodig is.
A: Operators voeren standaard tuftbindingtests van de rollenbank uit om de treksterkte te meten. Ze inspecteren ook visueel de primaire achterkant op juiste penetratie en vergelijken het uiteindelijke productgewicht met de beoogde technische gegevensbladspecificaties.
A: Door het gewicht te laag in te stellen, kan de lijm de garenbasis niet volledig inkapselen. Dit resulteert in een slechte tuftlock, snel garenverlies onder voetverkeer en uiteindelijke delaminatie van de steunlagen.