


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 04.09.2026 Herkunft: Website


Die Herstellung von Kunstrasen steht vor einer ständigen betrieblichen Herausforderung. Sie müssen die maximale Stärke der Büschelbindung mit strengen Materialkontrollen abwägen. Ungenauer Klebstoffauftrag führt zu kritischen Produktausfällen. Eine Unterbeschichtung führt auf der Baustelle zu einem schnellen Faserverlust und einer Delaminierung des Trägermaterials. Bei einer Überbeschichtung werden teure Latex- oder Polyurethanverbindungen verschwendet. Außerdem entstehen übermäßig steife Rollen, die das Montageteam nur schwer abrollen und vernähen kann. Sie benötigen genaue Beschichtungsgewichte, die auf bestimmte Rasenanwendungen zugeschnitten sind. Sportplätze stellen ganz andere Anforderungen als die Wohnbegrünung. Um diese Präzision zu erreichen, ist eine ordnungsgemäße Kalibrierung erforderlich Kunstrasen-Beschichtungsmaschine . Diese Ausrüstung stellt sicher, dass die Mischung perfekt in den Primärträger eindringt, ohne bis zum Obergarn durchzudringen. Wir werden untersuchen, wie man optimale Gewichte ermittelt, die Ausbringmengen kontrolliert und die Qualität über kontinuierliche Produktionsläufe hinweg aufrechterhält.
Materialabhängigkeit: Das optimale Beschichtungsgewicht variiert erheblich je nach verwendeter Verbindung; Polyurethan erfordert im Vergleich zu herkömmlichem Latex ein anderes Auftragsvolumen und ein anderes Aushärtungsprofil.
Tuft Lock ist die primäre Metrik: Das richtige Gewicht wird durch das Mindestvolumen ermittelt, das erforderlich ist, um in die primäre Unterlage einzudringen und das Garn zu sichern, und nicht durch willkürliche Gewichtszunahme für die wahrgenommene Haltbarkeit.
Die Maschinenkalibrierung ist von entscheidender Bedeutung: Die fortschrittliche Spannungskontrolle, die Präzision des Rakelmessers und die Liniengeschwindigkeit einer modernen Rasenrückenbeschichtungslinie bestimmen die Konsistenz des Beschichtungsgewichts.
Kosten-Leistungs-Verhältnis: Die präzise Anwendung wirkt sich direkt auf die Rentabilität aus, indem sie den Rohstoffabfall reduziert und gleichzeitig die ISO/FIFA-Konformität für Dimensionsstabilität aufrechterhält.
Um die Rasenspezifikationen zu verstehen, müssen drei verschiedene Gewichtsmetriken unterschieden werden. Das Flächengewicht bezieht sich ausschließlich auf das synthetische Garn. Es misst die Masse der Grashalme pro Quadratmeter. Das Beschichtungsgewicht misst den bei der Herstellung aufgetragenen sekundären Trägerklebstoff. Diese flüssige Verbindung fixiert das Garn an Ort und Stelle. Das Füllgewicht bezieht sich auf Materialien, die nach der Installation hinzugefügt werden. Installateure bürsten Sand oder Gummigranulat in die Fasern. Die Füllung trägt dazu bei, dass die Rotorblätter aufrecht stehen, und sorgt für zusätzlichen Ballast. Produktionsanlagen kontrollieren nur das Flächengewicht und das Beschichtungsgewicht. Das Beschichtungsgewicht dient als strukturelles Fundament. Sie bestimmt, wie gut der Rasen unter mechanischer Belastung und thermischer Ausdehnung zusammenhält.
Gewichtsmetrik |
Komponente gemessen |
Bewerbungsphase |
Primäre Funktion |
|---|---|---|---|
Gesichtsgewicht |
Polyethylen/Nylon-Garn |
Tufting (Vorbeschichtung) |
Ästhetik, Oberflächenbeschaffenheit, Flordichte |
Beschichtungsgewicht |
Latex- oder Polyurethankleber |
Fertigung (Beschichtungslinie) |
Büschelbindung, Dimensionsstabilität, Trägerstärke |
Füllgewicht |
Quarzsand, Gummikrümel |
Installation vor Ort |
Blattunterstützung, Stoßdämpfung, Ballast |
Der Klebstoff muss effektiv durch den Primärträger eindringen. Der primäre Träger besteht aus gewebten Polypropylengeweben. Während des Tufting-Vorgangs stanzen Nadeln das synthetische Garn durch dieses Gewebe. Die entstehenden Schleifen erfordern eine chemische Sperre. Die Beschichtungsmasse fließt über diese freigelegten Schleifen. Es umschließt die Basis der Kunstrasenfäden. Die richtige Penetration gewährleistet eine langfristige Haltekraft. Bleibt die Flüssigkeit an der Oberfläche, versagt die Büschelsperre. Wenn es zu tief eindringt, blutet es durch und zerstört das Obergarn. Viskosität und Anwendungsdruck steuern diese Eindringtiefe. Die Bediener passen diese Variablen basierend auf dem spezifischen verwendeten Trägermaterial und der Anzahl der gewebten Stoffe an.
Das Beschichtungsgewicht hat direkten Einfluss auf die Umweltbeständigkeit. Der ausgehärtete Träger bestimmt den Widerstand des Rasens gegen Ausdehnung und Kontraktion. Durch Temperaturschwankungen kommt es zu einer Verschiebung synthetischer Materialien. Eine robuste Beschichtungsschicht stabilisiert die gesamte Matrix. Es verhindert Faltenbildung an heißen Sommertagen. Die chemische Formulierung sorgt außerdem für eine entscheidende UV-Beständigkeit. Es verhindert, dass sich die Trägerschicht bei direkter Sonneneinstrahlung zersetzt. Die tatsächliche Dimensionsstabilität ergibt sich aus dem Beschichtungsgewicht und der chemischen Zusammensetzung. Es kommt nicht auf die ästhetische Farbe des Trägers an. Ein gut formulierter schwarzer Träger übertrifft einen schlecht formulierten grünen Träger. Die Leistung hängt vollständig von der aufgebrachten Masse und der chemischen Integrität ab.
Unterschiedliche Installationsumgebungen erfordern spezifische Trägerprofile. Sie können kein universelles Beschichtungsgewicht verwenden. Bei der Wohnlandschaftsgestaltung steht Flexibilität im Vordergrund. Installateure müssen sich mit der Konturierung des Untergrunds und komplexen Hofformen auseinandersetzen. Leichtere Beschichtungsgewichte ermöglichen ein natürliches Fallen des Rasens über Unebenheiten. Sportrasen mit hoher Belastung erfordert maximale Haltbarkeit. Aggressiver Stollenverkehr erfordert eine außergewöhnliche Büschelbindung. Sportanwendungen nutzen schwerere Beschichtungsgewichte, um die Fasern sicher zu fixieren. Die Anwendung bestimmt den mechanischen Aufbau der Beschichtungsanlage.
Anwendungstyp |
Typisches Beschichtungsgewicht (oz/sq yd) |
Primäre Anforderung |
Flexibilitätsgrad |
|---|---|---|---|
Wohnlandschaftsbau |
20 - 26 |
Konturierung des Untergrunds, einfaches Abrollen |
Hoch |
Kommerzielle Landschaften |
24 - 28 |
Mäßige Widerstandsfähigkeit gegenüber Fußgängerverkehr |
Medium |
Haustierrasen |
26 - 30 |
Entwässerungseffizienz, Flüssigkeitsbeständigkeit |
Medium |
Hochleistungssportplätze |
28 - 34+ |
Maximale Büschelbindung, Stollenfestigkeit |
Niedrig |
Die Materialchemie verändert das erforderliche Auftragsvolumen. Latex und Polyurethan besitzen unterschiedliche spezifische Gewichte. Latex enthält Wasser und erfordert eine thermische Verdunstung. Typischerweise ist ein höheres Nassauftragsgewicht erforderlich, um das gewünschte Trockengewicht zu erreichen. Polyurethan härtet durch eine chemische Reaktion aus. Es enthält nahezu 100 % Feststoffe. PU dehnt sich während des Aushärtungsprozesses leicht aus. Diese Erweiterung trägt dazu bei, die Garnschlaufen sicher zu verriegeln. Sie tragen im Vergleich zu Latex im Allgemeinen gewichtsmäßig weniger PU auf. Die Viskosität der Formulierung beeinflusst das erforderliche Auftragsvolumen. Dickere Verbindungen erfordern einen höheren Druck, um in den Primärträger einzudringen. Bediener müssen die Maschineneinstellungen anpassen, wenn sie zwischen diesen beiden unterschiedlichen Chemikalienfamilien wechseln.
Latexmischungen: Erfordern aufgrund der Verdunstung des Wassergehalts während der Aushärtephase höhere Nassauftragsgewichte.
Polyurethan-Compounds: Erfordern aufgrund des 100-prozentigen Feststoffgehalts und der leichten Expansionseigenschaften geringere Auftragsgewichte.
Viskositätsanpassungen: Dickere Formulierungen erfordern größere Rakelspalte und langsamere Liniengeschwindigkeiten, um eine ausreichende Penetration sicherzustellen.
Aushärtungsprofile: Latex basiert auf der Feuchtigkeitsentfernung bei hohen Temperaturen, während PU auf einer kontrollierten chemischen Vernetzung beruht.
Das Flächengewicht hat direkten Einfluss auf das erforderliche Klebstoffvolumen. Hochdichte Flächengewichte packen mehr Garn in jeden Quadratzoll. Typische Flächengewichte für Wohngebäude liegen zwischen 40 und 90 Unzen pro Quadratmeter. Höhere Florhöhen reichen von 1 bis 3 Zoll. Dicht gepackte Büschel sorgen für eine dichtere primäre Trägeroberfläche. Der Kleber muss um weitere Faserbündel herum navigieren. Sie benötigen ein größeres Beschichtungsvolumen, um schwerere Büschel richtig abzudichten. Sie müssen jedoch die Flexibilität bewahren. Durch übermäßiges Auftragen der Masse auf schwere Flächengewichte entsteht ein brettartiges Produkt. Die Bediener gleichen Volumen und Penetration aus, um dichte Garne zu gewährleisten, ohne die Rollenflexibilität zu beeinträchtigen.
Bewerten Sie die Angaben zum Flächengewicht und zur Florhöhe auf dem Produktionsschein.
Erhöhen Sie die Geschwindigkeit der Applikatorwalze leicht, um mehr Masse auf dichte Garnbasen aufzutragen.
Stellen Sie den Rakelspalt so ein, dass eine dickere Klebstoffschicht durchdringen kann.
Überwachen Sie die Eindringtiefe visuell, bevor der Rasen in den Aushärteofen gelangt.
Führen Sie nach dem Aushärten sofort Tests zur Büschelbindung durch, um zu überprüfen, ob die Einstellungen die dichten Fasern sichern.
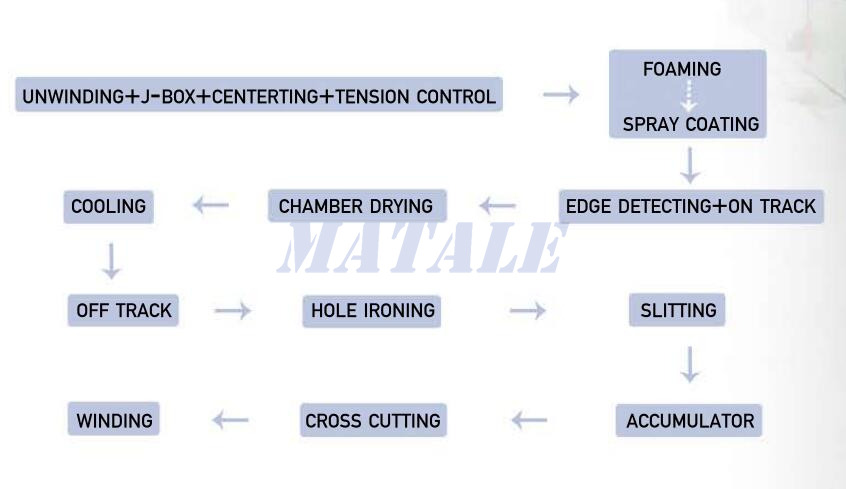
Die mechanische Präzision bestimmt die Klebstoffdicke. Ein Die Kunstrasenbeschichtungsmaschine verwendet ein Rakelsystem. Diese Klinge sitzt über einer Applikatorwalze. Die Auftragswalze nimmt flüssige Masse aus einer Pfanne auf. Das Rakelmesser schabt überschüssiges Material ab. Der Spalt zwischen Messer und Walze bestimmt die genaue Dicke. Diese Abstandseinstellung wirkt sich direkt auf das Beschichtungsgewicht aus. Um diesen Abstand einzustellen, verwenden Bediener Mikrometereinstellungen oder Pneumatikzylinder. Schon eine Abweichung von einem Millimeter verändert das aufgebrachte Gewicht erheblich. Der Primärträger läuft über diese Auftragswalze. Es nimmt die exakt dosierte Klebstoffschicht auf.
Die Materialzufuhrgeschwindigkeiten müssen mit den Ausbringmengen synchronisiert sein. Ein moderner Die Rasenrückenbeschichtungslinie basiert auf einer fortschrittlichen Spannungsregelung. Der primäre Träger dehnt sich, da er Flüssigkeit und Wärme aufnimmt. Kraftmessdosen überwachen diese Spannung kontinuierlich. Antriebe mit variabler Frequenz passen die Rollengeschwindigkeiten an, um eine gleichmäßige Zugkraft aufrechtzuerhalten. Wenn die Liniengeschwindigkeit sinkt, bilden sich Masseansammlungen auf dem Untergrund. Steigt die Geschwindigkeit, überspringt der Applikator Abschnitte. Eine ungleichmäßige Gewichtsverteilung ruiniert das Endprodukt. Durch die Synchronisierung der Liniengeschwindigkeit werden diese Mängel vermieden. Es sorgt dafür, dass sich der Kleber unabhängig von der Wärmeausdehnung des Trägers gleichmäßig über die gesamte Breite des Teppichs verteilt.
Die Auftragsgeschwindigkeit muss mit der thermischen Härtungskapazität übereinstimmen. Der beschichtete Rasen gelangt sofort in einen Mehrzonen-Härtungsofen. Der Ofen verdampft Wasser aus Latex oder beschleunigt die PU-Vernetzung. Die Geschwindigkeit der Beschichtungsmaschine bestimmt die Verweilzeit im Ofen. Läuft die Leine zu schnell, bleibt die Unterlage nass. Läuft es zu langsam, bildet die Masse Blasen oder brennt. Die Ofentemperaturen steigen in den verschiedenen Zonen allmählich an. Dies verhindert, dass Feuchtigkeit unter einer ausgehärteten Oberflächenschicht eingeschlossen wird. Die Bediener gleichen die Applikatorgeschwindigkeit mit der Ofenlänge und den Temperaturprofilen ab. Durch gründliche Trocknung wird sichergestellt, dass das aufgebrachte Gewicht maximale strukturelle Integrität erreicht.
Bei der Ausrüstung müssen strenge Gewichtstoleranzen eingehalten werden. Hersteller veröffentlichen für jedes Rasenprodukt ein technisches Datenblatt (TDS). Kunden verlassen sich auf diese Vorgaben. Sie bewerten eine Maschine anhand ihrer Fähigkeit, diese Ziele zu treffen. Es muss Toleranzen von wenigen Gramm pro Quadratmeter einhalten. Diese Präzision muss über kontinuierliche, mehrschichtige Produktionsläufe hinweg Bestand haben. Abweichungen führen zu Produktablehnungen und Garantieansprüchen. Hochwertige Maschinen nutzen automatisierte Spaltkontrollen. Es überwacht die Viskosität der Mischung und passt die Rakel dynamisch an. Dadurch wird sichergestellt, dass das Endprodukt genau den TDS-Spezifikationen des Herstellers entspricht.
Produktionsanlagen erfordern betriebliche Flexibilität. Es kommt selten vor, dass Sie das gleiche Produkt wochenlang ununterbrochen verwenden. Ein fähiger Kunstrasenrückenmaschine ermöglicht schnelle Übergänge. Sie müssen effizient zwischen Latex- und PU-Compounds wechseln. Sie können auch zwischen leichten Wohn- und schweren Sportrasenumgebungen wechseln. Schnelle Umrüstungen minimieren Maschinenstillstandszeiten. Achten Sie auf Applikatorrollen mit Schnellverschluss und automatisierten Reinigungszyklen. Der einfache Zugang zur Beschichtungswanne reduziert den manuellen Arbeitsaufwand beim Abwaschen. Maschinen mit hoher Skalierbarkeit verbessern den gesamten Anlagendurchsatz. Sie ermöglichen es Herstellern, unterschiedliche Aufträge anzunehmen, ohne die Produktionspläne zu beeinträchtigen.
Das Wärmemanagement wirkt sich auf die betriebliche Rentabilität aus. Die Aushärtung schwerer Beschichtungsgewichte erfordert einen enormen Energieaufwand. Bewerten Sie die Effizienz der Antriebssysteme der Maschine. Bewerten Sie die Wärmedämmung und die Luftumwälzfähigkeit des Ofens. Moderne Öfen erfassen die erwärmte Abluft und nutzen sie wieder. Dadurch wird der Erdgas- bzw. Stromverbrauch reduziert. Auch die Einhaltung der Umweltvorschriften ist wichtig. Bei hohen Beschichtungsgewichten entstehen beim Aushärten mehr flüchtige organische Verbindungen (VOCs). Effiziente Abgasreinigungssysteme mildern diese Umweltbelastung. Das Ausbalancieren hoher Auftragsgewichte mit energieeffizienter Aushärtung macht einen erfolgreichen Herstellungsvorgang aus.
Klebeverbindungen stellen einen enormen Rohstoffaufwand dar. Eine Überbeschichtung von nur zwei Unzen pro Yard vernichtet die Gewinnspanne. Eine Standardrolle von 15 Fuß x 100 Fuß umfasst etwa 166 Quadratmeter. Durch das Hinzufügen von zwei unnötigen Unzen pro Yard werden über 20 Pfund Compound pro Rolle verschwendet. Im Laufe eines jährlichen Produktionszyklus nimmt dieser Abfall massiv zu. Eine unzureichende Anwendung birgt jedoch erhebliche Garantierisiken. Eine schlechte Büschelverriegelung führt zu Feldauswechslungen. Sie müssen diesen Kompromiss beim physischen Volumen sorgfältig analysieren. Präzisionsmaschinen machen dieses Rätselraten überflüssig. Es wird genau das Mindestvolumen aufgebracht, das zum Bestehen der Haltbarkeitstests erforderlich ist. Dieser optimierte Ansatz maximiert die Produktlebensdauer und schützt gleichzeitig den Materialbestand.
Das endgültige Rollengewicht bestimmt die Frachtlogistik. Höhere Beschichtungsgewichte erhöhen die Gesamtmasse der Rasenrolle. Standardrollen sind 15 Fuß breit und bis zu 100 Fuß lang. Durch die Zugabe von zusätzlichem Kleber werden diese Rollen unglaublich schwer. Dies wirkt sich direkt auf die Frachtlogistik aus. Für Standard-Pritschenwagen gelten strenge Gewichtsbeschränkungen, die oft bei etwa 45.000 Pfund liegen. Schwerere Rollen bedeuten, dass weniger Rollen auf einen einzigen LKW passen. Es wirkt sich auch auf die Handhabungsanforderungen aus. Das Lagerpersonal benötigt schwerere Gabelstapler, um den Lagerbestand zu bewegen. Die Montagemannschaften sind einer höheren körperlichen Belastung ausgesetzt. Sie haben Mühe, übergewichtige Rollen in die Hinterhöfe von Wohnhäusern zu manövrieren. Sie müssen die Haltbarkeit mit der logistischen Realität in Einklang bringen.
Die Steifigkeit des Trägers beeinflusst die Installationsqualität. Sie stehen vor einem Kompromiss zwischen einem äußerst haltbaren Träger und praktischen Installationsanforderungen. Schwere Beschichtungsgewichte sorgen für einen steifen Rasen. Der starre Rasen verhindert das Abrollen. Bei kaltem Wetter lässt es sich nicht flach hinlegen. Bei Hinterhofumgestaltungen passt es sich nicht an die Unebenheiten des Unterbaus an. Installateure haben Mühe, steife Träger zu schneiden und zu nähen. Umgekehrt kann es bei extrem flexiblen Trägern zu einer unzureichenden Flockenbindung für starken Verkehr kommen. Hersteller müssen Verbindungen formulieren, die stark aushärten, aber dennoch biegsam bleiben. Das richtige Auftragsgewicht stellt sicher, dass sich der Rasen vor Ort problemlos handhaben lässt und jahrelangem Fußgängerverkehr standhält.
Mechanische Fehler gefährden die Produktintegrität. Abgenutzte Auftragwalzen tragen den Klebstoff ungleichmäßig auf. Ein ungleichmäßiger Pumpendruck führt zu zusammengesetzten Druckstößen. Verstopfte Inline-Filter behindern den Materialfluss. Diese Probleme führen zu ungleichmäßigen Beschichtungsgewichten über die Teppichbreite. An dünnen Stellen fehlt eine ausreichende Büschelbindung. Dicke Stellen härten nicht richtig aus und bilden im Ofen Blasen. Beide Szenarien führen zu einer anschließenden Trägertrennung. Zu einer Delaminierung kommt es, wenn sich die Sekundärunterlage vom Primärgewebe löst. Regelmäßige Wartung verhindert diese mechanischen Ausfälle. Bediener müssen die Rakelmesser auf Verschleiß prüfen. Sie müssen Spannungssensoren häufig kalibrieren. Eine gleichbleibende mechanische Leistung garantiert eine gleichmäßige Klebstoffverteilung.
Die Verifizierung erfordert eine sofortige körperliche Untersuchung. Sie können sich nicht ausschließlich auf Sichtprüfungen verlassen. Industriestandard-Testprotokolle bestimmen die Qualitätskontrolle. Unmittelbar nachdem der Rasen die Maschine verlässt, führen die Bediener Zugtests auf dem Dynamometer durch. Sie klemmen einen einzelnen Grasbüschel und ziehen ihn vertikal. Das Dynamometer misst die Kraft, die zum Herausziehen des Garns erforderlich ist. Landschaftsrasen erfordert normalerweise eine Zugkraft von 10 Pfund, während Sportrasen 20 Pfund oder mehr erfordert. Dadurch wird nachgewiesen, dass das aufgebrachte Gewicht die erforderliche Haltekraft erreicht. Wenn der Test fehlschlägt, passen die Bediener sofort das Beschichtungsgewicht oder die Ofentemperatur an. Dadurch wird verhindert, dass tausende Meter fehlerhafter Produkte hergestellt werden.
Automatisierung verhindert Gewichtsabweichungen. Moderne Produktionslinien integrieren kontinuierliche Überwachungssysteme. Automatisierte Beta-Gauge- oder Ultraschall-Scanning-Sensoren sitzen am Ende des Aushärteofens. Sie durchqueren die Bahn und messen in Echtzeit die Masse des fertigen Teppichs. Das System vergleicht diese Daten mit dem reinen Primärträgergewicht. Es berechnet das genaue aufgetragene Beschichtungsgewicht. Wenn das Gewicht außerhalb der Toleranz liegt, warnt das System den Bediener. Fortschrittliche Systeme passen den Rakelspalt automatisch an, um die Abweichung zu korrigieren. Dieses geschlossene Feedback sorgt für absolute Konstanz vom ersten bis zum letzten Yard.
Führen Sie umfassende Materialversuche an künftigen Beschichtungslinien durch, um die genauen Penetrationsraten für Ihre spezifischen Garndichten zu ermitteln.
Führen Sie an allen Ausgängen Büschelbindungstests auf dem Dynamometer durch, um sicherzustellen, dass das aufgebrachte Gewicht den Spezifikationen Ihres technischen Datenblatts entspricht.
Rüsten Sie Ihre aktuellen Maschinen auf ein System mit automatischer Rakelsteuerung um, um Fehler bei der manuellen Spalteinstellung zu vermeiden.
Implementieren Sie Echtzeit-Gewichtsscansensoren, um Abweichungen beim Klebstoffauftrag während der Produktionsläufe sofort zu erkennen und zu korrigieren.
A: Das Flächengewicht misst die Masse des synthetischen Garns oder der Blätter. Das Beschichtungsgewicht bezieht sich auf den flüssigen Kleberücken, der von der Maschine aufgetragen wird, um das Garn zu befestigen. Das Füllgewicht besteht aus Sand oder Gummigranulat, das während der Installation hinzugefügt wird, um die Rotorblätter zu stützen.
A: Die Maschine verwendet eine Rakel, die über einer Applikatorwalze positioniert ist. Die Bediener stellen den Spalt zwischen der Klinge und der Walze ein, um die exakte Dicke der Masse zu dosieren. Variable Liniengeschwindigkeiten und Spannungskontrollen sorgen für einen gleichmäßigen Auftrag.
A: Schwerer bedeutet nicht immer besser. Das Gewicht muss für eine ordnungsgemäße Büschelverriegelung optimiert werden. Wenn Sie zu viel Compound auftragen, wird Material verschwendet und der Rasen wird zu steif, um ihn einfach zu verlegen. Qualität hängt von der präzisen Anwendung ab, nicht nur vom maximalen Gewicht.
A: Nein, die Hintergrundfarbe ist rein ästhetischer Natur. Haltbarkeit, UV-Beständigkeit und Dimensionsstabilität werden durch die chemische Zusammensetzung der Beschichtung und die Präzision des aufgetragenen Gewichts bestimmt, unabhängig davon, ob der Träger schwarz oder grün ist.
A: Polyurethan und Latex besitzen unterschiedliche Materialdichten und spezifische Gewichte. Polyurethan besteht zu nahezu 100 % aus Feststoffen und dehnt sich beim Aushärten aus, sodass weniger Gewicht aufgebracht werden muss. Latex enthält Wasser, das verdunsten muss, was ein höheres Nassauftragsvolumen erfordert.
A: Bediener führen Standard-Büschelbindungstests mit einem Dynamometer durch, um die Zugkraft zu messen. Sie prüfen auch visuell den Primärträger auf ordnungsgemäße Durchdringung und vergleichen das Endproduktgewicht mit den Zielspezifikationen des technischen Datenblatts.
A: Wenn Sie das Gewicht zu niedrig einstellen, kann der Klebstoff die Garnbasis nicht vollständig umschließen. Dies führt zu einer schlechten Büschelfixierung, einem schnellen Garnverlust bei Fußgängerverkehr und schließlich zur Delaminierung der Trägerschichten.