


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 14.07.2026 Herkunft: Website


Fehler nach der Installation bei modularen Bodenbelägen – insbesondere Wellen, Wölbungen und Lücken – sind selten Installationsfehler; Dabei handelt es sich um Herstellungsfehler, die auf thermisches Missmanagement während des Beschichtungsprozesses zurückzuführen sind. Hersteller konzentrieren sich häufig auf die Trägerchemie (PVC, Bitumen, Polyolefin), um die Haltbarkeit des Produkts sicherzustellen. Wenn jedoch die thermische Vorgeschichte der Fliese außer Acht gelassen wird, führen innere Restspannungen unweigerlich dazu, dass sich die Fliese verformt, wenn sie Schwankungen der Umgebungstemperatur ausgesetzt wird. Die entscheidende Variable zur Vermeidung dieser Defekte ist die Abkühlphase. Bewertung der thermischen Kontrollfähigkeiten von a Eine Teppichfliesen-Beschichtungsmaschine ist der entscheidende Schritt, um die Einhaltung strenger Dimensionsstabilitätsstandards (wie EN ISO 23999) sicherzustellen und Ihre Marke vor kostspieligen Garantieansprüchen zu schützen.
Die Abkühlgeschwindigkeit bestimmt die innere Spannung: Schnelles oder ungleichmäßiges Abkühlen „friert“ Polymerketten ein, bevor sie sich entspannen können, was zu latenter innerer Spannung führt, die sich nach der Installation in Form von Schrumpfung oder Kräuseln löst.
Unterschiede zwischen Ober- und Unterseite: Eine Hochleistungsbeschichtungsmaschine für Teppichfliesen muss das Temperaturdelta zwischen dem Obergarn und dem Trägermaterial bewältigen, um Bimetallstreifen-Verwerfungen zu verhindern.
Umweltauslöser: Umgebungsstressfaktoren wie Fußbodenheizung, direkte Sonneneinstrahlung und Hydratations-/Dehydrationszyklen beschleunigen die Freisetzung herstellungsbedingter Spannungen, was zu Spannungsspitzen oder Lücken an den Verbindungen führt.
Schwerpunkt der Gerätebewertung: Geben Sie bei der Bewertung einer modularen Teppichrückenlinie der zonenbasierten Temperaturregelung, der Präzision der Kühlwalze und der spannungsfreien Bahnhandhabung Vorrang vor der reinen Liniengeschwindigkeit.
Kompromiss zwischen Durchsatz und Qualität: Eine Beschleunigung der Liniengeschwindigkeit ohne proportionale Erweiterung der Kühlzone beeinträchtigt direkt die Dimensionsstabilität der fertigen Fliese.
Die Dimensionsstabilität definiert den Grad, in dem eine Teppichfliese ihre ursprüngliche Länge, Breite und Ebenheit behält, wenn sie Temperatur- und Feuchtigkeitsschwankungen ausgesetzt wird. Wir quantifizieren diese Metrik als den Prozentsatz der Dimensionsänderung relativ zur Originalgröße einer uneingeschränkten Probe. Die Einhaltung strenger internationaler Standards erfordert eine präzise Kontrolle über den gesamten Herstellungslebenszyklus. Wenn eine Fliese ihre Form nicht mehr beibehält, verschlechtert sich der gesamte Bodenbelag. Zwischen den Nähten entstehen Lücken. Kanten heben sich ab und schaffen Stolperfallen. Die frühzeitige Definition dieses Erfolgskriteriums hilft Produktionsteams zu verstehen, warum die Temperaturkontrolle wichtiger ist als das reine Produktionsvolumen. Sie müssen die Stabilität sowohl in Maschinenrichtung (MD) als auch quer zur Maschinenrichtung (CMD) messen. Schwankungen zwischen diesen beiden Achsen weisen auf eine ungleichmäßige Spannung oder Kühlung über die Bahnbreite hin.
Bei Testprotokollen wird typischerweise eine konditionierte Fliese für eine bestimmte Dauer, normalerweise zwei bis vierundzwanzig Stunden, in einen Ofen bei 60 Grad Celsius gelegt. Die Techniker messen dann die Fliese, nachdem sie wieder auf Raumtemperatur abgekühlt ist. Jede Abweichung von den ursprünglichen Maßen stellt einen Fehler im Herstellungsprozess dar. Eine stabile Fliese weist eine Dimensionsänderung von weniger als 0,2 % auf. Alles, was höher ist, deutet direkt auf ungelöste innere Spannungen hin, die sich während der Produktion im Träger festsetzen.
Trägermassen dehnen sich bei Erwärmung während des Extrusions- oder Beschichtungsprozesses erheblich aus. Hitze aktiviert die Polymerketten und ermöglicht ihnen, zu fließen und sich mit der primären Träger- und Glasfaserverstärkungsschicht zu verbinden. Sie müssen die Kontraktion während der Abkühlphase kontrollieren, um eine dauerhafte, festsitzende Verformung zu verhindern. Wenn die Verbindung abkühlt, versuchen die Polymerketten, in ihren Ruhezustand zurückzukehren. Kühlt das Material zu schnell ab, gefrieren diese Ketten in einer gestreckten, gespannten Position. Diese eingeschlossene Spannung bleibt inaktiv, bis äußere Hitze das Polymer nach der Installation reaktiviert.
Verschiedene Trägermaterialien weisen unterschiedliche thermische Verhaltensweisen auf. PVC erfordert hohe Verarbeitungstemperaturen, um eine ordnungsgemäße Plastisolverschmelzung zu erreichen, was bedeutet, dass es beim Abkühlen einen massiven thermischen Abfall erfährt. Bitumenmischungen lassen sich bei niedrigeren Temperaturen verarbeiten, halten aber aufgrund ihrer dichten, viskosen Beschaffenheit die Wärme länger. Polyolefin-Träger haben einen hohen Schmelzpunkt und erfordern eine genau abgestimmte Kühlung, um eine plötzliche Kristallisation zu verhindern. Das Verständnis dieses spezifischen Polymerverhaltens ermöglicht es den Bedienern, die Abkühlkurve genau anzupassen.
Ungleichmäßige Kühlung führt direkt zu spezifischen, vorhersehbaren Feldfehlern. Das Verständnis dieser Mechanik hilft Bedienern, Maschinenfehler anhand von Kundenbeschwerden zu diagnostizieren. Wir sehen vor Ort drei primäre Fehlermodi.
Kalte Temperaturen und Austrocknung: Diese Bedingungen führen dazu, dass sich das Trägermaterial zusammenzieht. Diese Kontraktion führt zu Fugenspalten in der gesamten Anlage. Es beeinträchtigt die strukturelle Integrität und schafft unerwünschte akustische und thermische Brücken zwischen dem Unterboden und dem Innenraum.
Heiße Temperaturen und Flüssigkeitszufuhr: Erhöhte Temperaturen und Feuchtigkeit führen zu einer Ausdehnung. Die Fliese drückt gegen benachbarte Quadrate, was zu einer Fugenspitze führt. Bei starker Ausdehnung kommt es zu Knickungen und vertikalen Kantenaufrollungen, wodurch die optische und funktionale Qualität des Bodens beeinträchtigt wird.
Asymmetrische Feuchtigkeitsaufnahme: Wenn das Obergarn Umgebungsfeuchtigkeit aufnimmt, während die undurchlässige Unterlage trocken bleibt, dehnt sich die Oberschicht aus. Diese unterschiedliche Ausdehnung drückt die Fliesenkanten nach unten und erzeugt einen Wölbungseffekt in der Mitte der Fliese.
Umgebungen nach der Installation wirken als thermische Katalysatoren, die vorzeitig die Freisetzung latenter Fertigungsspannungen auslösen. Direkte Sonneneinstrahlung durch große Architekturfenster erwärmt bestimmte Bodenabschnitte schnell. Bei direkter Sonneneinstrahlung können die Oberflächentemperaturen leicht über 50 Grad Celsius steigen. Moderne Fußbodenheizungssysteme (UFH) bringen kontinuierlich Strahlungswärme direkt auf den Untergrund. Diese Umwelteinflüsse machen einer stabilen Fliese keinen Schaden. Stattdessen enthüllen sie die verborgene thermische Geschichte eines schlecht hergestellten Produkts. Eine stabile Fliese hält diesen Katalysatoren stand. Eine beanspruchte Fliese verformt sich fast sofort.
Wenn Fliesen über UFH-Systemen versagen, geben Gebäudemanager oft dem Installationsunternehmen oder dem Kleber die Schuld. Allerdings können druckempfindliche Klebstoffe eine Fliese nicht festhalten, wenn sie starken inneren Aufrollkräften ausgesetzt ist. Die mechanische Belastung des Krümmungspolymers überwindet leicht die chemische Bindung des Klebrigmachers. Die Ursache liegt immer in der Fabrikhalle und den während der Produktion verwendeten Kühlparametern.
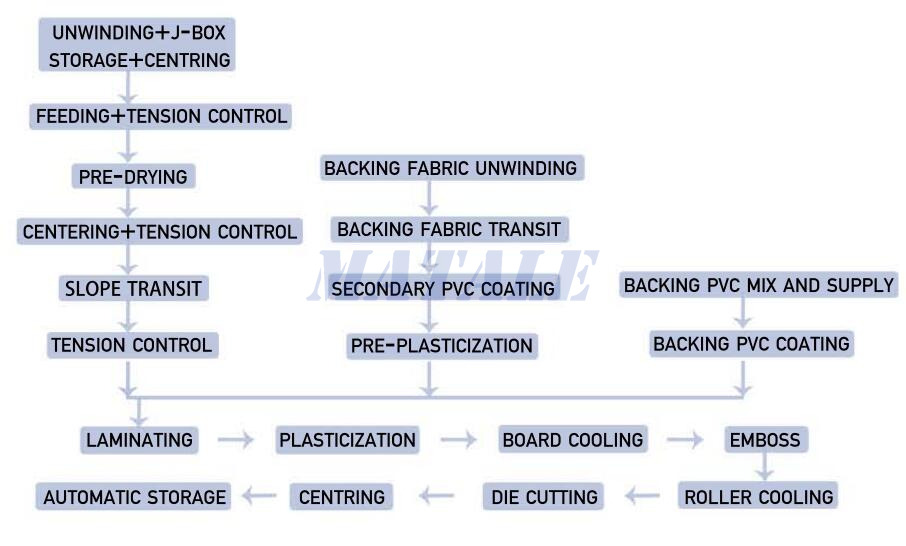
Eine aggressive Kühlung birgt erhebliche Risiken für das Endprodukt. Ein zu schnelles Absinken der Temperatur führt dazu, dass die äußere Schicht des Trägers sofort fest wird. Währenddessen bleibt der Kern geschmolzen. Durch diese unterschiedliche Kühlung werden starke innere Spannungen innerhalb der Trägermatrix eingefangen. Wir nennen dies schnelles Abschrecken. Das Abschrecken ermöglicht möglicherweise höhere Liniengeschwindigkeiten, garantiert jedoch einen Produktausfall. Die eingeschlossene Spannung wirkt wie eine Spiralfeder. Wenn die Fliese in einem Gewerbebüro schließlich der Umgebungswärme ausgesetzt wird, löst sich die Feder. Das Ergebnis ist eine katastrophale Schrumpfung und Verformung der gesamten Installationsfläche.
Um eine verkürzte Kühlzone auszugleichen, erhöhen Betreiber manchmal den Kaltwasserdurchfluss auf die maximale Kapazität. Diese Praxis schockiert das Polymer. Die Oberflächenhaut verhärtet und schrumpft, wodurch die noch warmen inneren Schichten komprimiert werden. Wenn der Kern schließlich abkühlt und zu schrumpfen versucht, wird er durch die verhärtete Außenhaut eingeschränkt. Dieser interne Kampf zwischen den Schichten führt zu einem permanenten mechanischen Ungleichgewicht. Sie können dieses Ungleichgewicht nicht beheben, nachdem die Kachel die Linie verlassen hat.
Eine abgestufte, allmähliche Abkühlgeschwindigkeit ermöglicht eine natürliche Entspannung der Polymerketten. Wir bezeichnen diesen Vorgang als Glühen. Durch Tempern wird die Verbindung langsam auf ihre Glasübergangstemperatur gesenkt. Es verhindert, dass die Außenhaut verhärtet, bevor sich der Kern stabilisiert. Diese schrittweise Reduzierung führt zu einer strukturell stabilen, spannungsfreien Fliese. Die Implementierung einer korrekten Glühkurve erfordert eine ausgefeilte Technik modulare Teppichrückenlinie mit präziser thermischer Modulation. Die zusätzliche Zeit, die in der Kühlzone verbracht wird, zahlt sich aus, da Garantieansprüche entfallen und der Ruf der Marke geschützt wird.
Für einen effektiven Glühprozess sind mehrere Temperaturzonen erforderlich. In der ersten Zone kann die Bahntemperatur um 20 Grad gesenkt werden, in der zweiten um 15 Grad und in der letzten Zone auf Raumtemperatur. Dieser schrittweise Ansatz gibt den Polymerketten die nötige Zeit, sich zu entwirren und in eine entspannte Konfiguration zu bringen. Sie müssen die Bahntemperatur kontinuierlich zwischen den einzelnen Zonen überwachen, um sicherzustellen, dass die Abkühlkurve mit dem Zielprofil übereinstimmt.
Das Kühlen eines schweren Trägers ohne übermäßiges Abkühlen oder Einschließen von Wärme in der Obermaterialfaser stellt eine komplexe technische Herausforderung dar. Wir müssen den Wärmegradienten der Z-Achse sorgfältig steuern. Das Obergarn und das Trägermaterial besitzen völlig unterschiedliche thermische Masse- und Leitfähigkeitseigenschaften. Ein unausgeglichenes Gefälle führt dazu, dass sich Schlagfläche und Träger unterschiedlich schnell zusammenziehen. Dieses Differential wirkt genau wie ein Bimetallstreifen in einem Thermostat. Wenn die Rückseite stärker schrumpft als die Vorderseite, wellt sich die Fliese nach oben. Wenn die Fläche stärker schrumpft, wölbt sich die Fliese. Die Kontrolle dieses Gefälles gewährleistet die Ebenheit der Struktur.
Sie erreichen die Steuerung der Z-Achse, indem Sie unterschiedliche Kühlmethoden an der Ober- und Unterseite der Bahn anwenden. Kühlwalzen entziehen der unteren Trägerschicht durch direkten Kontakt Wärme. Gleichzeitig bläst Umgebungsluft oder leicht gekühlte Luft über das Obergarn, um der Oberseite Wärme zu entziehen. Durch den Ausgleich der Walzentemperatur mit der Luftgeschwindigkeit wird sichergestellt, dass der gesamte Teppichquerschnitt gleichmäßig abkühlt. Bediener müssen diese Einstellungen basierend auf der spezifischen Florhöhe und Trägerdicke des aktuellen Produktionslaufs anpassen.
Die Bewertung der primären Kühlmechanismen hilft dabei, die richtige Ausrüstung für Ihre spezifische Trägerchemie zu bestimmen. Generell vergleichen wir Kühlwalzen- und Umluftsysteme. Jede Methode bietet je nach thermischer Masse des Materials unterschiedliche Vorteile.
Kühlmechanismus |
Wärmeübertragungsmethode |
Beste Anwendung |
Entscheidender Vorteil |
|---|---|---|---|
Kaltwasserwalzen |
Direkt leitend |
Schweres PVC, Bitumen |
Schnelle, kontrollierte Wärmeentnahme von unten nach oben. |
Zwangsluftsysteme |
Konvektiv |
Leichtere Gewichte, Obergarn |
Gleicht die Oberflächentemperaturen berührungslos aus. |
Hybridsysteme |
Leitfähig und konvektiv |
Hochgeschwindigkeitsproduktion |
Gleicht den Z-Achsen-Gradienten perfekt über alle Ebenen hinweg aus. |
Abschrecken im Wasserbad |
Direktes Eintauchen |
Spezifische Polyolefine |
Sofortige Oberflächenversiegelung (erfordert sorgfältiges Kernmanagement). |
Schwergewichtige Polymer- und Bitumenträger erfordern hybride Ansätze. Wenn man sich ausschließlich auf eine Methode verlässt, führt dies normalerweise zu ungleichmäßigen thermischen Profilen. Kühlwalzen müssen über interne Leitbleche verfügen, um einen gleichmäßigen Wasserfluss und konstante Oberflächentemperaturen über die gesamte Flächenbreite zu gewährleisten. Eine Walze mit toten Stellen erzeugt in der fertigen Bahn Längsbänder aus beanspruchtem Material.
Moderne Geräte müssen strenge Standards für thermische Präzision erfüllen. Eine zuverlässige Maschine bietet mehrere, unabhängig voneinander gesteuerte Kühlzonen. Dieser Aufbau erzeugt einen optimierten, nach unten gerichteten Wärmegradienten anstelle eines einzelnen, drastischen Temperaturabfalls. Die zonenbasierte Steuerung ermöglicht es dem Bediener, die Kühlkurve basierend auf dem spezifischen Mischungsgewicht und den Umgebungsbedingungen im Werk fein abzustimmen. Sie können die Temperatur in jeder aufeinanderfolgenden Zone in bestimmten Schritten senken. Diese Präzision verhindert einen Thermoschock und stellt sicher, dass der Träger von Kante zu Kante gleichmäßig aushärtet.
Jede Zone benötigt eigene Temperatursensoren, Wasserumwälzpumpen und Wärmetauscher. Wenn Sie alle Kühlwalzen an einen einzigen Kühlkreislauf anschließen, verlieren Sie die Möglichkeit, die Kühlkurve zu profilieren. Die erste Walze nimmt den Großteil der Wärme auf, sodass die nachfolgenden Walzen zu kalt bleiben. Unabhängige Schaltkreise ermöglichen es Ihnen, die erste Walze auf 40 Grad Celsius, die zweite auf 30 Grad und die letzte Walze auf 15 Grad einzustellen und so eine perfekte Glühumgebung zu schaffen.
Eine entscheidende Bewertungsgröße stellt die Bahnspannung während der Abkühlphase dar. Wenn der Träger abkühlt, zieht sich das physikalische Material zusammen. Die Bahnspannung muss sich dynamisch anpassen, um dieser Schrumpfung Rechnung zu tragen. Übermäßige mechanische Spannung beim Abkühlen dehnt den warmen, biegsamen Träger. Wenn Sie das Material während des Abkühlens zu stark ziehen, bleibt dieser gedehnte Zustand erhalten. Sobald die Fliese zugeschnitten und verpackt ist, wird sie unweigerlich versuchen, wieder auf ihre natürliche Länge zu schrumpfen. Spannungslose Bahnhandhabungssysteme nutzen fortschrittliche Sensoren und Antriebe mit variabler Geschwindigkeit, um einen stressfreien Transport durch den Kühltunnel aufrechtzuerhalten.
Wägezellen und Tänzerrollen sorgen für die nötige Rückmeldung an die Antriebsmotoren. Wenn das Material schrumpft, verschiebt die Tänzerwalze ihre Position. Das Steuersystem erkennt diese Bewegung und reduziert die Geschwindigkeit des nachgeschalteten Antriebs leicht, sodass sich die Bahn auf natürliche Weise zusammenziehen kann, ohne sich zu dehnen. Sie müssen diese Spannsysteme speziell auf die Elastizität der Trägermasse kalibrieren. Ein starrer Bitumenrücken erfordert andere Spannungsparameter als ein hochflexibles PVC-Plastisol.
Die betriebliche Realität erfordert einen strikten Kompromiss zwischen Durchsatz und Stabilität. Eine Erhöhung der Meter pro Minute erfordert eine mathematisch proportionale Erhöhung der Kühlleistung. Man kann die Antriebsmotoren nicht einfach beschleunigen. Das Polymer muss seine sichere Glasübergangstemperatur erreichen, bevor es die Wickel- oder Stanzstationen erreicht. Ein schieben Wenn die Produktionslinie für Teppichfliesen ihre thermischen Kapazitätsgrenzen überschreitet, ist die Produktion fehlerhaft. Bediener müssen die genaue Verweilzeit berechnen, die für ihr spezifisches Trägergewicht erforderlich ist, und sicherstellen, dass die Länge der Kühlzone die angestrebte Liniengeschwindigkeit unterstützt.
Wenn Ihre aktuelle Kühlzone 10 Meter misst und eine sichere Produktionsgeschwindigkeit von 5 Metern pro Minute ermöglicht, erfordert eine Verdoppelung Ihrer Geschwindigkeit auf 10 Meter pro Minute eine Erweiterung der Kühlzone auf 20 Meter. Der Versuch, auf der ursprünglichen 10-Meter-Zone mit 10 Metern pro Minute zu laufen, halbiert die Verweilzeit. Das Material verlässt den Kühlbereich, während es noch warm und biegsam ist. Durch den anschließenden Schneidvorgang kommt es zu massiven mechanischen Belastungen der instabilen Fliesen.
Ein längerer, schrittweiser Abkühlungsprozess erfordert eine größere physische Stellfläche für die Produktionslinie. Anlagenbeschränkungen erschweren häufig die Modernisierung der Ausrüstung. Sie müssen kreative technische Lösungen bewerten, um die Abkühlzeit auf begrenzter Grundfläche zu maximieren. Speichertürme ermöglichen die vertikale Bewegung der Bahn und erhöhen so die Verweilzeit, ohne die lineare Grundfläche zu vergrößern. Mehrstufige Kühlregale und Deckenkühlbänder nutzen den vertikalen Fabrikraum effektiv aus. Die Planung des Layouts erfordert eine sorgfältige Berücksichtigung des Materialflusses und des Wartungszugangs rund um diese erweiterten Kühlstrukturen.
Bei der Konstruktion vertikaler Kühlakkumulatoren muss das Gewicht der beschichteten Bahn berücksichtigt werden. Schwere Bitumenbeläge belasten die oberen Führungsrollen enorm. Sie benötigen robuste Strukturstützen und Rollen mit großem Durchmesser, um zu verhindern, dass die Bahn beim Navigieren in vertikalen Kurven Falten wirft oder Risse bekommt. Außerdem steigt heiße Luft nach oben. Die oberen Etagen eines Vertikalspeichers sind naturgemäß wärmer als die unteren Etagen. Sie müssen geeignete Belüftungs- und Absaugventilatoren installieren, um diese eingeschlossene Wärme abzuleiten und eine gleichmäßige Kühlumgebung aufrechtzuerhalten.
Erweiterte Kühlzonen führen zu versteckten Betriebskosten. Sie müssen die Effizienz der Industriekühler bewerten, die zur Versorgung der Kühlwalzen erforderlich sind. Konzentrieren Sie sich auf geschlossene Kreislaufsysteme, die die Wasserverschwendung minimieren. Bewerten Sie Optionen zur thermischen Rückgewinnung, die die entzogene Wärme für die Verwendung in anderen Fabrikprozessen nutzen. Umgebungstemperaturvariablen in Ihrer Anlage wirken sich auf die Leistung der Kältemaschine aus. Durch die richtige Dimensionierung der Kältemaschinen wird sichergestellt, dass die erforderlichen Wassertemperaturen auch während der Hochproduktionsmonate im Sommer aufrechterhalten werden können. Unterdimensionierte Kältemaschinen führen zu Engpässen in Ihrer gesamten Produktionslinie.
Berechnen Sie die erforderliche Kühlkapazität basierend auf dem maximalen Beschichtungsgewicht, der spezifischen Wärmekapazität der Trägermasse und der angestrebten Liniengeschwindigkeit. Eine Linie, die 5 Kilogramm pro Quadratmeter Bitumenfliesen mit 10 Metern pro Minute produziert, benötigt deutlich mehr Kühltonnage als eine Linie, die 3 Kilogramm PVC-Fliesen mit der gleichen Geschwindigkeit produziert. Berücksichtigen Sie bei der Berechnung der Kühlerdimensionierung immer einen Sicherheitsspielraum von 20 %, um Effizienzverluste im Laufe der Zeit und extreme Wetterbedingungen zu berücksichtigen.
Legen Sie einen klaren Maßstab für den Erfolg fest, bevor Sie die Ausrüstung aufrüsten. Stellen Sie sicher, dass die Produktionslinie kontinuierlich Fliesen produzieren kann, die internationale Standards wie EN ISO 23999 erfüllen. Dieser Standard misst die Dimensionsstabilität als prozentuale Änderung gegenüber der Originalgröße. Es misst auch die Krümmung als vertikale Verformung in Millimetern. Die Tests beinhalten eine beschleunigte Wärmealterung, bei der die Proben typischerweise ungebremst 60 Grad Celsius ausgesetzt werden. Wenn sich die Fliese nach dieser Belastung über die zulässigen Toleranzen hinaus verformt, ist der Kühlvorgang fehlgeschlagen. Machen Sie diesen Standard zu einer nicht verhandelbaren Leistungsmetrik für jede neue Maschine.
Fordern Sie den Gerätehersteller auf, die Einhaltung der EN ISO 23999 im Rahmen des Kaufvertrags schriftlich zu garantieren. Geben Sie die genauen Trägerformulierungen und Beschichtungsgewichte an, die Sie verwenden möchten. Der Hersteller sollte empirische Daten bereitstellen, die belegen, dass sein Kühlabschnittsdesign diese Toleranzen bei Ihren angestrebten Produktionsgeschwindigkeiten einhalten kann. Akzeptieren Sie keine theoretischen Berechnungen; Fordern Sie physische Testergebnisse von ähnlichen Installationen an.
Gehen Sie über die grundlegenden Laborstandards hinaus. Priorisieren Sie Gerätelinien, die durch strenge simulierte Umwelttestprotokolle validiert wurden. Unterziehen Sie ungehinderte Probefliesen simulierten Fußbodenheizungszyklen. Setzen Sie sie in Klimakammern extremer Luftfeuchtigkeit und Austrocknung aus. Diese Tests reproduzieren die härtesten Feldbedingungen. Wenn die Fliesen während dieser Zyklen flach und formstabil bleiben, können Sie sich auf die Wärmemanagementfähigkeiten der Beschichtungslinie verlassen. Diese empirischen Daten geben Vertrauen in die Ausrüstungsinvestition.
Richten Sie eine Testkammer ein, die zwischen 10 Grad Celsius bei 20 % relativer Luftfeuchtigkeit und 40 Grad Celsius bei 80 % relativer Luftfeuchtigkeit wechselt. Führen Sie die Proben fünfzig kontinuierlichen Zyklen durch. Messen Sie die Fliesen am Ende des Tests. Eine ordnungsgemäß geglühte Fliese weist keine bleibende Verformung auf. Bei einer Fliese mit fester Herstellungsspannung kommt es nach diesen extremen Umweltschwankungen zu starkem Aufrollen oder Wölbungen der Kanten.
Bieten Sie einen strengen Rahmen für die Käufer-Due-Diligence. Akzeptieren Sie keine Marketingaussagen bezüglich der Kühleffizienz. Fordern Sie vom Originalgerätehersteller (OEM) konkrete Daten an. Fordern Sie Wärmebilddaten an, die die Wärmeverteilung über die Bahn beim Verlassen der Kühlzone zeigen. Fordern Sie Protokolle zur kontinuierlichen Temperaturüberwachung von Probeläufen an. Überprüfen Sie die Messwerte des Spannungssensors, um die Gleichmäßigkeit der Kühlung und die spannungsfreie Handhabung über die gesamte Bahnbreite nachzuweisen. Ein seriöser Anbieter stellt diesen Proof of Concept gerne zur Verfügung, um sein Engineering zu validieren.
Vereinbaren Sie einen Factory Acceptance Test (FAT) beim Lieferanten, bevor Sie den Versand genehmigen. Bringen Sie Ihre eigene Trägermasse und Ihr Obermaterial zum Testen mit. Betreiben Sie die Linie mit voller Produktionsgeschwindigkeit. Nehmen Sie Wärmekameramessungen der Bahn vor, während sie über jede Kühlwalze läuft. Stellen Sie sicher, dass die Temperaturabfälle mit der geplanten Kühlkurve übereinstimmen. Schneiden Sie sofort Musterfliesen vom Band und unterziehen Sie diese vor Ort schnellen Wärmealterungstests. Wenn die Kacheln ausfallen, unterbrechen Sie den Versand, bis der Lieferant die Kühlmängel behoben hat.
Bewerten Sie die Kompatibilität fortschrittlicher Kühlmodule mit Ihrer vorhandenen Infrastruktur. Viele Anlagen möchten ihre Kühlkapazität verbessern, ohne die alten Bitumen-, Polyurethan- oder PVC-Extrusionsköpfe auszutauschen. Stellen Sie sicher, dass der neue Kühlabschnitt nahtlos mit den aktuellen Steuerungssystemen verbunden ist. Bewerten Sie die mechanischen Übergangspunkte, um Bahnverzerrungen zu verhindern, wenn das Material vom älteren Beschichtungskopf in den modernen Kühltunnel gelangt. Eine ordnungsgemäße Integration maximiert die Kapitalrendite und löst gleichzeitig die Kernprobleme der Dimensionsstabilität.
Achten Sie besonders auf die Antriebssynchronisation zwischen Alt- und Neugerät. Der alte Beschichtungskopf verwendet wahrscheinlich ältere Motorsteuerungstechnologie. Die neue Kühlstrecke wird über moderne Servoantriebe verfügen. Sie müssen eine übergeordnete Steuerungs-SPS installieren, die mit beiden Systemen kommunizieren und eine perfekte Geschwindigkeitsanpassung gewährleisten kann. Selbst ein Geschwindigkeitsunterschied von 1 % zwischen Beschichtungskopf und Kühlabschnitt führt zu massiven Spannungsspitzen, wodurch die Vorteile der neuen Glühzonen vollständig zunichte gemacht werden.
Die Formstabilität einer Teppichfliese wird erst in der Kühlzone finalisiert. Das Vernachlässigen der Präzision der Kühlrate zugunsten der Rohproduktionsgeschwindigkeit ist eine falsche Ökonomie, die zu systemischen Produktausfällen und kostspieligen Schadensersatzansprüchen führt. Bevorzugen Sie bei der Bewertung einer Teppichfliesen-Beschichtungsmaschine Anbieter, die modulare Mehrzonen-Kühlsysteme mit integrierter, automatischer Spannungsregelung anbieten. Um sicherzustellen, dass bei Ihrem nächsten Geräte-Upgrade Verzugs- und Lückenfehler beseitigt werden, ergreifen Sie die folgenden Maßnahmen:
Fordern Sie von ausgewählten Herstellern detaillierte technische Schaltpläne des Kühlabschnitts an, um die unabhängige Zonensteuerung zu überprüfen.
Fragen Sie die Anbieter nach der maximal zulässigen Liniengeschwindigkeit, die dennoch die Einhaltung der EN ISO 23999 für Ihr spezifisches Trägergewicht gewährleistet.
Fordern Sie Daten aus Wärmebildversuchen an, um die Steuerung des Z-Achsen-Gradienten über die gesamte Bahnbreite zu überprüfen.
Bewerten Sie die Grundfläche Ihrer aktuellen Anlage, um festzustellen, ob vertikale Akkumulatoren für längere Kühlverweilzeiten erforderlich sind.
Berechnen Sie Ihre erforderliche Kältemaschinenkapazität, einschließlich einer Sicherheitsmarge von 20 % für die höchsten Umgebungstemperaturen im Sommer.
A: Unter Dimensionsstabilität versteht man die Fähigkeit einer Teppichfliese, ihre ursprünglichen Abmessungen beizubehalten und flach zu bleiben, wenn sie Temperatur- und Feuchtigkeitsschwankungen ausgesetzt wird. Gemäß Normen wie EN ISO 23999 wird er als Prozentsatz der Dimensionsänderung in Länge und Breite im Vergleich zur ursprünglichen Größe der Fliese nach einer Wärmealterung berechnet.
A: Wenn der Träger zu schnell abgekühlt (abgeschreckt) wird, fängt er hohe innere Spannungen in der Polymerstruktur ein. Wenn die Fliese später nach der Verlegung der Umgebungswärme ausgesetzt wird, lösen sich diese Spannungen, was dazu führt, dass die Fliese schrumpft, aufquillt oder sich wellt.
A: Fußbodenheizung und direkte Sonneneinstrahlung wirken als thermische Auslöser. Wenn eine Beschichtungsmaschine für Teppichfliesen den Träger während der Produktion nicht ordnungsgemäß tempert, führen diese externen Wärmequellen dazu, dass sich das Material ausdehnt oder eingebaute Spannungen abgebaut werden, was zu Spitzen an den Verbindungsstellen und vertikalen Knickungen führt.
A: Zusätzlich zu Temperaturschwankungen führen Änderungen der relativen Luftfeuchtigkeit dazu, dass sich Textilfasern ausdehnen (Hydratation) oder zusammenziehen (Dehydrierung). Wenn der thermische Verlauf des Trägermaterials instabil ist, verstärken diese Zyklen die physikalische Belastung und beschleunigen das Aufrollen der Kanten und Fugenspalten.
A: Die Länge der Kühlzone hängt vom Trägermaterial (PVC, Bitumen, Polyolefin), dem Beschichtungsgewicht und der angestrebten Liniengeschwindigkeit ab. Sie muss lang genug sein, um eine allmähliche Temperaturabsenkung zu ermöglichen, ohne das Material zu erschüttern. Oft sind Kühltunnel mit mehreren Zonen oder mehrstufige Förderbandanordnungen erforderlich, um Platz zu sparen.
A: Nein. Eine präzise Temperatur- und Spannungskontrolle während des Abkühlens kann zwar spannungsbedingte Verformungen verhindern, sie kann jedoch grundsätzlich instabile chemische Formulierungen oder falsche Füllstoff-Polymer-Verhältnisse in der Trägermasse nicht ausgleichen.