


Visualizações: 0 Autor: Editor do site Horário de publicação: 14/07/2026 Origem: Site


Falhas pós-instalação em pisos modulares – especificamente ondulação, abóbada e abertura – raramente são erros de instalação; são defeitos de fabricação enraizados na má gestão térmica durante o processo de revestimento. Os fabricantes muitas vezes se concentram em produtos químicos de apoio (PVC, betume, poliolefina) para garantir a durabilidade do produto. No entanto, se a história térmica do ladrilho for ignorada, as tensões internas residuais inevitavelmente farão com que o ladrilho se deforme quando exposto às flutuações da temperatura ambiente. A variável crítica na prevenção desses defeitos é a fase de resfriamento. Avaliando as capacidades de controle térmico de um A máquina de revestimento de carpetes é a etapa mais decisiva para garantir a conformidade com rígidos padrões de estabilidade dimensional (como EN ISO 23999) e proteger sua marca contra reclamações de garantia dispendiosas.
A taxa de resfriamento determina o estresse interno: O resfriamento rápido ou irregular 'congela' as cadeias de polímero antes que elas possam relaxar, levando a um estresse interno latente que libera a pós-instalação como encolhimento ou ondulação.
Diferenciais superior versus inferior: Uma máquina de revestimento de carpetes de alto desempenho deve gerenciar o delta de temperatura entre o fio frontal e o material de suporte para evitar empenamento tipo tira bimetálica.
Gatilhos Ambientais: Estressores ambientais como piso radiante, luz solar direta e ciclos de hidratação/desidratação aceleram a liberação de tensões internas de fabricação, levando a picos ou lacunas nas juntas.
Foco na avaliação do equipamento: Ao avaliar uma linha de suporte de carpete modular, priorize o controle de temperatura baseado em zona, a precisão dos rolos resfriados e o manuseio da folha sem tensão em detrimento da velocidade da linha bruta.
Compromisso entre rendimento e qualidade: Acelerar a velocidade da linha sem estender proporcionalmente a zona de resfriamento degrada diretamente a estabilidade dimensional do ladrilho acabado.
A estabilidade dimensional define o grau em que um carpete em placas mantém seu comprimento, largura e planicidade originais quando sujeito a variações de temperatura e umidade. Quantificamos essa métrica como a porcentagem de mudança dimensional em relação ao tamanho original de uma amostra irrestrita. A aprovação de padrões internacionais rigorosos exige controle preciso sobre todo o ciclo de vida da fabricação. Quando um ladrilho não consegue manter a sua forma, toda a instalação do piso se degrada. Surgem lacunas entre as costuras. As bordas levantam e criam riscos de tropeço. Definir antecipadamente esses critérios de sucesso ajuda as equipes de produção a entender por que o controle térmico é mais importante do que o volume bruto de produção. Você deve medir a estabilidade tanto na direção da máquina (MD) quanto na direção transversal à máquina (CMD). Variações entre estes dois eixos indicam tensão ou resfriamento irregular em toda a largura da banda.
Os protocolos de teste normalmente envolvem a colocação de um ladrilho condicionado em um forno a 60 graus Celsius por um período especificado, geralmente de duas a vinte e quatro horas. Os técnicos então medem o ladrilho depois que ele esfria de volta à temperatura ambiente. Qualquer desvio das medições iniciais representa uma falha no processo de fabricação. Um ladrilho estável apresentará menos de 0,2% de alteração dimensional. Qualquer coisa mais alta aponta diretamente para tensões internas não resolvidas bloqueadas no suporte durante a produção.
Os compostos de suporte expandem-se significativamente quando aquecidos durante o processo de extrusão ou revestimento. O calor ativa as cadeias poliméricas, permitindo que elas fluam e se unam ao suporte primário e às camadas de reforço de fibra de vidro. Você deve controlar a contração durante a fase de resfriamento para evitar deformações permanentes e bloqueadas. À medida que o composto esfria, as cadeias poliméricas tentam retornar ao seu estado de repouso. Se o material esfriar muito rápido, essas correntes congelam em uma posição alongada e estressada. Esta tensão bloqueada permanece inativa até que o calor externo reative o polímero pós-instalação.
Diferentes materiais de suporte exibem comportamentos térmicos distintos. O PVC requer altas temperaturas de processamento para atingir a fusão adequada do plastisol, o que significa que sofre uma enorme queda térmica durante o resfriamento. Os compostos de betume processam a temperaturas mais baixas, mas retêm o calor por mais tempo devido à sua natureza densa e viscosa. Os suportes de poliolefina têm um ponto de fusão acentuado e requerem resfriamento altamente calibrado para evitar cristalização repentina. A compreensão desses comportamentos específicos do polímero permite que os operadores ajustem a curva de resfriamento com precisão.
O resfriamento irregular leva diretamente a defeitos de campo específicos e previsíveis. Compreender essa mecânica ajuda os operadores a diagnosticar falhas nas máquinas com base nas reclamações dos clientes. Vemos três modos de falha primários no campo.
Temperaturas frias e desidratação: Essas condições fazem com que o material de suporte se contraia. Esta contração leva a folgas nas juntas em toda a instalação. Compromete a integridade estrutural e cria pontes acústicas e térmicas indesejadas entre o contrapiso e o espaço interior.
Temperaturas quentes e hidratação: Temperaturas elevadas e umidade causam expansão. O ladrilho empurra os quadrados adjacentes, causando picos nas juntas. A expansão severa causa empenamento e ondulação vertical das bordas, destruindo a qualidade visual e funcional do piso.
Absorção assimétrica de umidade: Quando o fio facial absorve a umidade ambiente enquanto o suporte impermeável permanece seco, a camada superior se expande. Esta expansão diferencial força as bordas do ladrilho para baixo, criando um efeito de cúpula no centro do ladrilho.
Os ambientes pós-instalação atuam como catalisadores térmicos que desencadeiam prematuramente a liberação de tensões latentes de fabricação. A exposição solar direta através de grandes janelas arquitetônicas aquece rapidamente seções específicas do piso. As temperaturas da superfície sob luz solar direta podem facilmente exceder 50 graus Celsius. Os sistemas modernos de piso radiante (UFH) aplicam calor radiante contínuo diretamente no suporte. Esses fatores ambientais não quebram um ladrilho estável. Em vez disso, expõem a história térmica oculta de um produto mal fabricado. Uma telha estável resiste a esses catalisadores. Um ladrilho estressado deforma-se quase imediatamente.
Os gerentes das instalações muitas vezes culpam o empreiteiro de instalação ou o adesivo quando os ladrilhos falham nos sistemas UFH. No entanto, os adesivos sensíveis à pressão não conseguem segurar um ladrilho que possua fortes forças internas de ondulação. A tensão mecânica do polímero empenador supera facilmente a ligação química do agente de pegajosidade. A causa raiz sempre remonta ao chão de fábrica e aos parâmetros de resfriamento usados durante a produção.
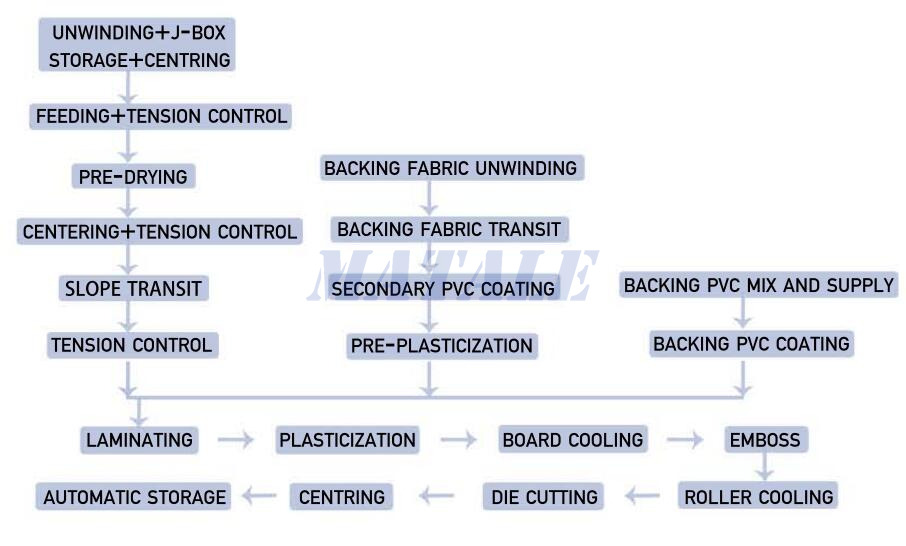
O resfriamento agressivo apresenta riscos graves ao produto final. A queda da temperatura muito rapidamente faz com que a camada externa do suporte se solidifique instantaneamente. Enquanto isso, o núcleo permanece fundido. Este resfriamento diferencial retém tensão interna severa dentro da matriz de suporte. Chamamos isso de extinção rápida. A extinção pode permitir velocidades de linha mais rápidas, mas garante a falha do produto. A tensão presa atua como uma mola enrolada. Quando o ladrilho eventualmente encontra o calor ambiente em um escritório comercial, a mola é liberada. O resultado é um encolhimento e empenamento catastróficos em toda a área ocupada pela instalação.
Às vezes, os operadores aumentam o fluxo de água gelada até a capacidade máxima para compensar uma zona de resfriamento reduzida. Esta prática choca o polímero. A pele superficial endurece e encolhe, comprimindo as camadas internas ainda quentes. À medida que o núcleo eventualmente esfria e tenta encolher, a pele externa endurecida o restringe. Esta batalha interna entre camadas cria um desequilíbrio mecânico permanente. Você não pode corrigir esse desequilíbrio depois que o ladrilho sai da linha.
Uma taxa de resfriamento escalonada e gradual permite que as cadeias de polímero relaxem naturalmente. Chamamos esse processo de recozimento. O recozimento reduz lentamente o composto à sua temperatura de transição vítrea. Impede que a pele externa endureça antes que o núcleo se estabilize. Esta redução gradual resulta num ladrilho estruturalmente estável e sem tensões. A implementação de uma curva de recozimento adequada requer um sofisticado linha de suporte de carpete modular capaz de modulação térmica precisa. O tempo extra gasto na zona de resfriamento compensa, eliminando reclamações de garantia e protegendo a reputação da marca.
Um processo de recozimento eficaz requer múltiplas zonas de temperatura. A primeira zona pode diminuir a temperatura da teia em 20 graus, a segunda em 15 graus, e a zona final reduz a temperatura ambiente. Esta abordagem escalonada dá às cadeias poliméricas o tempo necessário para se desembaraçarem e se estabelecerem numa configuração relaxada. Você deve monitorar a temperatura da banda continuamente entre cada zona para verificar se a curva de resfriamento corresponde ao perfil alvo.
Resfriar um suporte pesado sem resfriar demais ou reter calor na fibra frontal apresenta um desafio de engenharia complexo. Devemos gerenciar cuidadosamente o gradiente térmico do eixo Z. O fio frontal e o material de suporte possuem massa térmica e propriedades de condutividade completamente diferentes. Um gradiente desequilibrado faz com que a face e o suporte se contraiam em taxas diferentes. Este diferencial atua exatamente como uma tira bimetálica em um termostato. Se o suporte encolher mais do que a face, o ladrilho se curva para cima. Se a face encolher mais, o ladrilho forma uma cúpula. O controle desse gradiente garante planicidade estrutural.
Você consegue o controle do eixo Z aplicando diferentes métodos de resfriamento na parte superior e inferior da banda. Os rolos resfriados extraem calor da camada de suporte inferior por meio de contato direto. Simultaneamente, o ar ambiente ou ligeiramente resfriado sopra através do fio frontal para extrair calor da parte superior. Equilibrar a temperatura do rolo com a velocidade do ar garante que toda a seção transversal do carpete esfrie a uma taxa uniforme. Os operadores devem ajustar essas configurações com base na altura específica da pilha e na espessura do suporte da produção atual.
A avaliação dos mecanismos primários de resfriamento ajuda a determinar o equipamento certo para sua química de suporte específica. Geralmente comparamos rolos resfriados e sistemas de ar forçado. Cada método oferece vantagens distintas dependendo da massa térmica do material.
Mecanismo de resfriamento |
Método de transferência de calor |
Melhor Aplicação |
Vantagem Principal |
|---|---|---|---|
Rolos de água gelada |
Condutivo Direto |
PVC pesado, betume |
Extração de calor rápida e controlada de baixo para cima. |
Sistemas de Ar Forçado |
Convectivo |
Pesos mais leves, Fios faciais |
Equilibra as temperaturas da superfície superior sem contato. |
Sistemas Híbridos |
Condutivo e Convectivo |
Produção em alta velocidade |
Equilibra perfeitamente o gradiente do eixo Z em todas as camadas. |
Têmpera em banho-maria |
Imersão Direta |
Poliolefinas Específicas |
Selagem instantânea da superfície (requer gerenciamento cuidadoso do núcleo). |
Os suportes pesados de polímero e betume necessitam de abordagens híbridas. Depender apenas de um método geralmente resulta em perfis térmicos irregulares. Os rolos resfriados devem apresentar defletores internos para garantir fluxo de água uniforme e temperaturas de superfície consistentes em toda a largura da face. Um rolo com pontos mortos criará faixas longitudinais de material tensionado na teia acabada.
Os equipamentos modernos devem atender a padrões rígidos de precisão térmica. Uma máquina confiável oferece múltiplas zonas de resfriamento controladas de forma independente. Esta configuração estabelece um gradiente térmico descendente otimizado, em vez de uma única queda drástica de temperatura. O controle baseado em zona permite que os operadores ajustem a curva de resfriamento com base no peso específico do composto e nas condições ambientais de fábrica. Você pode diminuir a temperatura em incrementos específicos em cada zona sucessiva. Essa precisão evita choque térmico e garante que o suporte cure uniformemente de ponta a ponta.
Cada zona requer seus próprios sensores de temperatura, bombas de circulação de água e trocadores de calor dedicados. Se você conectar todos os rolos de resfriamento a um único circuito do resfriador, perderá a capacidade de traçar o perfil da curva de resfriamento. O primeiro rolo absorverá a maior parte do calor, deixando os rolos subsequentes muito frios. Circuitos independentes permitem definir o primeiro rolo a 40 graus Celsius, o segundo a 30 graus e o rolo final a 15 graus, criando um ambiente de recozimento perfeito.
A tensão da banda durante a fase de resfriamento representa uma dimensão crítica de avaliação. À medida que o suporte esfria, o material físico se contrai. A tensão da alma deve ajustar-se dinamicamente para acomodar este encolhimento. A tensão mecânica excessiva durante o resfriamento estica o suporte quente e flexível. Se você puxar o material com muita força enquanto ele esfria, você trava nesse estado esticado. Depois que o ladrilho for cortado e encaixotado, ele inevitavelmente tentará encolher de volta ao seu comprimento natural. Os sistemas de manuseio de banda sem tensão utilizam sensores avançados e acionamentos de velocidade variável para manter o transporte sem tensão através do túnel de resfriamento.
As células de carga e os rolos dançarinos fornecem o feedback necessário aos motores de acionamento. À medida que o material encolhe, o rolo dançarino muda de posição. O sistema de controle detecta esse movimento e reduz ligeiramente a velocidade do acionamento a jusante, permitindo que a banda se contraia naturalmente sem esticar. Você deve calibrar esses sistemas de tensão especificamente para a elasticidade do composto de suporte. Um suporte rígido de betume requer parâmetros de tensão diferentes de um plastisol de PVC altamente flexível.
A realidade operacional dita um compromisso estrito entre rendimento e estabilidade. O aumento de metros por minuto requer um aumento matematicamente proporcional na capacidade de refrigeração. Você não pode simplesmente acelerar os motores de acionamento. O polímero deve atingir sua temperatura segura de transição vítrea antes de atingir as estações de enrolamento ou corte e vinco. Empurrando um linha de produção de carpete em placas ultrapassar seus limites de capacidade térmica garante produção defeituosa. Os operadores devem calcular o tempo de permanência exato necessário para seu peso de apoio específico e garantir que o comprimento da zona de resfriamento suporte a velocidade alvo da linha.
Se a sua zona de resfriamento atual mede 10 metros e permite uma velocidade de produção segura de 5 metros por minuto, dobrar sua velocidade para 10 metros por minuto requer estender a zona de resfriamento para 20 metros. Tentar correr a 10 metros por minuto na zona original de 10 metros reduz o tempo de permanência pela metade. O material sairá da seção de resfriamento enquanto ainda estiver quente e flexível. O processo de corte subsequente induzirá um enorme estresse mecânico nas telhas instáveis.
Um processo de resfriamento gradual e mais longo exige uma área física maior para a linha de produção. As restrições das instalações muitas vezes complicam as atualizações dos equipamentos. Você deve avaliar soluções criativas de engenharia para maximizar o tempo de resfriamento em um espaço limitado. As torres acumuladoras permitem que a teia se desloque verticalmente, aumentando o tempo de permanência sem estender a área linear. Racks de resfriamento de vários níveis e transportadores de resfriamento aéreos utilizam efetivamente o espaço vertical da fábrica. O planejamento do layout requer uma consideração cuidadosa do fluxo de material e do acesso para manutenção em torno dessas estruturas de resfriamento estendidas.
Ao projetar acumuladores de resfriamento verticais, você deve levar em consideração o peso da rede revestida. Os suportes de betume pesados exercem uma enorme pressão sobre os rolos-guia superiores. Você precisa de suportes estruturais robustos e rolos de grande diâmetro para evitar que a teia enrugue ou rache enquanto navega nas curvas verticais. Além disso, o ar quente sobe. As camadas superiores de um acumulador vertical serão naturalmente mais quentes que as camadas inferiores. Você deve instalar ventilação adequada e ventiladores de extração para remover o calor retido e manter um ambiente de resfriamento consistente.
Zonas de resfriamento estendidas introduzem custos operacionais ocultos. Você deve avaliar a eficiência dos chillers industriais necessários para alimentar os rolos de resfriamento. Concentre-se em sistemas de circuito fechado que minimizem o desperdício de água. Avalie opções de recuperação térmica que capturem o calor extraído para uso em outros processos de fábrica. As variáveis de temperatura ambiente em suas instalações afetarão o desempenho do chiller. O dimensionamento correto dos chillers garante que eles possam manter as temperaturas da água exigidas mesmo durante os meses de pico de produção no verão. Chillers subdimensionados causarão gargalos em toda a sua linha de produção.
Calcule a capacidade necessária do resfriador com base no peso máximo do revestimento, na capacidade térmica específica do composto de suporte e na velocidade da linha alvo. Uma linha que produz telhas betuminosas de 5 quilogramas por metro quadrado a 10 metros por minuto requer significativamente mais tonelagem de resfriamento do que uma linha que produz telhas de PVC de 3 quilogramas na mesma velocidade. Sempre inclua uma margem de segurança de 20% nos cálculos de dimensionamento do seu chiller para levar em conta perdas de eficiência ao longo do tempo e condições climáticas extremas.
Estabeleça uma referência clara de sucesso antes de atualizar o equipamento. Certifique-se de que a linha de produção possa produzir consistentemente ladrilhos que atendam aos padrões internacionais como EN ISO 23999. Este padrão mede a estabilidade dimensional conforme a variação percentual do tamanho original. Ele também mede a ondulação como deformação vertical em milímetros. Os testes envolvem envelhecimento acelerado por calor, normalmente expondo amostras desenfreadas a 60 graus Celsius. Se o ladrilho se deformar além das tolerâncias permitidas após esta exposição, o processo de resfriamento falhou. Faça deste padrão uma métrica de desempenho inegociável para qualquer maquinário novo.
Exija que o fabricante do equipamento garanta a conformidade com a EN ISO 23999 por escrito como parte do contrato de compra. Especifique as formulações exatas de suporte e pesos de revestimento que você pretende executar. O fabricante deve fornecer dados empíricos que demonstrem que o projeto da seção de resfriamento pode atender a essas tolerâncias nas velocidades de produção desejadas. Não aceite cálculos teóricos; exigir resultados de testes físicos de instalações semelhantes.
Vá além dos padrões laboratoriais básicos. Priorize linhas de equipamentos validadas por rigorosos protocolos de testes ambientais simulados. Submeta ladrilhos de amostra desenfreados a ciclos simulados de aquecimento de piso. Exponha-os a mudanças extremas de umidade e desidratação em câmaras ambientais. Esses testes reproduzem as condições de campo mais adversas. Se os ladrilhos permanecerem planos e dimensionalmente estáveis durante esses ciclos, você poderá confiar nos recursos de gerenciamento térmico da linha de revestimento. Esses dados empíricos proporcionam confiança no investimento em equipamentos.
Configure uma câmara de teste que alterna entre 10 graus Celsius a 20% de umidade relativa e 40 graus Celsius a 80% de umidade relativa. Execute as amostras através de cinquenta ciclos contínuos. Meça as peças no final do teste. Um ladrilho devidamente recozido apresentará deformação permanente zero. Um ladrilho com tensão de fabricação bloqueada apresentará forte ondulação ou abaulamento nas bordas após suportar essas oscilações ambientais extremas.
Fornecer uma estrutura rigorosa para a devida diligência do comprador. Não aceite alegações de marketing relativas à eficiência do resfriamento. Exija dados concretos do fabricante do equipamento original (OEM). Solicite dados de imagens térmicas que mostrem a distribuição de calor pela banda à medida que ela sai da zona de resfriamento. Solicite registros de monitoramento contínuo de temperatura de testes. Revise as leituras do sensor de tensão para comprovar a uniformidade do resfriamento e o manuseio sem tensão em toda a largura da banda. Um fornecedor respeitável terá prazer em fornecer esta prova de conceito para validar sua engenharia.
Agende um Teste de Aceitação de Fábrica (FAT) nas instalações do fornecedor antes de autorizar o envio. Traga seu próprio composto de suporte e fio facial para teste. Opere a linha em velocidade total de produção. Faça leituras da câmera térmica da banda à medida que ela passa sobre cada rolo de resfriamento. Verifique se as quedas de temperatura correspondem à curva de resfriamento projetada. Corte amostras de ladrilhos imediatamente e submeta-as a testes rápidos de envelhecimento térmico no local. Se as placas falharem, interrompa a remessa até que o fornecedor resolva as deficiências de resfriamento.
Avalie a compatibilidade dos módulos de resfriamento avançados com sua infraestrutura existente. Muitas instalações desejam atualizar sua capacidade de resfriamento sem substituir cabeçotes de extrusão legados de betume, poliuretano ou PVC. Garanta que a nova seção de resfriamento interaja perfeitamente com os sistemas de controle atuais. Avalie os pontos de transição mecânica para evitar a distorção da banda à medida que o material se move da antiga cabeça de revestimento para o moderno túnel de resfriamento. A integração adequada maximiza o retorno do investimento, ao mesmo tempo que resolve os principais problemas de estabilidade dimensional.
Preste muita atenção à sincronização do drive entre o equipamento antigo e o novo. O cabeçote de revestimento legado provavelmente usa tecnologia de controle de motor mais antiga. A nova seção de resfriamento contará com servoacionamentos modernos. Você deve instalar um CLP de controle mestre que possa se comunicar com ambos os sistemas e manter uma correspondência perfeita de velocidade. Mesmo um diferencial de velocidade de 1% entre a cabeça de revestimento e a seção de resfriamento induzirá enormes picos de tensão, anulando completamente os benefícios das novas zonas de recozimento.
A estabilidade dimensional de um carpete em placas é finalmente finalizada na zona de resfriamento. Negligenciar a precisão da taxa de resfriamento em favor da velocidade de produção bruta é uma falsa economia que leva à falha sistêmica do produto e a reclamações dispendiosas. Ao avaliar uma máquina de revestimento de carpete em placas, priorize fornecedores que ofereçam sistemas de resfriamento modulares e multizonas com controle de tensão automatizado e integrado. Para garantir que sua próxima atualização de equipamento elimine defeitos de empenamento e lacunas, execute as seguintes ações:
Solicite esquemas técnicos detalhados da seção de resfriamento dos fabricantes selecionados para verificar o controle de zona independente.
Pergunte aos fornecedores qual é a velocidade de linha máxima permitida que ainda garante a conformidade com a norma EN ISO 23999 para o seu peso de suporte específico.
Exija dados de teste de imagens térmicas para verificar o controle de gradiente do eixo Z em toda a largura da banda.
Avalie a área atual da sua instalação para determinar se acumuladores verticais são necessários para tempos de permanência de resfriamento prolongados.
Calcule a capacidade necessária do chiller, incluindo uma margem de segurança de 20% para temperaturas ambientes de pico no verão.
R: A estabilidade dimensional refere-se à capacidade de um carpete em placas de manter suas dimensões originais e permanecer plano quando exposto a mudanças de temperatura e umidade. De acordo com normas como EN ISO 23999, é calculado como a percentagem de alteração dimensional em comprimento e largura em comparação com o tamanho original do ladrilho após sofrer envelhecimento térmico.
R: Se o suporte for resfriado muito rapidamente (extinguido), ele retém altas tensões internas na estrutura do polímero. Quando o ladrilho é posteriormente exposto ao calor ambiente após a instalação, essas tensões são liberadas, fazendo com que o ladrilho encolha, inche ou enrole.
R: O piso radiante e a luz solar direta atuam como gatilhos térmicos. Se uma máquina de revestimento de carpete não conseguir recozer adequadamente o suporte durante a produção, essas fontes externas de calor farão com que o material se expanda ou libere tensões internas, levando ao pico nas juntas e à flambagem vertical.
R: Além das mudanças de temperatura, as mudanças na umidade relativa fazem com que as fibras têxteis se expandam (hidratação) ou contraiam (desidratação). Se o histórico térmico do suporte for instável, esses ciclos agravam o estresse físico, acelerando o enrolamento das bordas e o rompimento das juntas.
R: O comprimento da zona de resfriamento depende do material de suporte (PVC, betume, poliolefina), do peso do revestimento e da velocidade da linha alvo. Deve ser longo o suficiente para permitir a redução gradual da temperatura sem causar choques no material, muitas vezes exigindo túneis de resfriamento de múltiplas zonas ou layouts de transportadores de vários níveis para economizar espaço.
R: Não. Embora o controle preciso da temperatura e da tensão durante o resfriamento possa evitar a deformação induzida por tensão, ele não pode compensar formulações químicas fundamentalmente instáveis ou proporções incorretas de carga/polímero no composto de suporte.