


المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 14-07-2026 المنشأ: موقع


نادرًا ما تكون حالات فشل ما بعد التثبيت في الأرضيات المعيارية - على وجه التحديد التجعيد والقبة والفجوات - أخطاء في التثبيت؛ فهي عيوب تصنيعية متجذرة في سوء الإدارة الحرارية أثناء عملية الطلاء. غالبًا ما يركز المصنعون على المواد الكيميائية الداعمة (PVC، البيتومين، البولي أوليفين) لضمان متانة المنتج. ومع ذلك، إذا تم تجاهل التاريخ الحراري للبلاط، فإن الضغوط الداخلية المتبقية ستؤدي حتمًا إلى تشوه البلاط عند تعرضه لتقلبات درجات الحرارة المحيطة. المتغير الحاسم في منع هذه العيوب هو مرحلة التبريد. تقييم قدرات التحكم الحراري لـ أ تُعد آلة طلاء بلاط السجاد الخطوة الأكثر حسمًا في ضمان الامتثال لمعايير ثبات الأبعاد الصارمة (مثل EN ISO 23999) وحماية علامتك التجارية من مطالبات الضمان المكلفة.
معدل التبريد يفرض الإجهاد الداخلي: يعمل التبريد السريع أو غير المتساوي على تجميد سلاسل البوليمر قبل أن تتمكن من الاسترخاء، مما يؤدي إلى إجهاد داخلي كامن يؤدي إلى تحرير ما بعد التثبيت على شكل انكماش أو تجعيد.
الفروق العلوية مقابل السفلية: يجب أن تقوم ماكينة طلاء بلاط السجاد عالية الأداء بإدارة دلتا درجة الحرارة بين خيوط الوجه والمواد الداعمة لمنع تزييفها على شكل شريط ثنائي المعدن.
المحفزات البيئية: تعمل الضغوطات المحيطة مثل التدفئة تحت الأرضية، وأشعة الشمس المباشرة، ودورات الترطيب/الجفاف على تسريع إطلاق ضغوط التصنيع المدمجة، مما يؤدي إلى الذروة أو الفجوات في المفاصل.
التركيز على تقييم المعدات: عند تقييم خط دعم السجاد المعياري، قم بإعطاء الأولوية للتحكم في درجة الحرارة على أساس المنطقة، ودقة الأسطوانة المبردة، والتعامل مع الشبكة بدون توتر على سرعة الخط الخام.
الإنتاجية مقابل مقايضة الجودة: يؤدي تسريع سرعة الخط دون توسيع منطقة التبريد بشكل متناسب إلى انخفاض استقرار الأبعاد للبلاط النهائي بشكل مباشر.
يحدد ثبات الأبعاد الدرجة التي يحافظ بها بلاط السجاد على طوله وعرضه واستوائه الأصلي عند تعرضه لتغيرات درجة الحرارة والرطوبة. نحن نقيس هذا المقياس كنسبة مئوية من التغير في الأبعاد مقارنة بالحجم الأصلي للعينة غير المقيدة. إن اجتياز المعايير الدولية الصارمة يتطلب رقابة دقيقة على دورة حياة التصنيع بأكملها. عندما يفشل البلاط في الحفاظ على شكله، فإن تركيب الأرضيات بأكمله يتدهور. تظهر الفجوات بين اللحامات. ترفع الحواف وتخلق مخاطر الرحلة. إن تحديد معايير النجاح هذه مبكرًا يساعد فرق الإنتاج على فهم سبب أهمية التحكم الحراري أكثر من حجم الإنتاج الخام. يجب عليك قياس الاستقرار في كل من اتجاه الماكينة (MD) والاتجاه عبر الماكينة (CMD). تشير الاختلافات بين هذين المحورين إلى توتر أو تبريد غير متساوٍ عبر عرض الويب.
تتضمن بروتوكولات الاختبار عادةً وضع بلاط مشروط في الفرن عند درجة حرارة 60 درجة مئوية لمدة محددة، تتراوح عادةً من ساعتين إلى أربع وعشرين ساعة. ثم يقوم الفنيون بقياس البلاط بعد أن يبرد مرة أخرى إلى درجة حرارة الغرفة. وأي انحراف عن القياسات الأولية يمثل فشلاً في عملية التصنيع. سيُظهر البلاط المستقر تغيرًا في الأبعاد أقل من 0.2%. أي شيء أعلى يشير مباشرة إلى الضغوط الداخلية التي لم يتم حلها والمقيدة في الدعم أثناء الإنتاج.
تتوسع المركبات الداعمة بشكل كبير عند تسخينها أثناء عملية البثق أو الطلاء. تعمل الحرارة على تنشيط سلاسل البوليمر، مما يسمح لها بالتدفق والارتباط مع الطبقات الداعمة الأولية وطبقات تقوية الألياف الزجاجية. يجب عليك التحكم في الانكماش أثناء مرحلة التبريد لمنع التشوه الدائم والمحبوس. عندما يبرد المركب، تحاول سلاسل البوليمر العودة إلى حالة الراحة. إذا بردت المادة بسرعة كبيرة، فإن هذه السلاسل تتجمد في وضع ممدود ومجهد. يظل هذا التوتر المحبوس خاملًا حتى تعمل الحرارة الخارجية على إعادة تنشيط البوليمر بعد التثبيت.
تظهر المواد الداعمة المختلفة سلوكيات حرارية مميزة. يتطلب PVC درجات حرارة معالجة عالية لتحقيق الاندماج المناسب للبلاستيسول، مما يعني أنه يخضع لانخفاض حراري هائل أثناء التبريد. تتم معالجة مركبات البيتومين عند درجات حرارة منخفضة ولكنها تحتفظ بالحرارة لفترة أطول بسبب طبيعتها الكثيفة اللزجة. تتميز دعامات البولي أوليفين بنقطة انصهار حادة وتتطلب تبريدًا عالي المعايرة لمنع التبلور المفاجئ. إن فهم سلوكيات البوليمر المحددة هذه يسمح للمشغلين بضبط منحنى التبريد بدقة.
ويؤدي التبريد غير المتساوي بشكل مباشر إلى عيوب ميدانية محددة يمكن التنبؤ بها. يساعد فهم هذه الآليات المشغلين على تشخيص أعطال الآلات بناءً على شكاوى العملاء. نرى ثلاثة أوضاع فشل أساسية في الميدان.
درجات الحرارة الباردة والجفاف: تتسبب هذه الظروف في تقلص المادة الداعمة. يؤدي هذا الانكماش إلى فجوة مشتركة عبر التثبيت. إنه يضر بالسلامة الهيكلية ويخلق جسورًا صوتية وحرارية غير مرغوب فيها بين الأرضية السفلية والمساحة الداخلية.
درجات الحرارة الساخنة والترطيب: درجات الحرارة المرتفعة والرطوبة تسبب التوسع. يدفع البلاط ضد المربعات المجاورة، مما يؤدي إلى ذروة مشتركة. يؤدي التمدد الشديد إلى التواء وتجعد الحافة الرأسية، مما يؤدي إلى تدمير الجودة البصرية والوظيفية للأرضية.
امتصاص غير متماثل للرطوبة: عندما يمتص خيط الوجه الرطوبة المحيطة بينما يظل الجزء الخلفي غير المنفذ جافًا، تتوسع الطبقة العليا. يؤدي هذا التوسع التفاضلي إلى دفع حواف البلاط إلى الأسفل، مما يخلق تأثيرًا مقببًا في وسط البلاط.
تعمل بيئات ما بعد التثبيت كمحفزات حرارية تؤدي قبل الأوان إلى إطلاق ضغوط التصنيع الكامنة. يؤدي التعرض المباشر لأشعة الشمس من خلال النوافذ المعمارية الكبيرة إلى تسخين أقسام معينة من الأرضية بسرعة. يمكن أن تتجاوز درجات حرارة السطح في ضوء الشمس المباشر 50 درجة مئوية بسهولة. تطبق أنظمة التدفئة الأرضية الحديثة (UFH) حرارة مشعة مستمرة مباشرة على الجزء الخلفي. هذه العوامل البيئية لا تكسر البلاط المستقر. وبدلاً من ذلك، فإنها تكشف التاريخ الحراري الخفي لمنتج سيئ التصنيع. البلاط المستقر يقاوم هذه المحفزات. يتشوه البلاط المجهد على الفور تقريبًا.
غالبًا ما يلقي مديرو المرافق اللوم على مقاول التركيب أو المادة اللاصقة عندما يفشل البلاط في أنظمة UFH. ومع ذلك، فإن المواد اللاصقة الحساسة للضغط لا يمكنها تثبيت البلاط الذي يمتلك قوى تجعيد داخلية شديدة. يتغلب الضغط الميكانيكي للبوليمر الملتوي بسهولة على الرابطة الكيميائية للملصق. يعود السبب الجذري دائمًا إلى أرضية المصنع ومعلمات التبريد المستخدمة أثناء الإنتاج.
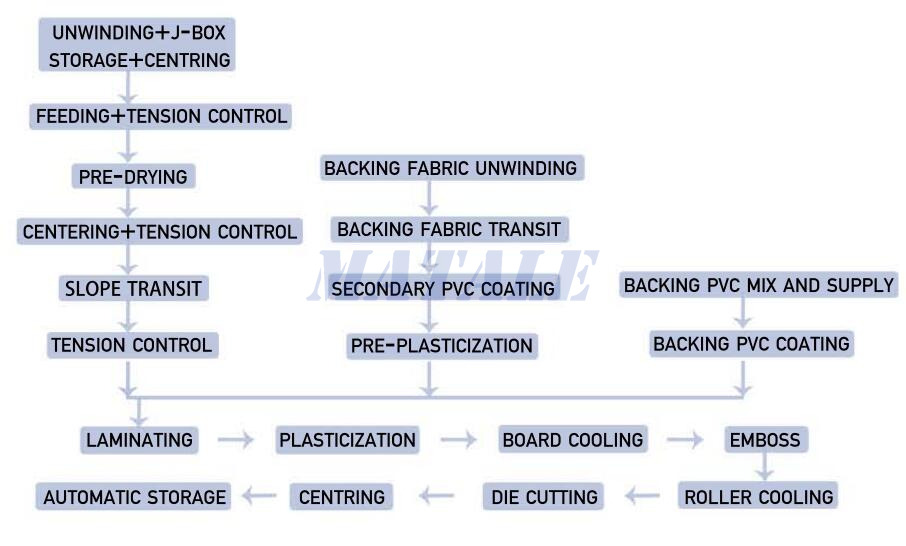
يعرض التبريد العنيف مخاطر شديدة على المنتج النهائي. يؤدي انخفاض درجة الحرارة بسرعة كبيرة إلى تصلب الطبقة الخارجية للغطاء الخلفي على الفور. وفي الوقت نفسه، يبقى جوهر المنصهر. يحبس هذا التبريد التفاضلي التوتر الداخلي الشديد داخل مصفوفة الدعم. نحن نسمي هذا التبريد السريع. قد يسمح التبريد بسرعات أكبر للخط، ولكنه يضمن فشل المنتج. يعمل التوتر المحاصر مثل زنبرك ملفوف. عندما يواجه البلاط في النهاية الحرارة المحيطة في مكتب تجاري، ينطلق الزنبرك. والنتيجة هي انكماش كارثي وانبعاج عبر مساحة التثبيت بأكملها.
يقوم المشغلون في بعض الأحيان بزيادة تدفق المياه المبردة إلى أقصى سعة للتعويض عن منطقة التبريد القصيرة. هذه الممارسة تصدم البوليمر. يتصلب الجلد السطحي وينكمش، مما يضغط على الطبقات الداخلية التي لا تزال دافئة. عندما يبرد القلب في النهاية ويحاول الانكماش، فإن الجلد الخارجي المتصلب يقيده. هذه المعركة الداخلية بين الطبقات تخلق اختلالًا ميكانيكيًا دائمًا. لا يمكنك إصلاح هذا الخلل بعد أن يترك البلاط الخط.
يسمح معدل التبريد التدريجي لسلاسل البوليمر بالاسترخاء بشكل طبيعي. ونحن نشير إلى هذه العملية باسم الصلب. يؤدي التلدين إلى وصول المركب إلى درجة حرارة التزجج ببطء. يمنع الجلد الخارجي من التصلب قبل أن يستقر القلب. يؤدي هذا التخفيض التدريجي إلى بلاط مستقر من الناحية الهيكلية وخالي من الإجهاد. يتطلب تنفيذ منحنى التلدين المناسب إجراءً متطورًا خط دعم السجاد المعياري قادر على التعديل الحراري الدقيق. إن الوقت الإضافي الذي تقضيه في منطقة التبريد يؤتي ثماره من خلال القضاء على مطالبات الضمان وحماية سمعة العلامة التجارية.
تتطلب عملية التلدين الفعالة مناطق درجات حرارة متعددة. قد تؤدي المنطقة الأولى إلى خفض درجة حرارة الويب بمقدار 20 درجة، والثانية بمقدار 15 درجة، والمنطقة الأخيرة تخفضها إلى درجة حرارة الغرفة المحيطة. يمنح هذا النهج المتدرج سلاسل البوليمر الوقت اللازم لفك التشابك والاستقرار في تكوين مريح. يجب عليك مراقبة درجة حرارة الويب بشكل مستمر بين كل منطقة للتحقق من تطابق منحنى التبريد مع ملف التعريف المستهدف.
يمثل تبريد الجزء الخلفي الثقيل دون الإفراط في التبريد أو حبس الحرارة في ألياف الوجه تحديًا هندسيًا معقدًا. يجب علينا إدارة التدرج الحراري للمحور Z بعناية. يمتلك غزل الوجه والمواد الداعمة كتلة حرارية وخصائص موصلية مختلفة تمامًا. يؤدي التدرج غير المتوازن إلى تقلص الوجه والظهر بمعدلات مختلفة. يعمل هذا الترس التفاضلي تمامًا مثل الشريط ثنائي المعدن في منظم الحرارة. إذا تقلص الجزء الخلفي أكثر من الوجه، فإن البلاط يتجعد لأعلى. إذا تقلص الوجه أكثر، قباب البلاط. التحكم في هذا التدرج يضمن التسطيح الهيكلي.
يمكنك تحقيق التحكم في المحور Z من خلال تطبيق طرق تبريد مختلفة على الجزء العلوي والسفلي من الويب. تقوم الأسطوانات المبردة باستخراج الحرارة من الطبقة الخلفية السفلية من خلال الاتصال المباشر. في الوقت نفسه، ينفخ الهواء المحيط أو البارد قليلًا عبر خيط الوجه لاستخراج الحرارة من الأعلى. إن موازنة درجة حرارة الأسطوانة مع سرعة الهواء تضمن تبريد المقطع العرضي الكامل للسجادة بمعدل موحد. يجب على المشغلين ضبط هذه الإعدادات بناءً على ارتفاع الوبر المحدد وسمك الدعم لعملية الإنتاج الحالية.
يساعد تقييم آليات التبريد الأولية في تحديد المعدات المناسبة لكيمياء الدعم الخاصة بك. نقوم عمومًا بمقارنة البكرات المبردة وأنظمة الهواء القسري. توفر كل طريقة مزايا مميزة اعتمادًا على الكتلة الحرارية للمادة.
آلية التبريد |
طريقة نقل الحرارة |
أفضل تطبيق |
الميزة الرئيسية |
|---|---|---|---|
بكرات المياه المبردة |
موصل مباشر |
PVC الثقيل، البيتومين |
استخلاص سريع للحرارة يمكن التحكم فيه من الأسفل إلى الأعلى. |
أنظمة الهواء القسري |
الحمل الحراري |
أوزان أخف، غزل الوجه |
يسوي درجات حرارة السطح العلوي دون الاتصال. |
الأنظمة الهجينة |
موصل والحمل الحراري |
إنتاج عالي السرعة |
يوازن تدرج المحور Z بشكل مثالي عبر جميع الطبقات. |
تبريد حمام الماء |
الغمر المباشر |
بولي أوليفينات محددة |
إغلاق فوري للسطح (يتطلب إدارة أساسية دقيقة). |
تتطلب دعامات البوليمر والقار ذات الوزن الثقيل اتباع نهج هجين. عادة ما يؤدي الاعتماد على طريقة واحدة فقط إلى أشكال حرارية غير متساوية. يجب أن تتميز الأسطوانات المبردة بحاجز داخلي لضمان تدفق موحد للمياه ودرجات حرارة سطحية ثابتة عبر عرض الوجه بالكامل. ستؤدي الأسطوانة ذات البقع الميتة إلى إنشاء أشرطة طولية من المواد المجهدة في الشبكة النهائية.
يجب أن تستوفي المعدات الحديثة المعايير الصارمة للدقة الحرارية. توفر الماكينة الموثوقة مناطق تبريد متعددة يتم التحكم فيها بشكل مستقل. ينشئ هذا الإعداد تدرجًا حراريًا محسّنًا وهابطًا بدلاً من انخفاض حاد في درجة الحرارة. يتيح التحكم المعتمد على المنطقة للمشغلين ضبط منحنى التبريد استنادًا إلى وزن المركب المحدد وظروف المصنع المحيطة. يمكنك خفض درجة الحرارة بزيادات محددة عبر كل منطقة متتالية. تمنع هذه الدقة حدوث صدمة حرارية وتضمن شفاء الجزء الخلفي بشكل موحد من الحافة إلى الحافة.
تتطلب كل منطقة أجهزة استشعار درجة الحرارة الخاصة بها، ومضخات توزيع المياه، والمبادلات الحرارية. إذا قمت بربط جميع بكرات التبريد بدائرة تبريد واحدة، فستفقد القدرة على تشكيل منحنى التبريد. سوف تمتص الأسطوانة الأولى معظم الحرارة، مما يجعل البكرات التالية باردة جدًا. تتيح لك الدوائر المستقلة ضبط الأسطوانة الأولى على 40 درجة مئوية، والثانية على 30 درجة، والأسطوانة النهائية على 15 درجة، مما يخلق بيئة تلدين مثالية.
يمثل توتر الويب أثناء مرحلة التبريد بُعدًا تقييميًا حاسمًا. عندما يبرد الجزء الخلفي، تتقلص المادة المادية. يجب أن يتم ضبط شد الويب ديناميكيًا لاستيعاب هذا الانكماش. يؤدي التوتر الميكانيكي المفرط أثناء التبريد إلى تمدد الجزء الخلفي الدافئ والمرن. إذا قمت بسحب المادة بقوة شديدة أثناء تبريدها، فإنك تحافظ على حالة التمدد هذه. بمجرد قطع البلاط وتعبئته، فإنه سيحاول حتماً أن يتقلص مرة أخرى إلى طوله الطبيعي. تستخدم أنظمة معالجة الويب الخالية من التوتر أجهزة استشعار متقدمة ومحركات متغيرة السرعة للحفاظ على النقل بدون إجهاد عبر نفق التبريد.
توفر خلايا التحميل والبكرات الراقصة التغذية الراجعة اللازمة لمحركات القيادة. مع انكماش المادة، تغير الأسطوانة الراقصة موضعها. يكتشف نظام التحكم هذه الحركة ويقلل قليلاً من سرعة محرك المصب، مما يسمح للنسيج بالتقلص بشكل طبيعي دون التمدد. يجب عليك معايرة أنظمة التوتر هذه خصيصًا لمرونة المركب الداعم. تتطلب دعامة البيتومين الصلبة معاملات شد مختلفة عن البلاستيسول PVC عالي المرونة.
يفرض الواقع التشغيلي مقايضة صارمة بين الإنتاجية والاستقرار. تتطلب زيادة الأمتار في الدقيقة زيادة متناسبة رياضيًا في قدرة التبريد. لا يمكنك ببساطة تسريع محركات القيادة. يجب أن يصل البوليمر إلى درجة حرارة التحول الزجاجي الآمنة قبل أن يصل إلى محطات اللف أو القطع. دفع أ إن تجاوز خط إنتاج بلاط السجاد حدود سعته الحرارية يضمن إنتاجًا معيبًا. يجب على المشغلين حساب وقت المكوث الدقيق المطلوب لوزن دعمهم المحدد والتأكد من أن طول منطقة التبريد يدعم سرعة الخط المستهدف.
إذا كانت منطقة التبريد الحالية لديك تبلغ 10 أمتار وتسمح بسرعة إنتاج آمنة تبلغ 5 أمتار في الدقيقة، فإن مضاعفة سرعتك إلى 10 أمتار في الدقيقة يتطلب تمديد منطقة التبريد إلى 20 مترًا. إن محاولة الركض بسرعة 10 أمتار في الدقيقة على منطقة 10 أمتار الأصلية تقلل من وقت المكوث إلى النصف. ستخرج المادة من قسم التبريد وهي لا تزال دافئة ومرنة. ستؤدي عملية القطع اللاحقة إلى إحداث ضغط ميكانيكي هائل على البلاط غير المستقر.
تتطلب عملية التبريد التدريجية الأطول مساحة مادية أكبر لخط الإنتاج. غالبًا ما تؤدي قيود المنشأة إلى تعقيد عملية ترقيات المعدات. يجب عليك تقييم الحلول الهندسية الإبداعية لتعظيم وقت التبريد ضمن مساحة أرضية محدودة. تسمح الأبراج المجمعة للويب بالسفر عموديًا، مما يزيد من وقت المكوث دون تمديد البصمة الخطية. تستخدم رفوف التبريد متعددة الطبقات وناقلات التبريد العلوية مساحة المصنع العمودية بشكل فعال. يتطلب التخطيط للتخطيط دراسة متأنية لتدفق المواد والوصول إلى الصيانة حول هياكل التبريد الموسعة هذه.
عند تصميم مراكم التبريد العمودية، يجب مراعاة وزن الشبكة المطلية. تضع دعامات البيتومين الثقيلة ضغطًا هائلاً على بكرات التوجيه العلوية. أنت بحاجة إلى دعامات هيكلية قوية وبكرات ذات قطر كبير لمنع الشبكة من التجعد أو التشقق أثناء تنقلها في المنعطفات الرأسية. بالإضافة إلى ذلك، يرتفع الهواء الساخن. من الطبيعي أن تكون الطبقات العليا للمراكم العمودي أكثر دفئًا من الطبقات السفلية. يجب عليك تركيب مراوح تهوية وشفط مناسبة لإزالة هذه الحرارة المحتبسة والحفاظ على بيئة تبريد ثابتة.
تقدم مناطق التبريد الممتدة تكاليف تشغيلية مخفية. يجب تقييم كفاءة المبردات الصناعية اللازمة لتزويد بكرات التبريد. التركيز على أنظمة الحلقة المغلقة التي تقلل من هدر المياه. تقييم خيارات الاسترداد الحراري التي تلتقط الحرارة المستخرجة لاستخدامها في عمليات المصنع الأخرى. سوف تؤثر متغيرات درجة الحرارة المحيطة في منشأتك على أداء المبرد. إن تحديد حجم المبردات بشكل صحيح يضمن قدرتها على الحفاظ على درجات حرارة الماء المطلوبة حتى خلال أشهر ذروة الإنتاج في الصيف. سوف تؤدي المبردات ذات الحجم الصغير إلى اختناق خط الإنتاج بأكمله.
حساب قدرة المبرد المطلوبة على أساس الحد الأقصى لوزن الطلاء، والقدرة الحرارية المحددة للمركب الخلفي، وسرعة الخط المستهدف. يتطلب خط إنتاج بلاط البيتومين 5 كيلوجرام لكل متر مربع بسرعة 10 أمتار في الدقيقة حمولة تبريد أكبر بكثير من خط إنتاج بلاط PVC 3 كيلوجرام بنفس السرعة. قم دائمًا ببناء هامش أمان بنسبة 20% في حسابات حجم المبرد الخاص بك لمراعاة فقدان الكفاءة بمرور الوقت والظروف الجوية المحيطة القاسية.
ضع معيارًا واضحًا للنجاح قبل ترقية المعدات. تأكد من أن خط الإنتاج يمكنه إنتاج البلاط باستمرار والذي يجتاز المعايير الدولية مثل EN ISO 23999. يقيس هذا المعيار ثبات الأبعاد كنسبة مئوية تتغير عن الحجم الأصلي. كما أنه يقيس الشباك كتشوه رأسي بالملليمتر. يتضمن الاختبار التعتيق الحراري المتسارع، وعادة ما يتم تعريض العينات غير المقيدة إلى 60 درجة مئوية. إذا تشوه البلاط بما يتجاوز التفاوتات المسموح بها بعد هذا التعرض، فستفشل عملية التبريد. اجعل هذا المعيار مقياس أداء غير قابل للتفاوض لأي آلات جديدة.
مطالبة الشركة المصنعة للمعدات بضمان الامتثال لمعيار EN ISO 23999 كتابيًا كجزء من عقد الشراء. حدد تركيبات الدعم الدقيقة وأوزان الطلاء التي تنوي تشغيلها. يجب على الشركة المصنعة تقديم بيانات تجريبية توضح أن تصميم قسم التبريد الخاص بها يمكن أن يلبي هذه التفاوتات بسرعات الإنتاج المستهدفة. لا تقبل الحسابات النظرية؛ طلب نتائج الاختبار المادي من المنشآت المماثلة.
تجاوز معايير المختبرات الأساسية. إعطاء الأولوية لخطوط المعدات التي تم التحقق من صحتها من خلال بروتوكولات الاختبار البيئي المحاكاة الصارمة. قم بإخضاع عينة البلاط غير المقيدة لدورات محاكاة للتدفئة تحت الأرضية. تعريضهم للرطوبة الشديدة وتحولات الجفاف في الغرف البيئية. تحاكي هذه الاختبارات أقسى الظروف الميدانية. إذا ظل البلاط مسطحًا ومستقرًا من حيث الأبعاد خلال هذه الدورات، فيمكنك الوثوق في إمكانيات الإدارة الحرارية لخط الطلاء. توفر هذه البيانات التجريبية الثقة في الاستثمار في المعدات.
قم بإعداد غرفة اختبار تتراوح درجة حرارتها بين 10 درجات مئوية عند رطوبة نسبية 20% و40 درجة مئوية عند رطوبة نسبية 80%. تشغيل العينات من خلال خمسين دورة متواصلة. قياس البلاط في نهاية الاختبار. سوف يظهر البلاط الملدن بشكل صحيح صفر تشوه دائم. سوف يُظهر البلاط ذو إجهاد التصنيع المقفل تجعيدًا حادًا أو قبة بعد تحمل هذه التقلبات البيئية الشديدة.
توفير إطار صارم للعناية الواجبة للمشتري. لا تقبل المطالبات التسويقية المتعلقة بكفاءة التبريد. اطلب بيانات ثابتة من الشركة المصنعة للمعدات الأصلية (OEM). اطلب بيانات التصوير الحراري التي توضح توزيع الحرارة عبر الويب عند خروجها من منطقة التبريد. اطلب سجلات مراقبة درجة الحرارة المستمرة من التشغيل التجريبي. قم بمراجعة قراءات مستشعر التوتر لإثبات انتظام التبريد والتعامل بدون توتر عبر عرض الويب بالكامل. سيقدم البائع ذو السمعة الطيبة بكل سرور إثبات المفهوم هذا للتحقق من صحة هندسته.
حدد موعدًا لاختبار قبول المصنع (FAT) في منشأة البائع قبل التصريح بالشحن. أحضر مركب الدعم الخاص بك وخيط الوجه للاختبار. قم بتشغيل الخط بأقصى سرعة إنتاجية. خذ قراءات الكاميرا الحرارية للويب أثناء مرورها فوق كل أسطوانة تبريد. تحقق من أن انخفاضات درجة الحرارة تتوافق مع منحنى التبريد الهندسي. قم بقطع عينات البلاط فورًا من الخط وإخضاعها لاختبارات التقادم الحراري السريع في الموقع. في حالة فشل البلاط، قم بإيقاف الشحنة حتى يقوم البائع بحل أوجه القصور في التبريد.
قم بتقييم مدى توافق وحدات التبريد المتقدمة مع البنية التحتية الموجودة لديك. ترغب العديد من المنشآت في ترقية قدرتها على التبريد دون استبدال رؤوس البثق القديمة من البيتومين أو البولي يوريثين أو PVC. تأكد من أن قسم التبريد الجديد يتفاعل بسلاسة مع أنظمة التحكم الحالية. قم بتقييم نقاط الانتقال الميكانيكية لمنع تشويه الويب أثناء انتقال المادة من رأس الطلاء الأقدم إلى نفق التبريد الحديث. يعمل التكامل المناسب على زيادة عائد الاستثمار إلى الحد الأقصى مع حل مشكلات استقرار الأبعاد الأساسية.
انتبه جيدًا لمزامنة محرك الأقراص بين المعدات القديمة والجديدة. من المحتمل أن يستخدم رأس الطلاء القديم تقنية التحكم في المحرك الأقدم. سيحتوي قسم التبريد الجديد على محركات مؤازرة حديثة. يجب عليك تثبيت جهاز تحكم رئيسي PLC يمكنه التواصل مع كلا النظامين والحفاظ على مطابقة السرعة المثالية. حتى فرق السرعة بنسبة 1% بين رأس الطلاء وقسم التبريد سوف يؤدي إلى ارتفاعات هائلة في التوتر، مما يلغي تمامًا فوائد مناطق التلدين الجديدة.
يتم الانتهاء في النهاية من استقرار الأبعاد لبلاط السجاد في منطقة التبريد. إن التغاضي عن دقة معدل التبريد لصالح سرعة إنتاج المواد الخام هو اقتصاد زائف يؤدي إلى فشل نظامي في المنتج ومطالبات باهظة الثمن. عند تقييم آلة طلاء بلاط السجاد، قم بإعطاء الأولوية للبائعين الذين يقدمون أنظمة تبريد معيارية متعددة المناطق مع تحكم آلي متكامل في التوتر. للتأكد من أن الترقية التالية للمعدات الخاصة بك ستزيل عيوب الالتواء والفجوات، قم باتخاذ الإجراءات التالية:
اطلب مخططات فنية مفصلة لقسم التبريد من الشركات المصنعة المدرجة في القائمة المختصرة للتحقق من التحكم المستقل في المنطقة.
اطلب من البائعين الحد الأقصى لسرعة الخط المسموح بها والتي لا تزال تضمن التوافق مع EN ISO 23999 لوزن الدعم المحدد لديك.
اطلب بيانات تجربة التصوير الحراري للتحقق من التحكم في تدرج المحور Z عبر عرض الويب بالكامل.
قم بتقييم مساحة منشأتك الحالية لتحديد ما إذا كانت المراكم الرأسية ضرورية لفترات بقاء التبريد الممتدة.
احسب سعة المبرد المطلوبة، بما في ذلك هامش أمان بنسبة 20% لدرجات الحرارة المحيطة في ذروة الصيف.
ج: يشير ثبات الأبعاد إلى قدرة بلاط السجاد على الاحتفاظ بأبعاده الأصلية والبقاء مسطحًا عند تعرضه للتغيرات في درجة الحرارة والرطوبة. بموجب معايير مثل EN ISO 23999، يتم حسابها كنسبة مئوية لتغير الأبعاد في الطول والعرض مقارنة بالحجم الأصلي للبلاط بعد خضوعه للتعمير الحراري.
ج: إذا تم تبريد الطبقة الخلفية بسرعة كبيرة جدًا (إطفائها)، فإنها تحبس الضغوط الداخلية العالية داخل بنية البوليمر. عندما يتعرض البلاط لاحقًا للحرارة المحيطة بعد التثبيت، تتحرر هذه الضغوط، مما يتسبب في انكماش البلاط أو انتفاخه أو تجعده.
ج: تعمل التدفئة تحت الأرضية وأشعة الشمس المباشرة كمحفزات حرارية. إذا فشلت آلة طلاء بلاط السجاد في تليين الجزء الخلفي بشكل صحيح أثناء الإنتاج، فإن مصادر الحرارة الخارجية هذه تتسبب في تمدد المادة أو تحرير الضغوط المدمجة، مما يؤدي إلى الذروة عند المفاصل والتواء رأسي.
ج: بالإضافة إلى التغيرات في درجات الحرارة، تؤدي التغيرات في الرطوبة النسبية إلى تمدد ألياف النسيج (الإماهة) أو انكماشها (الجفاف). إذا كان التاريخ الحراري للركيزة غير مستقر، فإن هذه الدورات تؤدي إلى تفاقم الضغط الجسدي، مما يؤدي إلى تسريع تجعيد الحواف وفجوة المفاصل.
ج: يعتمد طول منطقة التبريد على المادة الداعمة (PVC، القار، البولي أوليفين)، ووزن الطلاء، وسرعة الخط المستهدف. يجب أن تكون طويلة بما يكفي للسماح بخفض درجة الحرارة تدريجيًا دون حدوث صدمة للمادة، وغالبًا ما تتطلب أنفاق تبريد متعددة المناطق أو تخطيطات ناقلة متعددة الطبقات لتوفير المساحة الأرضية.
ج: لا. على الرغم من أن التحكم الدقيق في درجة الحرارة والتوتر أثناء التبريد يمكن أن يمنع التشوه الناجم عن الإجهاد، إلا أنه لا يمكنه التعويض عن التركيبات الكيميائية غير المستقرة بشكل أساسي أو نسب الحشو إلى البوليمر غير الصحيحة في المركب الداعم.