


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-14 Origen: Sitio


Las fallas posteriores a la instalación en pisos modulares (específicamente curvaturas, curvaturas y espacios) rara vez son errores de instalación; son defectos de fabricación derivados de una mala gestión térmica durante el proceso de recubrimiento. Los fabricantes suelen centrarse en productos químicos de respaldo (PVC, betún, poliolefina) para garantizar la durabilidad del producto. Sin embargo, si se ignora el historial térmico de la loseta, las tensiones internas residuales inevitablemente causarán que la loseta se deforme cuando se exponga a fluctuaciones de temperatura ambiente. La variable crítica para prevenir estos defectos es la fase de enfriamiento. Evaluación de las capacidades de control térmico de un La máquina de recubrimiento de losetas y alfombras es el paso más decisivo para garantizar el cumplimiento de estrictos estándares de estabilidad dimensional (como EN ISO 23999) y proteger su marca de costosas reclamaciones de garantía.
La velocidad de enfriamiento dicta la tensión interna: el enfriamiento rápido o desigual 'congela' las cadenas de polímeros antes de que puedan relajarse, lo que genera una tensión interna latente que se libera después de la instalación en forma de contracción o curvatura.
Diferenciales superior e inferior: una máquina de recubrimiento de alfombras en losetas de alto rendimiento debe controlar el delta de temperatura entre el hilo frontal y el material de respaldo para evitar la deformación tipo tira bimetálica.
Desencadenantes ambientales: Los factores estresantes ambientales, como la calefacción por suelo radiante, la luz solar directa y los ciclos de hidratación/deshidratación, aceleran la liberación de las tensiones de fabricación incorporadas, lo que provoca picos o espacios en las juntas.
Enfoque de la evaluación del equipo: al evaluar una línea de respaldo de alfombra modular, priorice el control de temperatura basado en zonas, la precisión de los rodillos enfriados y el manejo de la banda sin tensión sobre la velocidad de la línea sin procesar.
Compensación entre rendimiento y calidad: Acelerar la velocidad de la línea sin extender proporcionalmente la zona de enfriamiento degrada directamente la estabilidad dimensional de la loseta terminada.
La estabilidad dimensional define el grado en que una loseta de moqueta mantiene su largo, ancho y planitud originales cuando se somete a variaciones de temperatura y humedad. Cuantificamos esta métrica como el porcentaje de cambio dimensional en relación con el tamaño original de una muestra sin restricciones. Aprobar estrictos estándares internacionales requiere un control preciso sobre todo el ciclo de vida de fabricación. Cuando una loseta no logra mantener su forma, toda la instalación del piso se degrada. Surgen espacios entre las costuras. Los bordes se levantan y crean peligros de tropiezo. Definir este criterio de éxito con anticipación ayuda a los equipos de producción a comprender por qué el control térmico es más importante que el volumen de producción sin procesar. Debe medir la estabilidad tanto en la dirección de la máquina (MD) como en la dirección transversal a la máquina (CMD). Las variaciones entre estos dos ejes indican una tensión o enfriamiento desigual a lo largo del ancho de la banda.
Los protocolos de prueba suelen implicar colocar una loseta acondicionada en un horno a 60 grados Celsius durante un período específico, generalmente de dos a veinticuatro horas. Luego, los técnicos miden la loseta después de que se enfría a temperatura ambiente. Cualquier desviación de las medidas iniciales representa un fallo en el proceso de fabricación. Una loseta estable mostrará menos de un cambio dimensional del 0,2%. Cualquier valor más alto apunta directamente a tensiones internas no resueltas atrapadas en el respaldo durante la producción.
Los compuestos de respaldo se expanden significativamente cuando se calientan durante el proceso de extrusión o recubrimiento. El calor activa las cadenas de polímero, permitiéndoles fluir y unirse con el respaldo primario y las capas de refuerzo de fibra de vidrio. Debe controlar la contracción durante la fase de enfriamiento para evitar una deformación permanente y bloqueada. A medida que el compuesto se enfría, las cadenas de polímeros intentan volver a su estado de reposo. Si el material se enfría demasiado rápido, estas cadenas se congelan en una posición alargada y estresada. Esta tensión bloqueada permanece latente hasta que el calor externo reactiva el polímero después de la instalación.
Los diferentes materiales de soporte exhiben comportamientos térmicos distintos. El PVC requiere altas temperaturas de procesamiento para lograr la fusión adecuada del plastisol, lo que significa que sufre una caída térmica masiva durante el enfriamiento. Los compuestos bituminosos se procesan a temperaturas más bajas pero retienen el calor por más tiempo debido a su naturaleza densa y viscosa. Los soportes de poliolefina tienen un punto de fusión agudo y requieren un enfriamiento altamente calibrado para evitar una cristalización repentina. Comprender estos comportamientos específicos de los polímeros permite a los operadores ajustar la curva de enfriamiento con precisión.
El enfriamiento desigual conduce directamente a defectos de campo específicos y predecibles. Comprender estos mecanismos ayuda a los operadores a diagnosticar fallas de la maquinaria basándose en las quejas de los clientes. Vemos tres modos de falla principales en el campo.
Temperaturas frías y deshidratación: estas condiciones hacen que el material de respaldo se contraiga. Esta contracción provoca espacios en las juntas a lo largo de la instalación. Compromete la integridad estructural y crea puentes acústicos y térmicos no deseados entre el subsuelo y el espacio interior.
Temperaturas cálidas e hidratación: Las temperaturas elevadas y la humedad provocan expansión. La loseta empuja contra los cuadrados adyacentes, lo que genera picos en las juntas. La expansión severa causa pandeo y curvatura de los bordes verticales, destruyendo la calidad visual y funcional del piso.
Absorción de humedad asimétrica: cuando el hilo frontal absorbe la humedad ambiental mientras el respaldo impermeable permanece seco, la capa superior se expande. Esta expansión diferencial fuerza los bordes de la losa hacia abajo, creando un efecto de cúpula en el centro de la losa.
Los entornos posteriores a la instalación actúan como catalizadores térmicos que desencadenan prematuramente la liberación de tensiones de fabricación latentes. La exposición solar directa a través de grandes ventanas arquitectónicas calienta rápidamente secciones específicas del piso. Las temperaturas de la superficie bajo la luz solar directa pueden superar fácilmente los 50 grados centígrados. Los sistemas modernos de calefacción por suelo radiante (UFH) aplican calor radiante continuo directamente al respaldo. Estos factores ambientales no rompen una losa estable. En cambio, exponen la historia térmica oculta de un producto mal fabricado. Una loseta estable resiste estos catalizadores. Una loseta estresada se deforma casi inmediatamente.
Los administradores de instalaciones a menudo culpan al contratista de instalación o al adhesivo cuando las losas fallan en los sistemas UFH. Sin embargo, los adhesivos sensibles a la presión no pueden sujetar una loseta que posee fuertes fuerzas de curvatura interna. La tensión mecánica del polímero deformación supera fácilmente el enlace químico del agente adherente. La causa raíz siempre se remonta al piso de la fábrica y a los parámetros de enfriamiento utilizados durante la producción.
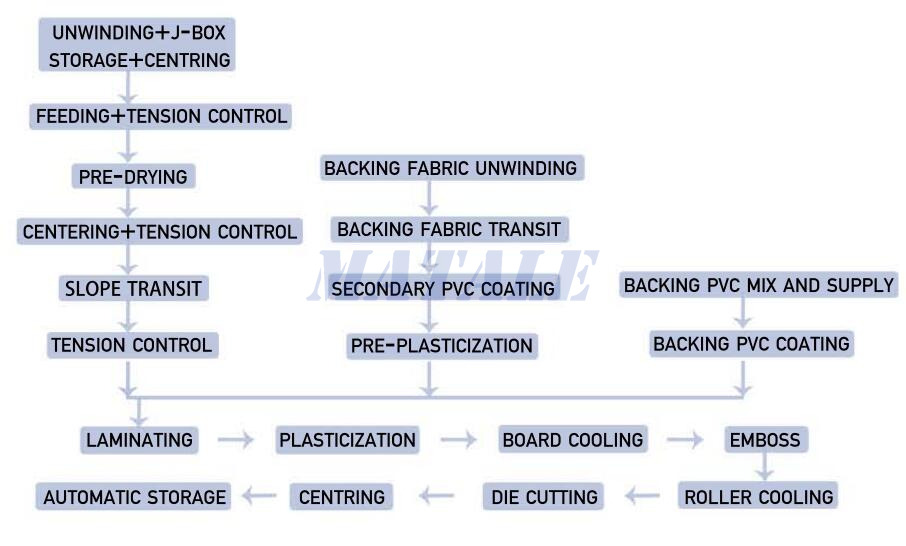
El enfriamiento agresivo introduce graves riesgos para el producto final. Bajar la temperatura demasiado rápido hace que la capa exterior del respaldo se solidifique instantáneamente. Mientras tanto, el núcleo permanece fundido. Este enfriamiento diferencial atrapa una tensión interna severa dentro de la matriz de respaldo. A esto lo llamamos enfriamiento rápido. El enfriamiento puede permitir velocidades de línea más rápidas, pero garantiza fallas en el producto. La tensión atrapada actúa como un resorte en espiral. Cuando la loseta finalmente encuentra calor ambiental en una oficina comercial, el resorte se suelta. El resultado es una contracción y pandeo catastróficos en toda la superficie de la instalación.
A veces, los operadores aumentan el flujo de agua enfriada a su capacidad máxima para compensar una zona de enfriamiento más corta. Esta práctica impacta al polímero. La piel superficial se endurece y se encoge, comprimiendo las capas internas aún calientes. A medida que el núcleo finalmente se enfría e intenta encogerse, la piel exterior endurecida lo restringe. Esta batalla interna entre capas crea un desequilibrio mecánico permanente. No puedes arreglar este desequilibrio después de que la ficha sale de la línea.
Una velocidad de enfriamiento gradual y escalonada permite que las cadenas de polímeros se relajen de forma natural. Nos referimos a este proceso como recocido. El recocido hace que el compuesto baje lentamente a su temperatura de transición vítrea. Evita que la piel exterior se endurezca antes de que el núcleo se estabilice. Esta reducción gradual da como resultado una loseta estructuralmente estable y libre de tensiones. Implementar una curva de recocido adecuada requiere un sofisticado Línea de respaldo de alfombra modular capaz de una modulación térmica precisa. El tiempo adicional que se pasa en la zona de enfriamiento resulta beneficioso al eliminar los reclamos de garantía y proteger la reputación de la marca.
Un proceso de recocido eficaz requiere múltiples zonas de temperatura. La primera zona puede reducir la temperatura de la red en 20 grados, la segunda en 15 grados y la zona final la reduce a la temperatura ambiente. Este enfoque escalonado da a las cadenas de polímero el tiempo necesario para desenredarse y establecerse en una configuración relajada. Debe monitorear la temperatura de la red continuamente entre cada zona para verificar que la curva de enfriamiento coincida con el perfil objetivo.
Enfriar un soporte pesado sin enfriar demasiado ni atrapar calor en la fibra frontal presenta un complejo desafío de ingeniería. Debemos gestionar con cuidado el gradiente térmico del eje Z. El hilo frontal y el material de soporte poseen propiedades de masa térmica y de conductividad completamente diferentes. Un gradiente desequilibrado hace que la cara y el respaldo se contraigan a ritmos diferentes. Este diferencial actúa exactamente como una tira bimetálica en un termostato. Si el respaldo se encoge más que la cara, la loseta se curva hacia arriba. Si la cara se encoge más, el azulejo se curva. Controlar este gradiente garantiza la planitud estructural.
El control del eje Z se logra aplicando diferentes métodos de enfriamiento en la parte superior e inferior de la red. Los rodillos enfriados extraen el calor de la capa de respaldo inferior mediante contacto directo. Simultáneamente, aire ambiente o ligeramente enfriado sopla a través del hilo frontal para extraer el calor de la parte superior. Equilibrar la temperatura del rodillo con la velocidad del aire garantiza que toda la sección transversal de la alfombra se enfríe a un ritmo uniforme. Los operadores deben ajustar estas configuraciones según la altura específica del pilote y el espesor del respaldo de la producción actual.
La evaluación de los mecanismos de enfriamiento primarios ayuda a determinar el equipo adecuado para su química de respaldo específica. Generalmente comparamos rodillos refrigerados y sistemas de aire forzado. Cada método ofrece distintas ventajas dependiendo de la masa térmica del material.
Mecanismo de enfriamiento |
Método de transferencia de calor |
Mejor aplicación |
Ventaja clave |
|---|---|---|---|
Rodillos de agua helada |
Conductivo directo |
PVC pesado, betún |
Extracción de calor rápida y controlada desde abajo hacia arriba. |
Sistemas de aire forzado |
convectiva |
Pesos más ligeros, Face Yarn |
Iguala las temperaturas de la superficie superior sin contacto. |
Sistemas híbridos |
Conductivo y convectivo |
Producción de alta velocidad |
Equilibra perfectamente el gradiente del eje Z en todas las capas. |
Enfriamiento por baño de agua |
Inmersión directa |
Poliolefinas específicas |
Sellado instantáneo de superficies (requiere una gestión cuidadosa del núcleo). |
Los soportes pesados de polímero y betún requieren enfoques híbridos. Depender únicamente de un método generalmente da como resultado perfiles térmicos desiguales. Los rodillos enfriados deben contar con deflectores internos para garantizar un flujo de agua uniforme y temperaturas superficiales consistentes en todo el ancho de la cara. Un rodillo con puntos muertos creará bandas longitudinales de material tensionado en la banda terminada.
Los equipos modernos deben cumplir estándares estrictos de precisión térmica. Una máquina confiable ofrece múltiples zonas de enfriamiento controladas independientemente. Esta configuración establece un gradiente térmico descendente optimizado en lugar de una única y drástica caída de temperatura. El control basado en zonas permite a los operadores ajustar la curva de enfriamiento según el peso específico del compuesto y las condiciones ambientales de fábrica. Puede bajar la temperatura en incrementos específicos en cada zona sucesiva. Esta precisión evita el choque térmico y garantiza que el respaldo se cure uniformemente de borde a borde.
Cada zona requiere sus propios sensores de temperatura, bombas de circulación de agua e intercambiadores de calor dedicados. Si vincula todos los rodillos de enfriamiento a un único circuito enfriador, perderá la capacidad de perfilar la curva de enfriamiento. El primer rodillo absorberá la mayor parte del calor, dejando los siguientes rodillos demasiado fríos. Los circuitos independientes le permiten configurar el primer rodillo a 40 grados Celsius, el segundo a 30 grados y el rodillo final a 15 grados, creando un ambiente de recocido perfecto.
La tensión de la red durante la fase de enfriamiento representa una dimensión de evaluación crítica. A medida que el respaldo se enfría, el material físico se contrae. La tensión de la red debe ajustarse dinámicamente para adaptarse a esta contracción. La tensión mecánica excesiva durante el enfriamiento estira el respaldo cálido y flexible. Si tiras del material con demasiada fuerza mientras se enfría, quedarás bloqueado en ese estado estirado. Una vez que la loseta se corta y se encajona, inevitablemente intentará encogerse hasta alcanzar su longitud natural. Los sistemas de manipulación de bandas sin tensión utilizan sensores avanzados y variadores de velocidad para mantener el transporte sin tensión a través del túnel de enfriamiento.
Las células de carga y los rodillos bailarines proporcionan la retroalimentación necesaria a los motores de accionamiento. A medida que el material se encoge, el rodillo oscilante cambia de posición. El sistema de control detecta este movimiento y reduce ligeramente la velocidad del accionamiento aguas abajo, permitiendo que la banda se contraiga naturalmente sin estirarse. Debe calibrar estos sistemas de tensión específicamente para la elasticidad del compuesto de respaldo. Un soporte de betún rígido requiere parámetros de tensión diferentes a los de un plastisol de PVC altamente flexible.
La realidad operativa dicta un equilibrio estricto entre rendimiento y estabilidad. El aumento de metros por minuto requiere un aumento matemáticamente proporcional en la capacidad de enfriamiento. No se puede simplemente acelerar los motores de accionamiento. El polímero debe alcanzar su temperatura de transición vítrea segura antes de llegar a las estaciones de bobinado o troquelado. Empujando un Una línea de producción de losetas de alfombra que supera sus límites de capacidad térmica garantiza una producción defectuosa. Los operadores deben calcular el tiempo de permanencia exacto requerido para su peso de respaldo específico y asegurarse de que la longitud de la zona de enfriamiento admita la velocidad de línea objetivo.
Si su zona de enfriamiento actual mide 10 metros y permite una velocidad de producción segura de 5 metros por minuto, duplicar su velocidad a 10 metros por minuto requiere extender la zona de enfriamiento a 20 metros. Intentar correr a 10 metros por minuto en la zona original de 10 metros reduce el tiempo de permanencia a la mitad. El material saldrá de la sección de enfriamiento mientras aún esté caliente y flexible. El proceso de corte posterior inducirá una tensión mecánica masiva en las inestables baldosas.
Un proceso de enfriamiento gradual y más largo requiere una mayor huella física para la línea de producción. Las limitaciones de las instalaciones a menudo complican las actualizaciones de los equipos. Debe evaluar soluciones de ingeniería creativas para maximizar el tiempo de enfriamiento en un espacio limitado. Las torres acumuladoras permiten que la red se desplace verticalmente, lo que aumenta el tiempo de permanencia sin ampliar la huella lineal. Los bastidores de enfriamiento de varios niveles y los transportadores aéreos de enfriamiento utilizan el espacio vertical de la fábrica de manera efectiva. La planificación del diseño requiere una consideración cuidadosa del flujo de materiales y el acceso de mantenimiento alrededor de estas estructuras de enfriamiento extendidas.
Al diseñar acumuladores de refrigeración verticales, se debe tener en cuenta el peso de la banda recubierta. Los pesados soportes bituminosos ejercen una enorme presión sobre los rodillos guía superiores. Necesita soportes estructurales robustos y rodillos de gran diámetro para evitar que la red se arrugue o se agriete mientras navega por los giros verticales. Además, el aire caliente sube. Los niveles superiores de un acumulador vertical serán naturalmente más cálidos que los niveles inferiores. Debe instalar ventiladores de ventilación y extracción adecuados para eliminar este calor atrapado y mantener un ambiente de enfriamiento constante.
Las zonas de enfriamiento extendidas introducen costos operativos ocultos. Se debe evaluar la eficiencia de los enfriadores industriales necesarios para alimentar los rodillos de enfriamiento. Centrarse en sistemas de circuito cerrado que minimicen el desperdicio de agua. Evaluar opciones de recuperación térmica que capturen el calor extraído para usarlo en otros procesos de fábrica. Las variables de temperatura ambiente en sus instalaciones afectarán el rendimiento del enfriador. Dimensionar correctamente los enfriadores garantiza que puedan mantener la temperatura del agua requerida incluso durante los meses de mayor producción de verano. Los enfriadores de tamaño insuficiente obstaculizarán toda su línea de producción.
Calcule la capacidad del enfriador requerida en función del peso máximo del recubrimiento, la capacidad calorífica específica del compuesto de respaldo y la velocidad de la línea objetivo. Una línea que produce tejas bituminosas de 5 kilogramos por metro cuadrado a 10 metros por minuto requiere un tonelaje de enfriamiento significativamente mayor que una línea que produce tejas de PVC de 3 kilogramos a la misma velocidad. Siempre establezca un margen de seguridad del 20 % en los cálculos del tamaño de su enfriadora para tener en cuenta las pérdidas de eficiencia a lo largo del tiempo y las condiciones climáticas ambientales extremas.
Establezca un punto de referencia claro para el éxito antes de actualizar el equipo. Asegúrese de que la línea de producción pueda producir de manera constante baldosas que cumplan con estándares internacionales como EN ISO 23999. Esta norma mide la estabilidad dimensional como el cambio porcentual con respecto al tamaño original. También mide el rizado como deformación vertical en milímetros. Las pruebas implican un envejecimiento térmico acelerado, exponiendo normalmente muestras sin restricciones a 60 grados Celsius. Si la loseta se deforma más allá de las tolerancias permitidas después de esta exposición, el proceso de enfriamiento falló. Haga de este estándar una métrica de desempeño no negociable para cualquier maquinaria nueva.
Exigir al fabricante del equipo que garantice el cumplimiento de la norma EN ISO 23999 por escrito como parte del contrato de compra. Especifique las formulaciones de respaldo exactas y los pesos de recubrimiento que desea ejecutar. El fabricante debe proporcionar datos empíricos que demuestren que el diseño de su sección de enfriamiento puede cumplir con estas tolerancias a las velocidades de producción objetivo. No acepte cálculos teóricos; exigir resultados de pruebas físicas de instalaciones similares.
Vaya más allá de los estándares básicos de laboratorio. Priorizar líneas de equipos validados mediante rigurosos protocolos de pruebas ambientales simuladas. Someta las baldosas de muestra sin restricciones a ciclos simulados de calefacción por suelo radiante. Exponerlos a humedad extrema y turnos de deshidratación en cámaras ambientales. Estas pruebas replican las condiciones de campo más duras. Si las losetas permanecen planas y dimensionalmente estables durante estos ciclos, puede confiar en las capacidades de gestión térmica de la línea de recubrimiento. Estos datos empíricos proporcionan confianza en la inversión en equipos.
Configure una cámara de prueba que realice ciclos entre 10 grados Celsius con un 20% de humedad relativa y 40 grados Celsius con un 80% de humedad relativa. Ejecute las muestras a través de cincuenta ciclos continuos. Mide las baldosas al final de la prueba. Una loseta recocida adecuadamente no mostrará deformación permanente. Una loseta con tensión de fabricación bloqueada exhibirá una curvatura o curvatura severa en los bordes después de soportar estos cambios ambientales extremos.
Proporcionar un marco estricto para la debida diligencia del comprador. No acepte afirmaciones de marketing sobre la eficiencia de refrigeración. Exija datos concretos del fabricante del equipo original (OEM). Solicite datos de imágenes térmicas que muestren la distribución del calor en la red cuando sale de la zona de enfriamiento. Solicite registros de monitoreo continuo de temperatura de las pruebas. Revise las lecturas del sensor de tensión para comprobar la uniformidad del enfriamiento y el manejo sin tensión en todo el ancho de la banda. Un proveedor acreditado estará encantado de proporcionar esta prueba de concepto para validar su ingeniería.
Programe una prueba de aceptación en fábrica (FAT) en las instalaciones del proveedor antes de autorizar el envío. Traiga su propio compuesto de respaldo e hilo frontal a la prueba. Ejecute la línea a máxima velocidad de producción. Tome lecturas de la cámara térmica de la red a medida que pasa sobre cada rodillo de enfriamiento. Verifique que las caídas de temperatura coincidan con la curva de enfriamiento diseñada. Corte las losetas de muestra inmediatamente de la línea y sométalas a pruebas rápidas de envejecimiento por calor en el sitio. Si las losetas fallan, detenga el envío hasta que el proveedor resuelva las deficiencias de enfriamiento.
Evalúe la compatibilidad de los módulos de refrigeración avanzados con su infraestructura existente. Muchas instalaciones quieren mejorar su capacidad de refrigeración sin reemplazar los cabezales de extrusión de betún, poliuretano o PVC heredados. Asegúrese de que la nueva sección de enfriamiento interactúe perfectamente con los sistemas de control actuales. Evalúe los puntos de transición mecánica para evitar la distorsión de la banda a medida que el material pasa del cabezal de recubrimiento más antiguo al túnel de enfriamiento moderno. La integración adecuada maximiza el retorno de la inversión y al mismo tiempo resuelve los problemas centrales de estabilidad dimensional.
Preste mucha atención a la sincronización de la unidad entre el equipo nuevo y el antiguo. El cabezal de recubrimiento heredado probablemente utilice tecnología de control de motor más antigua. La nueva sección de refrigeración contará con servoaccionamientos modernos. Debe instalar un PLC de control maestro que pueda comunicarse con ambos sistemas y mantener una perfecta combinación de velocidades. Incluso una diferencia de velocidad del 1% entre el cabezal de recubrimiento y la sección de enfriamiento inducirá picos de tensión masivos, anulando por completo los beneficios de las nuevas zonas de recocido.
La estabilidad dimensional de una moqueta en losetas finaliza en última instancia en la zona de enfriamiento. Pasar por alto la precisión de la velocidad de enfriamiento en favor de la velocidad de producción de materias primas es una economía falsa que conduce a fallas sistémicas del producto y costosas reclamaciones. Al evaluar una máquina de recubrimiento de losetas de alfombra, dé prioridad a los proveedores que ofrecen sistemas de enfriamiento modulares multizona con control de tensión automatizado e integrado. Para garantizar que la próxima actualización de su equipo elimine los defectos de deformación y separación, tome las siguientes medidas:
Solicite esquemas técnicos detallados de la sección de enfriamiento a los fabricantes preseleccionados para verificar el control de zona independiente.
Pregunte a los proveedores cuál es la velocidad de línea máxima permitida que aún garantiza el cumplimiento de EN ISO 23999 para su peso de respaldo específico.
Solicite datos de prueba de imágenes térmicas para verificar el control del gradiente del eje Z en todo el ancho de la banda.
Evalúe el espacio actual de sus instalaciones para determinar si los acumuladores verticales son necesarios para tiempos de permanencia de enfriamiento prolongados.
Calcule la capacidad de su enfriadora requerida, incluido un margen de seguridad del 20 % para las temperaturas ambiente máximas del verano.
R: La estabilidad dimensional se refiere a la capacidad de una loseta de alfombra para conservar sus dimensiones originales y permanecer plana cuando se expone a cambios de temperatura y humedad. Según normas como EN ISO 23999, se calcula como el porcentaje de cambio dimensional en largo y ancho en comparación con el tamaño original de la baldosa después de sufrir envejecimiento térmico.
R: Si el respaldo se enfría demasiado rápido (se apaga), atrapa altas tensiones internas dentro de la estructura del polímero. Cuando la loseta se expone posteriormente al calor ambiental después de la instalación, estas tensiones se liberan y hacen que la loseta se encoja, se hinche o se doble.
R: La calefacción por suelo radiante y la luz solar directa actúan como desencadenantes térmicos. Si una máquina de recubrimiento de losetas de alfombra no recoció adecuadamente el respaldo durante la producción, estas fuentes de calor externas hacen que el material se expanda o libere tensiones incorporadas, lo que provoca picos en las juntas y pandeo vertical.
R: Además de los cambios de temperatura, los cambios en la humedad relativa hacen que las fibras textiles se expandan (hidratación) o se contraigan (deshidratación). Si la historia térmica del respaldo es inestable, estos ciclos agravan la tensión física, acelerando el curvado de los bordes y el espacio de las juntas.
R: La longitud de la zona de enfriamiento depende del material de respaldo (PVC, betún, poliolefina), el peso del recubrimiento y la velocidad de la línea objetivo. Debe ser lo suficientemente largo para permitir una reducción gradual de la temperatura sin impactar el material, lo que a menudo requiere túneles de enfriamiento de múltiples zonas o diseños de transportadores de múltiples niveles para ahorrar espacio.
R: No. Si bien el control preciso de la temperatura y la tensión durante el enfriamiento puede prevenir la deformación inducida por tensión, no puede compensar formulaciones químicas fundamentalmente inestables o proporciones incorrectas de relleno a polímero en el compuesto de respaldo.