


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-02 Origen: Sitio


La fabricación de alfombras comerciales conlleva enormes riesgos operativos. Una sola producción en masa mal calibrada puede desperdiciar miles de metros de material y detener los programas de las instalaciones. Al gestionar la compleja configuración de fileta requerida para operaciones a gran escala (que a menudo involucran casi 10,000 hebras individuales de hilo), la precisión no es negociable. El problema central radica en la brecha de traducción entre un diseño CAD digital bidimensional y un textil tridimensional. Lo que parece perfecto en un monitor de alta resolución cambia con frecuencia de escala, color y textura cuando se traduce en equipos industriales de tufting. Para afrontar esta transición con éxito, los directores de proyectos se basan en un riguroso proceso de aprobación de muestras. La utilización de tachones físicos y maquetas forma un marco estricto de mitigación de riesgos. Este enfoque estructurado valida las capacidades exactas de la maquinaria antes de autorizar la fabricación a gran escala o pedidos al por mayor en el extranjero. Al exigir una prueba física de concepto, se garantiza que el producto final instalado coincida con la visión arquitectónica original sin agravar los errores posteriores.
Validación de lo digital a lo físico: la aprobación de la muestra cierra la brecha entre la obra de arte digital y la realidad física, lo que demuestra que la máquina de mechones computarizada específica puede ejecutar la fidelidad del patrón requerido.
Mitigación de riesgos: los tachones físicos evitan costosos errores de producción en masa relacionados con la tensión del hilo, las inconsistencias en la altura del pelo y la desviación del registro de color.
Evaluación estandarizada: una secuencia de aprobación estructurada, desde el diseño digital hasta las tarjetas de colores físicas y el tachado final, establece estándares de calidad objetivos para toda la producción.
Mitigación de la mano de obra de instalación: debido a que las alfombras estampadas requieren experiencia especializada y hasta un tercio más de tiempo para su instalación, las muestras y maquetas aprobadas garantizan que la coincidencia de patrones complejos se alinee perfectamente, evitando aumentar los costos de mano de obra en el sitio.
Establecer lo que constituye una transición exitosa del diseño a la producción en masa requiere criterios estrictos y mensurables. El éxito significa cero distorsión del patrón, coincidencia exacta de colores bajo iluminación comercial y densidad de pelo constante en todo el rollo. Lograr esto depende en gran medida de la precisión de la Máquina de mechones de alfombras estampadas que se encarga de la producción. El equipo debe traducir conceptos de diseño abstracto en revestimientos de pisos duraderos y de alto tránsito sin perder la integridad de la obra de arte original. Cada puntada debe alinearse perfectamente para garantizar que el producto final cumpla con las especificaciones exactas detalladas en el alcance inicial del proyecto. Buscamos tolerancias específicas, generalmente dentro de fracciones de pulgada, para confirmar que la maquinaria está dando en el blanco. Si el patrón se desplaza incluso un cuarto de pulgada en un tramo de diez pies, las uniones nunca se alinearán durante la instalación, lo que dará como resultado un piso rechazado.
A La máquina de alfombras gráficas interpreta los archivos CAD a través de una proporción específica de píxeles a puntadas. Un píxel en una pantalla no siempre equivale a un mechón de hilo en el suelo. Las representaciones digitales carecen inherentemente de la capacidad de representar con precisión el brillo, la torsión y la textura del hilo. Un píxel rojo brillante en un monitor retroiluminado se ve muy diferente de un mechón de hilo de nailon teñido bajo una iluminación fluorescente de oficina. El resultado físico está influenciado por la forma en que el hilo absorbe y refleja la luz, con qué fuerza está retorcido y con qué densidad está empaquetado en el soporte primario. Estas variables hacen que el muestreo físico sea una necesidad absoluta. No puede aprobar un pedido de pisos comerciales basándose en un archivo PDF.
Para ilustrar la desconexión entre la pantalla y el piso, considere las siguientes variables de traducción que los operadores deben administrar:
Elemento de diseño |
Representación CAD digital |
Realidad física copetuda |
|---|---|---|
Coincidencia de colores |
Valores RGB/CMYK en un monitor retroiluminado |
Lotes de tintes de hilo vistos bajo iluminación ambiental |
Resolución |
Escalado y zoom de píxeles infinitos |
Calibre de aguja fijo (p. ej., espaciado de 1/10 o 1/12 de pulgada) |
Textura |
Representación plana y bidimensional |
Pelo tridimensional cortado o en bucle con diferentes torsiones |
Degradados |
Mezcla de colores suave y continua |
Transiciones de color escalonadas limitadas por la capacidad de la fileta de hilo |
Escala |
Redimensionado fácilmente con un clic del mouse |
Requiere una recalibración mecánica completa de las tasas de alimentación. |
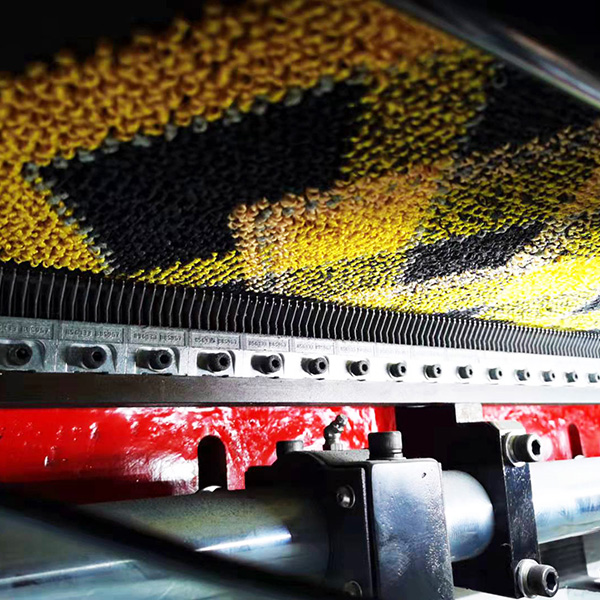
Moderno La tecnología de las máquinas de mechones computarizadas dicta cómo interactúan el calibre de la aguja, la velocidad de puntada y los mecanismos de alimentación del hilo. Las realidades mecánicas de la fábrica son complejas. Las configuraciones de filetas masivas alimentan simultáneamente miles de hebras de hilo individuales a la máquina. Si la tensión varía aunque sea ligeramente a lo largo de la fileta, el patrón resultante se sesgará. Esta es la razón por la que se requiere calibración física y ajustes de precisión en el tejido del telar para cada nuevo diseño. Independientemente de lo sofisticado que sea el software, los componentes mecánicos deben ajustarse físicamente para adaptarse al peso específico del hilo, al material de respaldo y a la densidad de puntada del proyecto actual. Los operadores pasan horas ajustando los rodillos de alimentación de hilo y las barras de agujas para garantizar que la salida física coincida con la intención digital. Una máquina que utiliza una mezcla de lana pesada requiere ajustes de tensión completamente diferentes a los de una que utiliza hilo de nailon fino.
Pasar una alfombra personalizada de un archivo digital a un piso físico requiere una secuencia estricta de aprobaciones. Saltarse cualquiera de estos pasos implica un riesgo enorme en el cronograma del proyecto. Aplicamos un flujo de trabajo rígido para garantizar que todas las partes interesadas aprueben la realidad física del producto.
El proceso de aprobación comienza mucho antes de que se enhebre el hilo en la máquina. El primer paso consiste en revisar el diseño digital del tamaño exacto proporcionado por el fabricante. Este plano sirve como mapa fundamental para toda la producción. Durante esta etapa, los gerentes de proyecto deben verificar las repeticiones de patrones, la escala y la ubicación de los bordes con los planos de planta arquitectónicos. Detectar aquí un error de escala evita un desperdicio masivo de material en el futuro. El diseño digital confirma que el diseño realmente se ajustará al espacio físico previsto sin cortes incómodos ni uniones desalineadas.
Al revisar el diseño CAD, debe comparar varios elementos específicos con los planos del sitio:
Dimensiones totales de la habitación en comparación con el ancho del rollo de alfombra fabricado.
La ubicación exacta del patrón se repite a lo largo de las costuras longitudinales.
Transiciones de entrada y cómo el patrón se alinea con el piso de superficie dura adyacente.
Intersecciones de pasillos donde los patrones deben girar, ingletearse o coincidir perfectamente.
Caídas de columnas y cómo el patrón fluye alrededor de los obstáculos estructurales.
Una vez aprobado el diseño digital, la atención se centra en los materiales físicos. Es obligatorio evaluar muestras físicas de hilo, conocidas como pompones. Depender de los códigos digitales Pantone o RGB/CMYK a menudo provoca desastrosas discrepancias de color. Debe evaluar las variaciones en los lotes de tinte y seleccionar los tipos de hilo adecuados en función de la durabilidad comercial requerida. Las opciones comunes incluyen nailon teñido en solución para áreas de mucho tráfico o mezclas de lana para espacios hoteleros de lujo. Esta etapa también implica finalizar cualquier solicitud de personalización OEM específica. Garantizar que las materias primas cumplan con las especificaciones exactas del proyecto garantiza que el producto final funcionará bien en condiciones de tráfico peatonal intenso. Siempre solicitamos tres muestras de lotes de tinte separados para establecer un rango aceptable de variación de color antes de comenzar la producción.
El strike-off físico es la prueba definitiva de concepto. Un enrasado es una muestra física a pequeña escala, típicamente de 1x1 o 2x2 metros, producida en el terreno real. máquina de mechones de alfombras estampadas programada para su tirada masiva. Esta producción en miniatura expone cualquier problema mecánico o de traducción oculto. Permite a los diseñadores y directores de proyectos ver exactamente cómo se verán y se sentirán en la realidad los patrones gráficos complejos. La eliminación sirve como punto de referencia definitivo para el control de calidad a nivel de fábrica. Una vez aprobado, se convierte en el estándar físico con el que se mide todo el pedido al por mayor. Nunca autorizamos una producción completa sin una autorización física firmada en la mano. Es la única manera de verificar que el equipo de fábrica realmente pueda ejecutar el diseño.
Aprobar una tachadura requiere más que un rápido vistazo visual. Debe inspeccionar la muestra utilizando los mismos estándares rigurosos aplicados a la instalación final. La experiencia de campo muestra que lo que parece aceptable en un escritorio a menudo falla cuando se despliega en un piso de 10,000 pies cuadrados.
Al evaluar el corte físico, la fidelidad del patrón es la principal preocupación. Inspeccione la muestra de cerca para detectar escalones o bordes irregulares en curvas y líneas diagonales. La maquinaria de alta calidad debería producir formas suaves y continuas. Verifique que las transiciones multicolores estén limpias y completamente libres de sangrado de hilo o tirones de tensión. Si un color se mezcla con otro, o si el hilo parece estirado en los puntos de transición, es necesario ajustar la calibración de la máquina. El registro del patrón debe ser nítido, asegurando que los detalles intrincados sigan siendo legibles y visualmente llamativos desde una altura. Camine alrededor de la muestra y obsérvela desde múltiples ángulos para asegurarse de que el patrón mantenga su forma.
La sensación estructural de la alfombra es tan importante como su apariencia visual. Mida la muestra física contra el peso de la cara y la altura del pelo especificados. Utilice herramientas especializadas para confirmar la profundidad milimétrica exacta del hilo. Evalúe la sensación táctil y la integridad estructural de las transiciones de pelo cortado versus pelo en bucle. La textura debe permanecer constante en toda la muestra. Cualquier variación inesperada en la densidad puede provocar patrones de desgaste prematuros una vez que la alfombra se instala en un entorno comercial.
Los inspectores de campo suelen utilizar las siguientes herramientas para verificar la precisión de las muestras:
Medidores de espesor de pelo para medir la altura exacta del hilo sobre el respaldo principal.
Lupas de aumento para inspeccionar la claridad de las puntadas individuales y la separación de colores en la base.
Cajas de luz para simular diferentes condiciones de iluminación comercial, incluidas fluorescentes, LED y luz natural.
La densidad se escala para confirmar que el peso de la cara coincide exactamente con las especificaciones arquitectónicas.
Medidores de humedad para garantizar que los adhesivos de respaldo se hayan curado correctamente sin retener el exceso de agua.
No limite su inspección a la cara de la alfombra. Dé la vuelta a la muestra e inspeccione la aplicación de respaldo primaria y secundaria. El respaldo debe aplicarse de manera uniforme, sin puntos secos ni acumulación excesiva de adhesivo. Verifique cualquier acabado de borde personalizado en la muestra para verificar su durabilidad y limpieza. Finalmente, pruebe la muestra para determinar la estabilidad dimensional. La alfombra no debe estirarse, encogerse ni torcerse durante el proceso de curado de producción en masa. Una mala estabilidad dimensional hará que la alfombra se arrugue o se separe en las costuras después de la instalación. A menudo realizamos una prueba de estiramiento manual en el enrasado para asegurar que el respaldo se mantenga firme bajo tensión.
La transición de una única muestra aprobada a una producción a gran escala introduce un nuevo conjunto de variables. La gestión de estos riesgos requiere una supervisión estricta y una comunicación clara con las instalaciones de fabricación. No se puede asumir que la fábrica replicará automáticamente la muestra sin instrucciones explícitas.
El principal riesgo durante la transición es que la configuración de la máquina de mechones cambie entre la ejecución de muestra y la ejecución de producción en masa. Incluso cambios menores de tensión o velocidad pueden alterar el producto final. Para mitigar esto, exija que el fabricante bloquee los perfiles del servomotor, los ajustes de tensión del hilo y las velocidades de avance utilizados para la muestra aprobada. Documentar estos parámetros exactos garantiza que la máquina funcione de manera idéntica durante el ciclo a granel, preservando los estándares de calidad aprobados. Si la fábrica cambia la configuración de la aguja para otro trabajo intermedio, deben recalibrarla exactamente según sus especificaciones documentadas antes de comenzar su pedido al por mayor. Exija una verificación de la hoja de configuración antes de presionar el botón de inicio.
Producir una muestra perfecta de un metro no garantiza automáticamente un pedido al por mayor impecable de 10.000 metros. El riesgo de alargamiento o distorsión del patrón aumenta significativamente en rollos largos y continuos, especialmente durante la producción a granel en el extranjero. Para mitigar este riesgo, establezca porcentajes de tolerancia aceptables para las variaciones de repetición de patrones a lo largo de la distancia. Haga cumplir estrictos puntos de control de calidad de fábrica durante todo el ciclo de producción. Los inspectores deben tomar muestras a intervalos regulares de la línea de producción para verificar que el patrón se mantenga fiel al tachado original.
A continuación se muestra un desglose de los riesgos de producción comunes y sus correspondientes mitigaciones de campo:
Riesgo de producción |
Causa principal |
Estrategia de mitigación requerida |
|---|---|---|
Alargamiento del patrón |
Tensión del respaldo primario inconsistente durante el mechones |
Haga cumplir estrictos límites de control de tensión y mida las repeticiones de patrones cada 100 metros. |
Deriva de color |
Mezclar diferentes lotes de tintes de hilo a mitad de producción |
Exigir a la fábrica que asigne un lote de tinte único y continuo para todo el pedido del proyecto. |
Costura no coincidente |
Variaciones de recorte de bordes en fábrica. |
Exija bordes recortados en fábrica con una tolerancia especificada de menos de 2 milímetros. |
Delaminación de respaldo |
Temperaturas de curado inadecuadas en el horno de acabado. |
Solicite informes de pruebas físicas de desgarro al departamento de control de calidad de la fábrica. |
Inclinarse y torcerse |
Presión desigual del rodillo durante el proceso de recubrimiento |
Implemente verificaciones de alineación láser durante la aplicación de respaldo secundario. |
La instalación presenta su propio conjunto de desafíos. Las alfombras estampadas requieren inherentemente más experiencia y aproximadamente un tercio más de tiempo para instalarse en comparación con las de colores sólidos. Las costuras desalineadas aumentan exponencialmente los costos laborales y arruinan la estética del espacio. Para mitigar esto, solicite una maqueta en seco de varias piezas de muestra antes de la instalación real. Esta maqueta verifica la alineación de las uniones, demuestra los efectos estéticos finales y establece estándares de calidad definitivos para el equipo de instalación. Proporciona una guía visual clara, eliminando conjeturas en el lugar de trabajo. Siempre insistimos en que el instalador principal apruebe la maqueta de colocación en seco antes de que una sola gota de adhesivo llegue al piso.
Su proyecto tendrá tanto éxito como el socio de fabricación que seleccione. La evaluación de sus capacidades técnicas y competencia logística es una parte crítica del proceso de adquisición. No base su decisión únicamente en la oferta más baja.
No todas las instalaciones de fabricación están equipadas para manejar diseños complejos. Debe determinar si el equipo de un fabricante es apropiado para la complejidad de su proyecto específico. Los mechones de agujas controlados individualmente ofrecen una precisión mucho mayor para diseños complejos y multicolores en comparación con los mechones de volutas tradicionales. Haga preguntas detalladas sobre la antigüedad, el programa de mantenimiento y las capacidades del software de su maquinaria. Asociarse con una instalación que utiliza equipos obsoletos aumenta drásticamente el riesgo de distorsión de patrones y retrasos en la producción. Quiere un socio que ejecute equipos modernos capaces de realizar microajustes sobre la marcha. Solicite una lista de equipos de las instalaciones para verificar su capacidad técnica.
Navegar por la logística de la fabricación internacional requiere una planificación meticulosa. Debe asegurarse de que todas las especificaciones de las muestras, las materias primas y las personalizaciones del OEM se traduzcan perfectamente en la producción a granel en el extranjero. La comunicación es crítica. Proporcione estándares claros y documentados para cada aspecto de la alfombra, desde niveles de torsión del hilo hasta adhesivos de respaldo. Establezca una cadena de custodia clara para la eliminación aprobada, garantizando que los gerentes de fábrica tengan acceso directo a la muestra física durante todo el ciclo de producción. Recomendamos contratar a un inspector externo para que visite las instalaciones en el extranjero y verifique el transporte a granel con su nivel aprobado antes de cargar los contenedores de envío. Detectar un error en la fábrica es infinitamente más barato que detectarlo en el lugar de trabajo.
La fase de muestreo requiere equilibrar el tiempo requerido para múltiples iteraciones de eliminación con plazos estrictos del proyecto. Apresurarse en esta fase a menudo conduce a errores catastróficos más adelante. Comprenda los costos iniciales asociados con el muestreo personalizado. Si bien producir múltiples eliminaciones físicas genera gastos iniciales, proporciona un enorme retorno de la inversión a largo plazo. La producción en masa sin errores y la instalación optimizada compensan fácilmente los costos iniciales de muestreo. Considere la fase de muestreo como una póliza de seguro contra el desperdicio masivo de materiales y retrasos en los proyectos. Unas pocas semanas adicionales dedicadas a marcar la huelga ahorrarán meses de litigios y trabajos de reemplazo en el futuro. Incluya este tiempo de muestreo en el cronograma de su proyecto maestro desde el primer día.
Solicite un cronograma de muestreo detallado y un diseño CAD completo a su fabricante antes de firmar cualquier acuerdo de producción a granel.
Exija tarjetas de colores físicas y pompones de hilo para verificar la combinación exacta de colores en sus condiciones de iluminación comerciales específicas.
Insista en un enchapado físico producido en la máquina exacta programada para su producción en masa para confirmar la fidelidad del patrón.
Programe una maqueta de colocación en seco con su equipo de instalación para verificar la alineación de las uniones y establecer estándares de calidad antes de aplicar cualquier adhesivo.
R: Un enrasado de alfombras es un prototipo físico a pequeña escala producido en el equipo de fabricación real. Se utiliza para verificar la precisión del diseño, la combinación de colores, la altura del pelo y el acabado de los bordes antes de autorizar una producción en masa a gran escala.
R: El cronograma estándar suele oscilar entre dos y cuatro semanas. Esta duración depende en gran medida de la disponibilidad de hilo bruto, los requisitos de personalización específicos del OEM y la complejidad general del diseño digital que se traduce en un textil físico.
R: Las muestras físicas difieren porque las pantallas digitales no pueden replicar la textura, la torsión o el brillo del hilo. Además, la iluminación ambiental influye en gran medida en el color percibido, y la traducción mecánica de píxeles cuadrados en puntadas con mechones altera la salida visual.
R: La repetición de un patrón es la distancia antes de que un diseño se duplique en todo el rollo de alfombra. Es fundamental para estimar el desperdicio de material con precisión y garantizar una coincidencia perfecta de patrones durante la instalación final.
R: Sí, la alfombra estampada tarda aproximadamente un tercio más en instalarse. Se requiere experiencia especializada para garantizar una coincidencia exacta del patrón en las costuras, lo que hace que las maquetas de preproducción en seco sean vitales para controlar los costos de mano de obra.
R: No, las máquinas tienen limitaciones mecánicas. Las limitaciones incluyen resolución mínima de puntada, límites máximos de color por barra de aguja y dificultades para generar transiciones de degradado suaves. Los diseños deben optimizarse específicamente para el proceso de mechones.
R: Un paquete de presentación completo debe incluir el diseño CAD del tamaño exacto, los pompones de color físico del hilo, el tachado físico aprobado, especificaciones detalladas del respaldo y una hoja de especificaciones técnicas completa.