


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-02 Origine : Site


La fabrication commerciale de tapis comporte d’immenses enjeux opérationnels. Un seul cycle de production de masse mal calibré peut gaspiller des milliers de mètres de matériaux et interrompre les calendriers des installations. Lors de la gestion de la configuration complexe des cantres requise pour les opérations à grande échelle, impliquant souvent près de 10 000 brins de fil individuels, la précision n'est pas négociable. Le problème central réside dans l’écart de traduction entre une conception CAO numérique en deux dimensions et un textile en trois dimensions. Ce qui semble parfait sur un écran haute résolution change fréquemment d’échelle, de couleur et de texture lorsqu’il est traduit par un équipement de tuftage industriel. Pour réussir cette transition, les chefs de projet s’appuient sur un processus rigoureux d’approbation des échantillons. L’utilisation de radiations physiques et de maquettes constitue un cadre strict d’atténuation des risques. Cette approche structurée valide les capacités exactes des machines avant d'autoriser une fabrication à grande échelle ou des commandes groupées à l'étranger. En exigeant une preuve de concept physique, vous garantissez que le produit final installé correspond à la vision architecturale d'origine sans aggraver les erreurs en aval.
Validation numérique-physique : l'approbation des échantillons comble le fossé entre les œuvres d'art numériques et la réalité physique, prouvant que la machine à tufter informatisée spécifique peut exécuter la fidélité du motif requise.
Atténuation des risques : les marquages physiques évitent les erreurs coûteuses de production en série liées à la tension du fil, aux incohérences de la hauteur des poils et à la dérive de l'enregistrement des couleurs.
Évaluation standardisée : une séquence d'approbation structurée (de la mise en page numérique aux cartes de couleurs physiques jusqu'à la radiation finale) établit des normes de qualité objectives pour l'ensemble du cycle de production.
Atténuation de la main d'œuvre pour l'installation : étant donné que les moquettes à motifs nécessitent une expertise spécialisée et jusqu'à un tiers de temps supplémentaire pour l'installation, des échantillons et des maquettes approuvés garantissent un alignement parfait des motifs complexes, évitant ainsi une aggravation des coûts de main d'œuvre sur site.
Déterminer ce qui constitue une transition réussie de la conception à la production de masse nécessite des critères stricts et mesurables. Le succès signifie zéro distorsion du motif, une correspondance exacte des couleurs sous un éclairage commercial et une densité de poils constante sur l'ensemble du rouleau. Y parvenir dépend en grande partie de la précision des Machine de touffetage de tapis à motifs gérant le cycle de production. L'équipement doit traduire des concepts de design abstraits en revêtements de sol durables et très fréquentés sans perdre l'intégrité de l'œuvre d'art originale. Chaque point doit s'aligner parfaitement pour garantir que le produit final répond aux spécifications exactes détaillées dans la portée initiale du projet. Nous recherchons des tolérances spécifiques, généralement à quelques fractions de pouce près, pour confirmer que les machines atteignent leur cible. Si le motif dérive ne serait-ce que d'un quart de pouce sur une portée de dix pieds, les joints ne s'aligneront jamais lors de l'installation, ce qui entraînera un sol rejeté.
UN La machine à tapis graphique interprète les fichiers CAO selon un rapport pixel/point spécifique. Un pixel sur un écran n’équivaut pas toujours à une touffe de fil au sol. Les rendus numériques n'ont pas par nature la capacité de représenter avec précision l'éclat, la torsion et la texture du fil. Un pixel rouge vif sur un écran rétroéclairé est très différent d’une touffe de fil de nylon teinte sous un éclairage fluorescent de bureau. Le résultat physique est influencé par la façon dont le fil absorbe et réfléchit la lumière, par la façon dont il est tordu et par la densité avec laquelle il est emballé dans le support principal. Ces variables font de l’échantillonnage physique une nécessité absolue. Vous ne pouvez pas approuver une commande de revêtement de sol commercial basée sur un fichier PDF.
Pour illustrer la déconnexion entre l'écran et le sol, considérez les variables de traduction suivantes que les opérateurs doivent gérer :
Élément de conception |
Représentation CAO numérique |
Réalité physique touffue |
|---|---|---|
Correspondance des couleurs |
Valeurs RVB/CMJN sur un moniteur rétroéclairé |
Lots de teintures pour fils vus sous l'éclairage ambiant de la pièce |
Résolution |
Mise à l'échelle et zoom infinis des pixels |
Jauge à aiguille fixe (par exemple, espacement de 1/10 ou 1/12 de pouce) |
Texture |
Rendu plat et bidimensionnel |
Pile coupée ou bouclée tridimensionnelle avec des torsions variables |
Dégradés |
Mélange de couleurs fluide et continu |
Transitions de couleurs échelonnées limitées par la capacité du cantre à fil |
Échelle |
Facilement redimensionnable d'un simple clic de souris |
Nécessite un recalibrage mécanique complet des taux d’avance |
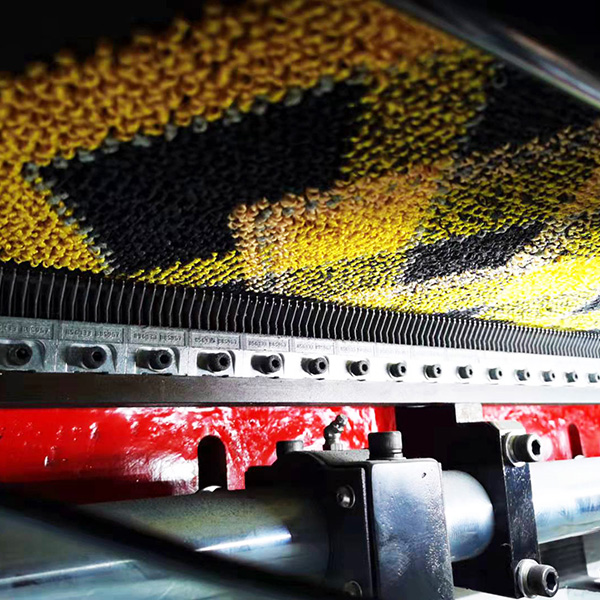
Moderne La technologie des machines de touffetage informatisées dicte la manière dont la jauge d'aiguille, la vitesse de point et les mécanismes d'alimentation en fil interagissent. Les réalités mécaniques de l’usine sont complexes. Des configurations massives de cantres alimentent simultanément des milliers de brins de fil individuels dans la machine. Si la tension varie, même légèrement, à travers le cantre, le motif résultant sera biaisé. C’est pourquoi un calibrage physique et des ajustements de précision du tissage sur métier à tisser sont nécessaires pour chaque nouvelle conception. Quelle que soit la sophistication du logiciel, les composants mécaniques doivent être physiquement réglés pour s'adapter au poids de fil spécifique, au matériau de support et à la densité de point du projet en cours. Les opérateurs passent des heures à ajuster les rouleaux d'alimentation en fil et les barres à aiguilles pour garantir que la sortie physique correspond à l'intention numérique. Une machine utilisant un mélange de laine épaisse nécessite des réglages de tension totalement différents de celle utilisant un fil de nylon fin.
Le déplacement d’une moquette personnalisée d’un fichier numérique vers un sol physique nécessite une séquence stricte d’approbations. Sauter l’une de ces étapes entraîne des risques énormes dans le calendrier du projet. Nous appliquons un flux de travail rigide pour garantir que chaque partie prenante approuve la réalité physique du produit.
Le processus d’approbation commence bien avant qu’un fil ne soit enfilé dans la machine. La première étape consiste à revoir la disposition numérique aux dimensions exactes fournie par le fabricant. Ce plan sert de carte fondamentale pour l’ensemble du cycle de production. Au cours de cette étape, les chefs de projet doivent vérifier les répétitions des motifs, l'échelle et l'emplacement des bordures par rapport aux plans d'étage architecturaux. Détecter ici une erreur d’échelle évite un gaspillage massif de matériaux plus tard. La mise en page numérique confirme que le design s'adaptera réellement à l'espace physique prévu, sans coupures maladroites ni coutures mal alignées.
Lors de l'examen de la mise en page CAO, vous devez vérifier plusieurs éléments spécifiques par rapport aux plans du site :
Dimensions hors tout de la pièce par rapport à la largeur du rouleau de tapis fabriqué.
L'emplacement exact de la répétition du motif sur les coutures longitudinales.
Transitions de porte et comment le motif s’aligne avec le revêtement de sol dur adjacent.
Intersections de couloirs où les motifs doivent tourner, s'onglet ou correspondre parfaitement.
Les abandons de colonnes et la manière dont le motif contourne les obstacles structurels.
Une fois la mise en page numérique approuvée, l’accent est mis sur les supports physiques. L'évaluation d'échantillons physiques de fils, appelés pompons, est obligatoire. S'appuyer sur les codes numériques Pantone ou RVB/CMYK conduit souvent à des inadéquations de couleurs désastreuses. Vous devez évaluer les écarts entre les lots de teinture et sélectionner les types de fils appropriés en fonction de la durabilité commerciale requise. Les choix courants incluent le nylon teint dans la masse pour les zones à fort trafic ou les mélanges de laine pour les espaces d'accueil de luxe. Cette étape consiste également à finaliser d’éventuelles demandes spécifiques de personnalisation OEM. S'assurer que les matières premières répondent aux spécifications exactes du projet garantit que le produit final fonctionnera bien sous un trafic piétonnier intense. Nous demandons toujours trois échantillons de lots de colorants distincts pour établir une plage acceptable de variation de couleur avant le début de la production.
Le rattrapage physique est la preuve de concept définitive. Un retrait est un échantillon physique à petite échelle, généralement de 1 x 1 ou 2 x 2 mètres, produit sur le terrain réel. machine à touffeter les tapis à motifs prévue pour une production en masse. Ce cycle de production miniature expose tous les problèmes mécaniques ou de traduction cachés. Il permet aux concepteurs et aux chefs de projet de voir exactement à quoi ressembleront les motifs graphiques complexes dans la réalité. La radiation sert de référence ultime en matière de contrôle qualité au niveau de l’usine. Une fois approuvé, il devient la norme physique par rapport à laquelle la totalité de la commande groupée est mesurée. Nous n’autorisons jamais une production complète sans une radiation physique signée en main. C’est le seul moyen de vérifier que l’équipement de l’usine peut réellement exécuter la conception.
Approuver une radiation nécessite plus qu’un simple coup d’œil visuel. Vous devez inspecter l’échantillon en utilisant les mêmes normes rigoureuses appliquées à l’installation finale. L'expérience sur le terrain montre que ce qui semble acceptable sur un bureau échoue souvent lorsqu'il est déployé sur un sol de 10 000 pieds carrés.
Lors de l’évaluation du retrait physique, la fidélité du motif est la principale préoccupation. Inspectez attentivement l’échantillon pour déceler les bords en escalier ou irréguliers dans les courbes et les lignes diagonales. Des machines de haute qualité doivent produire des formes lisses et continues. Vérifiez que les transitions multicolores sont propres et entièrement exemptes de saignements de fil ou de tensions. Si une couleur déborde sur une autre ou si le fil semble étiré aux points de transition, l'étalonnage de la machine doit être ajusté. L'enregistrement du motif doit être net, garantissant que les détails complexes restent lisibles et visuellement frappants depuis une hauteur debout. Faites le tour de l’échantillon et observez-le sous plusieurs angles pour vous assurer que le motif conserve sa forme.
Le toucher structurel du tapis est tout aussi important que son aspect visuel. Mesurez l’échantillon physique par rapport au poids facial et à la hauteur de pile spécifiés. Utilisez des outils spécialisés pour confirmer la profondeur millimétrique exacte du fil. Évaluez la sensation tactile et l’intégrité structurelle des transitions entre poils coupés et poils bouclés. La texture doit rester cohérente sur l’ensemble de l’échantillon. Toute variation inattendue de densité peut entraîner une usure prématurée une fois le tapis installé dans un environnement commercial.
Les inspecteurs sur le terrain utilisent généralement les outils suivants pour vérifier l’exactitude des échantillons :
Jauges d'épaisseur de poils pour mesurer la hauteur exacte du fil au-dessus du support principal.
Loupes grossissantes pour inspecter la clarté des points individuels et la séparation des couleurs à la base.
Caissons lumineux pour simuler différentes conditions d'éclairage commercial, y compris la lumière fluorescente, LED et naturelle.
Échelles de densité pour confirmer que le poids facial correspond exactement aux spécifications architecturales.
Humidimètres pour garantir que les adhésifs de support ont durci correctement sans retenir l'excès d'eau.
Ne limitez pas votre inspection à la face du tapis. Retournez l'échantillon et inspectez l'application de support primaire et secondaire. Le support doit être appliqué uniformément, sans taches sèches ni accumulation excessive d'adhésif. Vérifiez toute finition de bord personnalisée sur l'échantillon pour en vérifier la durabilité et la propreté. Enfin, testez la stabilité dimensionnelle de l’échantillon. Le tapis ne doit pas s'étirer, rétrécir ou s'incliner pendant le processus de durcissement de la production de masse. Une mauvaise stabilité dimensionnelle entraînera le froissement ou le déchirement du tapis au niveau des coutures après l'installation. Nous effectuons souvent un test d'étirement manuel sur la frappe pour garantir que le support tient fermement sous tension.
La transition d'un échantillon unique approuvé à une production à grande échelle introduit un nouvel ensemble de variables. La gestion de ces risques nécessite une surveillance stricte et une communication claire avec l’usine de fabrication. Vous ne pouvez pas supposer que l’usine répliquera automatiquement l’échantillon sans instructions explicites.
Le principal risque pendant la transition est que les paramètres de la machine à touffeter dérivent entre l'échantillonnage et la production de masse. Même des changements mineurs de tension ou de vitesse peuvent altérer le produit final. Pour atténuer ce problème, exigez que le fabricant verrouille les profils de servomoteurs, les réglages de tension du fil et les vitesses d'avance utilisés pour l'échantillon approuvé. La documentation de ces paramètres exacts garantit que la machine fonctionne de manière identique pendant le traitement en vrac, en préservant les normes de qualité approuvées. Si l'usine modifie la configuration de l'aiguille pour un autre travail entre les deux, elle doit recalibrer exactement selon vos spécifications documentées avant de commencer votre commande groupée. Exigez une vérification de la feuille de configuration avant d’appuyer sur le bouton de démarrage.
La production d’un échantillon parfait d’un mètre ne garantit pas automatiquement une commande groupée impeccable de 10 000 mètres. Le risque d'allongement ou d'inclinaison du motif augmente considérablement sur les longs rouleaux continus, en particulier lors de la production en vrac à l'étranger. Pour atténuer ce risque, établissez des pourcentages de tolérance acceptables pour les variations de répétition du motif en fonction de la distance. Appliquez des points de contrôle stricts de contrôle de qualité en usine tout au long du cycle de production. Les inspecteurs doivent prélever des échantillons à intervalles réguliers sur la chaîne de production pour vérifier que le motif reste fidèle à la radiation originale.
Voici une ventilation des risques de production courants et de leurs atténuations sur le terrain correspondantes :
Risque de production |
Cause première |
Stratégie d'atténuation requise |
|---|---|---|
Allongement du motif |
Tension de support primaire incohérente pendant le touffetage |
Appliquez des limites strictes de contrôle de tension et mesurez les répétitions du motif tous les 100 mètres. |
Dérive des couleurs |
Mélange de différents lots de teintures de fils en cours de production |
Exiger de l’usine qu’elle alloue un seul lot de teinture continu pour l’ensemble de la commande du projet. |
Inadéquation des coutures |
Variations de coupe des bords en usine |
Exigez des bords découpés en usine avec une tolérance spécifiée de moins de 2 millimètres. |
Délaminage du support |
Températures de durcissement incorrectes dans le four de finition |
Demandez des rapports de tests physiques de déchirure au service de contrôle qualité de l’usine. |
Courber et incliner |
Pression inégale des rouleaux pendant le processus de revêtement |
Mettez en œuvre des contrôles d’alignement laser lors de l’application du support secondaire. |
L'installation présente son propre ensemble de défis. Les tapis à motifs nécessitent intrinsèquement plus d’expertise et environ un tiers de temps de plus à installer par rapport aux couleurs unies. Des coutures mal alignées augmentent de façon exponentielle les coûts de main-d’œuvre et ruinent l’esthétique de l’espace. Atténuez ce problème en exigeant une maquette à sec de plusieurs échantillons avant l'installation proprement dite. Cette maquette vérifie l'alignement des coutures, démontre les effets esthétiques finaux et établit des normes de qualité définitives pour l'équipe d'installation. Il fournit un guide visuel clair, éliminant les incertitudes sur le chantier. Nous insistons toujours pour que l'installateur principal approuve la maquette de pose à sec avant qu'une seule goutte d'adhésif ne touche le sol.
La réussite de votre projet dépend du partenaire de fabrication que vous sélectionnez. L'évaluation de leurs capacités techniques et de leurs compétences logistiques est une partie essentielle du processus de passation des marchés. Ne basez pas votre décision uniquement sur l’offre la plus basse.
Toutes les installations de fabrication ne sont pas équipées pour gérer des conceptions complexes. Vous devez déterminer si l'équipement d'un fabricant est approprié à la complexité de votre projet spécifique. Le touffetage à l'aiguille contrôlé individuellement offre une précision bien plus grande pour les designs complexes et multicolores par rapport au touffetage à volutes traditionnel. Posez des questions détaillées sur l'âge, le calendrier de maintenance et les capacités logicielles de leurs machines. S'associer à une installation qui utilise des équipements obsolètes augmente considérablement le risque de distorsion des modèles et de retards de production. Vous recherchez un partenaire disposant d’équipements modernes capables de réaliser des micro-ajustements à la volée. Demander une liste des équipements des installations pour vérifier leur capacité technique.
Naviguer dans la logistique de la fabrication internationale nécessite une planification méticuleuse. Vous devez vous assurer que toutes les spécifications des échantillons, les matières premières et les personnalisations OEM se traduisent parfaitement par une production en vrac à l’étranger. La communication est essentielle. Fournissez des normes claires et documentées pour chaque aspect de la moquette, des niveaux de torsion des fils aux adhésifs de support. Établissez une chaîne de contrôle claire pour la radiation approuvée, en garantissant que les responsables de l'usine ont un accès direct à l'échantillon physique pendant tout le cycle de production. Nous vous recommandons d'embaucher un inspecteur tiers pour visiter l'installation à l'étranger et vérifier le volume de marchandises par rapport à votre radiation approuvée avant le chargement des conteneurs d'expédition. Détecter une erreur à l’usine coûte infiniment moins cher que de la détecter sur le chantier.
La phase d'échantillonnage nécessite d'équilibrer le temps requis pour plusieurs itérations de radiation par rapport aux délais stricts du projet. Précipiter cette phase conduit souvent à des erreurs catastrophiques plus tard. Comprenez les coûts initiaux associés à l’échantillonnage personnalisé. Bien que la production de plusieurs radiations physiques entraîne des dépenses initiales, elle offre un retour sur investissement massif à long terme. Une production de masse sans erreur et une installation rationalisée compensent facilement les coûts initiaux d’échantillonnage. Considérez la phase d’échantillonnage comme une police d’assurance contre le gaspillage massif de matériaux et les retards dans les projets. Quelques semaines supplémentaires consacrées à la procédure de radiation permettront d'économiser des mois de litiges et de travaux de remplacement à terme. Intégrez cette période d'échantillonnage dans le calendrier de votre projet principal dès le premier jour.
Demandez un calendrier d'échantillonnage détaillé et une présentation CAO complète à votre fabricant avant de signer un accord de production en vrac.
Exigez des cartes de couleurs physiques et des pompons de fil pour vérifier la correspondance exacte des couleurs dans vos conditions d'éclairage commerciales spécifiques.
Insistez pour qu'un retrait physique soit réalisé sur la machine exacte prévue pour votre production de masse afin de confirmer la fidélité du motif.
Planifiez une maquette de pose à sec avec votre équipe d'installation pour vérifier l'alignement des joints et établir des normes de qualité avant d'appliquer un adhésif.
R : Une radiation de tapis est un prototype physique à petite échelle produit sur l’équipement de fabrication réel. Il est utilisé pour vérifier la précision de la conception, la correspondance des couleurs, la hauteur des poils et la finition des bords avant d'autoriser une production de masse à grande échelle.
R : Le délai standard varie généralement de deux à quatre semaines. Cette durée dépend fortement de la disponibilité du fil brut, des exigences spécifiques de personnalisation des OEM et de la complexité globale de la conception numérique transformée en textile physique.
R : Les échantillons physiques diffèrent car les écrans numériques ne peuvent pas reproduire la texture, la torsion ou le lustre du fil. De plus, l'éclairage ambiant influence fortement la couleur perçue et la traduction mécanique des pixels carrés en points touffetés modifie le résultat visuel.
R : Une répétition de motif est la distance avant qu'un motif ne se duplique sur le rouleau de tapis. Il est essentiel pour estimer avec précision les déchets de matériaux et garantir une correspondance transparente des motifs lors de l’installation finale.
R : Oui, l’installation d’une moquette à motifs prend environ un tiers de plus de temps. Cela nécessite une expertise spécialisée pour garantir une correspondance exacte des motifs au niveau des coutures, ce qui rend les maquettes de pré-production posées à sec essentielles pour contrôler les coûts de main-d'œuvre.
R : Non, les machines ont des limitations mécaniques. Les contraintes incluent une résolution de point minimale, des limites de couleur maximales par barre à aiguille et des difficultés à rendre des transitions de dégradé fluides. Les conceptions doivent être spécifiquement optimisées pour le processus de tuftage.
R : Un dossier de soumission complet doit inclure la disposition CAO de taille exacte, les pompons de couleur physique du fil, la radiation physique approuvée, les spécifications détaillées du support et une fiche de spécifications techniques complète.