


Visualizações: 0 Autor: Editor do site Horário de publicação: 02/09/2026 Origem: Site


A fabricação comercial de carpetes acarreta imensos riscos operacionais. Uma única produção em massa mal calibrada pode desperdiçar milhares de metros de material e interromper os cronogramas das instalações. Ao gerenciar a configuração complexa da bobina necessária para operações em grande escala – muitas vezes envolvendo cerca de 10.000 fios de fio individuais – a precisão não é negociável. O problema central reside na lacuna de tradução entre um design CAD digital bidimensional e um têxtil tridimensional. O que parece perfeito em um monitor de alta resolução muda frequentemente de escala, cor e textura quando traduzido por equipamentos industriais de tufos. Para navegar com sucesso nessa transição, os gerentes de projeto contam com um rigoroso processo de aprovação de amostras. A utilização de eliminações físicas e maquetes constitui uma estrutura rigorosa de mitigação de riscos. Essa abordagem estruturada valida as capacidades exatas do maquinário antes de autorizar a fabricação em grande escala ou pedidos em grandes quantidades no exterior. Ao exigir uma prova física de conceito, você garante que o produto final instalado corresponda à visão arquitetônica original sem agravar erros posteriores.
Validação digital para física: A aprovação da amostra preenche a lacuna entre a arte digital e a realidade física, provando que a máquina de tufos computadorizada específica pode executar a fidelidade de padrão necessária.
Mitigação de riscos: As eliminações físicas evitam erros dispendiosos de produção em massa relacionados à tensão do fio, inconsistências na altura da pilha e desvios no registro de cores.
Avaliação padronizada: Uma sequência de aprovação estruturada – desde o layout digital até os cartões coloridos físicos e o rascunho final – estabelece padrões de qualidade objetivos para toda a produção.
Mitigação de mão de obra de instalação: Como os carpetes estampados exigem conhecimento especializado e até um terço a mais de tempo para instalação, amostras e modelos aprovados garantem que a correspondência de padrões complexos se alinhe perfeitamente, evitando custos de mão de obra agravados no local.
Estabelecer o que constitui uma transição bem sucedida do design para a produção em massa requer critérios rigorosos e mensuráveis. Sucesso significa distorção zero do padrão, correspondência exata de cores sob iluminação comercial e densidade de pilha consistente em todo o rolo. Conseguir isso depende muito da precisão do Máquina tufadora de carpetes estampados cuidando da produção. O equipamento deve traduzir conceitos abstratos de design em revestimentos de piso duráveis e de alto tráfego, sem perder a integridade da obra de arte original. Cada ponto deve estar perfeitamente alinhado para garantir que o produto final atenda às especificações exatas detalhadas no escopo inicial do projeto. Procuramos tolerâncias específicas, geralmente dentro de frações de polegada, para confirmar se o maquinário está atingindo o objetivo. Se o padrão se desviar de um quarto de polegada em um vão de três metros, as costuras nunca se alinharão durante a instalação, resultando em um piso rejeitado.
UM A máquina gráfica de carpetes interpreta arquivos CAD por meio de uma proporção específica de pixel para ponto. Um pixel em uma tela nem sempre equivale a um tufo de lã no chão. As renderizações digitais carecem inerentemente da capacidade de retratar com precisão o brilho, a torção e a textura do fio. Um pixel vermelho brilhante em um monitor retroiluminado parece muito diferente de um tufo de fio de náilon tingido sob iluminação fluorescente de escritório. A produção física é influenciada pela forma como o fio absorve e reflete a luz, quão firmemente ele é torcido e quão densamente ele é embalado no suporte primário. Essas variáveis tornam a amostragem física uma necessidade absoluta. Você não pode aprovar um pedido de piso comercial com base em um arquivo PDF.
Para ilustrar a desconexão entre a tela e o andar, considere as seguintes variáveis de tradução que os operadores devem gerenciar:
Elemento de design |
Representação CAD Digital |
Realidade Física Tufada |
|---|---|---|
Combinação de cores |
Valores RGB/CMYK em um monitor retroiluminado |
Lotes de tingimento de fios vistos sob iluminação ambiente |
Resolução |
Dimensionamento e zoom de pixels infinitos |
Calibre de agulha fixo (por exemplo, espaçamento de 1/10 ou 1/12 polegada) |
Textura |
Renderização plana e bidimensional |
Corte tridimensional ou pilha em laço com torções variadas |
Gradientes |
Mistura de cores suave e contínua |
Transições de cores escalonadas limitadas pela capacidade do cesto de fio |
Escala |
Redimensionado facilmente com um clique do mouse |
Requer recalibração mecânica completa das taxas de avanço |
Moderno a tecnologia computadorizada da máquina de tufos determina como o calibre da agulha, a taxa de pontos e os mecanismos de alimentação do fio interagem. As realidades mecânicas do chão de fábrica são complexas. Configurações enormes de cestos alimentam milhares de fios de linha individuais na máquina simultaneamente. Se a tensão variar, mesmo que ligeiramente, ao longo da gaiola, o padrão resultante ficará distorcido. É por isso que a calibração física e os ajustes de precisão da tecelagem do tear são necessários para cada novo design. Independentemente de quão sofisticado seja o software, os componentes mecânicos devem ser ajustados fisicamente para acomodar o peso específico do fio, o material de suporte e a densidade do ponto do projeto atual. Os operadores passam horas ajustando os rolos de alimentação do fio e as barras de agulha para garantir que a saída física corresponda à intenção digital. Uma máquina que utiliza uma mistura de lã pesada requer configurações de tensão totalmente diferentes de uma que utiliza um fio de náilon fino.
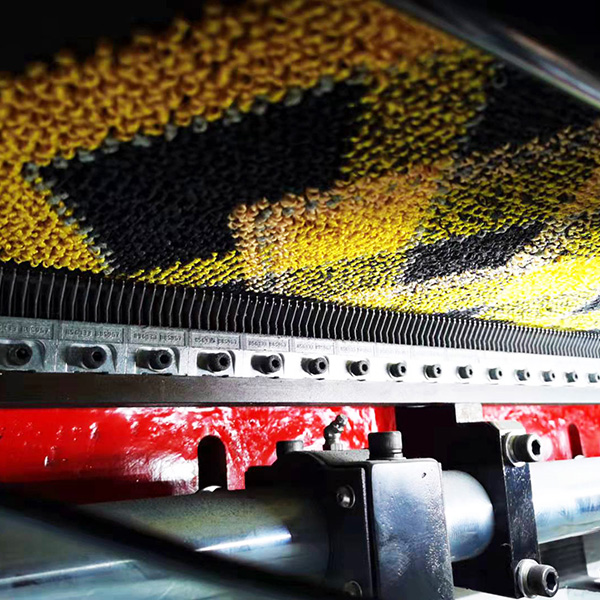
Mover um carpete personalizado de um arquivo digital para um piso físico requer uma sequência estrita de aprovações. Ignorar qualquer uma dessas etapas representa um risco enorme para o cronograma do projeto. Aplicamos um fluxo de trabalho rígido para garantir que todas as partes interessadas aprovem a realidade física do produto.
O processo de aprovação começa muito antes de qualquer fio ser enfiado na máquina. A primeira etapa envolve a revisão do layout digital de tamanho exato fornecido pelo fabricante. Este plano serve como mapa fundamental para todo o ciclo de produção. Durante esta fase, os gerentes de projeto devem verificar as repetições dos padrões, a escala e a colocação das bordas em relação às plantas arquitetônicas. Detectar um erro de escala aqui evita o desperdício massivo de material posteriormente. O layout digital confirma que o design realmente se ajustará ao espaço físico pretendido, sem cortes estranhos ou costuras desalinhadas.
Ao revisar o layout CAD, você deve verificar vários elementos específicos em relação aos projetos do site:
Dimensões gerais da sala em comparação com a largura do rolo de carpete fabricado.
A localização exata do padrão é repetida ao longo das costuras longitudinais.
Transições de portas e como o padrão se alinha com o piso de superfície dura adjacente.
Interseções de corredores onde os padrões devem virar, esquadrar ou combinar perfeitamente.
Quedas de colunas e como o padrão flui em torno de obstáculos estruturais.
Depois que o layout digital é aprovado, o foco muda para os materiais físicos. A avaliação de amostras físicas de fios, conhecidas como poms, é obrigatória. Depender de códigos digitais Pantone ou RGB/CMYK geralmente leva a incompatibilidades de cores desastrosas. Você deve avaliar as variações dos lotes de tingimento e selecionar os tipos de fios apropriados com base na durabilidade comercial exigida. As escolhas comuns incluem náilon tingido em solução para áreas de tráfego intenso ou misturas de lã para espaços de hospitalidade luxuosos. Esta etapa também envolve a finalização de quaisquer solicitações específicas de personalização de OEM. Garantir que as matérias-primas atendam às especificações exatas do projeto garante que o produto final terá um bom desempenho sob tráfego intenso de pedestres. Sempre solicitamos três amostras separadas de lotes de corantes para estabelecer uma faixa aceitável de variação de cores antes do início da produção.
A eliminação física é a prova definitiva do conceito. Um strike-off é uma amostra física em pequena escala, normalmente de 1x1 ou 2x2 metros, produzida no local real. máquina de tufos de carpetes estampados prevista para a corrida em massa. Esta produção em miniatura expõe quaisquer problemas mecânicos ou de tradução ocultos. Ele permite que designers e gerentes de projeto vejam exatamente como os padrões gráficos complexos serão na realidade. A riscação serve como referência definitiva de controle de qualidade em nível de fábrica. Uma vez aprovado, torna-se o padrão físico contra o qual todo o pedido em massa é medido. Nunca autorizamos uma produção completa sem um aviso físico e assinado em mãos. É a única forma de verificar se o equipamento da fábrica pode realmente executar o projeto.
Aprovar uma riscação requer mais do que uma rápida olhada visual. Você precisa inspecionar a amostra usando os mesmos padrões rigorosos aplicados à instalação final. A experiência de campo mostra que o que parece aceitável em uma mesa muitas vezes falha quando implementado em um piso de 10.000 pés quadrados.
Ao avaliar a eliminação física, a fidelidade do padrão é a principal preocupação. Inspecione a amostra atentamente para ver se há bordas irregulares ou irregulares em curvas e linhas diagonais. Máquinas de alta qualidade devem produzir formas suaves e contínuas. Verifique se as transições multicoloridas estão limpas e totalmente livres de sangramento do fio ou tração. Se uma cor se fundir com outra, ou se o fio parecer esticado nos pontos de transição, a calibração da máquina precisa de ajuste. O registro do padrão deve ser nítido, garantindo que os detalhes intrincados permaneçam legíveis e visualmente marcantes da altura do pé. Caminhe pela amostra e observe-a de vários ângulos para garantir que o padrão mantenha sua forma.
A sensação estrutural do carpete é tão importante quanto sua aparência visual. Meça a amostra física em relação ao peso nominal e altura da pilha especificados. Use ferramentas especializadas para confirmar a profundidade exata em milímetros do fio. Avalie a sensação tátil e a integridade estrutural das transições entre pilha cortada e pilha em laço. A textura deve permanecer consistente em toda a amostra. Quaisquer variações inesperadas na densidade podem levar a padrões de desgaste prematuro quando o carpete for instalado em um ambiente comercial.
Os inspetores de campo normalmente usam as seguintes ferramentas para verificar a precisão da amostra:
Medidores de espessura de pilha para medir a altura exata do fio acima do suporte primário.
Lupas de ampliação para inspecionar a clareza dos pontos individuais e a separação de cores na base.
Caixas de luz para simular diferentes condições de iluminação comercial, incluindo fluorescente, LED e luz natural.
Escalas de densidade para confirmar se o peso facial corresponde exatamente às especificações arquitetônicas.
Medidores de umidade para garantir que os adesivos de suporte tenham curado adequadamente sem reter excesso de água.
Não limite sua inspeção à superfície do carpete. Vire a amostra e inspecione a aplicação de suporte primário e secundário. O suporte deve ser aplicado uniformemente, sem manchas secas ou acúmulo excessivo de adesivo. Verifique qualquer acabamento de borda personalizado na amostra quanto à durabilidade e limpeza. Finalmente, teste a amostra quanto à estabilidade dimensional. O carpete não deve esticar, encolher ou inclinar durante o processo de cura da produção em massa. A baixa estabilidade dimensional fará com que o carpete enrugue ou rasgue nas costuras após a instalação. Frequentemente realizamos um teste de estiramento manual na risca para garantir que o suporte se mantém firme sob tensão.
A transição de uma única amostra aprovada para uma produção em grande escala introduz um novo conjunto de variáveis. O gerenciamento desses riscos exige supervisão rigorosa e comunicação clara com a unidade de produção. Você não pode presumir que a fábrica replicará automaticamente a amostra sem instruções explícitas.
O principal risco durante a transição é que as configurações da máquina de tufos oscilam entre a execução da amostra e a execução da produção em massa. Mesmo pequenas alterações na tensão ou velocidade podem alterar o produto final. Para mitigar isso, determine que o fabricante bloqueie os perfis do servo motor, as configurações de tensão do fio e as taxas de alimentação usadas para a amostra aprovada. A documentação desses parâmetros exatos garante que a máquina opere de forma idêntica durante a operação em massa, preservando os padrões de qualidade aprovados. Se a fábrica alterar a configuração da agulha para outro trabalho intermediário, elas deverão ser recalibradas exatamente de acordo com as especificações documentadas antes de iniciar seu pedido em massa. Exija uma verificação da planilha de configuração antes de apertar o botão Iniciar.
Produzir uma amostra perfeita de um metro não garante automaticamente um pedido em massa de 10.000 metros impecável. O risco de alongamento ou inclinação do padrão aumenta significativamente em rolos longos e contínuos, especialmente durante a produção a granel no exterior. Para mitigar este risco, estabeleça percentagens de tolerância aceitáveis para variações de repetição de padrão ao longo da distância. Aplique rigorosos pontos de verificação de controle de qualidade de fábrica durante todo o ciclo de produção. Os inspetores devem retirar amostras da linha de produção em intervalos regulares para verificar se o padrão permanece fiel ao riscado original.
Aqui está uma análise dos riscos comuns de produção e suas correspondentes mitigações de campo:
Risco de Produção |
Causa raiz |
Estratégia de Mitigação Necessária |
|---|---|---|
Alongamento de padrão |
Tensão de apoio primária inconsistente durante o tufamento |
Aplique limites rígidos de controle de tensão e meça repetições do padrão a cada 100 metros. |
Deriva de cores |
Misturar diferentes lotes de corantes de fios no meio da produção |
Exigir que a fábrica aloque um lote de tingimento único e contínuo para todo o pedido do projeto. |
Incompatibilidade de costura |
Variações de corte de bordas na fábrica |
Obrigue bordas aparadas de fábrica com uma tolerância especificada de menos de 2 milímetros. |
Delaminação de apoio |
Temperaturas de cura inadequadas no forno de acabamento |
Solicite relatórios de testes físicos de ruptura ao departamento de controle de qualidade da fábrica. |
Curvando-se e inclinando-se |
Pressão irregular do rolo durante o processo de revestimento |
Implemente verificações de alinhamento do laser durante a aplicação de suporte secundário. |
A instalação apresenta seu próprio conjunto de desafios. Tapetes estampados exigem inerentemente mais experiência e aproximadamente um terço a mais de tempo para instalação em comparação com cores sólidas. Costuras desalinhadas aumentam exponencialmente os custos de mão de obra e arruínam a estética do espaço. Mitigue isso exigindo uma maquete seca de várias amostras antes da instalação real. Esta maquete verifica o alinhamento das costuras, demonstra os efeitos estéticos finais e estabelece padrões de qualidade definitivos para a equipe de instalação. Ele fornece um guia visual claro, eliminando suposições no local de trabalho. Sempre insistimos que o instalador principal assine a maquete de aplicação a seco antes que uma única gota de adesivo atinja o chão.
Seu projeto terá tanto sucesso quanto o parceiro de fabricação que você selecionar. Avaliar as suas capacidades técnicas e competência logística é uma parte crítica do processo de aquisição. Não baseie sua decisão apenas no lance mais baixo.
Nem todas as instalações de produção estão equipadas para lidar com projetos complexos. Você deve determinar se o equipamento do fabricante é apropriado para a complexidade do seu projeto específico. O tufo de agulha controlado individualmente oferece muito maior precisão para designs complexos e multicoloridos em comparação com o tufo de rolagem tradicional. Faça perguntas detalhadas sobre a idade, o cronograma de manutenção e os recursos de software de suas máquinas. A parceria com uma instalação que utiliza equipamentos desatualizados aumenta drasticamente o risco de distorção de padrões e atrasos na produção. Você quer um parceiro que execute equipamentos modernos capazes de microajustes em tempo real. Solicite uma lista de equipamentos da instalação para verificar sua capacidade técnica.
Navegar pela logística da produção internacional requer um planejamento meticuloso. Você deve garantir que todas as especificações de amostra, matérias-primas e personalizações OEM se traduzam perfeitamente na produção em massa no exterior. A comunicação é crítica. Forneça padrões claros e documentados para todos os aspectos do carpete, desde os níveis de torção do fio até os adesivos de apoio. Estabeleça uma cadeia de custódia clara para a retirada aprovada, garantindo que os gerentes de chão de fábrica tenham acesso direto à amostra física durante todo o ciclo de produção. Recomendamos a contratação de um inspetor terceirizado para visitar as instalações no exterior e verificar o volume transportado em relação à sua retirada aprovada antes que os contêineres de transporte sejam carregados. Detectar um erro na fábrica é infinitamente mais barato do que detectá-lo no local de trabalho.
A fase de amostragem exige equilibrar o tempo necessário para múltiplas iterações de eliminação em relação aos prazos rígidos do projeto. Apressar esta fase muitas vezes leva a erros catastróficos mais tarde. Entenda os custos iniciais associados à amostragem personalizada. Embora a produção de múltiplas eliminações físicas incorra em despesas iniciais, proporciona um enorme retorno do investimento a longo prazo. A produção em massa sem erros e a instalação simplificada compensam facilmente os custos iniciais de amostragem. Veja a fase de amostragem como uma apólice de seguro contra desperdício massivo de materiais e atrasos no projeto. Algumas semanas extras gastas na marcação da greve economizarão meses de litígios e trabalhos de substituição no futuro. Inclua esse tempo de amostragem no cronograma mestre do projeto desde o primeiro dia.
Solicite um cronograma de amostragem detalhado e um layout CAD completo ao seu fabricante antes de assinar qualquer contrato de produção em massa.
Exija cartões de cores físicas e pompons de fios para verificar a correspondência exata das cores sob suas condições comerciais específicas de iluminação.
Insista em um corte físico produzido na máquina exata programada para sua produção em massa para confirmar a fidelidade do padrão.
Agende uma maquete de instalação a seco com sua equipe de instalação para verificar o alinhamento da costura e estabelecer padrões de qualidade antes de aplicar qualquer adesivo.
R: Uma remoção de carpete é um protótipo físico em pequena escala produzido no equipamento de fabricação real. Ele é usado para verificar a precisão do projeto, a correspondência de cores, a altura da pilha e o acabamento das bordas antes de autorizar uma produção em massa em grande escala.
R: O cronograma padrão normalmente varia de duas a quatro semanas. Essa duração depende muito da disponibilidade do fio bruto, dos requisitos específicos de personalização do OEM e da complexidade geral do design digital que está sendo traduzido em um têxtil físico.
R: As amostras físicas diferem porque as telas digitais não podem replicar a textura, torção ou brilho do fio. Além disso, a iluminação ambiente influencia fortemente a cor percebida, e a tradução mecânica de pixels quadrados em pontos tufados altera a saída visual.
R: Uma repetição de padrão é a distância antes que um desenho se duplique no rolo de carpete. É fundamental para estimar com precisão o desperdício de material e garantir uma correspondência perfeita de padrões durante a instalação final.
R: Sim, o carpete estampado leva aproximadamente um terço a mais para ser instalado. Requer conhecimento especializado para garantir a correspondência exata do padrão nas costuras, tornando os modelos de pré-produção de assentamento a seco vitais para controlar os custos de mão de obra.
R: Não, as máquinas têm limitações mecânicas. As restrições incluem resolução mínima do ponto, limites máximos de cores por barra de agulha e dificuldades na renderização de transições suaves de gradiente. Os designs devem ser otimizados especificamente para o processo de tufagem.
R: Um pacote completo de envio deve incluir o layout CAD de tamanho exato, pompons físicos da cor do fio, o rascunho físico aprovado, especificações detalhadas do suporte e uma folha de especificações técnicas abrangente.