


Visualizações: 0 Autor: Editor do site Horário de publicação: 17/10/2026 Origem: Site


No cenário ferozmente competitivo da produção têxtil comercial, a distinção entre um tapete premium e um tapete inferior resume-se frequentemente a um único parâmetro mecânico. A velocidade operacional muda tudo. O A máquina tufadora de corte simples serve como o carro-chefe indiscutível da moderna indústria de pisos. Embora esses sistemas robustos sejam projetados para eficiência em grandes volumes, a calibração específica da velocidade de alimentação do suporte determina, em última análise, a integridade estrutural e o valor estético do produto acabado.
A velocidade de alimentação do suporte representa a taxa exata na qual o tecido do suporte primário se desloca através da zona da agulha. Compreender a complexa dinâmica entre a velocidade de alimentação, a densidade do ponto e a tensão do fio é absolutamente essencial para os operadores da fábrica. Este guia técnico detalha as realidades mecânicas da construção de carpetes tufados. Exploraremos como ajustes sutis de velocidade transformam a sensação tátil de uma sala e otimizam o equipamento da fábrica para uma produção impecável.
Análises recentes do mercado revelam um pivô significativo na fabricação global de carpetes. Os custos flutuantes das matérias-primas estão forçando as instalações de produção a minimizar o desperdício de fios sem sacrificar o apelo de luxo. Consequentemente, a indústria está se afastando rapidamente dos ajustes manuais de marcha. As fábricas modernas agora exigem controles de alimentação digitais e servo-acionados. Este salto tecnológico permite aos técnicos executar microajustes em tempo real, sem nunca parar a linha de produção.
Ao analisar métricas de produção em tempo real, os gerentes de fábrica podem otimizar a taxa de alimentação do suporte para obter maciez premium e, ao mesmo tempo, reduzir o consumo de matéria-prima. Esta abordagem baseada em dados não é mais apenas uma atualização operacional. Tornou-se um requisito básico para se manter competitivo no setor de teares largos de alta qualidade.
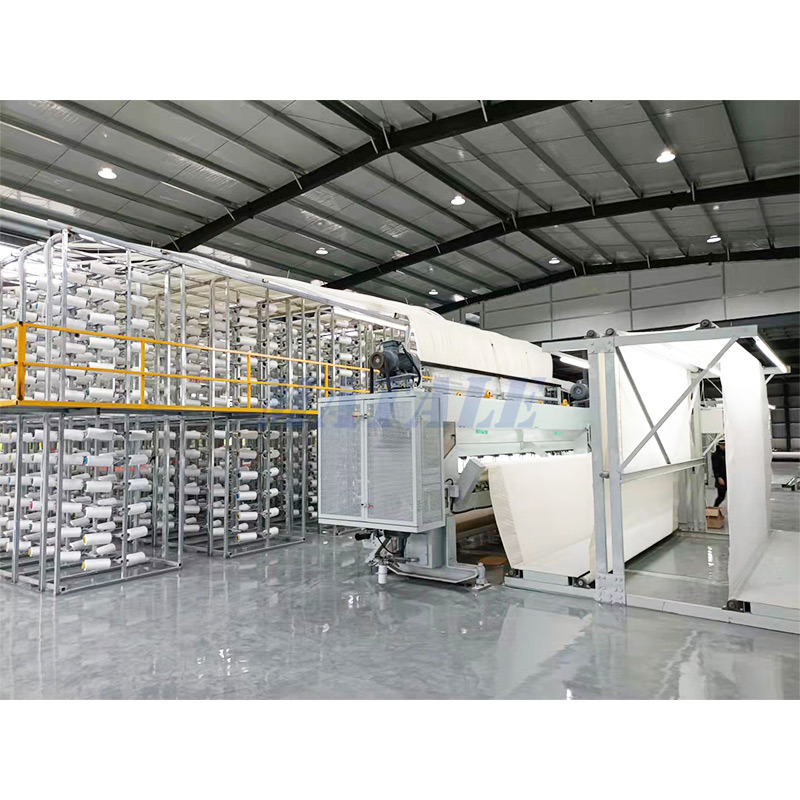
Para dominar a calibração, você deve primeiro compreender a anatomia central do equipamento. O advento da tufação automatizada mudou a produção de uma tecelagem trabalhosa para uma produção rápida e contínua. Essa velocidade requer imensa sincronização mecânica.
Uma configuração de ponto reto padrão opera através do tempo preciso de componentes pesados. No centro do sistema está a barra da agulha. Este componente conduz centenas de fios individuais para baixo através do material de suporte primário. Abaixo dessa camada de tecido, laçadores especializados pegam o fio descendente para formar laços apertados.
Imediatamente após esta ação, um mecanismo de faca sincronizado corta esses laços recém-formados. Esta ação de corte cria a textura vertical e aveludada que os consumidores esperam dos tapetes residenciais. Trabalhando em conjunto com essas ferramentas de perfuração e corte estão os rolos de alimentação traseiros. Esses rolos mantêm um aperto firme no tecido e puxam-no de forma constante através da base da máquina.
Todo o processo de tufagem depende de uma proporção matemática estrita. O motor principal aciona a barra da agulha para cima e para baixo em rotações por minuto constantes. Enquanto isso, os rolos puxam continuamente o apoio para frente. A taxa desta progressão para frente determina o intervalo físico exato entre cada punção consecutiva da agulha. A manipulação da velocidade do rolo continua sendo o principal método usado pelos operadores para alterar a distância longitudinal entre os pontos.
A correlação entre a rapidez com que o tecido se move e a densidade do tapete é uma questão de geometria básica. Ajustar a velocidade do rolo altera fundamentalmente a arquitetura estrutural do têxtil.
| Configuração da velocidade de alimentação | Densidade do ponto SPI | Textura do tapete | Risco primário de fábrica |
|---|---|---|---|
| Excessivamente alto | Baixo/esparso | Suporte leve e visível | Deflexão da agulha, pontos saltados |
| Otimizado | Equilibrado de acordo com as especificações | Denso, luxuoso, uniforme | Mínimo a nenhum |
| Excessivamente baixo | Alto/Lotado | Excessivamente rígido, pesado | Fazendo lágrimas, fios encravados |
A densidade serve como referência definitiva para a qualidade do carpete. Influencia diretamente a classificação do desempenho e o valor de varejo. Operar uma máquina de tear largo de grande extensão requer uma precisão de ponto imaculada para fabricar pisos contínuos que cumpram padrões comerciais rigorosos. Se a densidade cair abaixo dos limites da indústria, o carpete falha nos testes de desgaste padronizados e degrada-se rapidamente sob o tráfego de pedestres. Dominar a velocidade de alimentação é uma exigência rigorosa de controle de qualidade.
Além das métricas estruturais brutas, as configurações da máquina determinam profundamente as características estéticas do piso acabado. Os ajustes sutis feitos no chão de fábrica determinam, em última análise, a sensação de um espaço residencial.
Uma velocidade de alimentação de apoio ligeiramente reduzida é o segredo de engenharia por trás da pilha densa e luxuosa. Como os tufos individuais estão próximos, eles sustentam-se fisicamente. Isso cria uma superfície lisa e flutuante que absorve o impacto perfeitamente. Alcançar essa textura requer um delicado ato de equilíbrio. Os operadores devem pesar o denier do fio em relação à taxa de alimentação. Os fios pesados ocupam naturalmente mais espaço e requerem uma velocidade um pouco mais rápida para evitar que a máquina engasgue. Fios mais finos exigem um ritmo mais lento para construir volume suficiente.
Um dos defeitos visuais mais flagrantes da indústria é conhecido como sorriso. Isto ocorre quando os tufos de fios estão tão espaçados que o suporte primário tecido se torna claramente visível. Essa falha geralmente se revela quando o carpete é enrolado ou instalado na borda de uma escada. O esmerilhamento é quase exclusivamente o resultado de velocidades de alimentação excessivamente altas. Ao reduzir cuidadosamente a velocidade, os técnicos eliminam completamente esse problema e garantem um perfil de cores rico e opaco.
A fabricação de carpetes concentra-se fortemente na resistência à abrasão e na longevidade a longo prazo. As configurações iniciais na linha de tufos desempenham um papel importante no desempenho do produto anos depois.
A amarração de tufo mede a força mecânica exata necessária para arrancar um único fio da base do carpete. Embora o revestimento secundário de látex aplicado posteriormente forneça o travamento permanente, a ligação inicial do tufo é estabelecida logo na barra da agulha. Uma densidade de ponto otimizada cria intensa pressão lateral entre tufos adjacentes. Isso as prende efetivamente no tecido primário e evita que as fibras sejam desalojadas por aspiradores de pó ou móveis pesados.
Os pisos instalados em corredores de tráfego intenso enfrentam forças de compressão implacáveis. Tufos densamente compactados atuam como um sistema de apoio mútuo. Quando o peso é aplicado, as fibras estreitamente unidas se apoiam umas nas outras. Esta resiliência estrutural interna impede que o carpete fique emaranhado e forme faixas de tráfego feias.
Para gerentes de fábrica e técnicos de máquinas, solucionar anomalias de velocidade é uma realidade diária. Taxas de alimentação mal calibradas inevitavelmente desencadeiam uma cascata de desperdício de material.
Quando o tecido se move muito lentamente em relação à rotação da agulha, a máquina perfura repetidamente exatamente a mesma área microscópica. Você notará rapidamente que o fio se amontoa violentamente atrás da barra da agulha. Forçar um volume excessivo de fio num espaço restrito compromete o tecido primário. Sob esta imensa pressão, o apoio literalmente se desfaz. Isso estraga instantaneamente o rolo, causa congestionamentos catastróficos e força a equipe de manutenção a um longo processo de re-threading.
Puxar o suporte muito rapidamente exerce forte tensão longitudinal nas agulhas engatadas. O tecido em movimento rápido arrasta violentamente contra as agulhas de aço enquanto elas ainda estão enterradas no material. Este arrasto lateral leva à deflexão da agulha. Mesmo uma fração de milímetro de deflexão faz com que as agulhas percam completamente os laçadores. O resultado são pontos saltados, laços irregulares e sem cortes e alturas de pilha altamente irregulares.
Alcançar resultados perfeitos exige que os operadores abandonem as suposições. Cada nova produção exige calibração empírica baseada em matérias-primas específicas.
Diferentes fibras sintéticas possuem coeficientes de atrito e volume únicos. Essas variáveis determinam perfis de velocidade específicos. Uma mistura de lã espessa requer uma alimentação mais rápida para evitar aglomeração. Um poliéster fino precisa de um ritmo mais lento para garantir uma cobertura de superfície adequada. Além disso, os suportes de polipropileno tecido têm fitas distintas que se cruzam que se quebram sob tufos agressivos. Os suportes de spunbond não tecido oferecem resistência mais uniforme à perfuração, mas ainda exigem uma combinação cuidadosa de velocidade para evitar estiramento.
Vejamos as especificações padrão da máquina. Ao configurar uma configuração de bitola 1/10 para uma altura de pilha cortada de 8 mm, a velocidade do rolo de alimentação deve corresponder perfeitamente ao eixo principal de 1000 RPM. Antes de iniciar uma operação comercial completa, os operadores devem processar uma breve amostra de teste. Usando um medidor de densidade especializado, os técnicos contam fisicamente os pontos por polegada no verso. Os ajustes de velocidade são feitos em microincrementos até que a peça de teste se alinhe perfeitamente com as especificações alvo.
As instalações que lutam com taxas de pontos inconsistentes muitas vezes atribuem a causa raiz a máquinas antiquadas. As caixas de câmbio mecânicas antigas não possuem a sutileza necessária para a fabricação de carpetes de alta tolerância.
O cenário da tecnologia de tufos fez a transição para interfaces digitais sofisticadas. Os equipamentos avançados de hoje utilizam servomotores de alto torque combinados com painéis de controle computadorizados. Esta arquitetura digital permite que os operadores executem microajustes instantâneos na velocidade do rolo de alimentação. Essa sincronização perfeita elimina os defeitos de faixas horizontais que historicamente atormentavam as máquinas mais antigas durante as sequências de inicialização.
Investir em máquinas projetadas com precisão é a maneira mais definitiva de erradicar defeitos relacionados à velocidade. Se sua instalação planeja diversificar seu catálogo e lidar com padrões complexos junto com tapetes felpudos padrão, integrando um A máquina tufadora modelo de corte gráfico oferece versatilidade incomparável. Atualizar sua área de produção com equipamentos com controles de alimentação dinâmicos permite que seus operadores equilibrem eficiência de alta velocidade com qualidade premium intransigente.
A velocidade de alimentação traseira funciona como o coração absoluto da qualidade do carpete. Ele determina o equilíbrio crítico entre o rendimento da fábrica, a durabilidade a longo prazo e a beleza estética. Dominar as configurações complexas do seu equipamento permite que suas instalações produzam pisos de alta qualidade que resistem a anos de desgaste intenso. Reserve um tempo para avaliar as capacidades de controle de velocidade de seu maquinário atual hoje. Para fábricas prontas para elevar seus padrões de fabricação, a exploração de soluções de tufos avançadas e sincronizadas digitalmente de líderes do setor como Matale transformará permanentemente suas capacidades de produção e a qualidade do produto.
Não existe uma configuração de velocidade ideal universal. A velocidade correta depende inteiramente dos pontos por polegada desejados, do denier específico do fio, da altura alvo da pilha e da rotação de operação da máquina. Os operadores devem calcular matematicamente e testar empiricamente a velocidade com base nas especificações exatas de cada produção única.
Os técnicos usam um vidro de contagem especializado ou medidor de densidade colocado diretamente no verso de uma amostra de teste. Contando o número de laçadas de fio visíveis ao longo de uma linha de uma polegada paralela à direção da máquina, os operadores determinam os pontos por polegada atuais. Se a contagem for muito baixa, a velocidade de alimentação deverá ser reduzida.
O culpado mais frequente por trás dos rasgos de apoio é uma velocidade de alimentação definida muito baixa em relação às RPM da barra da agulha. Esse desequilíbrio faz com que as agulhas façam dezenas de furos em uma área altamente concentrada. Esta ação enfraquece severamente o tecido primário até que ele finalmente se desfaça sob a tensão.
O medidor da máquina refere-se à distância horizontal entre as agulhas, enquanto a velocidade de alimentação controla a distância vertical entre os pontos. No entanto, medidores mais apertados, como 1/10 ou 5/64, colocam as agulhas muito próximas umas das outras. Ao utilizar medidores apertados, a velocidade de alimentação deve ser calibrada com extrema precisão para evitar que o enorme volume de fio aglomere e rache instantaneamente o material de suporte.
Absolutamente não. Fios mais grossos requerem velocidades de alimentação um pouco mais rápidas para evitar que a máquina emperre e sobrecarregue o suporte. Por outro lado, fios mais finos exigem velocidades de alimentação mais lentas para garantir uma cobertura abrangente da superfície e evitar que o suporte atravesse a pilha acabada.
Diretamente, não. A altura real do pêlo é determinada pela distância física entre a profundidade máxima do curso da agulha e o conjunto do laçador. No entanto, velocidades de alimentação totalmente incorretas causam graves flutuações na tensão do fio e deflexão da agulha. Isto resulta indirectamente numa pilha visualmente irregular e num acabamento superficial geralmente áspero.