


Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 17-10-2026 Herkomst: Locatie


In het hevig competitieve landschap van de commerciële textielproductie komt het onderscheid tussen een premium tapijt en een ondermaats tapijt vaak neer op één enkele mechanische parameter. Operationele snelheid verandert alles. De De vlak gesneden tuftmachine is het onbetwiste werkpaard van de moderne vloerbedekkingsindustrie. Hoewel deze robuuste systemen zijn ontworpen voor efficiëntie bij grote volumes, dicteert de specifieke kalibratie van de aanvoersnelheid van de backing uiteindelijk de structurele integriteit en esthetische waarde van het eindproduct.
De doorvoersnelheid van de rug geeft de exacte snelheid weer waarmee de primaire rugstof door de naaldzone beweegt. Het begrijpen van de ingewikkelde dynamiek tussen deze doorvoersnelheid, steekdichtheid en garenspanning is absoluut essentieel voor fabrieksoperators. Deze technische gids beschrijft de mechanische realiteit van de constructie van getuft tapijt. We zullen onderzoeken hoe subtiele snelheidsaanpassingen het tactiele gevoel van een kamer transformeren en fabrieksapparatuur optimaliseren voor een vlekkeloze productie.
Recente marktanalyses laten een belangrijke spil zien in de mondiale tapijtproductie. Fluctuerende grondstofkosten dwingen productiefaciliteiten om garenverspilling te minimaliseren zonder in te boeten aan luxe. Als gevolg hiervan stapt de industrie snel af van het handmatig afstellen van de versnellingen. Moderne fabrieken eisen nu digitale, servogestuurde voercontroles. Deze technologische sprong maakt het voor technici mogelijk om real-time micro-aanpassingen uit te voeren zonder ooit de productielijn te moeten stoppen.
Door live productiegegevens te analyseren, kunnen fabrieksmanagers de voedingssnelheid van de backing optimaliseren om premium zachtheid te bereiken en tegelijkertijd het grondstoffenverbruik te verminderen. Deze datagedreven aanpak is niet langer slechts een operationele upgrade. Het is een basisvereiste geworden om concurrerend te blijven in de sector van het hoogwaardige kamerbreed tapijt.
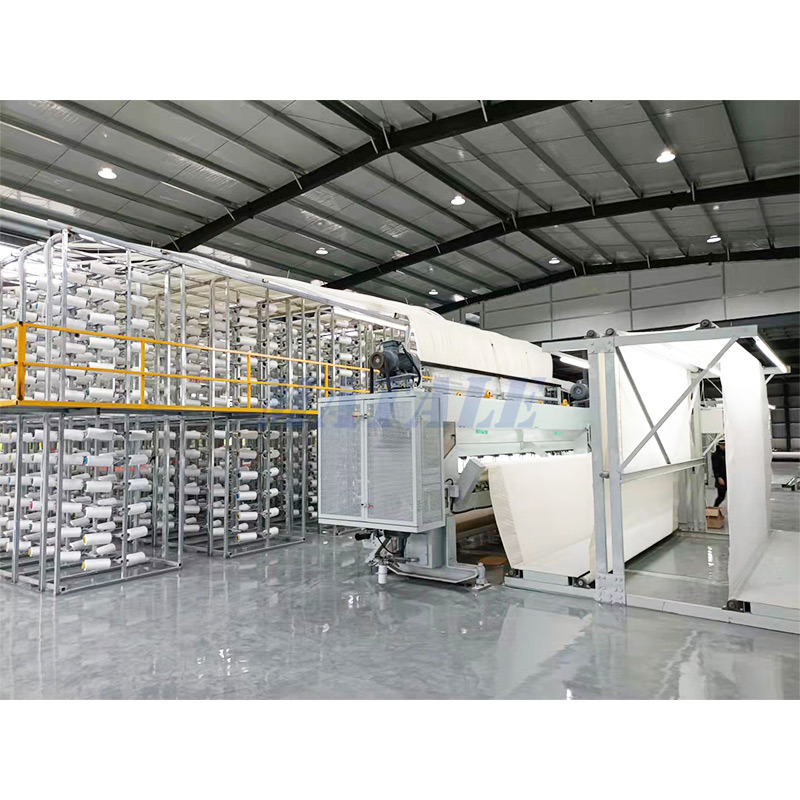
Om de kalibratie onder de knie te krijgen, moet u eerst de kernanatomie van de apparatuur begrijpen. Door de komst van geautomatiseerd tuften verschoof de productie van arbeidsintensief weven naar snelle, continue productie. Deze snelheid vereist een enorme mechanische synchronisatie.
Een standaard rechte steekopstelling werkt door de nauwkeurige timing van zware componenten. Het hart van het systeem is de naaldstang. Deze component drijft honderden individuele garenstrengen naar beneden door het primaire rugmateriaal. Onder deze stoflaag vangen gespecialiseerde grijpers het aflopende garen om strakke lussen te vormen.
Onmiddellijk na deze actie snijdt een gesynchroniseerd mesmechanisme deze nieuw gevormde lussen door. Deze snijdende werking creëert de rechtopstaande, fluweelzachte textuur die consumenten van woontapijten verwachten. Samen met deze doorsteek- en snijgereedschappen werken de tegenvoerrollen. Deze rollen houden de stof stevig vast en trekken deze gestaag door het machinebed.
Het hele tuftproces is gebaseerd op een strikte wiskundige verhouding. De hoofdmotor drijft de naaldstang met een constant aantal omwentelingen per minuut op en neer. Ondertussen trekken de rollen de achterkant continu naar voren. De snelheid van deze voorwaartse progressie bepaalt de exacte fysieke afstand tussen elke opeenvolgende naaldpunctie. Het manipuleren van deze rolsnelheid blijft de belangrijkste methode die operators gebruiken om de longitudinale afstand tussen steken te wijzigen.
De correlatie tussen hoe snel de stof beweegt en hoe dicht het tapijt wordt, is een kwestie van basisgeometrie. Het aanpassen van de rolsnelheid verandert fundamenteel de structurele architectuur van het textiel.
| Instelling invoersnelheid | Steekdichtheid SPI- | tapijttextuur | Primair fabrieksrisico |
|---|---|---|---|
| Overmatig hoog | Laag / schaars | Lichtgewicht, zichtbare achterkant | Naalddoorbuiging, overgeslagen steken |
| Geoptimaliseerd | Evenwichtig volgens spec | Dicht, luxueus, uniform | Minimaal tot geen |
| Overmatig laag | Hoog / druk | Te stijf, zwaar | Rugscheuren, garenstoringen |
Dichtheid dient als de ultieme maatstaf voor tapijtkwaliteit. Het heeft een directe invloed op zowel de prestatiebeoordeling als de winkelwaarde. Het bedienen van een kamerbreed machine met grote overspanningen vereist onberispelijke steekprecisie om naadloze vloeren te vervaardigen die voldoen aan strikte commerciële normen. Als de dichtheid onder de industriële drempelwaarden komt, doorstaat het tapijt de gestandaardiseerde slijtagetests en wordt het snel afgebroken als het wordt belopen. Het beheersen van de invoersnelheid is een strikt mandaat voor kwaliteitscontrole.
Naast de ruwe structurele maatstaven bepalen de machine-instellingen in grote mate de esthetische kenmerken van de afgewerkte vloer. De subtiele aanpassingen op de fabrieksvloer bepalen uiteindelijk hoe een woonruimte aanvoelt.
Een iets lagere aanvoersnelheid van de rug is het technische geheim achter de dichte, luxueuze pool. Omdat de individuele plukjes dicht bij elkaar zijn verpakt, ondersteunen ze elkaar fysiek. Hierdoor ontstaat een glad, drijvend oppervlak dat de impact prachtig absorbeert. Het bereiken van deze textuur vereist een delicate evenwichtsoefening. Operators moeten de garendenier afwegen tegen de voedingssnelheid. Zware garens nemen uiteraard meer ruimte in beslag en vereisen een iets hogere snelheid om te voorkomen dat de machine stikt. Fijnere garens vereisen een langzamer tempo om voldoende volume op te bouwen.
Een van de meest in het oog springende visuele gebreken in de branche staat bekend als grijnzen. Dit gebeurt wanneer de garenbosjes zo ver uit elkaar zijn geplaatst dat de geweven primaire achterkant duidelijk zichtbaar wordt. Dit gebrek komt meestal aan het licht wanneer het tapijt over een traprand wordt gerold of geïnstalleerd. Grijnzen is vrijwel uitsluitend het gevolg van te hoge voersnelheden. Door de snelheid zorgvuldig terug te draaien, elimineren technici dit probleem volledig en zorgen ze voor een rijk, ondoorzichtig kleurprofiel.
De productie van tapijten is sterk gericht op slijtvastheid en een lange levensduur. De initiële instellingen op de tuftlijn spelen een grote rol in hoe het product jaren later presteert.
Tuftbinden meet de exacte mechanische kracht die nodig is om een enkele garenstreng uit de tapijtbasis te scheuren. Terwijl de later aangebrachte secundaire latexcoating voor een permanente fixatie zorgt, wordt de initiële tuftbinding direct bij de naaldstang tot stand gebracht. Een geoptimaliseerde steekdichtheid zorgt voor een intense zijdelingse druk tussen aangrenzende bosjes. Hierdoor worden ze effectief vastgezet in de primaire stof en wordt voorkomen dat vezels losraken door stofzuigers of zwaar meubilair.
Vloeren die in gangen met veel verkeer worden geïnstalleerd, worden geconfronteerd met meedogenloze drukkrachten. Dicht opeengepakte bosjes fungeren als een wederzijds ondersteuningssysteem. Wanneer er gewicht wordt uitgeoefend, schragen de dichtgeweven vezels tegen elkaar. Deze interne structurele veerkracht voorkomt dat het tapijt gaat matteren en lelijke verkeersbanen vormt.
Voor floormanagers en machinetechnici is het oplossen van snelheidsafwijkingen een dagelijkse realiteit. Verkeerd gekalibreerde voedingssnelheden veroorzaken onvermijdelijk een cascade van materiaalverspilling.
Wanneer de stof te langzaam kruipt ten opzichte van het toerental van de naald, prikt de machine herhaaldelijk precies hetzelfde microscopisch kleine gebied. U zult snel merken dat het garen zich met geweld achter de naaldstang ophoopt. Het forceren van een overmatig volume garen in een beperkte ruimte brengt het primaire weefsel in gevaar. Onder deze enorme druk scheurt de achterban letterlijk uit elkaar. Dit ruïneert onmiddellijk de rol, veroorzaakt catastrofale storingen en dwingt het onderhoudsteam tot een langdurig proces van opnieuw inrijgen.
Als u te snel aan de achterkant trekt, wordt er een ernstige longitudinale spanning uitgeoefend op de gekoppelde naalden. De snel bewegende stof sleept met geweld tegen de stalen naalden terwijl deze nog steeds in het materiaal zitten. Deze zijdelingse weerstand leidt tot naaldafbuiging. Zelfs een fractie van een millimeter afbuiging zorgt ervoor dat de naalden de grijpers volledig missen. Het resultaat is overgeslagen steken, rafelige, ongesneden lussen en zeer ongelijkmatige poolhoogtes.
Om onberispelijke resultaten te bereiken, moeten operators het giswerk achterwege laten. Elke nieuwe productierun vereist empirische kalibratie op basis van specifieke grondstoffen.
Verschillende synthetische vezels bezitten unieke wrijvingscoëfficiënten en volume. Deze variabelen dicteren specifieke snelheidsprofielen. Een dik wolmengsel vereist een snellere voeding om ophoping te voorkomen. Een fijn polyester heeft een langzamer tempo nodig om voldoende oppervlaktedekking te garanderen. Bovendien hebben geweven polypropyleenruggen duidelijke kruisende tapes die versplinteren onder agressief tuften. Niet-geweven spingebonden ruggen bieden een meer uniforme lekbestendigheid, maar vereisen nog steeds een zorgvuldige snelheidsaanpassing om uitrekken te voorkomen.
Laten we eens kijken naar de standaard machinespecificaties. Bij het configureren van een 1/10 gauge opstelling voor een gesneden poolhoogte van 8 mm, moet de snelheid van de invoerrol perfect overeenkomen met de hoofdas van 1000 tpm. Voordat een volledige commerciële run kan worden gestart, moeten operators een kort testmonster verwerken. Met behulp van een gespecialiseerde dichtheidsmeter tellen technici fysiek het aantal steken per inch op de achterkant. Snelheidsaanpassingen worden in micro-stappen uitgevoerd totdat het teststuk perfect is uitgelijnd met de doelspecificaties.
Voorzieningen die kampen met inconsistente steekpercentages herleiden de oorzaak vaak tot verouderde machines. Oudere mechanische versnellingsbakken missen de finesse die nodig is voor tapijtproductie met hoge tolerantie.
Het landschap van tufttechnologie is overgegaan naar geavanceerde digitale interfaces. De geavanceerde apparatuur van vandaag maakt gebruik van servomotoren met een hoog koppel, gecombineerd met computergestuurde bedieningspanelen. Dankzij deze digitale architectuur kunnen operators onmiddellijk micro-aanpassingen uitvoeren aan de snelheid van de invoerrollen. Deze naadloze synchronisatie elimineert de horizontale banding-defecten waar oudere machines vroeger last van hadden tijdens het opstarten.
Investeren in nauwkeurig ontworpen machines is de meest definitieve manier om snelheidsgerelateerde defecten uit te bannen. Als uw instelling van plan is haar catalogus te diversifiëren en complexe patronen naast standaard pluche tapijten te verwerken, door een tuftmachine met grafisch gesneden model biedt ongeëvenaarde veelzijdigheid. Door uw productievloer te upgraden met apparatuur met dynamische invoercontroles kunnen uw operators een balans vinden tussen hoge snelheidsefficiëntie en compromisloze premiumkwaliteit.
De aanvoersnelheid van de ruggen is de absolute hartslag van de tapijtkwaliteit. Het dicteert het kritische evenwicht tussen fabrieksproductie, duurzaamheid op lange termijn en esthetische zachtheid. Door de ingewikkelde instellingen van uw apparatuur onder de knie te krijgen, kan uw instelling hoogwaardige vloeren produceren die bestand zijn tegen jarenlange zware slijtage. Neem vandaag nog de tijd om de snelheidscontrolemogelijkheden van uw huidige machines te evalueren. Voor fabrieken die klaar zijn om hun productienormen te verhogen, zal het verkennen van geavanceerde, digitaal gesynchroniseerde tuftoplossingen van marktleiders als Matale uw productiemogelijkheden en productkwaliteit permanent transformeren.
Er bestaat geen universele ideale snelheidsinstelling. De juiste snelheid hangt volledig af van het gewenste aantal steken per inch, het specifieke garendenier, de beoogde poolhoogte en het toerental van de machine. Operators moeten de snelheid wiskundig berekenen en empirisch testen op basis van de exacte specificaties van elke unieke productierun.
Technici gebruiken een gespecialiseerd telglas of dichtheidsmeter die direct op de achterkant van een testmonster wordt geplaatst. Door het aantal zichtbare garenlussen te tellen langs een lijn van 2,5 cm evenwijdig aan de machinerichting, bepalen operators de huidige steken per inch. Als de telling te laag is, moet de invoersnelheid worden verlaagd.
De meest voorkomende oorzaak van backing-scheuren is een voedingssnelheid die veel te laag is ingesteld in verhouding tot het toerental van de naaldstang. Deze onbalans zorgt ervoor dat de naalden tientallen gaten in een zeer geconcentreerd gebied prikken. Deze actie verzwakt het primaire weefsel ernstig totdat het uiteindelijk onder de spanning versnippert.
Machinemeter verwijst naar de horizontale afstand tussen de naalden, terwijl de transportsnelheid de verticale afstand tussen de steken regelt. Echter, strakkere meters zoals 1/10 of 5/64 pakken naalden heel dicht bij elkaar. Bij krappe meters moet de aanvoersnelheid met uiterste precisie worden gekalibreerd om te voorkomen dat het enorme garenvolume het rugmateriaal onmiddellijk verdringt en splijt.
Absoluut niet. Dikkere garens vereisen iets hogere invoersnelheden om te voorkomen dat de machine vastloopt en de achterkant verdringt. Omgekeerd vereisen dunnere garens lagere voedingssnelheden om een uitgebreide oppervlaktedekking te garanderen en te voorkomen dat de achterkant door de afgewerkte pool grijnst.
Direct, nee. De werkelijke poolhoogte wordt bepaald door de fysieke afstand tussen de maximale naaldslagdiepte en de grijperconstructie. Zeer onjuiste voedingssnelheden veroorzaken echter ernstige schommelingen in de garenspanning en doorbuiging van de naald. Dit resulteert indirect in een visueel ongelijkmatige pool en een doorgaans ruwe oppervlakteafwerking.