


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-17 Origen: Sitio


En el panorama ferozmente competitivo de la fabricación textil comercial, la distinción entre una alfombra de primera calidad y una alfombra de calidad inferior con frecuencia se reduce a un único parámetro mecánico. La velocidad operativa lo cambia todo. El La máquina de mechones de corte liso sirve como el caballo de batalla indiscutible de la industria moderna de pisos. Si bien estos sistemas robustos están diseñados para lograr una eficiencia de alto volumen, la calibración específica de la velocidad de alimentación del respaldo dicta en última instancia la integridad estructural y el valor estético del producto terminado.
La velocidad de alimentación del respaldo representa la velocidad exacta a la que la tela del respaldo principal viaja a través de la zona de la aguja. Comprender la intrincada dinámica entre la velocidad de avance, la densidad de puntada y la tensión del hilo es absolutamente esencial para los operadores de la planta. Esta guía técnica analiza las realidades mecánicas de la construcción de alfombras empenachadas. Exploraremos cómo los ajustes sutiles de velocidad transforman la sensación táctil de una habitación y optimizan el equipo de fábrica para una producción impecable.
Análisis de mercado recientes revelan un giro significativo en la fabricación mundial de alfombras. Los costos fluctuantes de las materias primas están obligando a las instalaciones de producción a minimizar el desperdicio de hilo sin sacrificar el atractivo del lujo. En consecuencia, la industria se está alejando rápidamente de los ajustes manuales de marchas. Las fábricas modernas exigen ahora controles de alimentación digitales y servoaccionados. Este salto tecnológico permite a los técnicos ejecutar microajustes en tiempo real sin detener nunca la línea de producción.
Al analizar las métricas de producción en vivo, los gerentes de planta pueden optimizar la tasa de alimentación del respaldo para lograr una suavidad superior y al mismo tiempo reducir el consumo de materia prima. Este enfoque basado en datos ya no es sólo una actualización operativa. Se ha convertido en un requisito básico para seguir siendo competitivo en el sector del rollo de alta gama.
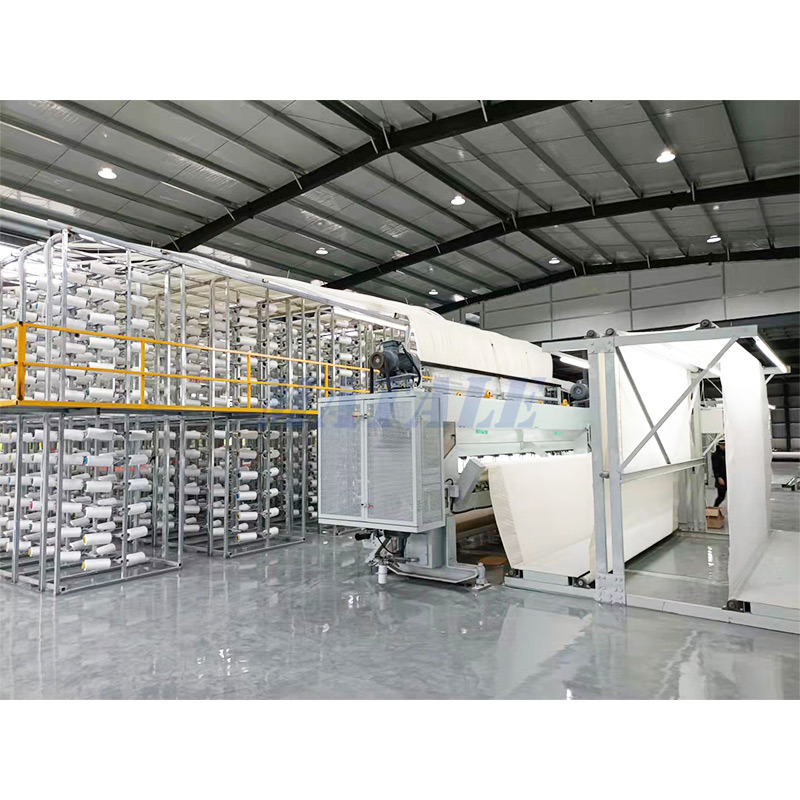
Para dominar la calibración, primero debe comprender la anatomía central del equipo. La llegada del tejido automatizado hizo que la producción pasara de un tejido que requería mucha mano de obra a una producción rápida y continua. Esta velocidad requiere una inmensa sincronización mecánica.
Una configuración de puntada recta estándar funciona mediante la sincronización precisa de componentes de alta resistencia. En el corazón del sistema se encuentra la barra de agujas. Este componente impulsa cientos de hilos individuales hacia abajo a través del material de respaldo primario. Debajo de esta capa de tela, lanzaderas especializadas atrapan el hilo descendente para formar bucles apretados.
Inmediatamente después de esta acción, un mecanismo de cuchilla sincronizado corta estos bucles recién formados. Esta acción de corte crea la textura vertical y aterciopelada que los consumidores esperan de las alfombras residenciales. Trabajando en conjunto con estas herramientas de perforación y corte están los rodillos de alimentación de respaldo. Estos rodillos mantienen un agarre firme sobre la tela y la tiran de manera constante a través de la plataforma de la máquina.
Todo el proceso de tufting se basa en una estricta proporción matemática. El motor principal impulsa la barra de agujas hacia arriba y hacia abajo a revoluciones por minuto constantes. Mientras tanto, los rodillos tiran continuamente del respaldo hacia adelante. El ritmo de esta progresión hacia adelante dicta el espacio físico exacto entre cada punción consecutiva con aguja. La manipulación de esta velocidad del rodillo sigue siendo el método principal que utilizan los operadores para alterar la distancia longitudinal entre puntadas.
La correlación entre la rapidez con la que se mueve la tela y la densidad de la alfombra es una cuestión de geometría básica. El ajuste de la velocidad del rodillo altera fundamentalmente la arquitectura estructural del textil.
| Configuración de velocidad de alimentación | Densidad de puntada SPI | Textura de alfombra | Riesgo primario de fábrica |
|---|---|---|---|
| Excesivamente alto | Bajo / Escaso | Respaldo ligero y visible | Desviación de la aguja, puntadas saltadas |
| Optimizado | Equilibrado según las especificaciones | Denso, lujoso, uniforme. | Mínimo a ninguno |
| Excesivamente bajo | Alto / Lleno de gente | Demasiado rígido, pesado | Desgarros en el respaldo, atascos de hilo |
La densidad sirve como punto de referencia definitivo para la calidad de las alfombras. Influye directamente tanto en la calificación del desempeño como en el valor minorista. Operar una máquina en rollo de gran envergadura requiere una precisión de puntada impecable para fabricar pisos sin costuras que cumplan con estrictos estándares comerciales. Si la densidad cae por debajo de los umbrales de la industria, la alfombra no pasa las pruebas de desgaste estandarizadas y se degrada rápidamente con el tránsito peatonal. Dominar la velocidad de alimentación es un mandato estricto de control de calidad.
Más allá de las métricas estructurales en bruto, los ajustes de la máquina dictan profundamente las características estéticas del piso terminado. Los sutiles ajustes realizados en la fábrica determinan en última instancia cómo se siente un espacio habitable.
Una velocidad de alimentación del respaldo ligeramente reducida es el secreto de ingeniería detrás de una pila densa y lujosa. Debido a que los mechones individuales están empaquetados muy cerca, físicamente se sostienen entre sí. Esto crea una superficie lisa y flotante que absorbe el impacto maravillosamente. Lograr esta textura requiere un delicado acto de equilibrio. Los operadores deben pesar el denier del hilo frente a la velocidad de avance. Los hilos pesados naturalmente ocupan más espacio y requieren una velocidad ligeramente más rápida para evitar que la máquina se ahogue. Los hilos más finos exigen un ritmo más lento para generar suficiente volumen.
Uno de los defectos visuales más evidentes de la industria se conoce como sonrisa. Esto ocurre cuando los mechones de hilo están tan espaciados que el soporte primario tejido se vuelve claramente visible. Este defecto suele revelarse cuando la alfombra se enrolla o se instala sobre el borde de una escalera. La sonrisa se debe casi exclusivamente a velocidades de avance excesivamente altas. Al reducir cuidadosamente la velocidad, los técnicos eliminan por completo este problema y garantizan un perfil de color rico y opaco.
La fabricación de alfombras se centra en gran medida en la resistencia a la abrasión y la longevidad a largo plazo. La configuración inicial en la línea de tufting juega un papel muy importante en el rendimiento del producto años después.
La unión de mechones mide la fuerza mecánica exacta necesaria para arrancar un solo hilo de la base de la alfombra. Mientras que el recubrimiento secundario de látex aplicado posteriormente proporciona la fijación permanente, la unión inicial del mechón se establece justo en la barra de la aguja. Una densidad de puntada optimizada crea una intensa presión lateral entre mechones adyacentes. Esto las fija eficazmente en la tela primaria y evita que las aspiradoras o los muebles pesados desprendan las fibras.
Los pisos instalados en corredores de alto tránsito enfrentan fuerzas de compresión implacables. Los mechones densamente poblados actúan como un sistema de apoyo mutuo. Cuando se aplica peso, las fibras muy unidas se apoyan entre sí. Esta resiliencia estructural interna evita que la alfombra se enrede y forme feas vías de tráfico.
Para los jefes de planta y los técnicos de máquinas, la resolución de problemas de anomalías de velocidad es una realidad diaria. Las velocidades de alimentación mal calibradas inevitablemente desencadenan una cascada de desperdicio de material.
Cuando la tela avanza demasiado lentamente en relación con las RPM de la aguja, la máquina perfora repetidamente exactamente la misma área microscópica. Rápidamente notarás que el hilo se amontona violentamente detrás de la barra de la aguja. Forzar un volumen excesivo de hilo en un espacio restringido compromete el tejido primario. Bajo esta inmensa presión, el respaldo literalmente se rompe. Esto arruina instantáneamente el rollo, provoca atascos catastróficos y obliga al equipo de mantenimiento a un largo proceso de reenhebrado.
Tirar del respaldo demasiado rápido ejerce una tensión longitudinal severa sobre las agujas enganchadas. La tela que se mueve rápidamente arrastra violentamente las agujas de acero mientras aún están enterradas en el material. Este arrastre lateral provoca la desviación de la aguja. Incluso una fracción de milímetro de desviación hace que las agujas no alcancen por completo los garfios. El resultado son puntadas saltadas, bucles irregulares sin cortar y alturas de pelo muy desiguales.
Lograr resultados impecables requiere que los operadores abandonen las conjeturas. Cada nueva producción exige una calibración empírica basada en materias primas específicas.
Las diferentes fibras sintéticas poseen coeficientes de fricción y volumen únicos. Estas variables dictan perfiles de velocidad específicos. Una mezcla de lana espesa requiere una alimentación más rápida para evitar el amontonamiento. Un poliéster fino necesita un ritmo más lento para garantizar una cobertura superficial adecuada. Además, los soportes de polipropileno tejido tienen distintas cintas que se cruzan y que se rompen bajo mechones agresivos. Los soportes no tejidos spunbond ofrecen una resistencia a la perforación más uniforme, pero aún requieren una adaptación cuidadosa de la velocidad para evitar el estiramiento.
Veamos las especificaciones estándar de la máquina. Al configurar una configuración de calibre 1/10 para una altura de pila cortada de 8 mm, la velocidad del rodillo de alimentación debe coincidir perfectamente con el eje principal de 1000 RPM. Antes de iniciar una ejecución comercial completa, los operadores deben procesar una breve muestra de prueba. Utilizando un medidor de densidad especializado, los técnicos cuentan físicamente las puntadas por pulgada en el reverso. Los ajustes de velocidad se realizan en microincrementos hasta que la pieza de prueba se alinea perfectamente con las especificaciones objetivo.
Las instalaciones que luchan con velocidades de costura inconsistentes a menudo rastrean la causa hasta maquinaria anticuada. Las cajas de cambios mecánicas heredadas carecen de la delicadeza necesaria para la fabricación de alfombras de alta tolerancia.
El panorama de la tecnología tufting ha pasado a interfaces digitales sofisticadas. Los equipos avanzados actuales utilizan servomotores de alto par combinados con paneles de control computarizados. Esta arquitectura digital permite a los operadores ejecutar microajustes instantáneos a la velocidad del rodillo de alimentación. Esta sincronización perfecta elimina los defectos de bandas horizontales que históricamente afectaban a las máquinas más antiguas durante las secuencias de inicio.
Invertir en maquinaria diseñada con precisión es la forma más definitiva de erradicar los defectos relacionados con la velocidad. Si su instalación planea diversificar su catálogo y manejar patrones complejos junto con alfombras de felpa estándar, integrar un La máquina de mechones de modelos de corte gráfico ofrece una versatilidad incomparable. Actualizar su piso de producción con equipos con controles de alimentación dinámicos permite a sus operadores equilibrar la eficiencia de alta velocidad con una calidad superior sin concesiones.
La velocidad de alimentación del soporte actúa como el latido absoluto de la calidad de la alfombra. Dicta el equilibrio crítico entre el rendimiento de la fábrica, la durabilidad a largo plazo y la lujosa estética. Dominar las complejas configuraciones de su equipo le permite a sus instalaciones producir pisos de primera calidad que resisten años de uso intensivo. Tómese el tiempo para evaluar las capacidades de control de velocidad de su maquinaria actual hoy. Para las fábricas que están listas para elevar sus estándares de fabricación, la exploración de soluciones de tufting avanzadas y sincronizadas digitalmente de líderes de la industria como Matale transformará permanentemente sus capacidades de producción y la calidad del producto.
No existe una configuración de velocidad ideal universal. La velocidad correcta depende completamente de las puntadas por pulgada deseadas, el denier de hilo específico, la altura del pelo objetivo y las RPM de funcionamiento de la máquina. Los operadores deben calcular matemáticamente y probar empíricamente la velocidad basándose en las especificaciones exactas de cada ejecución de producción única.
Los técnicos utilizan un cristal de conteo especializado o un medidor de densidad colocado directamente en la parte posterior de una muestra de prueba. Al contar el número de bucles de hilo visibles a lo largo de una línea de una pulgada paralela a la dirección de la máquina, los operadores determinan las puntadas por pulgada actuales. Si el recuento es demasiado bajo, se debe disminuir la velocidad de alimentación.
El culpable más frecuente de los desgarros del respaldo es una velocidad de avance demasiado baja en relación con las RPM de la barra de agujas. Este desequilibrio hace que las agujas hagan docenas de agujeros en un área altamente concentrada. Esta acción debilita gravemente el tejido primario hasta que finalmente se desgarra bajo la tensión.
El calibre de la máquina se refiere a la distancia horizontal entre las agujas, mientras que la velocidad de avance controla la distancia vertical entre las puntadas. Sin embargo, los calibres más ajustados, como 1/10 o 5/64, empaquetan las agujas muy juntas. Cuando se trabaja con calibres ajustados, la velocidad de alimentación debe calibrarse con extrema precisión para evitar que el enorme volumen de hilo se amontone y divida instantáneamente el material de respaldo.
En absoluto. Los hilos más gruesos requieren velocidades de alimentación ligeramente más rápidas para evitar que la máquina se atasque y apriete el respaldo. Por el contrario, los hilos más finos exigen velocidades de alimentación más lentas para garantizar una cobertura total de la superficie y evitar que el soporte se deslice a través del pelo terminado.
Directamente, no. La altura real del pelo viene dictada por la distancia física entre la profundidad máxima del recorrido de la aguja y el conjunto del garfio. Sin embargo, velocidades de alimentación extremadamente incorrectas provocan graves fluctuaciones en la tensión del hilo y deflexión de la aguja. Esto da como resultado indirectamente un pelo visualmente desigual y un acabado superficial generalmente rugoso.