


Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-10-17 Origine: Sito


Nel panorama fortemente competitivo della produzione tessile commerciale, la distinzione tra un tappeto premium e uno scadente spesso si riduce a un singolo parametro meccanico. La velocità operativa cambia tutto. IL La macchina tufting a taglio semplice è il cavallo di battaglia indiscusso del moderno settore delle pavimentazioni. Sebbene questi robusti sistemi siano progettati per garantire l’efficienza in grandi volumi, la calibrazione specifica della velocità di alimentazione del supporto determina in ultima analisi l’integrità strutturale e il valore estetico del prodotto finito.
La velocità di alimentazione del supporto rappresenta la velocità esatta con cui il tessuto di supporto primario si sposta attraverso la zona dell'ago. Comprendere le complesse dinamiche tra la velocità di alimentazione, la densità del punto e la tensione del filo è assolutamente essenziale per gli operatori dell'impianto. Questa guida tecnica analizza le realtà meccaniche della costruzione del tappeto tufted. Esploreremo come sottili regolazioni della velocità trasformino la sensazione tattile di una stanza e ottimizzino le attrezzature di fabbrica per una produzione impeccabile.
Recenti analisi di mercato rivelano una svolta significativa nella produzione globale di tappeti. I costi fluttuanti delle materie prime stanno costringendo gli impianti di produzione a ridurre al minimo gli scarti di filato senza sacrificare il fascino del lusso. Di conseguenza, l’industria si sta rapidamente allontanando dalla regolazione manuale degli ingranaggi. Le fabbriche moderne ora richiedono controlli di alimentazione digitali e servoassistiti. Questo salto tecnologico consente ai tecnici di eseguire micro-regolazioni in tempo reale senza mai fermare la linea di produzione.
Analizzando i parametri di produzione in tempo reale, i gestori dello stabilimento possono ottimizzare la velocità di alimentazione di supporto per ottenere una morbidezza eccezionale riducendo al contempo il consumo di materie prime. Questo approccio basato sui dati non è più solo un aggiornamento operativo. È diventato un requisito fondamentale per rimanere competitivi nel settore dei telai di fascia alta.
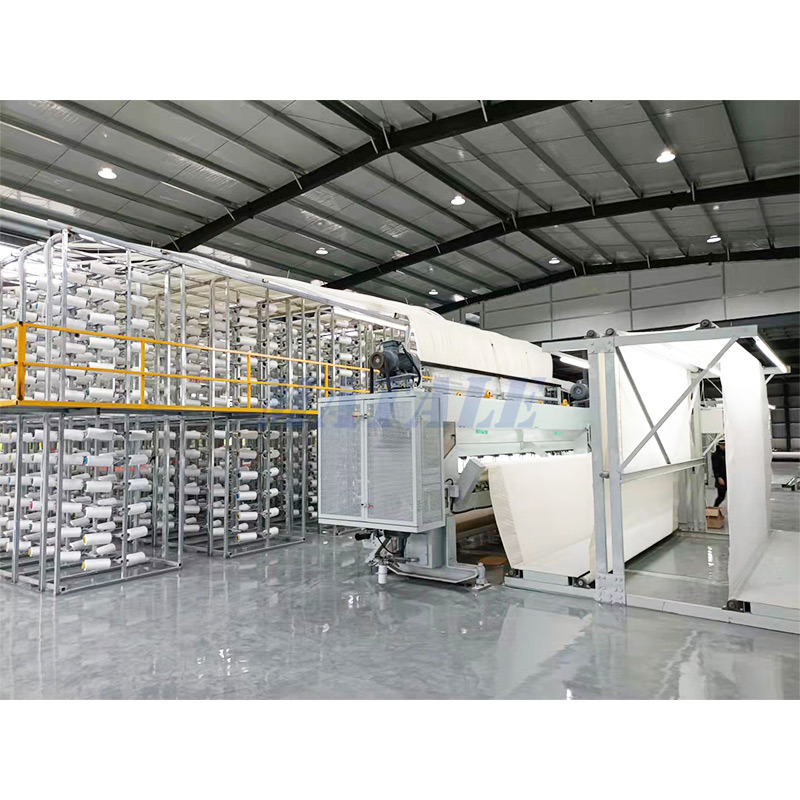
Per padroneggiare la calibrazione, è necessario prima comprendere l'anatomia principale dell'apparecchiatura. L’avvento del tufting automatizzato ha spostato la produzione dalla tessitura ad alta intensità di manodopera alla produzione rapida e continua. Questa velocità richiede un’immensa sincronizzazione meccanica.
Una configurazione standard del punto dritto funziona attraverso la tempistica precisa dei componenti pesanti. Il cuore del sistema è la barra dell'ago. Questo componente guida centinaia di singoli fili di filato verso il basso attraverso il materiale di supporto primario. Sotto questo strato di tessuto, ganci specializzati catturano il filo discendente per formare anelli stretti.
Immediatamente dopo questa azione, un meccanismo a coltello sincronizzato taglia questi anelli appena formati. Questa azione di taglio crea la struttura verticale e vellutata che i consumatori si aspettano dai tappeti residenziali. Lavorando in tandem con questi utensili da perforazione e da taglio ci sono i rulli di alimentazione di supporto. Questi rulli mantengono una presa salda sul tessuto e lo tirano costantemente attraverso il basamento della macchina.
L'intero processo di tufting si basa su un rigoroso rapporto matematico. Il motore principale muove la barra dell'ago su e giù a giri costanti al minuto. Nel frattempo, i rulli tirano continuamente in avanti il supporto. La velocità di questa progressione in avanti determina l'esatto divario fisico tra ciascuna puntura con ago consecutiva. La manipolazione di questa velocità del rullo rimane il metodo principale utilizzato dagli operatori per modificare la distanza longitudinale tra i punti.
La correlazione tra la velocità con cui si muove il tessuto e la densità del tappeto è una questione di geometria di base. La regolazione della velocità del rullo altera radicalmente l'architettura strutturale del tessuto.
| Impostazione della velocità di trasporto | Densità del punto SPI | Struttura del tappeto | Rischio di fabbrica primario |
|---|---|---|---|
| Eccessivamente alto | Basso / Raro | Supporto leggero e visibile | Deviazione dell'ago, punti saltati |
| Ottimizzato | Bilanciato alle specifiche | Denso, lussuoso, uniforme | Da minimo a nessuno |
| Eccessivamente basso | Alto/Affollato | Eccessivamente rigido, pesante | Strappi del supporto, inceppamenti del filo |
La densità funge da punto di riferimento definitivo per la qualità del tappeto. Influisce direttamente sia sulla valutazione delle prestazioni che sul valore al dettaglio. Il funzionamento di una macchina per telai ad ampia campata richiede una precisione di cucitura impeccabile per produrre pavimenti senza giunzioni conformi a rigorosi standard commerciali. Se la densità scende al di sotto delle soglie del settore, il tappeto non supera i test di usura standardizzati e si degrada rapidamente sotto il traffico pedonale. Padroneggiare la velocità di avanzamento è un rigoroso mandato di controllo qualità.
Al di là dei parametri strutturali grezzi, le impostazioni della macchina determinano profondamente le caratteristiche estetiche della pavimentazione finita. Le sottili modifiche apportate in fabbrica determinano in ultima analisi la sensazione che uno spazio abitativo percepisce.
Una velocità di avanzamento leggermente ridotta è il segreto ingegneristico dietro al pelo denso e lussuoso. Poiché i singoli ciuffi sono ravvicinati, si sostengono fisicamente a vicenda. Questo crea una superficie liscia e galleggiante che assorbe magnificamente l'impatto. Il raggiungimento di questa consistenza richiede un delicato atto di bilanciamento. Gli operatori devono pesare i denari del filato rispetto alla velocità di alimentazione. I filati pesanti occupano naturalmente più spazio e richiedono una velocità leggermente maggiore per evitare che la macchina si strozzi. I filati più fini richiedono un ritmo più lento per creare un volume sufficiente.
Uno dei difetti visivi più evidenti nel settore è noto come sorriso. Ciò si verifica quando i ciuffi di filo sono distanziati così tanto che il supporto primario tessuto diventa chiaramente visibile. Questo difetto di solito si manifesta quando il tappeto viene arrotolato o installato sul bordo di una scala. Il sorriso è quasi esclusivamente il risultato di velocità di avanzamento eccessivamente elevate. Riducendo attentamente la velocità, i tecnici eliminano completamente questo problema e garantiscono un profilo colore ricco e opaco.
La produzione di tappeti si concentra fortemente sulla resistenza all'abrasione e sulla longevità a lungo termine. Le impostazioni iniziali sulla linea di tufting svolgono un ruolo fondamentale nel modo in cui il prodotto si comporta negli anni a venire.
La legatura del ciuffo misura l'esatta forza meccanica richiesta per strappare un singolo filo dalla base del tappeto. Mentre il rivestimento secondario in lattice applicato successivamente fornisce il bloccaggio permanente, la legatura iniziale del ciuffo viene stabilita proprio sulla barra dell'ago. Una densità di punti ottimizzata crea un'intensa pressione laterale tra ciuffi adiacenti. Ciò li blocca efficacemente nel tessuto primario e impedisce alle fibre di essere spostate da aspirapolvere o mobili pesanti.
Le pavimentazioni installate in corridoi ad alto traffico sono esposte a forze di compressione implacabili. I ciuffi densamente imballati fungono da sistema di sostegno reciproco. Quando viene applicato il peso, le fibre strettamente intrecciate si sostengono l'una contro l'altra. Questa resilienza strutturale interna impedisce al tappeto di opacizzarsi e formare brutte corsie di traffico.
Per i responsabili di sala e i tecnici delle macchine, la risoluzione dei problemi relativi alle anomalie di velocità è una realtà quotidiana. Tassi di alimentazione errati innescano inevitabilmente una cascata di sprechi di materiale.
Quando il tessuto striscia troppo lentamente rispetto al numero di giri dell'ago, la macchina fora ripetutamente la stessa identica area microscopica. Noterai subito che il filo si ammucchia violentemente dietro la barra dell'ago. Forzare un volume eccessivo di filo in uno spazio ristretto compromette il tessuto primario. Sotto questa immensa pressione, il supporto si lacera letteralmente. Ciò rovina istantaneamente il rotolo, provoca inceppamenti catastrofici e costringe il team di manutenzione a un lungo processo di reinserimento.
Tirare il supporto troppo rapidamente esercita una forte tensione longitudinale sugli aghi innestati. Il tessuto in rapido movimento striscia violentemente contro gli aghi d'acciaio mentre sono ancora sepolti nel materiale. Questa resistenza laterale porta alla deflessione dell'ago. Anche una frazione di millimetro di deflessione fa sì che gli aghi manchino completamente i crochet. Il risultato sono punti saltati, anelli sfilacciati non tagliati e altezze del pelo molto irregolari.
Per ottenere risultati impeccabili è necessario che gli operatori abbandonino le congetture. Ogni nuovo ciclo di produzione richiede una calibrazione empirica basata su materie prime specifiche.
Diverse fibre sintetiche possiedono coefficienti di attrito e volume unici. Queste variabili determinano profili di velocità specifici. Un misto lana spesso richiede un'alimentazione più rapida per evitare l'affollamento. Un poliestere fine necessita di un ritmo più lento per garantire un'adeguata copertura della superficie. Inoltre, i supporti in polipropilene intrecciato hanno nastri intersecanti distinti che si frantumano sotto il tufting aggressivo. I supporti spunbond in tessuto non tessuto offrono una resistenza alla perforazione più uniforme ma richiedono comunque un'attenta regolazione della velocità per evitare l'allungamento.
Diamo un'occhiata alle specifiche della macchina standard. Quando si configura una configurazione di spessore 1/10 per un'altezza della pila tagliata di 8 mm, la velocità del rullo di alimentazione deve corrispondere perfettamente all'albero principale da 1.000 giri/min. Prima di avviare una tiratura commerciale completa, gli operatori devono elaborare un breve campione di prova. Utilizzando un misuratore di densità specializzato, i tecnici contano fisicamente i punti per pollice sul retro. Le regolazioni della velocità vengono effettuate in microincrementi finché il pezzo di prova non si allinea perfettamente con le specifiche target.
Le strutture alle prese con ritmi di cucitura inconsistenti spesso fanno risalire la causa principale a macchinari antiquati. I cambi meccanici tradizionali non hanno la precisione necessaria per la produzione di tappeti ad alta tolleranza.
Il panorama della tecnologia tufting è passato a sofisticate interfacce digitali. Le apparecchiature avanzate di oggi utilizzano servomotori a coppia elevata abbinati a pannelli di controllo computerizzati. Questa architettura digitale consente agli operatori di eseguire micro-regolazioni istantanee alla velocità del rullo di alimentazione. Questa sincronizzazione continua elimina i difetti di banding orizzontale che storicamente affliggevano le macchine più vecchie durante le sequenze di avvio.
Investire in macchinari di precisione è il modo più definitivo per eliminare i difetti legati alla velocità. Se la tua struttura prevede di diversificare il proprio catalogo e gestire modelli complessi insieme ai morbidi tappeti standard, integrando a La macchina tufting modello a taglio grafico offre una versatilità senza pari. L'aggiornamento del vostro impianto di produzione con attrezzature dotate di controlli dinamici dell'avanzamento consente ai vostri operatori di bilanciare l'efficienza ad alta velocità con una qualità premium senza compromessi.
La velocità di avanzamento del supporto funziona come il battito cardiaco assoluto della qualità del tappeto. Determina l’equilibrio critico tra produttività di fabbrica, durata a lungo termine e raffinatezza estetica. Padroneggiare le complesse impostazioni delle vostre attrezzature consente alla vostra struttura di produrre pavimenti di alta qualità che resistono ad anni di usura pesante. Prendetevi il tempo per valutare oggi stesso le capacità di controllo della velocità dei vostri attuali macchinari. Per le fabbriche pronte a elevare i propri standard di produzione, l'esplorazione di soluzioni di tufting avanzate e sincronizzate digitalmente da leader del settore come Matale trasformerà in modo permanente le capacità di produzione e la qualità dei prodotti.
Non esiste un’impostazione di velocità ideale universale. La velocità corretta dipende interamente dai punti per pollice desiderati, dal titolo specifico del filato, dall'altezza del pelo target e dal numero di giri operativo della macchina. Gli operatori devono calcolare matematicamente e testare empiricamente la velocità in base alle specifiche esatte di ogni singolo ciclo di produzione.
I tecnici utilizzano un vetro di conteggio specializzato o un misuratore di densità posizionato direttamente sul retro di un campione di prova. Contando il numero di anelli di filo visibili lungo una linea di un pollice parallela alla direzione della macchina, gli operatori determinano i punti per pollice attuali. Se il conteggio è troppo basso, è necessario diminuire la velocità di avanzamento.
La causa più frequente degli strappi del supporto è una velocità di avanzamento impostata troppo bassa rispetto al numero di giri della barra ago. Questo squilibrio fa sì che gli aghi forino dozzine di fori in un'area altamente concentrata. Questa azione indebolisce gravemente il tessuto primario finché non si frantuma sotto la tensione.
Il calibro della macchina si riferisce alla distanza orizzontale tra gli aghi, mentre la velocità di avanzamento controlla la distanza verticale tra i punti. Tuttavia, calibri più stretti come gli aghi da 1/10 o 5/64 sono molto vicini tra loro. Quando si utilizzano calibri stretti, la velocità di alimentazione deve essere calibrata con estrema precisione per evitare che l'enorme volume di filato si accalchi istantaneamente e divida il materiale di supporto.
Assolutamente no. I filati più spessi richiedono velocità di alimentazione leggermente più elevate per evitare che la macchina si inceppi e ammucchi il supporto. Al contrario, i filati più sottili richiedono velocità di alimentazione più lente per garantire una copertura superficiale completa ed evitare che il supporto si sgretoli attraverso il pelo finito.
Direttamente, no. L'altezza effettiva del pelo è determinata dalla distanza fisica tra la profondità massima della corsa dell'ago e il gruppo del crochet. Tuttavia, velocità di alimentazione estremamente errate causano forti fluttuazioni della tensione del filo e deflessione dell'ago. Ciò si traduce indirettamente in un pelo visivamente irregolare e una finitura superficiale generalmente ruvida.