


المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 17-10-2026 المنشأ: موقع


في المشهد التنافسي الشرس لتصنيع المنسوجات التجارية، غالبًا ما يتلخص التمييز بين السجاد الفاخر والسجاد دون المستوى في معلمة ميكانيكية واحدة. سرعة التشغيل تغير كل شيء. ال تعمل آلة الخصل المقطوعة بشكل عادي بمثابة العمود الفقري لصناعة الأرضيات الحديثة بلا منازع. في حين تم تصميم هذه الأنظمة القوية لتحقيق كفاءة عالية الحجم، فإن المعايرة المحددة لسرعة تغذية الدعم تملي في النهاية السلامة الهيكلية والقيمة الجمالية للمنتج النهائي.
تمثل سرعة تغذية الدعم المعدل الدقيق الذي ينتقل به نسيج الدعم الأساسي عبر منطقة الإبرة. يعد فهم الديناميكيات المعقدة بين سرعة التغذية وكثافة الغرز وشد الخيوط أمرًا ضروريًا للغاية لمشغلي المصانع. يشرح هذا الدليل الفني الحقائق الميكانيكية لبناء السجاد المعقد. سنستكشف كيف تعمل تعديلات السرعة الدقيقة على تحويل الإحساس اللمسي للغرفة وتحسين معدات المصنع لإنتاج لا تشوبه شائبة.
تكشف تحليلات السوق الأخيرة عن وجود محور مهم في صناعة السجاد على مستوى العالم. تجبر تكاليف المواد الخام المتقلبة منشآت الإنتاج على تقليل هدر الخيوط دون التضحية بالجاذبية الفاخرة. ونتيجة لذلك، تتحرك الصناعة بسرعة بعيدًا عن تعديلات التروس اليدوية. تتطلب المصانع الحديثة الآن أدوات تحكم رقمية في التغذية تعتمد على المؤازرة. تسمح هذه القفزة التكنولوجية للفنيين بتنفيذ تعديلات دقيقة في الوقت الفعلي دون إيقاف خط الإنتاج على الإطلاق.
ومن خلال تحليل مقاييس الإنتاج المباشر، يمكن لمديري المصانع تحسين معدل التغذية الداعمة لتحقيق كثافة ممتازة مع تقليل استهلاك المواد الخام. لم يعد هذا النهج المبني على البيانات مجرد ترقية تشغيلية. لقد أصبح هذا متطلبًا أساسيًا للحفاظ على القدرة التنافسية في قطاع النول العريض المتطور.
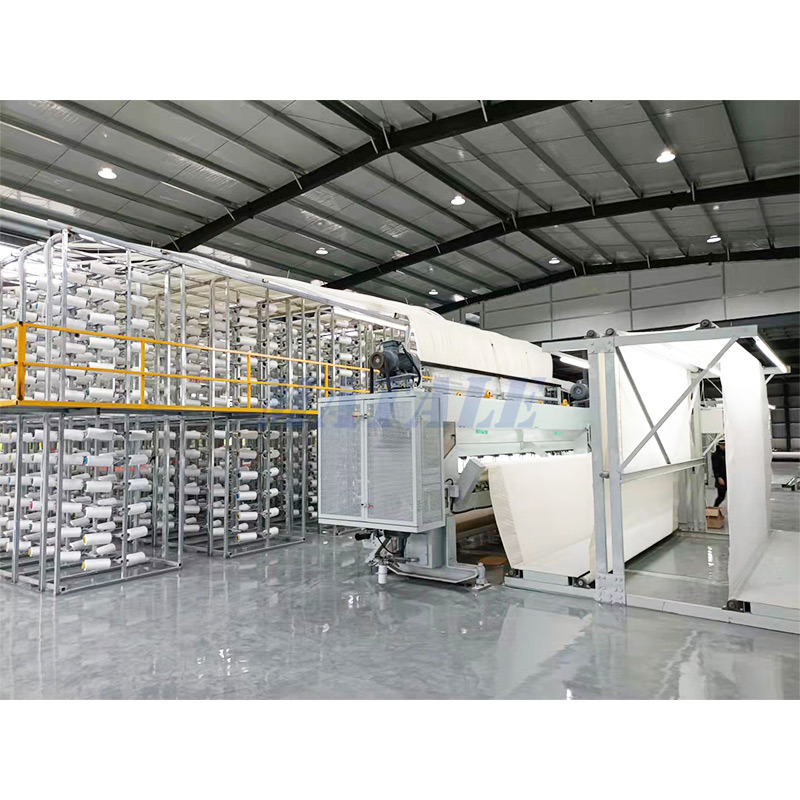
لإتقان المعايرة، يجب عليك أولاً فهم التشريح الأساسي للمعدات. أدى ظهور الخصل الآلي إلى تحويل الإنتاج من النسيج كثيف العمالة إلى الإنتاج السريع والمستمر. تتطلب هذه السرعة تزامنًا ميكانيكيًا هائلاً.
يعمل إعداد الغرز المستقيم القياسي من خلال التوقيت الدقيق للمكونات الثقيلة. في قلب النظام يوجد شريط الإبرة. يقوم هذا المكون بتحريك المئات من خيوط الغزل الفردية إلى الأسفل من خلال مادة الدعم الأولية. تحت طبقة القماش هذه، تقوم حلقات متخصصة بالتقاط الخيوط الهابطة لتكوين حلقات ضيقة.
مباشرة بعد هذا الإجراء، تقوم آلية سكين متزامنة بتقطيع هذه الحلقات المشكلة حديثًا. تخلق عملية القطع هذه الملمس المخملي المستقيم الذي يتوقعه المستهلكون من السجاد السكني. تعمل بكرات التغذية الداعمة جنبًا إلى جنب مع أدوات الثقب والقطع هذه. تحافظ هذه الأسطوانات على قبضتها القوية على القماش وتسحبه بثبات عبر قاعدة الماكينة.
تعتمد عملية الخصل بأكملها على نسبة رياضية صارمة. يقوم المحرك الرئيسي بتحريك شريط الإبرة لأعلى ولأسفل بمعدل دورات ثابتة في الدقيقة. وفي الوقت نفسه، تقوم الأسطوانات بسحب الجزء الخلفي للأمام بشكل مستمر. معدل هذا التقدم إلى الأمام يحدد الفجوة المادية الدقيقة بين كل ثقب إبرة متتالية. يظل التعامل مع سرعة الأسطوانة هذه هو الأسلوب الأساسي الذي يستخدمه المشغلون لتغيير المسافة الطولية بين الغرز.
العلاقة بين مدى سرعة تحرك القماش ومدى كثافة السجادة هي مسألة هندسة أساسية. يؤدي ضبط سرعة الأسطوانة إلى تغيير البنية الهيكلية للنسيج بشكل أساسي.
| ضبط سرعة التغذية | كثافة الغرزة SPI | نسيج السجاد | مخاطر المصنع الأساسية |
|---|---|---|---|
| عالية بشكل مفرط | منخفض / متفرق | ظهر خفيف الوزن ومرئي | انحراف الإبرة، تخطي الغرز |
| الأمثل | متوازن للمواصفات | كثيفة وفاخرة وموحدة | الحد الأدنى إلى لا شيء |
| منخفضة بشكل مفرط | عالية / مزدحمة | قاسية للغاية وثقيلة | دعم الدموع، ومربيات الغزل |
تعتبر الكثافة بمثابة المعيار النهائي لجودة السجاد. إنه يؤثر بشكل مباشر على كل من تصنيف الأداء وقيمة البيع بالتجزئة. يتطلب تشغيل آلة ذات نول عريض ذات نطاق عريض دقة بالغة في الغرز لتصنيع أرضيات سلسة تتوافق مع المعايير التجارية الصارمة. إذا انخفضت الكثافة عن عتبات الصناعة، فإن السجادة تفشل في اختبارات التآكل القياسية وتتحلل بسرعة تحت حركة السير. يعد إتقان سرعة التغذية بمثابة مهمة صارمة لمراقبة الجودة.
وبعيدًا عن المقاييس الهيكلية الأولية، تحدد إعدادات الماكينة بشكل عميق الخصائص الجمالية للأرضيات النهائية. تحدد التعديلات الدقيقة التي يتم إجراؤها على أرضية المصنع في نهاية المطاف كيف تبدو مساحة المعيشة.
إن سرعة التغذية الخلفية المنخفضة قليلاً هي السر الهندسي وراء الوبر الكثيف والفخم. نظرًا لأن الخصلات الفردية تكون متقاربة، فإنها تدعم بعضها البعض جسديًا. وهذا يخلق سطحًا أملسًا وطفوًا يمتص التأثير بشكل جميل. يتطلب تحقيق هذا الملمس إجراء توازن دقيق. يجب على المشغلين وزن منكر الغزل مقابل معدل التغذية. من الطبيعي أن تشغل الخيوط الثقيلة مساحة أكبر وتتطلب سرعة أكبر قليلاً لمنع اختناق الماكينة. تتطلب الخيوط الدقيقة وتيرة أبطأ لبناء حجم كافٍ.
يُعرف أحد أكثر العيوب البصرية الصارخة في الصناعة بالابتسامة المبتسمة. يحدث هذا عندما تكون خصلات الغزل متباعدة بشكل كبير بحيث يصبح الجزء الخلفي الأساسي المنسوج مرئيًا بوضوح. عادةً ما يكشف هذا الخلل عن نفسه عند لف السجادة أو تثبيتها على حافة السلم. يكاد يكون الابتسام نتيجة لسرعات التغذية العالية بشكل مفرط. من خلال إعادة الاتصال بالسرعة بعناية، يزيل الفنيون هذه المشكلة تمامًا ويضمنون الحصول على ملف تعريف ألوان غني وغير شفاف.
يركز تصنيع السجاد بشكل كبير على مقاومة التآكل وطول العمر على المدى الطويل. تلعب الإعدادات الأولية على خط الخصل دورًا كبيرًا في كيفية أداء المنتج لسنوات عديدة.
يقيس ربط Tuft القوة الميكانيكية الدقيقة المطلوبة لتمزيق خيط غزل واحد من قاعدة السجاد. في حين أن طلاء اللاتكس الثانوي المطبق لاحقًا يوفر القفل الدائم، فإن ربط الخصل الأولي يتم تثبيته مباشرة عند شريط الإبرة. تخلق كثافة الغرز المحسنة ضغطًا جانبيًا مكثفًا بين الخصلات المجاورة. يؤدي ذلك إلى تثبيتها بشكل فعال في النسيج الأساسي ويمنع إزاحة الألياف بواسطة المكانس الكهربائية أو الأثاث الثقيل.
تواجه الأرضيات المثبتة في الممرات ذات الحركة المرورية العالية قوى ضغط لا هوادة فيها. تعمل الخصلات المكتظة بكثافة كنظام دعم متبادل. عندما يتم تطبيق الوزن، فإن الألياف المتماسكة بشكل وثيق تتقابل مع بعضها البعض. تمنع هذه المرونة الهيكلية الداخلية السجادة من الالتصاق وتشكيل ممرات مرورية قبيحة.
بالنسبة لمديري الأرضيات وفنيي الآلات، يعد استكشاف أخطاء السرعة وإصلاحها حقيقة يومية. تؤدي معدلات التغذية الخاطئة حتماً إلى سلسلة من نفايات المواد.
عندما يزحف القماش ببطء شديد مقارنة بعدد دورات الإبرة في الدقيقة، تقوم الآلة بثقب نفس المنطقة المجهرية بشكل متكرر. ستلاحظ بسرعة أن الخيط يتجمع بعنف خلف شريط الإبرة. إن فرض كمية كبيرة من الخيوط في مساحة محدودة يؤدي إلى إضعاف النسيج الأساسي. تحت هذا الضغط الهائل، يتمزق الجزء الخلفي حرفيًا. يؤدي هذا إلى إتلاف اللفة على الفور، ويسبب انحشارًا كارثيًا، ويجبر فريق الصيانة على إجراء عملية إعادة ترابط طويلة.
يؤدي سحب الغطاء الخلفي بسرعة كبيرة إلى حدوث توتر طولي شديد على الإبر المشغولة. يسحب النسيج سريع الحركة بعنف على الإبر الفولاذية بينما لا تزال مدفونة في المادة. يؤدي هذا السحب الجانبي إلى انحراف الإبرة. حتى جزء صغير من المليمتر من الانحراف يتسبب في تفويت الإبر للحلقات تمامًا. والنتيجة هي تخطي الغرز، والحلقات غير المقطوعة، وارتفاعات الأكوام غير المستوية إلى حد كبير.
إن تحقيق مخرجات خالية من العيوب يتطلب من المشغلين التخلي عن التخمين. تتطلب كل عملية إنتاج جديدة معايرة تجريبية تعتمد على مواد خام محددة.
تمتلك الألياف الاصطناعية المختلفة معاملات احتكاك وكثافة فريدة. تملي هذه المتغيرات ملفات تعريف سرعة محددة. يتطلب مزيج الصوف السميك تغذية أسرع لمنع الازدحام. يحتاج البوليستر الناعم إلى وتيرة أبطأ لضمان التغطية السطحية الكافية. علاوة على ذلك، تحتوي دعامات البولي بروبيلين المنسوجة على أشرطة متقاطعة مميزة تتحطم تحت خصلات قوية. توفر دعامات الأغشية غير المنسوجة مقاومة أكثر انتظامًا للثقب ولكنها لا تزال تتطلب مطابقة دقيقة للسرعة لمنع التمدد.
دعونا نلقي نظرة على مواصفات الجهاز القياسية. عند تكوين إعداد مقياس 1/10 لارتفاع كومة مقطوعة يبلغ 8 مم، يجب أن تتطابق سرعة بكرة التغذية تمامًا مع العمود الرئيسي البالغ 1000 دورة في الدقيقة. قبل البدء في التشغيل التجاري الكامل، يجب على المشغلين معالجة عينة اختبار قصيرة. باستخدام مقياس كثافة متخصص، يقوم الفنيون بحساب عدد الغرز لكل بوصة على الجانب الخلفي. يتم إجراء تعديلات السرعة بزيادات صغيرة حتى تتوافق قطعة الاختبار تمامًا مع المواصفات المستهدفة.
غالبًا ما ترجع المنشآت التي تعاني من معدلات الغرز غير المتسقة السبب الجذري إلى الآلات القديمة. تفتقر علب التروس الميكانيكية القديمة إلى الجودة المطلوبة لتصنيع السجاد عالي التحمل.
لقد تحول مشهد تقنية الخصل إلى واجهات رقمية متطورة. تستخدم المعدات المتقدمة اليوم محركات مؤازرة عالية العزم مقترنة بلوحات تحكم محوسبة. تسمح هذه البنية الرقمية للمشغلين بتنفيذ تعديلات دقيقة فورية على سرعة بكرة التغذية. تعمل هذه المزامنة السلسة على التخلص من عيوب النطاقات الأفقية التي ابتليت بها الأجهزة القديمة تاريخيًا أثناء تسلسل بدء التشغيل.
إن الاستثمار في الآلات ذات الهندسة الدقيقة هو الطريقة الأكثر تحديدًا للقضاء على العيوب المرتبطة بالسرعة. إذا كانت منشأتك تخطط لتنويع كتالوجها والتعامل مع الأنماط المعقدة جنبًا إلى جنب مع السجاد الفخم القياسي، فدمج أ آلة خصلة نماذج القطع الرسومية تنوعًا لا مثيل له. توفر إن ترقية أرضية الإنتاج الخاصة بك بمعدات تتميز بعناصر تحكم ديناميكية في التغذية تعمل على تمكين المشغلين لديك من تحقيق التوازن بين الكفاءة عالية السرعة والجودة المتميزة التي لا هوادة فيها.
تعمل سرعة التغذية الداعمة بمثابة نبض القلب المطلق لجودة السجاد. فهو يملي التوازن الحاسم بين إنتاجية المصنع، والمتانة طويلة المدى، والفخامة الجمالية. يتيح إتقان الإعدادات المعقدة لمعداتك لمنشأتك إنتاج أرضيات متميزة تتحمل سنوات من التآكل الثقيل. خذ الوقت الكافي لتقييم قدرات التحكم في سرعة أجهزتك الحالية اليوم. بالنسبة للمصانع المستعدة لرفع معايير التصنيع الخاصة بها، فإن استكشاف حلول الخصل المتقدمة والمتزامنة رقميًا من رواد الصناعة مثل Matale سيؤدي إلى تحويل قدراتك الإنتاجية وجودة المنتج بشكل دائم.
لا يوجد إعداد عالمي مثالي للسرعة. تعتمد السرعة الصحيحة بشكل كامل على الغرز المطلوبة لكل بوصة، ومنكر الغزل المحدد، وارتفاع الكومة المستهدف، والماكينة التي تعمل بعدد دورات في الدقيقة. يجب على المشغلين حساب السرعة رياضيًا واختبارها تجريبيًا بناءً على المواصفات الدقيقة لكل عملية إنتاج فريدة.
يستخدم الفنيون زجاج عد متخصص أو مقياس كثافة يتم وضعه مباشرة على الجزء الخلفي من عينة الاختبار. من خلال حساب عدد حلقات الغزل المرئية على طول خط يبلغ طوله بوصة واحدة موازيًا لاتجاه الماكينة، يحدد المشغلون عدد الغرز الحالية لكل بوصة. إذا كان العدد منخفضًا جدًا، فيجب تقليل سرعة التغذية.
السبب الأكثر شيوعًا وراء التمزقات الخلفية هو ضبط سرعة التغذية على مستوى منخفض جدًا مقارنة بعدد دورات شريط الإبرة في الدقيقة. يؤدي هذا الخلل إلى إحداث الإبر عشرات الثقوب في منطقة شديدة التركيز. يؤدي هذا الإجراء إلى إضعاف النسيج الأساسي بشدة حتى يتمزق في النهاية تحت الضغط.
يشير مقياس الماكينة إلى المسافة الأفقية بين الإبر، بينما تتحكم سرعة التغذية في المسافة العمودية بين الغرز. ومع ذلك، فإن المقاييس الأكثر إحكامًا مثل 1/10 أو 5/64 من الإبر قريبة جدًا من بعضها البعض. عند تشغيل مقاييس ضيقة، يجب معايرة سرعة التغذية بدقة متناهية لمنع الحجم الهائل من الخيوط من الازدحام الفوري وتقسيم المواد الداعمة.
بالتأكيد لا. تتطلب الخيوط السميكة سرعات تغذية أسرع قليلاً لمنع الماكينة من التشويش وازدحام الجزء الخلفي. على العكس من ذلك، تتطلب الخيوط الرقيقة سرعات تغذية أبطأ لضمان تغطية سطحية شاملة ومنع الجزء الخلفي من الطحن خلال الكومة النهائية.
مباشرة، لا. يتم تحديد الارتفاع الفعلي للوبر من خلال المسافة المادية بين أقصى عمق لضربة الإبرة ومجموعة الوبر. ومع ذلك، تسبب سرعات التغذية غير الصحيحة إلى حد كبير تقلبات شديدة في شد الخيوط وانحراف الإبرة. وينتج عن هذا بشكل غير مباشر كومة غير متساوية بصريًا وسطحًا خشنًا بشكل عام.