


商業用繊維製造の熾烈な競争状況では、高級カーペットと標準以下の敷物の区別は、単一の機械的パラメーターに集約されることがよくあります。操作速度がすべてを変えます。の プレーンカットタフティングマシンは、 現代の床材業界の紛れもない主力製品として機能します。これらの堅牢なシステムは大量生産効率を考慮して設計されていますが、バッキング送り速度の特定の調整が最終的には完成品の構造的完全性と美的価値を決定します。
バッキングの送り速度は、一次バッキング生地がニードルゾーンを通過する正確な速度を表します。この送り速度、ステッチ密度、糸の張力の間の複雑な力学を理解することは、プラントのオペレーターにとって絶対に不可欠です。この技術ガイドでは、タフテッド カーペット構造の機械的現実を詳しく説明します。微妙な速度調整がどのように部屋の触感を変え、完璧な生産を実現するために工場の設備を最適化するかを探っていきます。
最近の市場分析により、世界のカーペット製造における重要な転換が明らかになりました。原材料コストの変動により、生産施設は高級感を損なうことなく糸の無駄を最小限に抑えなければなりません。その結果、業界は手動ギア調整から急速に離れつつあります。現代の工場では、デジタルのサーボ駆動の送り制御が求められています。この技術的飛躍により、技術者は生産ラインを停止することなくリアルタイムの微調整を実行できるようになりました。
工場管理者は、実際の生産指標を分析することで、裏材の供給速度を最適化し、原材料の消費量を削減しながら最高級の豪華さを実現できます。このデータ主導のアプローチは、もはや単なる運用アップグレードではありません。これは、ハイエンド広織機分野で競争力を維持するための基本要件となっています。
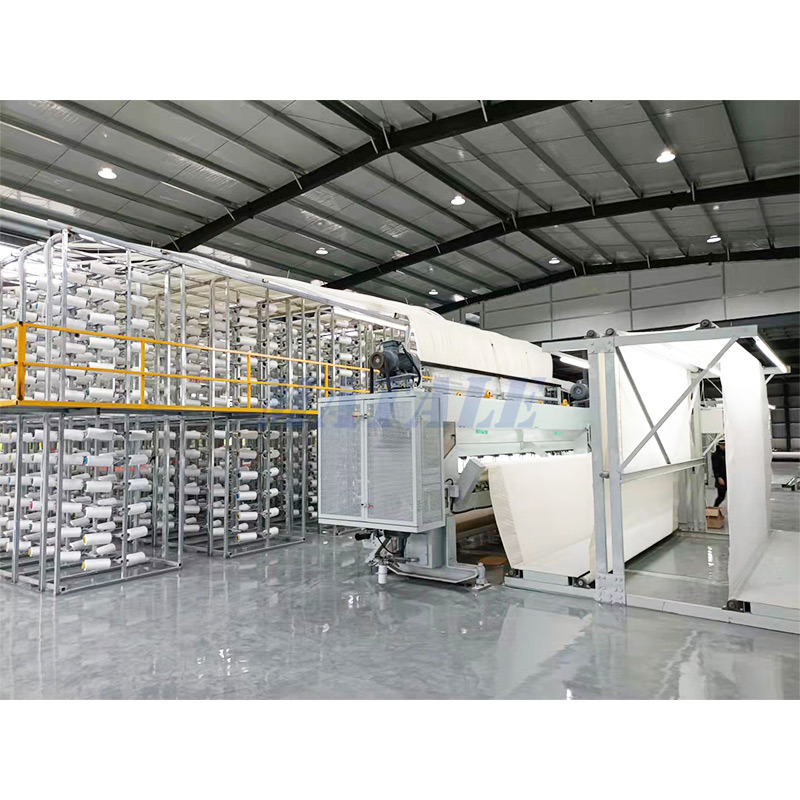
キャリブレーションをマスターするには、まず機器の中心となる構造を理解する必要があります。自動タフティングの出現により、生産は労働集約的な製織から迅速な連続生産へと移行しました。この速度には膨大な機械的同期が必要です。
標準的な直線ステッチ設定は、耐久性の高いコンポーネントの正確なタイミングを通じて機能します。システムの中心となるのは針棒です。このコンポーネントは、何百もの個々の糸ストランドを一次裏地素材を通して下方向に駆動します。この生地層の下では、特殊なルーパーが下降する糸を捕らえ、しっかりとしたループを形成します。
この動作の直後に、同期ナイフ機構がこれらの新しく形成されたループをスライスします。この切断動作により、消費者が住宅用カーペットに期待する直立したビロードのような質感が生まれます。これらのピアッシングツールおよび切断ツールと連携して機能するのは、バッキングフィードローラーです。これらのローラーは生地をしっかりとグリップし、ミシンベッド内で生地を安定して引っ張ります。
タフティングのプロセス全体は、厳密な数学的比率に基づいています。メインモーターは一定の回転数で針棒を上下に駆動します。その間、ローラーは継続的に裏材を前方に引っ張ります。この前進の速度によって、連続する各針穿刺間の正確な物理的ギャップが決まります。このローラー速度を操作することは、依然としてオペレーターがステッチ間の縦方向の距離を変更するために使用する主な方法です。
布地の移動速度とカーペットの密度との相関関係は、基本的な形状の問題です。ローラーの速度を調整すると、テキスタイルの構造が根本的に変わります。
| 送り速度の設定 | ステッチ密度 SPI | カーペットの質感 | 工場での主なリスク |
|---|---|---|---|
| 過度に高い | 少ない/まばら | 軽量で目に見える裏地 | 針曲がり、目飛び |
| 最適化された | スペックに合わせたバランス | 緻密で豪華、均一 | 最小限からなし |
| 低すぎる | 高い/混雑している | 硬すぎる、重い | 裏地の破れ、糸詰まり |
密度はカーペットの品質の究極のベンチマークとして機能します。これは、パフォーマンスのグレーディングと小売価格の両方に直接影響します。ワイドスパンの広幅織機を操作するには、厳格な商業規格に準拠した継ぎ目のない床材を製造するために、完璧なステッチ精度が必要です。密度が業界の基準を下回ると、カーペットは標準化された摩耗テストに合格せず、人の通行の下で急速に劣化します。送り速度をマスターすることは、厳格な品質管理の義務です。
生の構造指標を超えて、機械の設定が完成したフローリングの美的特徴を大きく左右します。工場の現場で行われる微妙な調整が、最終的に生活空間の雰囲気を決定します。
わずかに減速されたバッキング送り速度は、高密度で豪華なパイルの背後にあるエンジニアリングの秘密です。個々の房が近接して詰め込まれているため、物理的に互いに支え合います。これにより、衝撃を美しく吸収する滑らかで浮力のある表面が作成されます。この質感を実現するには、繊細なバランス作業が必要です。オペレーターは糸のデニールと送り速度を比較検討する必要があります。太い糸は当然より多くのスペースを占有し、機械の窒息を防ぐために少し速い速度が必要になります。糸が細いほど、十分なボリュームを得るには遅いペースが必要になります。
業界で最も目立つ視覚的欠陥の 1 つはニヤリとして知られています。これは、糸の房が離れすぎて、織られた一次裏地がはっきりと見えるようになった場合に発生します。この欠陥は通常、カーペットを巻いたり、階段の端に設置したりするときに現れます。ニヤニヤ笑いは、ほとんどの場合、送り速度が高すぎることが原因で発生します。技術者は速度を慎重に下げることでこの問題を完全に排除し、豊かで不透明なカラー プロファイルを確保します。
カーペットの製造では、耐摩耗性と長期的な寿命に重点を置いています。タフティングラインの初期設定は、数年後の製品の性能に大きな影響を与えます。
タフト バインドは、カーペット ベースから 1 本の糸ストランドを引き裂くのに必要な正確な機械力を測定します。後で塗布される二次ラテックスコーティングが永続的なロックを提供しますが、最初のタフトバインドは針棒のところで確立されます。最適化されたステッチ密度により、隣接するタフト間に強い横圧力が生じます。これにより繊維が主生地に効果的に固定され、掃除機や重い家具によって繊維が剥がれるのを防ぎます。
交通量の多い廊下に設置された床材は、容赦ない圧縮力にさらされます。密集した房は相互サポートシステムとして機能します。重量がかかると、緻密に編まれた繊維が互いに支え合います。この内部構造の弾力性により、カーペットがマットになって醜い車線が形成されるのを防ぎます。
フロアマネージャーや機械技術者にとって、速度異常のトラブルシューティングは日常的なことです。送り速度の調整を誤ると、必然的に材料の無駄が連鎖的に発生します。
針の回転数に対して生地の移動が遅すぎると、機械はまったく同じ微細な領域を繰り返し穿刺します。針棒の後ろで糸が激しく絡み合っていることにすぐに気づきます。限られたスペースに過剰な量の糸を押し込むと、主要な生地が損なわれます。この計り知れない圧力の下で、裏地は文字通り引き裂かれます。これにより、ロールは即座に破損し、致命的な詰まりが発生し、メンテナンス チームは長時間にわたる再スレッド処理を余儀なくされます。
裏地を急速に引っ張ると、係合した針に強い縦方向の張力がかかります。高速で移動する生地は、スチール製の針が生地に埋もれている間に激しく引きずられます。この横方向の抵抗により、針がたわみます。わずか 1 ミリメートルのたわみでも、針がルーパーから完全に外れてしまいます。その結果、ステッチが飛び、ループがカットされておらず、パイルの高さが非常に不均一になります。
完璧な出力を達成するには、オペレーターが推測を放棄する必要があります。新しい生産を実行するたびに、特定の原材料に基づいた経験的な校正が必要になります。
さまざまな合成繊維は、独自の摩擦係数と嵩高さを持っています。これらの変数は、特定の速度プロファイルを決定します。厚いウールブレンドの場合は、密集を防ぐためにより速いフィードが必要です。ファインポリエステルでは、十分な表面被覆を確保するために、より遅いペースが必要です。さらに、織られたポリプロピレンの裏地には、はっきりと交差するテープがあり、激しいタフティングによって粉々になります。不織布スパンボンド裏地はより均一な耐穿刺性を提供しますが、伸びを防ぐために慎重な速度調整が必要です。
標準的なマシンの仕様を見てみましょう。カットパイル高さ 8 mm に 1/10 ゲージ設定を構成する場合、フィード ローラーの速度は 1000 RPM のメイン シャフトに完全に一致する必要があります。完全な商業運転を開始する前に、オペレーターは簡単なテスト見本を処理する必要があります。専門の密度ゲージを使用して、技術者は裏側のインチあたりのステッチ数を物理的に数えます。速度調整は、テストピースが目標仕様と完全に一致するまで、微増単位で行われます。
一貫性のないステッチ速度に悩まされている施設では、根本原因を旧式の機械にまで遡ることがよくあります。従来の機械式ギアボックスには、高公差のカーペット製造に必要な精緻さが欠けています。
タフティング技術の状況は、洗練されたデジタル インターフェースに移行しました。今日の高度な機器は、高トルクのサーボ モーターとコンピューター化された制御パネルを組み合わせて使用しています。このデジタル アーキテクチャにより、オペレータはフィード ローラーの速度を瞬時に微調整することができます。このシームレスな同期により、起動シーケンス中に古いマシンでこれまで悩まされてきた水平バンディングの欠陥が解消されます。
精密に設計された機械への投資は、速度関連の欠陥を根絶する最も確実な方法です。施設がカタログを多様化し、標準的なプラッシュ カーペットと並行して複雑なパターンを処理することを計画している場合は、 グラフィック カット モデル タフティング マシンは、 比類のない多用途性を提供します。動的送り制御を備えた機器で生産現場をアップグレードすることで、オペレーターは高速効率と妥協のない最高品質のバランスをとることができます。
バッキングの送り速度は、カーペットの品質の絶対的な鼓動として機能します。工場のスループット、長期耐久性、そして見た目の豪華さの間の重要なバランスが決まります。機器の複雑な設定をマスターすることで、施設は長年の激しい摩耗に耐える高級床材を製造できます。時間をかけて、現在の機械の速度制御機能を今すぐ評価してください。製造基準を向上させる準備ができている工場にとって、Matale のような業界リーダーが提供する高度なデジタル同期タフティング ソリューションを検討することは、生産能力と製品品質を永続的に変革することになります。
普遍的な理想的な速度設定はありません。正しい速度は、希望するインチあたりのステッチ数、特定の糸デニール、目標パイル高さ、および機械の動作 RPM に完全に依存します。オペレーターは、それぞれの固有の生産実行の正確な仕様に基づいて速度を数学的に計算し、経験的にテストする必要があります。
技術者は、試験サンプルの裏側に直接配置された特殊な計数ガラスまたは密度ゲージを使用します。オペレーターは、機械方向に平行な 1 インチの線に沿って目に見える糸ループの数を数えることによって、現在の 1 インチあたりのステッチ数を決定します。カウントが低すぎる場合は、送り速度を下げる必要があります。
裏破れの最も一般的な原因は、針棒回転数に比べて設定された送り速度が低すぎることです。この不均衡により、針は非常に集中した領域に数十の穴を開けます。この動作により、主生地が大幅に弱くなり、最終的に張力がかかると千切れてしまいます。
ミシンゲージは針間の水平距離を指し、送り速度はステッチ間の垂直距離を制御します。ただし、1/10 や 5/64 などのより狭いゲージでは、針が非常に近くに配置されます。タイトなゲージを使用する場合は、大量の糸が瞬時に密集して基材が裂けるのを防ぐために、送り速度を非常に正確に調整する必要があります。
絶対に違います。太い糸の場合は、機械が裏材に詰まったり混雑したりするのを防ぐために、わずかに速い送り速度が必要です。逆に、より細い糸では、包括的な表面被覆を確保し、完成したパイルを通して裏地がギラギラするのを防ぐために、より遅い供給速度が必要になります。
直接的には、いいえ。実際のパイルの高さは、最大ニードルストローク深さとルーパーアセンブリの間の物理的な距離によって決まります。ただし、送り速度が大きく間違っていると、糸の張力が大きく変動したり、針がたわんだりする原因になります。これにより、間接的にパイルが視覚的に不均一になり、表面仕上げが全体的に粗くなります。