


人工芝の製造は、継続的な運用上の課題に直面しています。最大のタフト結合強度と厳密な材料制御のバランスを取る必要があります。接着剤の塗布が不正確だと、製品に重大な欠陥が生じます。アンダーコーティングにより、作業現場で繊維が急速に脱落し、裏材の層間剥離が発生します。オーバーコートすると高価なラテックスやポリウレタン化合物が無駄になります。また、ロールが硬すぎるため、設置作業員が広げたり縫い合わせたりするのに苦労します。特定の芝生用途に合わせて調整された正確なコーティング重量が必要です。スポーツ分野では、住宅の造園とはまったく異なる仕様が求められます。この精度を達成するには、適切に校正されたものが必要です 人工芝コーティング機。この装置により、表糸に滲むことなくコンパウンドが一次裏地に完全に浸透します。最適な重量を決定し、塗布量を制御し、連続生産実行全体で品質を維持する方法を検討します。
材料依存性: 最適なコーティング重量は、使用する化合物によって大きく異なります。ポリウレタンは、従来のラテックスとは異なる塗布量と硬化プロファイルを必要とします。
タフトロックが主要な指標です: 正しい重量は、耐久性を考慮して任意に重量を追加するのではなく、一次裏地に浸透して糸を固定するために必要な最小体積によって確立されます。
機械のキャリブレーションは重要です。最新の芝バックコーティングラインでは、高度な張力制御、ドクターブレードの精度、ライン速度がコーティング重量の一貫性を左右します。
コストパフォーマンス比: 精密なアプリケーションは、寸法安定性に関する ISO/FIFA 準拠を維持しながら原材料の無駄を削減するため、収益性に直接影響します。
芝の仕様を理解するには、3 つの異なる重量指標を分離する必要があります。面の重量は合成糸のみを指します。平方ヤードあたりの草の葉の質量を測定します。コーティング重量は、製造中に塗布される二次裏地接着剤を測定します。この液体化合物は糸を所定の位置に固定します。充填重量は、設置後に追加される材料を指します。施工者はブラシで砂やゴム粒を繊維に塗り込みます。インフィルはブレードを直立させるのに役立ち、バラストを追加します。製造施設は面重量とコーティング重量のみを管理します。コーティングの重量は構造の基礎として機能します。これは、芝生が機械的応力や熱膨張下でどれだけうまく結合するかを決定します。
重量メトリック |
測定された成分 |
申請段階 |
一次機能 |
|---|---|---|---|
面の重量 |
ポリエチレン/ナイロン糸 |
タフティング(プレコート) |
美観、表面質感、パイル密度 |
コーティング重量 |
ラテックスまたはポリウレタン接着剤 |
製造(塗装ライン) |
タフトバインド、寸法安定性、バッキング強度 |
インフィル重量 |
シリカサンド、クラムラバー |
オンサイト設置 |
ブレードサポート、衝撃吸収、バラスト |
接着剤は一次基材に効果的に沈み込む必要があります。一次裏地はポリプロピレン織布で構成されています。タフティングプロセス中に、この生地にニードルが合成糸を打ち抜きます。結果として生じるループにはケミカル ロックが必要です。コーティング化合物は、これらの露出したループ上を流れます。人工芝糸のベースをカプセル化します。適切な浸透により、長期の保持強度が保証されます。液体が表面に溜まるとタフトロックは失敗します。深く浸透しすぎると、にじみ出て表面の糸を傷めてしまいます。粘度と塗布圧力によって、この浸透深さが制御されます。オペレーターは、使用する特定の裏材と織布のピク数に基づいてこれらの変数を調整します。
コーティング重量は環境耐性に直接影響します。硬化した裏材によって、芝生の膨張と収縮に対する耐性が決まります。温度の変動により、合成材料が変化します。堅牢なコーティング層がマトリックス全体を安定させます。夏の暑い日のシワを防ぎます。この化学配合により、重要な UV 耐性も提供されます。直射日光による裏地の劣化を防ぎます。真の寸法強度は、コーティングの重量と化学配合によって決まります。それは裏地の美的な色から来るものではありません。適切に配合された黒色の裏地は、配合が不十分な緑色の裏地よりも優れています。性能は適用される質量と化学的完全性に完全に依存します。
インストール環境が異なると、特定のバッキング プロファイルが必要になります。ユニバーサルコーティングウェイトは使用できません。住宅の造園では柔軟性が優先されます。施工者は路床の輪郭や複雑なヤード形状をナビゲートする必要があります。コーティング重量が軽いため、芝生は起伏の上でも自然にドレープすることができます。衝撃に強いスポーツ用芝生には最大限の耐久性が必要です。アグレッシブなクリートトラフィックには、優れたタフトバインドが必要です。スポーツ用途では、より重いコーティング重量を利用して繊維をしっかりとロックします。アプリケーションによって、コーティング ラインの機械的セットアップが決まります。
アプリケーションの種類 |
一般的なコーティング重量 (オンス/平方ヤード) |
主な要件 |
柔軟性レベル |
|---|---|---|---|
住宅の造園 |
20~26 |
路床の輪郭形成、展開の容易さ |
高い |
商業景観 |
24~28 |
適度な歩行回復力 |
中くらい |
ペットターフ |
26~30 |
排水効率、耐液性 |
中くらい |
衝撃の大きいスポーツフィールド |
28 - 34+ |
最大のタフトバインド、クリート抵抗 |
低い |
材料の化学的性質により、必要な塗布量が変わります。ラテックスとポリウレタンは異なる比重を持っています。ラテックスには水分が含まれており、熱蒸発が必要です。通常、所望の乾燥重量を達成するには、より高い湿潤塗布重量が必要です。ポリウレタンは化学反応によって硬化します。ほぼ100%固形分が含まれています。 PU は硬化プロセス中にわずかに膨張します。この拡張により、糸のループをしっかりとロックすることができます。一般に、ラテックスと比較して、適用する PU の重量は少なくなります。配合粘度は必要な塗布量に影響します。より厚いコンパウンドは、一次基材に浸透するためにより高い圧力を必要とします。オペレーターは、これら 2 つの異なる化学物質ファミリーを切り替えるときに、機械の設定を調整する必要があります。
ラテックスコンパウンド: 硬化段階で水分が蒸発するため、より高い湿式塗布重量が必要です。
ポリウレタンコンパウンド: 固形分 100% とわずかな膨張特性により、必要な塗布重量が少なくなります。
粘度の調整: 配合物が厚い場合は、適切な浸透を確保するためにドクターブレードのギャップを広くし、ライン速度を遅くする必要があります。
硬化プロファイル: ラテックスは高温での水分除去に依存するのに対し、PU は制御された化学架橋に依存します。
面の重量は、必要な接着剤の量に直接影響します。高密度のフェイスウェイトにより、1平方インチごとにより多くの糸が詰め込まれます。一般的な住宅の面重量は 1 平方ヤードあたり 40 ~ 90 オンスの範囲です。高いパイルの高さは 1 ~ 3 インチの範囲です。密に詰まったタフトにより、より緊密な一次裏地表面が作成されます。接着剤はより多くの繊維束の周囲を移動する必要があります。より重い毛束を適切にシールするには、コーティング量を増やす必要があります。ただし、柔軟性を維持する必要があります。重いフェイスウェイトにコンパウンドを過剰に塗布すると、ボード状の製品が作成されます。オペレーターは、ロールの柔軟性を損なうことなく、ボリュームと貫通力のバランスをとり、高密度の糸を確保します。
生産チケットの面重量とパイル高さの仕様を評価します。
アプリケーターのロール速度をわずかに上げて、より多くの化合物を高密度の糸ベースに供給します。
ドクターブレードのギャップを調整して、より厚い接着剤の層が通過できるようにします。
芝生が硬化オーブンに入る前に、浸透深さを視覚的に監視します。
硬化後すぐにタフトバインドテストを実施し、調整により緻密な繊維が固定されたことを確認します。
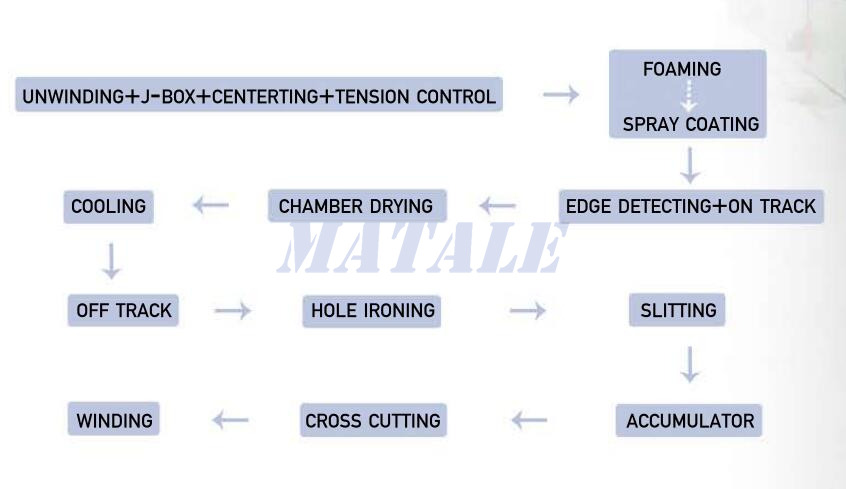
機械的精度により接着剤の厚さが決まります。アン 人工芝コーティング機です。 ドクターブレード方式を採用したこのブレードはアプリケーター ロールの上にあります。アプリケーター ロールは液体コンパウンドをパンから拾い上げます。ドクターブレードが余分な材料を削り取ります。ブレードとロールの間のギャップによって正確な厚さが決まります。このギャップ設定は、コーティングの重量に直接変換されます。オペレーターはマイクロメーター調整または空気圧シリンダーを使用して、このギャップを設定します。わずか 1 ミリメートルのずれでも、適用される重量は大きく変わります。一次基材はこのアプリケーターロールの上を通過します。計量された接着剤の層を正確に拾い上げます。
材料の供給速度は塗布速度と同期する必要があります。現代的な 芝バックコーティングラインは 高度な張力制御に依存しています。一次裏地は液体と熱を吸収すると伸びます。ロードセルはこの張力を継続的に監視します。可変周波数ドライブはローラーの速度を調整して、一貫した引っ張りを維持します。ライン速度が低下すると、バッキングに化合物が溜まります。速度が増加すると、アプリケーターはセクションをスキップします。重量配分が不均一になると、最終製品が台無しになります。回線速度を同期させることで、こうした不具合を防ぐことができます。裏地の熱膨張に関係なく、接着剤がカーペットの幅全体に均一に広がります。
塗布速度は熱硬化能力と一致する必要があります。コーティングされた芝生はすぐにマルチゾーン硬化オーブンに入ります。オーブンはラテックスから水を蒸発させるか、PU の架橋を促進します。コーティング機の速度により、オーブン内の滞留時間が決まります。ラインの速度が速すぎると、裏地が濡れたままになります。動作が遅すぎると、コンパウンドに水膨れが生じたり、火傷が生じたりします。オーブンの温度は、ゾーンごとに徐々に上昇します。これにより、硬化した表面層の下に水分が閉じ込められるのを防ぎます。オペレーターは、オーブンの長さと温度プロファイルに対してアプリケーターの速度のバランスをとります。完全に乾燥させることで、加えられた重量が最大限の構造的完全性を実現します。
機器は厳密な重量公差を維持する必要があります。メーカーは、すべての芝生製品のテクニカル データ シート (TDS) を発行しています。顧客はこれらの仕様を信頼しています。これらの目標を達成する能力に基づいてマシンを評価します。平方メートルあたり数グラム以内の公差を保持する必要があります。この精度は、連続的な複数シフトの生産稼働にわたって持続する必要があります。ばらつきがあると、製品の拒否や保証請求が発生します。高品質の機械には自動ギャップ制御が採用されています。コンパウンドの粘度を監視し、ドクターブレードを動的に調整します。これにより、最終製品がメーカーの TDS 仕様に厳密に一致することが保証されます。
生産施設には運用上の柔軟性が必要です。同じ製品を何週間も連続して実行することはほとんどありません。有能な 人工芝バッキングマシン により素早いトランジションが可能。ラテックスと PU コンパウンドを効率的に切り替える必要があります。また、軽量の住宅用芝生と重量級のスポーツ用芝生の設定の間で移行することもできます。素早い切り替えにより、マシンのダウンタイムが最小限に抑えられます。クイックリリースのアプリケーター ロールと自動クリーニング サイクルを探してください。コーティングパンに簡単にアクセスできるため、洗浄時の手作業が軽減されます。高い拡張性を備えたマシンは、プラント全体のスループットを向上させます。これにより、メーカーは生産スケジュールに支障をきたすことなく、多様な注文を受け入れることができます。
熱管理は運用上の収益性に影響を与えます。重いコーティング重量を硬化するには、大量のエネルギー投入が必要です。機械の駆動システムの効率を評価します。オーブンの断熱機能と空気再循環機能を評価します。最新のオーブンは、加熱された排気を捕捉して再利用します。これにより、天然ガスや電力の消費量が削減されます。環境コンプライアンスも重要です。コーティング重量が重いと、硬化中により多くの揮発性有機化合物 (VOC) が生成されます。効率的な排気洗浄システムは、この環境への影響を軽減します。大量の塗布量とエネルギー効率の高い硬化のバランスをとることが、製造作業の成功の鍵となります。
接着剤コンパウンドには莫大な原材料費がかかります。コーティングを 1 ヤードあたりわずか 2 オンスだけ過剰に塗布すると、利益率が破壊されます。標準的な 15 フィート×100 フィートのロールには、およそ 166 平方ヤードが含まれます。 1 ヤードあたり 2 オンスの不要なコンパウンドを追加すると、1 ロールあたり 20 ポンド以上のコンパウンドが無駄になります。年間の生産サイクル全体で、この廃棄物は大幅に増加します。ただし、過少適用には重大な保証リスクが伴います。タフト ロックの品質が悪いと現場での交換が必要になります。この物理ボリュームのトレードオフを注意深く分析する必要があります。精密機械はこの推測を排除します。耐久性テストに合格するために必要な正確な最小量を適用します。この最適化されたアプローチにより、材料在庫を保護しながら製品寿命が最大化されます。
最終ロール重量は貨物の物流を左右します。コーティング重量が重くなると、芝ロールの全体の質量が増加します。標準ロールのサイズは幅 15 フィート、長さは最大 100 フィートです。接着剤を追加すると、ロールが信じられないほど重くなります。これは貨物物流に直接影響を与えます。標準的な平床トラックには厳しい重量制限があり、多くの場合約 45,000 ポンドに制限されます。ロールが重くなると、1 台のトラックに収まるロールが少なくなります。取り扱い要件にも影響します。倉庫スタッフは在庫を移動するためにより重いフォークリフトを必要とします。設置作業員は、より大きな肉体的負担に直面しています。彼らは、重量超過のロールを住宅の裏庭に運ぶのに苦労しています。耐久性と物流上の現実性のバランスを取る必要があります。
バッキングの剛性は取り付け品質に影響します。耐久性の高い裏地と実際の設置ニーズとの間のトレードオフに直面します。コーティング重量が重いため、硬い芝生が作成されます。硬い芝は広がりにくい。寒い気候では平らになることを拒否します。裏庭の改造中に路床の起伏に適合できません。設置業者は硬い裏地を切断して縫い合わせるのに苦労しています。逆に、非常に柔軟なバッキングでは、交通量が多い場合には十分なタフト バインドが不足する可能性があります。メーカーは、硬化が強力でありながら柔軟性を保つ化合物を配合する必要があります。適切な塗布重量により、芝生は長年にわたる人の往来にも耐えながら、現場で簡単に扱うことができます。
機械的な故障は製品の完全性を損ないます。磨耗したアプリケーター ロールにより、接着剤の塗布が不安定になります。ポンプ圧力が一貫していない場合、複合サージが発生します。インラインフィルターが詰まると、材料の流れが制限されます。これらの問題により、カーペットの幅全体でコーティングの重量が不均一になります。薄いスポットは十分なタフトロックを欠いています。厚い斑点は硬化が不十分で、オーブンで水ぶくれが発生します。どちらのシナリオでも、その後のバッキングの剥離が発生します。層間剥離は、二次裏地が一次生地から剥がれるときに発生します。定期的なメンテナンスにより、このような機械的故障を防ぐことができます。オペレーターはドクターブレードの摩耗を検査する必要があります。張力センサーを頻繁に校正する必要があります。一貫した機械的性能により、接着剤の均一な分布が保証されます。
検証には即時の物理的検査が必要です。目視検査だけに頼ることはできません。業界標準のテストプロトコルにより品質管理が決まります。オペレーターは、芝生が機械から出た直後にダイナモメーターの引っ張りテストを実行します。彼らは単一の草の房をつかんで垂直に引っ張ります。動力計は糸を引き出すのに必要な力を測定します。通常、景観用芝生には 10 ポンドの引っ張り力が必要ですが、スポーツ用芝生には 20 ポンド以上の引っ張り力が必要です。これにより、加えられた重量が必要な保持強度を達成したことが確認されます。テストが不合格の場合、オペレーターは直ちにコーティング重量またはオーブン温度を調整します。これにより、数千フィートの欠陥製品の製造が防止されます。
自動化により重量の偏りを防ぎます。最新の生産ラインには、継続的な監視システムが統合されています。自動ベータ ゲージまたは超音波スキャン センサーが硬化オーブンの端に設置されています。彼らはウェブを横断し、完成したカーペットの質量をリアルタイムで測定します。システムは、このデータを裸の一次裏当て重量と比較します。適用される正確なコーティング重量を計算します。重量が許容範囲を超えた場合、システムはオペレーターに警告します。高度なシステムは、ドクターブレードのギャップを自動的に調整して偏差を修正します。この閉ループのフィードバックにより、最初のヤードから最後までの絶対的な一貫性が保証されます。
将来のコーティングラインで包括的な材料試験を実施し、特定の糸密度に対する正確な浸透率を決定します。
すべての出力に対してダイナモメーターのタフト バインド テストを実行し、適用された重量がテクニカル データ シートの仕様を満たしていることを確認します。
現在の機械を自動ドクターブレード制御を備えたシステムにアップグレードして、手動によるギャップ設定エラーを排除します。
リアルタイムの重量スキャン センサーを実装して、生産実行中に接着剤塗布の偏差を即座に検出して修正します。
A: 面の重量は、合成糸またはブレードの質量を測定します。コーティング重量とは、糸を固定するために機械によって塗布される液体接着剤の裏材を指します。充填重量は、ブレードをサポートするために設置中に追加される砂またはゴム粒子です。
A: この機械は、アプリケーター ロールの上に配置されたドクター ブレードを利用します。オペレーターはブレードとロールの間のギャップを調整して、コンパウンドの正確な厚さを測定します。可変ライン速度と張力制御により、均一な塗布が保証されます。
A: 重いほど良いというわけではありません。適切なタフトロックを実現するには、重量を最適化する必要があります。コンパウンドを多量に塗布すると、材料が無駄になり、芝生が硬くなりすぎて簡単に設置できなくなります。品質は最大重量だけではなく、正確な用途によって決まります。
A: いいえ、裏地の色は純粋に見た目の美しさのためのものです。耐久性、耐紫外線性、寸法強度は、裏地が黒か緑かに関係なく、コーティングの化学配合と適用される重量の精度によって決まります。
A: ポリウレタンとラテックスは、材料の密度と比重が異なります。ポリウレタンはほぼ 100% 固形分であり、硬化中に膨張するため、適用する重量が少なくて済みます。ラテックスには蒸発する必要がある水分が含まれているため、より多くの湿式塗布量が必要になります。
A: オペレーターは、標準的なダイナモメーターのタフト バインド テストを実行して、引っ張り強度を測定します。また、一次バッキングが適切に浸透しているかどうかを視覚的に検査し、最終製品の重量と対象となる技術データシートの仕様を相互参照します。
A: 重量の設定が低すぎると、接着剤が糸のベースを完全にカプセル化できなくなります。その結果、タフトロックが不十分になり、人の通行の下で糸が急速に抜け落ち、最終的には裏打ち層の層間剥離が生じます。