


商業用カーペットの製造には多大な経営上のリスクが伴います。大量生産の一度の校正ミスにより、数千ヤードの材料が無駄になり、施設のスケジュールが停止する可能性があります。大規模な作業 (多くの場合、10,000 本近い個々の糸のストランドが関係する) に必要な複雑なクリールのセットアップを管理する場合、精度は交渉の余地がありません。中心的な問題は、2 次元のデジタル CAD 設計と 3 次元のテキスタイルの間の変換ギャップにあります。高解像度のモニターでは完璧に見えるものでも、工業用タフティング装置で変換すると、スケール、色、テクスチャが変化することがよくあります。この移行をうまく進めるために、プロジェクト マネージャーは厳格なサンプル承認プロセスに依存します。物理的なストライクオフとモックアップを利用することで、厳格なリスク軽減フレームワークが形成されます。この構造化されたアプローチは、本格的な製造または海外での大量注文を許可する前に、機械の正確な機能を検証します。物理的な概念実証を要求することで、下流のエラーを悪化させることなく、最終的にインストールされる製品が元のアーキテクチャ ビジョンと一致していることを確認できます。
デジタルから物理的な検証: サンプルの承認により、デジタル アートワークと物理的な現実の間のギャップが埋められ、特定のコンピューター化されたタフティング マシンが必要なパターンの忠実度を実行できることが証明されます。
リスクの軽減: 物理的なストライクオフにより、糸の張力、パイル高さの不一致、色見当ずれなどに関連したコストのかかる大量生産エラーを防ぎます。
標準化された評価: デジタル レイアウトから物理的なカラー カード、最終的な取り消しに至るまでの構造化された承認シーケンスにより、生産工程全体の客観的な品質基準が確立されます。
取り付けの労力の軽減: パターン付きカーペットの取り付けには専門知識が必要で、取り付けには最大 3 分の 1 の時間がかかるため、承認されたサンプルとモックアップにより、複雑なパターンのマッチングが完全に一致することが保証され、現場での人件費の増大を防ぎます。
設計から量産への移行を成功させる条件を確立するには、厳格で測定可能な基準が必要です。成功とは、パターンの歪みがゼロで、商用照明の下で正確に色が一致し、ロール全体で一貫したパイル密度が得られることを意味します。これを達成するには、 模様付きカーペットタフティングマシン。 生産工程を処理するこの装置は、元のアートワークの完全性を失うことなく、抽象的なデザインコンセプトを耐久性があり、交通量の多い床材に変換する必要があります。最終製品が最初のプロジェクト範囲で詳述された仕様を正確に満たすようにするには、すべてのステッチを完全に位置合わせする必要があります。私たちは、機械が目標を達成していることを確認するために、通常は数分の 1 インチ以内の特定の公差を探します。 10 フィートのスパンにわたってパターンが 4 分の 1 インチでもずれると、設置中に継ぎ目が揃うことがなくなり、床が不合格になります。
あ グラフィック カーペット マシンは、 特定のピクセルとステッチの比率を通じて CAD ファイルを解釈します。画面上の 1 ピクセルが床上の 1 房の糸に等しいとは限りません。デジタル レンダリングには、糸の光沢、撚り、質感を正確に表現する能力が本質的に欠けています。バックライト付きモニター上の明るい赤色のピクセルは、蛍光灯のオフィス照明の下で染色したナイロン糸の房とは大きく異なります。物理的な出力は、糸が光をどのように吸収および反射するか、糸がどれだけしっかりと撚られているか、および一次裏地にどれだけ密に詰められているかによって影響を受けます。これらの変数により、物理的なサンプリングが絶対に必要になります。 PDF ファイルに基づいて商業用床材の注文を承認することはできません。
スクリーンとフロアの間の切断を説明するには、オペレーターが管理する必要がある次の変換変数を考慮してください。
デザイン要素 |
デジタル CAD 表現 |
物理的なタフな現実 |
|---|---|---|
カラーマッチング |
バックライト付きモニター上の RGB/CMYK 値 |
室内照明の下で見た糸染料のロット |
解決 |
無限のピクセルスケーリングとズーム |
固定針ゲージ (例: 1/10 または 1/12 インチ間隔) |
テクスチャ |
フラットな 2 次元レンダリング |
撚りを変えた立体的なカットパイルまたはループパイル |
グラデーション |
スムーズで連続的なカラーブレンディング |
段階的な色の移行はヤーンクリールの容量によって制限されます |
規模 |
マウスクリックで簡単にサイズ変更可能 |
送り速度の完全な機械的再校正が必要 |
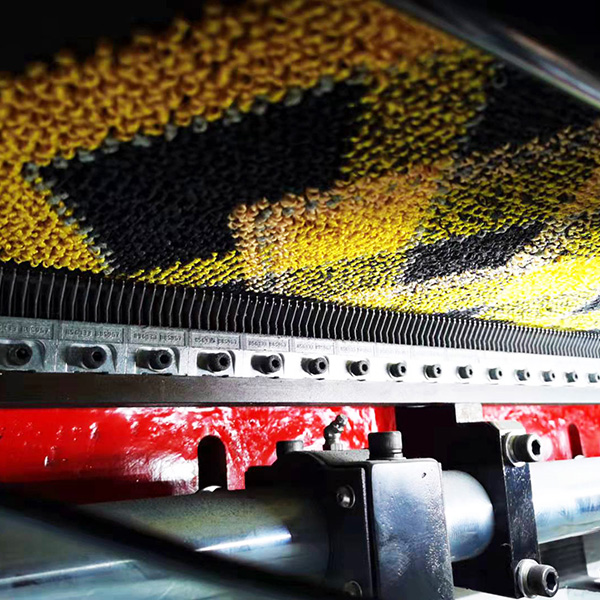
モダンな コンピュータ化されたタフティングマシン 技術は、針のゲージ、ステッチ速度、および糸送り機構がどのように相互作用するかを決定します。工場現場の機械的現実は複雑です。大規模なクリールのセットアップにより、何千もの個別の糸ストランドが同時に機械に供給されます。クリール全体の張力がわずかでも変化すると、結果として生じるパターンが歪んでしまいます。このため、新しいデザインごとに物理的なキャリブレーションと精密な織機製織の調整が必要になります。ソフトウェアがどれほど洗練されているかに関係なく、機械コンポーネントは、現在のプロジェクトの特定の糸の重さ、裏地の素材、ステッチ密度に合わせて物理的に調整する必要があります。オペレーターは、物理的な出力がデジタルの意図と一致していることを確認するために、何時間もかけて糸送りローラーと針棒を調整します。厚手のウール混紡糸を使用する機械では、細いナイロン糸を使用する機械とはまったく異なる張力設定が必要です。
カスタム カーペットをデジタル ファイルから物理的な床に移動するには、厳密な一連の承認が必要です。これらの手順のいずれかをスキップすると、プロジェクトのタイムラインに大きなリスクが生じます。当社は厳格なワークフローを実施し、すべての関係者が製品の物理的な現実について承認することを保証します。
承認プロセスは、糸が機械に通されるずっと前に始まります。最初のステップでは、メーカーが提供する正確なサイズのデジタル レイアウトを確認します。このブループリントは、本番稼働全体の基礎となるマップとして機能します。この段階で、プロジェクト マネージャーは、パターンの繰り返し、スケール、境界線の配置を建築上の平面図と照らし合わせて検証する必要があります。ここでスケールエラーを見つけると、後で大量の材料の無駄を防ぐことができます。デジタル レイアウトにより、デザインが意図した物理的スペースに実際にフィットし、不自然なカットや継ぎ目のずれがないことが確認されます。
CAD レイアウトをレビューするときは、サイトの設計図と照らし合わせていくつかの特定の要素を確認する必要があります。
製造されたカーペットのロール幅と比較した部屋全体の寸法。
パターンの正確な位置が縦方向の縫い目全体で繰り返されます。
出入り口の移行と、パターンが隣接する硬い表面の床とどのように一致するか。
パターンが回転、留め継ぎ、または完全に一致する必要がある廊下の交差点。
柱のドロップアウトと構造上の障害物の周りでパターンがどのように流れるか。
デジタル レイアウトが承認されると、焦点は物理的なマテリアルに移ります。 poms として知られる物理的な糸サンプルの評価は必須です。 Pantone または RGB/CMYK デジタル コードに依存すると、悲惨な色の不一致が発生することがよくあります。染料ロットの差異を評価し、必要な商用耐久性に基づいて適切な糸の種類を選択する必要があります。一般的な選択肢としては、交通量の多いエリア向けの原着ナイロンや、豪華なおもてなしスペース向けのウール混紡などが挙げられます。この段階には、特定の OEM カスタマイズ リクエストの最終処理も含まれます。原材料がプロジェクトの仕様を正確に満たしていることを確認することで、最終製品が交通量の多い場所でも良好に機能することが保証されます。生産を開始する前に、色のバリエーションの許容範囲を確立するために、常に 3 つの別々の染料ロットのサンプルを要求します。
物理的な打撃は、概念の決定的な実証です。ストライクオフは、実際のサンプルで作成された小規模な物理サンプル (通常は 1x1 または 2x2 メートル) です。 パターン付きカーペットタフティングマシン は大量生産を予定しています。このミニチュア生産の実行により、隠された機械的または変換の問題が明らかになります。これにより、デザイナーやプロジェクト マネージャーは、複雑なグラフィック パターンが実際にどのように見え、感じられるかを正確に確認できます。ストライクオフは、工場レベルの究極の品質管理ベンチマークとして機能します。承認されると、バルク注文全体が測定される物理的な基準となります。私たちは、署名された物理的なストライクオフがなければ、完全な生産の実行を許可することはありません。これは、工場の設備が実際に設計を実行できることを確認する唯一の方法です。
ストライクオフを承認するには、一目見て確認するだけでは不十分です。最終的な設置に適用されるのと同じ厳格な基準を使用してサンプルを検査する必要があります。現場での経験によれば、机の上では問題なく見えるものでも、10,000 平方フィートの床に広げると失敗することがよくあります。
物理的なストライクオフを評価する場合、パターンの忠実度が主な関心事です。サンプルを注意深く検査して、曲線や対角線の段差やギザギザのエッジがないか確認します。高品質の機械は、滑らかで連続した形状を生成する必要があります。マルチカラーの切り替えがきれいで、糸のにじみや張力の引っ張りがないことを確認します。ある色が別の色ににじみ出る場合、または移行点で糸が伸びているように見える場合は、機械のキャリブレーションを調整する必要があります。パターンの位置合わせは鮮明でなければならず、複雑な詳細が読みやすく、立っている高さからでも視覚的に印象的なままであることが保証されます。サンプルの周囲を歩き回り、さまざまな角度から観察して、パターンがその形状を保持していることを確認します。
カーペットの構造上の感触は、見た目と同じくらい重要です。指定された面の重量とパイルの高さに対して物理サンプルを測定します。糸の正確なミリメートルの深さを確認するには、専用のツールを使用します。カットパイルとループパイルの移行部の触感と構造的完全性を評価します。テクスチャはサンプル全体で一貫したままでなければなりません。カーペットが商業環境に設置されると、密度に予期せぬ変化があると、早期の摩耗パターンが発生する可能性があります。
現場検査官は通常、次のツールを使用してサンプルの精度を検証します。
パイル厚さゲージを使用して、一次基材上の糸の正確な高さを測定します。
拡大ルーペで個々のステッチの明瞭さとベースの色の分離を検査します。
蛍光灯、LED、自然光など、さまざまな商用照明条件をシミュレートするライト ボックス。
密度スケールにより、面の重量が建築仕様に正確に一致していることを確認します。
余分な水分を保持することなく、裏地の接着剤が適切に硬化していることを確認するための水分計。
検査をカーペットの表面に限定しないでください。サンプルを裏返し、一次および二次バッキングの塗布を検査します。裏地は、乾いた斑点や過度の接着剤の蓄積がないように、均一に貼り付ける必要があります。サンプルのカスタムエッジ仕上げの耐久性ときれいさを確認してください。最後に、サンプルの寸法安定性をテストします。カーペットは、大量生産の硬化プロセス中に伸びたり、縮んだり、歪んだりしてはなりません。寸法安定性が低いと、施工後にカーペットにしわが寄ったり、継ぎ目でほつれが生じたりします。当社では、張力下でバッキングがしっかりと保持されていることを確認するために、ストライクオフで手動の伸縮テストを頻繁に実行します。
単一の承認済みサンプルから本格的な生産実行に移行すると、新しい一連の変数が導入されます。これらのリスクを管理するには、厳格な監視と製造施設との明確なコミュニケーションが必要です。明示的な指示なしに工場がサンプルを自動的に複製するとは想定できません。
移行中の主なリスクは、タフティングマシンの設定がサンプル実行と量産実行の間で変動することです。張力や速度のわずかな変化でも、最終製品が変化する可能性があります。これを軽減するには、承認されたサンプルに使用されるサーボ モーター プロファイル、糸の張力設定、および送り速度をロックすることをメーカーに義務付けます。これらの正確なパラメータを文書化することで、バルク実行中に機械が同じように動作し、承認された品質基準を維持できるようになります。工場が途中で別のジョブの針の設定を変更する場合、一括注文を開始する前に、文書化された仕様に合わせて正確に再調整する必要があります。スタートボタンを押す前にセットアップシートの確認を要求します。
完璧な 1 メートルのサンプルを作成しても、完璧な 10,000 メートルの大量注文が自動的に保証されるわけではありません。パターンの伸びや歪みのリスクは、特に海外での大量生産において、長時間連続ロールを使用する場合に大幅に増加します。このリスクを軽減するには、距離に応じたパターンの繰り返しの変動に対する許容許容率を確立します。生産サイクル全体を通して、厳格な工場品質管理チェックポイントを実施します。検査官は生産ラインから一定の間隔でサンプルを採取し、パターンが元のストライクオフに忠実であることを確認する必要があります。
一般的な生産リスクとそれに対応する現場での軽減策の内訳は次のとおりです。
生産リスク |
根本的な原因 |
必要な緩和戦略 |
|---|---|---|
パターン伸び率 |
タフティング中の一次裏地の張力が一貫していない |
厳密な張力制御制限を適用し、100 メートルごとのパターンの繰り返しを測定します。 |
カラードリフト |
生産途中で異なる糸染料ロットを混合する |
プロジェクト注文全体に対して単一の連続染料ロットを割り当てるように工場に要求します。 |
縫い目の不一致 |
工場でのエッジトリミングのバリエーション |
指定公差が 2 ミリメートル未満である工場でトリミングされたエッジを義務付けます。 |
裏材の剥離 |
仕上げオーブンでの不適切な硬化温度 |
工場の品質管理部門に物理的引裂き試験レポートを要求します。 |
お辞儀と斜め付け |
コーティングプロセス中のローラー圧力の不均一 |
二次バッキング施工中にレーザー位置合わせチェックを実施します。 |
インストールには独自の一連の課題が伴います。柄のあるカーペットは本質的に、無地のカーペットと比較して、より多くの専門知識と施工時間の約 3 分の 1 が必要です。継ぎ目の位置がずれていると、人件費が大幅に増加し、空間の美観が損なわれます。実際の設置前に複数のサンプル片のドライレイ モックアップを必要とすることで、この問題を軽減します。このモックアップは縫い目の位置合わせを検証し、最終的な美的効果を実証し、設置チームに最終的な品質基準を設定します。明確な視覚的なガイドを提供し、現場での推測を排除します。私たちは常に、接着剤の一滴が床に落ちる前に、主任施工者がドライレイのモックアップにサインをすることを要求します。
プロジェクトの成功は、選択した製造パートナーによって決まります。技術的能力と物流能力を評価することは、調達プロセスの重要な部分です。最低入札額のみに基づいて決定しないでください。
すべての製造施設が複雑な設計に対応できる設備を備えているわけではありません。メーカーの機器が特定のプロジェクトの複雑さに適しているかどうかを判断する必要があります。個別に制御されるニードルタフティングにより、従来のスクロールタフティングと比較して、複雑なマルチカラーデザインの精度が大幅に向上します。機械の使用年数、メンテナンスのスケジュール、ソフトウェアの機能などについて詳しく質問してください。旧式の設備を使用する施設と提携すると、パターンの歪みや生産遅延のリスクが大幅に増加します。あなたは、その場で微調整できる最新の機器を実行するパートナーを必要としています。技術的能力を確認するには、施設設備リストを請求してください。
国際的な製造業の物流をナビゲートするには、綿密な計画が必要です。すべてのサンプル仕様、原材料、OEM カスタマイズが海外での大量生産に完全に変換されることを確認する必要があります。コミュニケーションは重要です。糸の撚りレベルから裏地の接着剤に至るまで、カーペットのあらゆる側面について明確な文書化された基準を提供します。承認されたストライキオフのための明確な管理過程を確立し、工場現場の管理者が製造工程全体を通じて物理的なサンプルに直接アクセスできるようにします。第三者の検査官を雇って海外施設を訪問し、輸送用コンテナに積み込む前に承認されたストライキオフに対してバルクランを検証することをお勧めします。工場でエラーを発見したほうが、現場でエラーを発見するよりもはるかにコストがかかりません。
サンプリング段階では、複数のストライクオフ反復に必要な時間と、厳密なプロジェクトの期限とのバランスをとる必要があります。このフェーズを急ぐと、後で致命的なエラーが発生することがよくあります。カスタム サンプリングに関連する前払いコストを理解します。複数の物理的ストライクオフを生成するには初期費用がかかりますが、長期的には巨額の投資収益率が得られます。エラーのない大量生産と合理化された設置により、事前のサンプリングコストを簡単に相殺できます。サンプリング段階は、大量の材料の無駄やプロジェクトの遅延に対する保険と考えてください。ストライクオフに数週間余分に費やすことで、今後数か月かかる訴訟や交換作業が節約されます。このサンプリング時間を初日からマスター プロジェクト スケジュールに組み込んでください。
大量生産契約を結ぶ前に、メーカーに詳細なサンプリング タイムラインと完全な CAD レイアウトをリクエストしてください。
物理的なカラーカードと糸ポンポンを要求して、特定の商用照明条件下での正確なカラーマッチングを確認します。
パターンの忠実性を確認するために、大量生産に予定されている正確な機械で物理的なストライクオフを作成するようにしてください。
接着剤を塗布する前に、施工チームとドライレイ モックアップをスケジュールして、継ぎ目の位置合わせを確認し、品質基準を確立します。
A: カーペット ストライクオフは、実際の製造装置で製造される物理的な小規模プロトタイプです。本格的な量産を許可する前に、デザインの精度、色合わせ、パイルの高さ、エッジの仕上げを検証するために使用されます。
A: 標準的なスケジュールは通常 2 ~ 4 週間です。この期間は、原糸の入手可能性、特定の OEM カスタマイズ要件、および物理的なテキスタイルに変換されるデジタル デザインの全体的な複雑さに大きく依存します。
A: デジタル画面では糸の質感、撚り、光沢を再現できないため、物理サンプルは異なります。さらに、周囲の照明は知覚される色に大きな影響を与え、正方形のピクセルを房状のステッチに機械的に変換することにより、視覚的な出力が変化します。
A: パターンのリピートとは、カーペットのロール全体にデザインが複製されるまでの距離です。これは、材料の無駄を正確に見積もり、最終的な設置時にシームレスなパターン マッチングを保証するために重要です。
A: はい、模様のあるカーペットの場合、貼り付けるのにさらに約 3 分の 1 時間がかかります。縫い目でパターンを正確に一致させるには専門知識が必要であり、人件費を抑えるためには生産前のドライレイ モックアップが不可欠です。
A: いいえ、機械には機械的な制限があります。制約には、最小ステッチ解像度、針棒ごとの最大カラー制限、スムーズなグラデーション遷移のレンダリングの難しさなどが含まれます。デザインはタフティングプロセスに合わせて特に最適化する必要があります。
A: 完全な提出パッケージには、正確なサイズの CAD レイアウト、物理的な糸カラー ポンポン、承認された物理的なストライクオフ、詳細な裏打ち仕様、および包括的な技術仕様シートが含まれている必要があります。