


Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-09-02 Origine: Sito


La produzione di tappeti commerciali comporta enormi interessi operativi. Un singolo ciclo di produzione di massa calibrato in modo errato può sprecare migliaia di metri di materiale e bloccare i programmi degli impianti. Quando si gestisce la complessa configurazione della cantra richiesta per operazioni su larga scala, che spesso coinvolgono quasi 10.000 singoli fili di filato, la precisione non è negoziabile. Il problema principale risiede nel divario di traduzione tra un disegno CAD digitale bidimensionale e un tessuto tridimensionale. Ciò che appare perfetto su un monitor ad alta risoluzione cambia spesso in scala, colore e struttura quando viene tradotto da apparecchiature di tufting industriale. Per affrontare con successo questa transizione, i project manager si affidano a un rigoroso processo di approvazione del campione. L'utilizzo di strike-off fisici e modelli costituisce un rigoroso quadro di mitigazione del rischio. Questo approccio strutturato convalida le esatte capacità dei macchinari prima di autorizzare la produzione su vasta scala o ordini all’ingrosso all’estero. Richiedendo la prova fisica del concetto, ti assicuri che il prodotto finale installato corrisponda alla visione architettonica originale senza aggravare gli errori a valle.
Convalida dal digitale al fisico: l'approvazione del campione colma il divario tra la grafica digitale e la realtà fisica, dimostrando che la specifica macchina tufting computerizzata può eseguire la fedeltà del modello richiesta.
Mitigazione del rischio: le cancellazioni fisiche prevengono costosi errori di produzione di massa legati alla tensione del filato, alle incoerenze dell'altezza del pelo e alla deviazione della registrazione del colore.
Valutazione standardizzata: una sequenza di approvazione strutturata, dal layout digitale alle cartelle colori fisiche fino alla cancellazione finale, stabilisce standard di qualità oggettivi per l'intero ciclo di produzione.
Mitigazione della manodopera di installazione: poiché le moquette a motivi richiedono competenze specializzate e fino a un terzo di tempo in più per l'installazione, i campioni e i modelli approvati garantiscono che la corrispondenza dei modelli complessi si allinei perfettamente, evitando l'aumento dei costi di manodopera in loco.
Stabilire cosa costituisce una transizione di successo dalla progettazione alla produzione di massa richiede criteri rigorosi e misurabili. Il successo significa zero distorsioni del modello, corrispondenza esatta dei colori con illuminazione commerciale e densità di pelo costante su tutto il rotolo. Il raggiungimento di questo obiettivo dipende in larga misura dalla precisione del Macchina per tufting di tappeti a motivi che gestisce il ciclo di produzione. L'attrezzatura deve tradurre concetti di design astratti in rivestimenti per pavimenti durevoli e ad alto traffico senza perdere l'integrità dell'opera d'arte originale. Ogni punto deve essere allineato perfettamente per garantire che il prodotto finale soddisfi le specifiche esatte dettagliate nell'ambito del progetto iniziale. Cerchiamo tolleranze specifiche, solitamente entro frazioni di pollice, per confermare che il macchinario stia colpendo nel segno. Se il modello si sposta anche di un quarto di pollice su una campata di dieci piedi, le giunture non si allineeranno mai durante l'installazione, risultando in un pavimento rifiutato.
UN La macchina per tappeti grafici interpreta i file CAD attraverso uno specifico rapporto pixel-punto. Non sempre un pixel su uno schermo equivale a un ciuffo di filo sul pavimento. I rendering digitali non hanno intrinsecamente la capacità di rappresentare con precisione la lucentezza, la torsione e la struttura del filato. Un pixel rosso brillante su un monitor retroilluminato appare molto diverso da un ciuffo di filo di nylon tinto sotto l'illuminazione fluorescente di un ufficio. Il risultato fisico è influenzato dal modo in cui il filato assorbe e riflette la luce, da quanto è stretto e da quanto è fitto nel supporto primario. Queste variabili rendono il campionamento fisico una necessità assoluta. Non è possibile approvare un ordine di pavimentazione commerciale basato su un file PDF.
Per illustrare la disconnessione tra schermo e pavimento, considerare le seguenti variabili di traslazione che gli operatori devono gestire:
Elemento di design |
Rappresentazione CAD digitale |
Realtà fisica trapuntata |
|---|---|---|
Corrispondenza dei colori |
Valori RGB/CMYK su un monitor retroilluminato |
Lotti di tintura di filato visti sotto l'illuminazione ambientale |
Risoluzione |
Ridimensionamento e zoom infiniti dei pixel |
Calibro dell'ago fisso (ad esempio, spaziatura 1/10 o 1/12 di pollice) |
Struttura |
Rendering piatto e bidimensionale |
Pelo tagliato o riccio tridimensionale con torsioni variabili |
Gradienti |
Miscelazione dei colori fluida e continua |
Transizioni di colore graduali limitate dalla capacità della cantra |
Scala |
Ridimensionabile facilmente con un clic del mouse |
Richiede una ricalibrazione meccanica completa delle velocità di avanzamento |
Moderno La tecnologia della macchina tufting computerizzata determina il modo in cui interagiscono il calibro dell'ago, la velocità del punto e i meccanismi di alimentazione del filo. Le realtà meccaniche della fabbrica sono complesse. Le massicce configurazioni della cantra alimentano simultaneamente migliaia di singoli fili di filo nella macchina. Se la tensione varia anche leggermente attraverso la cantra, il disegno risultante si deformerà. Questo è il motivo per cui per ogni nuovo progetto sono necessarie la calibrazione fisica e le regolazioni di precisione della tessitura del telaio. Indipendentemente da quanto sofisticato sia il software, i componenti meccanici devono essere messi a punto fisicamente per adattarsi al peso specifico del filato, al materiale di supporto e alla densità dei punti del progetto attuale. Gli operatori trascorrono ore a regolare i rulli di alimentazione del filo e le barre degli aghi per garantire che l'output fisico corrisponda all'intento digitale. Una macchina che lavora un misto lana pesante richiede impostazioni di tensione completamente diverse rispetto a una macchina che lavora un filo di nylon sottile.
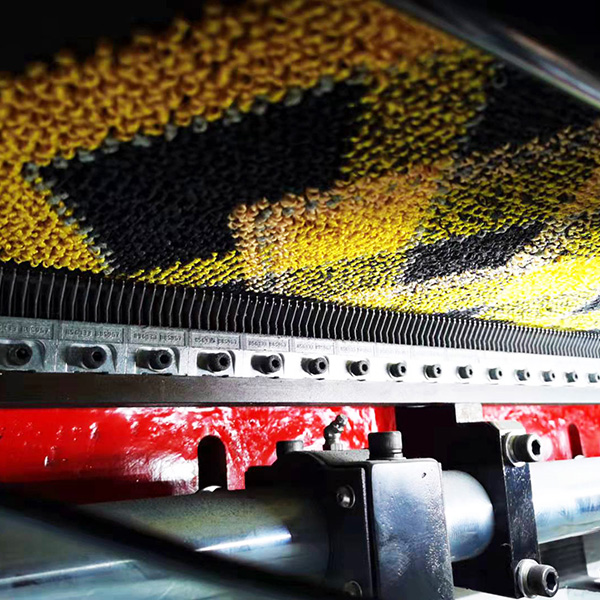
Lo spostamento di un tappeto personalizzato da un file digitale a un pavimento fisico richiede una rigorosa sequenza di approvazioni. Saltare uno qualsiasi di questi passaggi comporta rischi enormi nella sequenza temporale del progetto. Applichiamo un flusso di lavoro rigido per garantire che ogni parte interessata approvi la realtà fisica del prodotto.
Il processo di approvazione inizia molto prima che il filo venga infilato nella macchina. Il primo passo prevede la revisione del layout digitale con le dimensioni esatte fornito dal produttore. Questo progetto funge da mappa fondamentale per l'intero ciclo di produzione. Durante questa fase, i project manager devono verificare le ripetizioni del modello, la scala e il posizionamento dei bordi rispetto alle planimetrie architettoniche. Rilevare un errore di scala qui previene in seguito enormi sprechi di materiale. Il layout digitale conferma che il progetto si adatterà effettivamente allo spazio fisico previsto senza tagli scomodi o cuciture disallineate.
Quando si esamina il layout CAD, è necessario verificare diversi elementi specifici rispetto ai progetti del sito:
Dimensioni complessive della stanza rispetto alla larghezza del rotolo di moquette prodotto.
La posizione esatta del disegno si ripete lungo le cuciture longitudinali.
Transizioni delle porte e come il disegno si allinea con la pavimentazione della superficie dura adiacente.
Intersezioni di corridoi in cui i modelli devono girare, smussare o combaciare perfettamente.
Abbandoni delle colonne e come il modello scorre attorno agli ostacoli strutturali.
Una volta approvato il layout digitale, l’attenzione si sposta sui materiali fisici. La valutazione dei campioni fisici di filato, noti come poms, è obbligatoria. Affidarsi ai codici digitali Pantone o RGB/CMYK porta spesso a disastrose discrepanze cromatiche. È necessario valutare le variazioni dei lotti di tintura e selezionare i tipi di filato appropriati in base alla durabilità commerciale richiesta. Le scelte comuni includono nylon tinto in massa per aree ad alto traffico o miscele di lana per spazi di ospitalità di lusso. Questa fase prevede anche la finalizzazione di eventuali richieste specifiche di personalizzazione OEM. Garantire che le materie prime soddisfino le esatte specifiche del progetto garantisce che il prodotto finale funzionerà bene anche in condizioni di traffico pedonale intenso. Richiediamo sempre tre campioni di lotti di colorante separati per stabilire un intervallo accettabile di variazione di colore prima dell'inizio della produzione.
Lo strike-off fisico è la prova definitiva del concetto. Uno strike-off è un campione fisico su piccola scala, tipicamente 1x1 o 2x2 metri, prodotto sul campo macchina per tufting per tappeti a motivi prevista per la tiratura di massa. Questa produzione in miniatura mette in luce eventuali problemi meccanici o di traduzione nascosti. Consente a designer e project manager di vedere esattamente come appariranno e si sentiranno i complessi modelli grafici nella realtà. Lo strike-off funge da punto di riferimento definitivo per il controllo di qualità a livello di fabbrica. Una volta approvato, diventa lo standard fisico rispetto al quale viene misurato l'intero ordine all'ingrosso. Non autorizziamo mai un ciclo di produzione completo senza una cancellazione fisica firmata in mano. È l'unico modo per verificare che le attrezzature di fabbrica possano effettivamente eseguire il progetto.
L'approvazione di uno strike-off richiede più di una rapida occhiata visiva. È necessario ispezionare il campione utilizzando gli stessi rigorosi standard applicati all'installazione finale. L'esperienza sul campo dimostra che ciò che sembra accettabile su una scrivania spesso fallisce quando viene steso su un pavimento di 10.000 piedi quadrati.
Quando si valuta lo strike-off fisico, la fedeltà del modello è la preoccupazione principale. Ispezionare attentamente il campione per individuare eventuali gradini o bordi frastagliati nelle curve e nelle linee diagonali. I macchinari di alta qualità dovrebbero produrre forme lisce e continue. Verifica che le transizioni multicolori siano pulite e completamente prive di sbavature di filo o tensioni. Se un colore sfuma in un altro o se il filo appare allungato nei punti di transizione, è necessario regolare la calibrazione della macchina. La registrazione del modello deve essere nitida, garantendo che i dettagli intricati rimangano leggibili e visivamente sorprendenti da una certa altezza. Cammina intorno al campione e osservalo da più angolazioni per assicurarti che il modello mantenga la sua forma.
La sensazione strutturale del tappeto è importante tanto quanto il suo aspetto visivo. Misurare il campione fisico rispetto al peso frontale e all'altezza del pelo specificati. Utilizzare strumenti specializzati per confermare l'esatta profondità millimetrica del filo. Valutare la sensazione tattile e l'integrità strutturale delle transizioni tra pile tagliate e pile riccio. La trama dovrebbe rimanere coerente in tutto il campione. Eventuali variazioni impreviste di densità possono portare a modelli di usura prematura una volta installata la moquette in un ambiente commerciale.
Gli ispettori sul campo utilizzano in genere i seguenti strumenti per verificare l'accuratezza del campione:
Misuratori di spessore del pelo per misurare l'altezza esatta del filato sopra il supporto primario.
Lenti d'ingrandimento per controllare la chiarezza dei singoli punti e la separazione dei colori alla base.
Scatole luminose per simulare diverse condizioni di illuminazione commerciale, tra cui fluorescenza, LED e luce naturale.
Scale di densità per confermare che il peso frontale corrisponda esattamente alle specifiche architettoniche.
Misuratori di umidità per garantire che gli adesivi di supporto siano polimerizzati correttamente senza trattenere l'acqua in eccesso.
Non limitare l'ispezione alla parte anteriore del tappeto. Capovolgere il campione e ispezionare l'applicazione di supporto primaria e secondaria. Il supporto deve essere applicato in modo uniforme, senza punti secchi o eccessivi accumuli di adesivo. Controllare eventuali finiture dei bordi personalizzate sul campione per verificarne durabilità e pulizia. Infine, testare la stabilità dimensionale del campione. Il tappeto non deve allungarsi, restringersi o inclinarsi durante il processo di polimerizzazione della produzione di massa. Una scarsa stabilità dimensionale farà sì che il tappeto si raggrinzisca o si sfaldi in corrispondenza delle cuciture dopo l'installazione. Spesso eseguiamo un test di allungamento manuale sul strike-off per garantire che il supporto rimanga saldo sotto tensione.
La transizione da un singolo campione approvato a una produzione su vasta scala introduce una nuova serie di variabili. La gestione di questi rischi richiede una supervisione rigorosa e una comunicazione chiara con l’impianto di produzione. Non si può presumere che la fabbrica replicherà automaticamente il campione senza istruzioni esplicite.
Il rischio principale durante la transizione è che le impostazioni della macchina per tufting si spostino tra il ciclo di campionamento e quello di produzione di massa. Anche piccole variazioni di tensione o velocità possono alterare il prodotto finale. Per mitigare questo problema, imporre al produttore di bloccare i profili del servomotore, le impostazioni di tensione del filo e le velocità di avanzamento utilizzate per il campione approvato. La documentazione di questi parametri esatti garantisce che la macchina funzioni in modo identico durante la produzione in serie, preservando gli standard di qualità approvati. Se la fabbrica modifica la configurazione dell'ago per un altro lavoro intermedio, deve ricalibrarla esattamente in base alle specifiche documentate prima di iniziare l'ordine in blocco. Richiedi una verifica del foglio di installazione prima di premere il pulsante di avvio.
La produzione di un campione perfetto di un metro non garantisce automaticamente un ordine in blocco di 10.000 metri impeccabile. Il rischio di allungamento o distorsione del modello aumenta in modo significativo su rotoli continui lunghi, soprattutto durante la produzione all'estero. Per mitigare questo rischio, stabilire percentuali di tolleranza accettabili per le variazioni di ripetizione del modello sulla distanza. Applicare rigorosi controlli di qualità in fabbrica durante tutto il ciclo produttivo. Gli ispettori dovrebbero prelevare campioni a intervalli regolari dalla linea di produzione per verificare che il modello rimanga fedele all'originale.
Ecco una ripartizione dei rischi di produzione comuni e le relative mitigazioni sul campo:
Rischio di produzione |
Causa ultima |
Strategia di mitigazione richiesta |
|---|---|---|
Allungamento del modello |
Tensione di supporto primaria incoerente durante il tufting |
Applica rigorosi limiti di controllo della tensione e misura le ripetizioni del modello ogni 100 metri. |
Deriva del colore |
Miscelazione di diversi lotti di tintura di filato a metà produzione |
Richiedere alla fabbrica di assegnare un unico lotto di colorante continuo per l'intero ordine del progetto. |
Mancata corrispondenza della cucitura |
Variazioni di rifilatura dei bordi in fabbrica |
Obbligare i bordi rifiniti in fabbrica con una tolleranza specificata inferiore a 2 millimetri. |
Delaminazione del supporto |
Temperature di polimerizzazione inadeguate nel forno di finitura |
Richiedere rapporti sui test fisici di strappo al reparto di controllo qualità della fabbrica. |
Inchinarsi e inclinarsi |
Pressione irregolare del rullo durante il processo di rivestimento |
Implementare i controlli di allineamento del laser durante l'applicazione del supporto secondario. |
L'installazione presenta una serie di sfide. I tappeti a motivi richiedono intrinsecamente più esperienza e circa un terzo in più di tempo per l'installazione rispetto ai colori a tinta unita. Le cuciture disallineate aumentano esponenzialmente i costi di manodopera e rovinano l’estetica dello spazio. Riduci questo problema richiedendo un mockup a secco di più pezzi campione prima dell'installazione vera e propria. Questo modello verifica l'allineamento delle giunture, dimostra gli effetti estetici finali e stabilisce standard di qualità definitivi per il team di installazione. Fornisce una guida visiva chiara, eliminando congetture sul luogo di lavoro. Insistiamo sempre affinché l'installatore capo firmi il modello di posa a secco prima che una singola goccia di adesivo cada sul pavimento.
Il successo del tuo progetto dipende dal partner di produzione che selezioni. La valutazione delle loro capacità tecniche e competenze logistiche è una parte fondamentale del processo di approvvigionamento. Non basare la tua decisione esclusivamente sull'offerta più bassa.
Non tutti gli impianti di produzione sono attrezzati per gestire progetti complessi. È necessario determinare se l'attrezzatura di un produttore è adeguata alla complessità del proprio progetto specifico. Il tufting ad aghi controllato individualmente offre una precisione molto maggiore per disegni complessi e multicolori rispetto al tradizionale tufting a scorrimento. Poni domande dettagliate sull'età, sul programma di manutenzione e sulle funzionalità del software dei loro macchinari. La collaborazione con una struttura che utilizza apparecchiature obsolete aumenta drasticamente il rischio di distorsione del modello e ritardi nella produzione. Desideri un partner che utilizzi attrezzature moderne in grado di effettuare micro-regolazioni al volo. Richiedere un elenco delle attrezzature della struttura per verificarne la capacità tecnica.
Orientarsi nella logistica della produzione internazionale richiede una pianificazione meticolosa. È necessario garantire che tutte le specifiche del campione, le materie prime e le personalizzazioni OEM si traducano perfettamente nella produzione all'estero in massa. La comunicazione è fondamentale. Fornire standard chiari e documentati per ogni aspetto della moquette, dai livelli di torsione del filato agli adesivi di supporto. Stabilire una chiara catena di custodia per la cancellazione approvata, garantendo che i responsabili della fabbrica abbiano accesso diretto al campione fisico durante l'intero ciclo di produzione. Ti consigliamo di assumere un ispettore terzo per visitare la struttura all'estero e verificare la produzione in massa rispetto alla cancellazione approvata prima che i container di spedizione vengano caricati. Rilevare un errore in fabbrica è infinitamente più economico che rilevarlo sul posto di lavoro.
La fase di campionamento richiede il bilanciamento del tempo necessario per più iterazioni di cancellazione rispetto alle scadenze rigorose del progetto. Affrettare questa fase spesso porta a errori catastrofici in seguito. Comprendi i costi iniziali associati al campionamento personalizzato. Sebbene la produzione di più cancellazioni fisiche comporti spese iniziali, fornisce un enorme ritorno sull'investimento a lungo termine. Una produzione di massa priva di errori e un'installazione semplificata compensano facilmente i costi iniziali di campionamento. Considera la fase di campionamento come una polizza assicurativa contro ingenti sprechi di materiale e ritardi nei progetti. Alcune settimane in più trascorse a comporre il numero di cancellazione eviteranno mesi di contenziosi e lavori di sostituzione lungo il percorso. Inserisci questo tempo di campionamento nella pianificazione del tuo progetto principale fin dal primo giorno.
Richiedi una sequenza temporale di campionamento dettagliata e un layout CAD completo al tuo produttore prima di firmare qualsiasi accordo di produzione in serie.
Richiedi cartelle colori fisiche e pon pon per verificare l'esatta corrispondenza dei colori nelle tue specifiche condizioni di illuminazione commerciale.
Insistere su una verifica fisica prodotta sull'esatta macchina prevista per la produzione di massa per confermare la fedeltà del modello.
Pianifica un modello di posa a secco con il tuo team di installazione per verificare l'allineamento delle giunzioni e stabilire standard di qualità prima di applicare qualsiasi adesivo.
R: Un tappeto è un prototipo fisico, su piccola scala, prodotto sull'attrezzatura di produzione reale. Viene utilizzato per verificare l'accuratezza del design, la corrispondenza dei colori, l'altezza del pelo e la finitura dei bordi prima di autorizzare una produzione di massa su vasta scala.
R: La tempistica standard varia in genere da due a quattro settimane. Questa durata dipende fortemente dalla disponibilità del filato grezzo, dai requisiti specifici di personalizzazione OEM e dalla complessità complessiva del design digitale tradotto in un tessuto fisico.
R: I campioni fisici differiscono perché gli schermi digitali non possono replicare la trama, la torsione o la lucentezza del filato. Inoltre, l’illuminazione ambientale influenza fortemente il colore percepito e la traduzione meccanica dei pixel quadrati in punti trapuntati altera l’output visivo.
R: Una ripetizione del motivo è la distanza prima che un disegno si duplica sul rotolo del tappeto. È fondamentale per stimare accuratamente lo spreco di materiale e garantire la perfetta corrispondenza del modello durante l'installazione finale.
R: Sì, l'installazione di un tappeto a motivi richiede circa un terzo in più di tempo. Richiede competenze specializzate per garantire la corrispondenza esatta del modello in corrispondenza delle cuciture, rendendo i modelli di pre-produzione a secco vitali per il controllo dei costi di manodopera.
R: No, le macchine hanno limitazioni meccaniche. I vincoli includono la risoluzione minima del punto, i limiti massimi di colore per barra dell'ago e le difficoltà nel rendere omogenee le transizioni dei gradienti. I disegni devono essere specificatamente ottimizzati per il processo di tufting.
R: Un pacchetto di presentazione completo deve includere il layout CAD delle dimensioni esatte, i pompon del colore fisico del filato, la barratura fisica approvata, le specifiche dettagliate del supporto e una scheda tecnica completa.