


Просмотры: 0 Автор: Редактор сайта Время публикации: 17.10.2026 Происхождение: Сайт


В условиях жесткой конкуренции в сфере коммерческого производства текстиля различие между ковром премиум-класса и ковром низкого качества часто сводится к одному механическому параметру. Скорость работы меняет все. Тафтинговая машина с простым вырезом является бесспорной рабочей лошадкой в современной индустрии напольных покрытий. Несмотря на то, что эти надежные системы разработаны для обеспечения высокой производительности, конкретная калибровка скорости подачи основы в конечном итоге определяет структурную целостность и эстетическую ценность готового продукта.
Скорость подачи основы представляет собой точную скорость, с которой основная ткань основы проходит через зону иглы. Понимание сложной динамики между скоростью подачи, плотностью стежков и натяжением пряжи абсолютно необходимо для операторов предприятий. Это техническое руководство раскрывает механические особенности конструкции тафтинговых ковров. Мы исследуем, как тонкая регулировка скорости меняет тактильные ощущения от помещения и оптимизирует заводское оборудование для безупречного производства.
Недавний анализ рынка выявил значительный поворот в мировом производстве ковров. Колебания цен на сырье вынуждают производственные предприятия минимизировать отходы пряжи, не жертвуя при этом привлекательностью роскоши. Следовательно, отрасль быстро уходит от ручной регулировки передач. Современные фабрики теперь требуют цифрового сервоприводного управления подачей. Этот технологический скачок позволяет техническим специалистам выполнять микрорегулировки в режиме реального времени, даже не останавливая производственную линию.
Анализируя показатели реального производства, руководители предприятий могут оптимизировать скорость подачи основы для достижения превосходной плюшевости при одновременном снижении расхода сырья. Этот подход, основанный на данных, больше не является просто операционным обновлением. Это стало базовым требованием для сохранения конкурентоспособности в секторе высокотехнологичных ткацких станков.
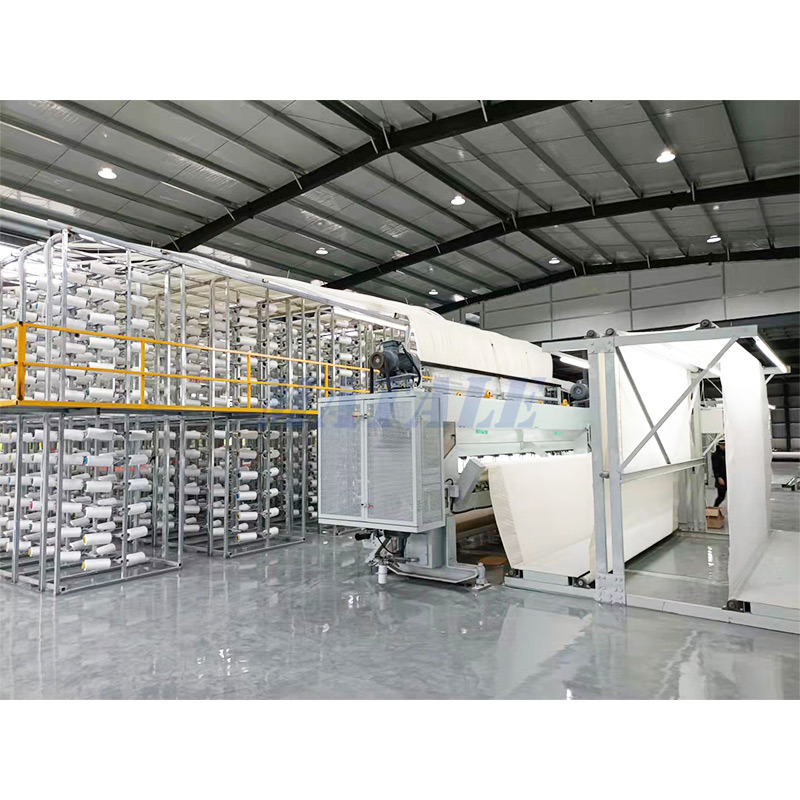
Чтобы освоить калибровку, вы должны сначала понять основную анатомию оборудования. Появление автоматизированного тафтингового производства привело к переходу от трудоемкого ткачества к быстрому и непрерывному производству. Эта скорость требует огромной механической синхронизации.
Стандартная установка прямой строчки работает за счет точного выбора времени для тяжелых компонентов. Сердцем системы является игловодитель. Этот компонент пропускает сотни отдельных прядей вниз через основной материал основы. Под этим слоем ткани специальные петлители ловят нисходящую нить, образуя плотные петли.
Сразу после этого действия синхронизированный ножевой механизм разрезает вновь образованные петли. Это режущее действие создает вертикальную бархатистую текстуру, которую потребители ожидают от ковров для дома. В тандеме с этими прокалывающими и режущими инструментами работают опорные подающие ролики. Эти ролики надежно удерживают ткань и равномерно протягивают ее через станину машины.
Весь процесс тафтинга основан на строгом математическом соотношении. Главный двигатель перемещает игловодитель вверх и вниз с постоянной частотой оборотов в минуту. При этом ролики непрерывно тянут заднюю часть вперед. Скорость этого продвижения вперед определяет точный физический промежуток между каждым последующим проколом иглы. Управление этой скоростью ролика остается основным методом, который операторы используют для изменения продольного расстояния между стежками.
Соотношение между скоростью движения ткани и плотностью ковра зависит от базовой геометрии. Регулировка скорости валков фундаментально меняет структурную структуру ткани.
| Настройка скорости подачи | Плотность стежков SPI | Текстура ковра | Основной заводской риск |
|---|---|---|---|
| Чрезмерно высокий | Низкий/редкий | Легкая, видимая подложка | Отклонение иглы, пропуск стежков |
| Оптимизированный | Сбалансирован согласно спецификации | Плотный, роскошный, однородный | Минимум или нет |
| Чрезмерно низкий | Высокий / Переполненный | Слишком жесткий, тяжелый | Поддерживая слезы, варенья пряжи |
Плотность служит высшим эталоном качества ковров. Это напрямую влияет как на оценку производительности, так и на розничную стоимость. Работа на широком ткацком станке требует безупречной точности стежков для изготовления бесшовных напольных покрытий, соответствующих строгим коммерческим стандартам. Если плотность падает ниже отраслевых пороговых значений, ковер не проходит стандартные испытания на износ и быстро разрушается под воздействием пешеходов. Улучшение скорости подачи является обязательным условием строгого контроля качества.
Помимо исходных структурных показателей, настройки машины во многом определяют эстетические характеристики готового напольного покрытия. Тонкие изменения, сделанные в заводских цехах, в конечном итоге определяют, как ощущается жилое пространство.
Слегка уменьшенная скорость подачи подложки — инженерный секрет плотного и роскошного ворса. Поскольку отдельные пучки расположены в непосредственной близости, они физически поддерживают друг друга. Это создает гладкую плавучую поверхность, которая прекрасно поглощает удары. Достижение этой текстуры требует деликатного балансирования. Операторы должны сопоставлять плотность пряжи со скоростью подачи. Тяжелая пряжа, естественно, занимает больше места и требует немного большей скорости, чтобы машина не засорялась. Более тонкая пряжа требует более медленного темпа для создания достаточного объема.
Один из самых ярких визуальных дефектов в отрасли известен как ухмылка. Это происходит, когда пучки пряжи расположены так далеко друг от друга, что становится ясно видна плетеная основная основа. Этот недостаток обычно проявляется, когда ковер скатывают или укладывают на край лестницы. Ухмылка почти всегда является результатом слишком высоких скоростей подачи. Тщательно уменьшая скорость, технические специалисты полностью устраняют эту проблему и обеспечивают насыщенный непрозрачный цветовой профиль.
Производство ковров уделяет большое внимание устойчивости к истиранию и длительному сроку службы. Первоначальные настройки тафтинговой линии играют огромную роль в том, как продукт будет работать в течение многих лет.
Связывание пучков измеряет точную механическую силу, необходимую для выдергивания одной нити пряжи из основы ковра. В то время как вторичное латексное покрытие, нанесенное позже, обеспечивает постоянную фиксацию, первоначальное соединение пучка устанавливается прямо у игловодителя. Оптимизированная плотность стежков создает интенсивное боковое давление между соседними пучками. Это эффективно фиксирует их в основной ткани и предотвращает смещение волокон пылесосами или тяжелой мебелью.
Полы, установленные в коридорах с интенсивным движением людей, подвергаются воздействию неослабевающих сжимающих сил. Плотно упакованные пучки действуют как система взаимной поддержки. При приложении веса тесно связанные волокна сцепляются друг с другом. Эта внутренняя структурная устойчивость не дает ковру скатиться и образовать некрасивые полосы движения.
Для руководителей цехов и технических специалистов устранение аномалий скорости является повседневной реальностью. Неправильно откалиброванная скорость подачи неизбежно приводит к каскаду потерь материала.
Когда ткань ползет слишком медленно относительно скорости вращения иглы, машина неоднократно прокалывает одну и ту же микроскопическую область. Вы быстро заметите, что пряжа сильно сбивается в комки за игловодителем. Проникновение чрезмерного объема пряжи в ограниченное пространство повреждает основную ткань. Под таким огромным давлением основа буквально разрывается. Это моментально портит рулон, приводит к катастрофическим замятиям и вынуждает команду технического обслуживания прибегать к длительному процессу замены нити.
Слишком быстрое вытягивание подложки приводит к сильному продольному натяжению зацепленных игл. Быстро движущаяся ткань сильно тянется к стальным иглам, пока они все еще погружены в материал. Это боковое сопротивление приводит к отклонению иглы. Даже доля миллиметра отклонения приводит к тому, что иглы полностью не попадают в петлители. В результате получаются пропуски стежков, неразрезанные петли и очень неравномерная высота ворса.
Достижение безупречного результата требует от операторов отказа от догадок. Каждый новый производственный цикл требует эмпирической калибровки на основе конкретного сырья.
Различные синтетические волокна обладают уникальными коэффициентами трения и объемом. Эти переменные определяют конкретные профили скорости. Толстая смесь шерсти требует более быстрой подачи, чтобы избежать скученности. Тонкий полиэстер требует более медленной скорости, чтобы обеспечить адекватное покрытие поверхности. Кроме того, тканая полипропиленовая основа имеет отдельные пересекающиеся ленты, которые разрушаются при агрессивном прошивке. Нетканые основы из спанбонда обеспечивают более равномерную устойчивость к проколам, но при этом требуют тщательного подбора скорости во избежание растяжения.
Давайте посмотрим на стандартные характеристики машины. При настройке калибра 1/10 для высоты обрезанной стопки 8 мм скорость подающего ролика должна идеально соответствовать скорости главного вала 1000 об/мин. Прежде чем начать полноценный коммерческий запуск, операторы должны обработать краткий тестовый образец. Используя специальный измеритель плотности, технические специалисты физически подсчитывают количество стежков на дюйм на обратной стороне. Регулировка скорости производится микрошагами до тех пор, пока образец не будет идеально соответствовать целевым характеристикам.
Предприятия, страдающие от непостоянной скорости стежков, часто объясняют причину этого устаревшим оборудованием. Устаревшим механическим коробкам передач не хватает точности, необходимой для производства ковров с высокими допусками.
Область тафтинговых технологий сменилась сложными цифровыми интерфейсами. В современном оборудовании используются серводвигатели с высоким крутящим моментом в сочетании с компьютеризированными панелями управления. Эта цифровая архитектура позволяет операторам мгновенно выполнять микрорегулировку скорости подающего ролика. Эта плавная синхронизация устраняет дефекты горизонтальных полос, которые исторически преследовали старые машины во время последовательного запуска.
Инвестиции в прецизионное оборудование — наиболее надежный способ устранить дефекты, связанные со скоростью. Если ваше учреждение планирует разнообразить свой каталог и использовать сложные узоры наряду со стандартными плюшевыми коврами, интегрируя Тафтинговая машина для моделей графической резки предлагает непревзойденную универсальность. Модернизация вашего производственного цеха оборудованием с динамическим контролем подачи позволит вашим операторам сбалансировать высокую скорость и бескомпромиссное качество премиум-класса.
Скорость подачи основы является абсолютным показателем качества ковра. Это диктует критический баланс между производительностью завода, долговечностью и эстетической привлекательностью. Овладение сложными настройками вашего оборудования позволит вашему предприятию производить напольные покрытия премиум-класса, выдерживающие долгие годы интенсивного износа. Потратьте время, чтобы оценить возможности регулирования скорости вашего текущего оборудования уже сегодня. Для фабрик, готовых повысить свои производственные стандарты, изучение передовых тафтинговых решений с цифровой синхронизацией от лидеров отрасли, таких как Matale, навсегда изменит ваши производственные возможности и качество продукции.
Не существует универсальной идеальной настройки скорости. Правильная скорость полностью зависит от желаемого количества стежков на дюйм, конкретного денье пряжи, целевой высоты ворса и рабочей частоты вращения машины. Операторы должны математически рассчитать и эмпирически проверить скорость на основе точных характеристик каждого уникального производственного цикла.
Технические специалисты используют специализированное счетное стекло или плотномер, помещаемый непосредственно на обратную сторону тестового образца. Подсчитав количество видимых петель пряжи вдоль однодюймовой линии, параллельной направлению машины, операторы определяют текущее количество стежков на дюйм. Если счет слишком мал, скорость подачи необходимо уменьшить.
Наиболее частой причиной разрывов подложки является слишком низкая скорость подачи по отношению к числу оборотов игловодителя. Этот дисбаланс заставляет иглы пробивать десятки отверстий в очень концентрированной области. Это действие сильно ослабляет первичную ткань, пока она в конечном итоге не порвется под натяжением.
Калибр машины относится к горизонтальному расстоянию между иглами, а скорость подачи контролирует вертикальное расстояние между стежками. Однако более узкие калибры, такие как иглы в упаковке 1/10 или 5/64, расположены очень близко друг к другу. При работе с плотными нитями скорость подачи должна быть откалибрована с предельной точностью, чтобы предотвратить мгновенное скопление большого объема пряжи и раскалывание материала основы.
Абсолютно нет. Для более толстой пряжи требуется немного более высокая скорость подачи, чтобы машина не застревала и не сдавливала основу. И наоборот, более тонкая пряжа требует более медленной скорости подачи, чтобы обеспечить полное покрытие поверхности и предотвратить протирание основы через готовый ворс.
Прямо нет. Фактическая высота ворса определяется физическим расстоянием между максимальной глубиной хода иглы и узлом петлителя. Однако крайне неправильная скорость подачи приводит к сильным колебаниям натяжения пряжи и отклонению иглы. Это косвенно приводит к визуально неровному ворсу и, как правило, к шероховатой поверхности.