


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-17 Origine : Site


Dans le paysage extrêmement concurrentiel de la fabrication textile commerciale, la distinction entre un tapis haut de gamme et un tapis de qualité inférieure se résume souvent à un seul paramètre mécanique. La vitesse opérationnelle change tout. Le La machine à touffeter à coupe simple est la bête de somme incontestée de l'industrie moderne des revêtements de sol. Bien que ces systèmes robustes soient conçus pour une efficacité de volume élevé, l'étalonnage spécifique de la vitesse d'alimentation du support dicte en fin de compte l'intégrité structurelle et la valeur esthétique du produit fini.
La vitesse d'alimentation du support représente la vitesse exacte à laquelle le tissu de support principal se déplace à travers la zone de l'aiguille. Comprendre la dynamique complexe entre cette vitesse d'alimentation, la densité des points et la tension du fil est absolument essentiel pour les opérateurs d'usine. Ce guide technique détaille les réalités mécaniques de la construction de moquettes tuftées. Nous explorerons comment des ajustements subtils de la vitesse transforment la sensation tactile d'une pièce et optimisent l'équipement de l'usine pour une production impeccable.
Des analyses de marché récentes révèlent un tournant important dans la fabrication mondiale de tapis. Les coûts fluctuants des matières premières obligent les installations de production à minimiser les déchets de fil sans sacrifier l'attrait du luxe. Par conséquent, l’industrie s’éloigne rapidement des réglages manuels des vitesses. Les usines modernes exigent désormais des commandes d'alimentation numériques asservies. Ce saut technologique permet aux techniciens d'exécuter des micro-ajustements en temps réel sans jamais arrêter la chaîne de production.
En analysant les mesures de production en direct, les directeurs d'usine peuvent optimiser le taux d'alimentation du support pour obtenir un moelleux de qualité supérieure tout en réduisant la consommation de matières premières. Cette approche basée sur les données n’est plus seulement une mise à niveau opérationnelle. C’est devenu une exigence de base pour rester compétitif dans le secteur des métiers à tisser haut de gamme.
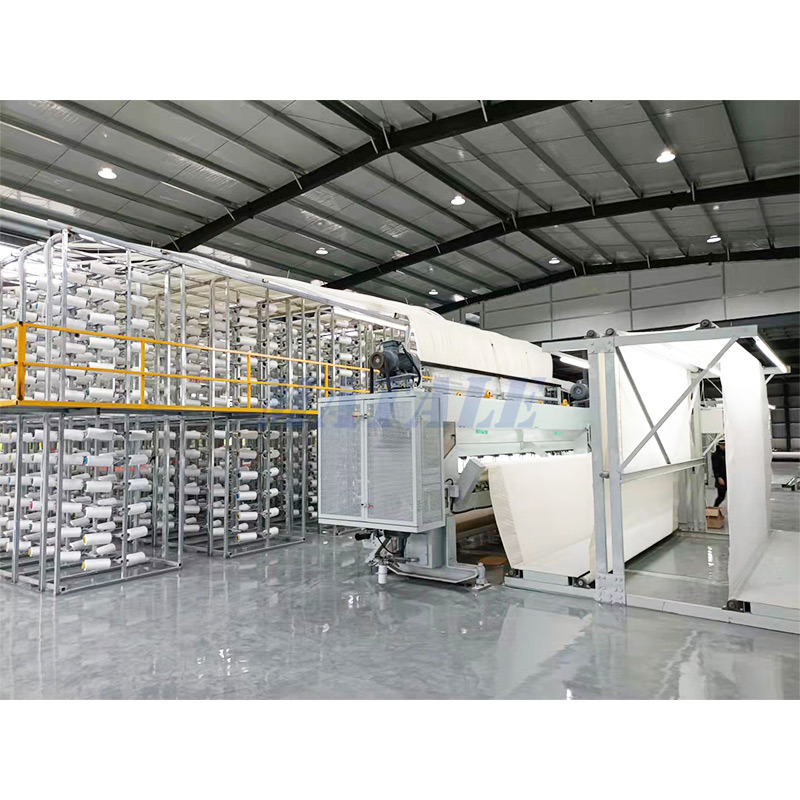
Pour maîtriser l’étalonnage, vous devez d’abord comprendre l’anatomie centrale de l’équipement. L’avènement du touffetage automatisé a fait passer la production d’un tissage à forte intensité de main-d’œuvre à une production rapide et continue. Cette vitesse nécessite une immense synchronisation mécanique.
Une configuration de point droit standard fonctionne grâce au timing précis des composants robustes. La barre à aiguille est au cœur du système. Ce composant entraîne des centaines de brins de fils individuels vers le bas à travers le matériau de support principal. Sous cette couche de tissu, des boucleurs spécialisés capturent le fil descendant pour former des boucles serrées.
Immédiatement après cette action, un mécanisme de couteau synchronisé tranche ces boucles nouvellement formées. Cette action de coupe crée la texture droite et veloutée que les consommateurs attendent des tapis résidentiels. Les rouleaux d'alimentation d'appui travaillent en tandem avec ces outils de perçage et de coupe. Ces rouleaux maintiennent fermement le tissu et le tirent régulièrement à travers le banc de la machine.
L’ensemble du processus de tuftage repose sur un rapport mathématique strict. Le moteur principal entraîne la barre à aiguille de haut en bas à un nombre de tours par minute constant. Pendant ce temps, les rouleaux tirent continuellement le support vers l'avant. Le taux de cette progression vers l’avant dicte l’écart physique exact entre chaque piqûre d’aiguille consécutive. La manipulation de cette vitesse de rouleau reste la principale méthode utilisée par les opérateurs pour modifier la distance longitudinale entre les points.
La corrélation entre la vitesse de déplacement du tissu et la densité du tapis est une question de géométrie de base. Le réglage de la vitesse du rouleau modifie fondamentalement l’architecture structurelle du textile.
| Réglage de la vitesse d'alimentation | Densité des points SPI | Texture du tapis | Risque primaire en usine |
|---|---|---|---|
| Excessivement élevé | Faible / clairsemé | Support léger et visible | Déviation de l’aiguille, points sautés |
| Optimisé | Équilibré selon les spécifications | Dense, luxueux, uniforme | Minime à aucun |
| Excessivement faible | Élevé / bondé | Trop rigide, lourd | Déchirures de support, bourrages de fils |
La densité constitue la référence ultime en matière de qualité de tapis. Cela influence directement à la fois l’évaluation des performances et la valeur au détail. L’utilisation d’une machine à tisser à grande portée nécessite une précision de couture immaculée pour fabriquer un revêtement de sol sans couture conforme aux normes commerciales strictes. Si la densité tombe en dessous des seuils industriels, le tapis échoue aux tests d'usure standardisés et se dégrade rapidement sous l'effet du trafic piétonnier. La maîtrise de la vitesse d’alimentation est un mandat strict de contrôle qualité.
Au-delà des paramètres structurels bruts, les réglages de la machine dictent profondément les caractéristiques esthétiques du revêtement de sol fini. Les ajustements subtils effectués dans l’usine déterminent en fin de compte l’impression d’un espace de vie.
Une vitesse d'alimentation du support légèrement réduite est le secret d'ingénierie derrière un poil dense et luxueux. Parce que les touffes individuelles sont emballées à proximité, elles se soutiennent physiquement les unes les autres. Cela crée une surface lisse et flottante qui absorbe parfaitement les impacts. Obtenir cette texture nécessite un délicat exercice d’équilibrage. Les opérateurs doivent peser le titre du fil par rapport à la vitesse d'alimentation. Les fils lourds prennent naturellement plus de place et nécessitent une vitesse légèrement plus rapide pour éviter que la machine ne s'étouffe. Les fils plus fins nécessitent un rythme plus lent pour créer un volume suffisant.
L’un des défauts visuels les plus flagrants de l’industrie est le sourire. Cela se produit lorsque les touffes de fils sont si espacées que le support principal tissé devient clairement visible. Ce défaut se révèle généralement lorsque le tapis est enroulé ou installé sur le bord d'un escalier. Le sourire est presque exclusivement le résultat de vitesses d'avance trop élevées. En réduisant soigneusement la vitesse, les techniciens éliminent complètement ce problème et garantissent un profil de couleur riche et opaque.
La fabrication de tapis se concentre fortement sur la résistance à l’abrasion et la longévité à long terme. Les réglages initiaux sur la ligne de tuftage jouent un rôle majeur dans la performance du produit au fil des années.
La liaison touffe mesure la force mécanique exacte requise pour arracher un seul brin de fil de la base du tapis. Alors que le revêtement secondaire en latex appliqué ultérieurement assure le verrouillage permanent, la liaison initiale de la touffe est établie directement au niveau de la barre à aiguille. Une densité de points optimisée crée une pression latérale intense entre les touffes adjacentes. Cela les verrouille efficacement dans le tissu primaire et empêche les fibres d'être délogeées par les aspirateurs ou les meubles lourds.
Les revêtements de sol installés dans des couloirs à fort trafic sont confrontés à des forces de compression incessantes. Les touffes densément tassées agissent comme un système de soutien mutuel. Lorsqu’un poids est appliqué, les fibres étroitement liées se serrent les unes contre les autres. Cette résilience structurelle interne empêche le tapis de s’emmêler et de former des voies de circulation laides.
Pour les chefs d’atelier et les techniciens machines, le dépannage des anomalies de vitesse est une réalité quotidienne. Des vitesses d'alimentation mal calibrées déclenchent inévitablement une cascade de gaspillage de matériaux.
Lorsque le tissu rampe trop lentement par rapport au régime de l'aiguille, la machine perce à plusieurs reprises exactement la même zone microscopique. Vous remarquerez rapidement que le fil s’enroule violemment derrière la barre à aiguille. Forcer un volume excessif de fil dans un espace restreint compromet le tissu principal. Sous cette immense pression, le support se déchire littéralement. Cela ruine instantanément le rouleau, provoque des bourrages catastrophiques et oblige l'équipe de maintenance à un long processus de réenfilage.
Tirer le support trop rapidement exerce une forte tension longitudinale sur les aiguilles engagées. Le tissu en mouvement rapide tire violemment contre les aiguilles en acier alors qu'elles sont encore enfouies dans le matériau. Cette traînée latérale entraîne une déviation de l’aiguille. Même une fraction de millimètre de déviation fait que les aiguilles manquent complètement les boucleurs. Le résultat est des points sautés, des boucles non coupées irrégulières et des hauteurs de poils très inégales.
Pour obtenir un résultat impeccable, les opérateurs doivent abandonner les incertitudes. Chaque nouvelle production nécessite un calibrage empirique basé sur des matières premières spécifiques.
Différentes fibres synthétiques possèdent des coefficients de friction et un volume uniques. Ces variables dictent des profils de vitesse spécifiques. Un mélange de laine épaisse nécessite une alimentation plus rapide pour éviter l'encombrement. Un polyester fin a besoin d'un rythme plus lent pour assurer une couverture de surface adéquate. De plus, les supports en polypropylène tissé comportent des bandes distinctes qui se brisent sous l'effet d'un touffetage agressif. Les supports non tissés spunbond offrent une résistance à la perforation plus uniforme, mais nécessitent néanmoins une adaptation minutieuse de la vitesse pour éviter l'étirement.
Examinons les spécifications standard des machines. Lors de la configuration d'une configuration de calibre 1/10 pour une hauteur de poil coupé de 8 mm, la vitesse du rouleau d'alimentation doit parfaitement correspondre à l'arbre principal de 1 000 tr/min. Avant de lancer une exploitation commerciale complète, les opérateurs doivent effectuer un bref échantillon de test. À l’aide d’une jauge de densité spécialisée, les techniciens comptent physiquement les points par pouce au verso. Les ajustements de vitesse sont effectués par micro-incréments jusqu'à ce que l'éprouvette s'aligne parfaitement avec les spécifications cibles.
Les installations aux prises avec des taux de couture incohérents font souvent remonter la cause profonde à des machines vétustes. Les boîtes de vitesses mécaniques traditionnelles n'ont pas la finesse requise pour la fabrication de moquettes à haute tolérance.
Le paysage de la technologie du touffetage est passé à des interfaces numériques sophistiquées. Les équipements avancés d'aujourd'hui utilisent des servomoteurs à couple élevé associés à des panneaux de commande informatisés. Cette architecture numérique permet aux opérateurs d'exécuter des micro-ajustements instantanés de la vitesse du rouleau d'alimentation. Cette synchronisation transparente élimine les défauts de bandes horizontales qui affectaient historiquement les anciennes machines lors des séquences de démarrage.
Investir dans des machines de précision est le moyen le plus définitif d’éradiquer les défauts liés à la vitesse. Si votre établissement envisage de diversifier son catalogue et de gérer des motifs complexes aux côtés de tapis moelleux standards, en intégrant un La machine à tufter modèle à coupe graphique offre une polyvalence inégalée. La mise à niveau de votre atelier de production avec des équipements dotés de commandes d'alimentation dynamiques permet à vos opérateurs d'équilibrer une efficacité à grande vitesse avec une qualité supérieure sans compromis.
La vitesse d’alimentation du support est le cœur absolu de la qualité du tapis. Il dicte l’équilibre critique entre le débit de l’usine, la durabilité à long terme et le confort esthétique. La maîtrise des paramètres complexes de votre équipement permet à votre installation de produire des revêtements de sol de qualité supérieure qui résistent à des années d'usure intensive. Prenez le temps d’évaluer dès aujourd’hui les capacités de contrôle de vitesse de vos machines actuelles. Pour les usines prêtes à élever leurs normes de fabrication, l’exploration de solutions de tuftage avancées et synchronisées numériquement proposées par des leaders de l’industrie comme Matale transformera de façon permanente vos capacités de production et la qualité de vos produits.
Il n’existe pas de réglage de vitesse idéal universel. La vitesse correcte dépend entièrement du nombre de points par pouce souhaité, du denier de fil spécifique, de la hauteur de poil cible et du régime de fonctionnement de la machine. Les opérateurs doivent calculer mathématiquement et tester empiriquement la vitesse en fonction des spécifications exactes de chaque cycle de production unique.
Les techniciens utilisent un verre de comptage spécialisé ou une jauge de densité placé directement au dos d'un échantillon de test. En comptant le nombre de boucles de fil visibles le long d'une ligne d'un pouce parallèle au sens de la machine, les opérateurs déterminent le nombre actuel de points par pouce. Si le compte est trop faible, la vitesse d'avance doit être diminuée.
La cause la plus fréquente des déchirures du support est une vitesse d'avance réglée beaucoup trop basse par rapport au régime de la barre à aiguille. Ce déséquilibre amène les aiguilles à percer des dizaines de trous dans une zone très concentrée. Cette action affaiblit considérablement le tissu primaire jusqu'à ce qu'il se déchire sous la tension.
La jauge de la machine fait référence à la distance horizontale entre les aiguilles, tandis que la vitesse d'avance contrôle la distance verticale entre les points. Cependant, des calibres plus serrés comme des aiguilles 1/10 ou 5/64 sont très rapprochées. Lors de l'utilisation de jauges serrées, la vitesse d'alimentation doit être calibrée avec une extrême précision pour éviter que le volume massif de fil n'encombre et ne fende instantanément le matériau de support.
Absolument pas. Les fils plus épais nécessitent des vitesses d'alimentation légèrement plus rapides pour éviter que la machine ne coince et n'encombre le support. À l’inverse, les fils plus fins nécessitent des vitesses d’alimentation plus lentes pour assurer une couverture complète de la surface et empêcher le support de passer à travers le poil fini.
Directement, non. La hauteur réelle du poil est dictée par la distance physique entre la profondeur maximale de course de l’aiguille et l’ensemble boucleur. Cependant, des vitesses d'alimentation extrêmement incorrectes provoquent de graves fluctuations de tension du fil et une déviation de l'aiguille. Cela entraîne indirectement un poil visuellement irrégulier et une finition de surface généralement rugueuse.