


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 17.10.2026 Herkunft: Website


Im hart umkämpften Umfeld der kommerziellen Textilherstellung läuft der Unterschied zwischen einem Premium-Teppich und einem minderwertigen Teppich häufig auf einen einzigen mechanischen Parameter hinaus. Betriebsgeschwindigkeit verändert alles. Der Die Tuftingmaschine mit glattem Schnitt ist das unbestrittene Arbeitspferd der modernen Bodenbelagsindustrie. Während diese robusten Systeme auf hohe Effizienz ausgelegt sind, bestimmt die spezifische Kalibrierung der Trägervorschubgeschwindigkeit letztendlich die strukturelle Integrität und den ästhetischen Wert des Endprodukts.
Die Vorschubgeschwindigkeit des Trägermaterials stellt die genaue Geschwindigkeit dar, mit der sich der primäre Trägerstoff durch die Nadelzone bewegt. Für Anlagenbetreiber ist es von entscheidender Bedeutung, die komplexe Dynamik zwischen Vorschubgeschwindigkeit, Stichdichte und Garnspannung zu verstehen. In diesem technischen Leitfaden werden die mechanischen Gegebenheiten der getufteten Teppichkonstruktion erläutert. Wir werden untersuchen, wie subtile Geschwindigkeitsanpassungen das taktile Gefühl eines Raums verändern und die Fabrikausrüstung für eine einwandfreie Produktion optimieren.
Aktuelle Marktanalysen zeigen einen deutlichen Umschwung in der globalen Teppichherstellung. Schwankende Rohstoffkosten zwingen Produktionsbetriebe dazu, den Garnabfall zu minimieren, ohne auf Luxus verzichten zu müssen. Infolgedessen entfernt sich die Branche rasch von der manuellen Gangverstellung. Moderne Fabriken erfordern heute digitale, servogesteuerte Vorschubsteuerungen. Dieser Technologiesprung ermöglicht es Technikern, Mikroanpassungen in Echtzeit vorzunehmen, ohne die Produktionslinie jemals anhalten zu müssen.
Durch die Analyse von Live-Produktionsmetriken können Werksleiter die Backing-Zufuhrrate optimieren, um erstklassige Plüschigkeit zu erzielen und gleichzeitig den Rohstoffverbrauch zu reduzieren. Dieser datengesteuerte Ansatz ist nicht mehr nur ein betriebliches Upgrade. Es ist zu einer Grundvoraussetzung geworden, um im High-End-Breitenrollensektor wettbewerbsfähig zu bleiben.
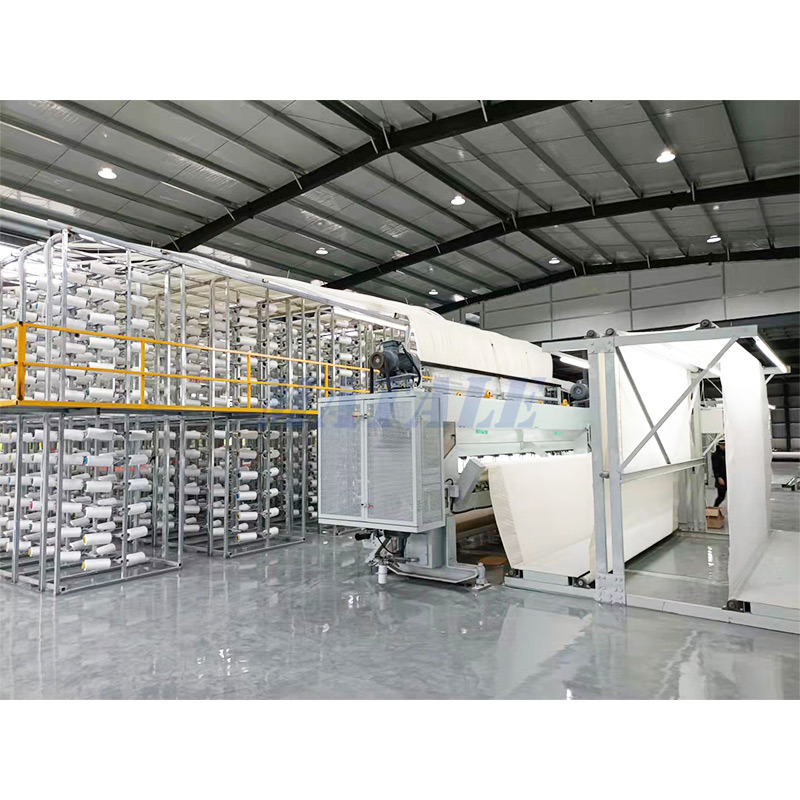
Um die Kalibrierung zu meistern, müssen Sie zunächst die Kernanatomie des Geräts verstehen. Mit dem Aufkommen des automatisierten Tuftens verlagerte sich die Produktion vom arbeitsintensiven Weben hin zu einer schnellen, kontinuierlichen Produktion. Diese Geschwindigkeit erfordert eine enorme mechanische Synchronisierung.
Ein Standard-Geradstich-Setup basiert auf dem präzisen Timing von Hochleistungskomponenten. Das Herzstück des Systems ist die Nadelstange. Diese Komponente treibt Hunderte einzelner Garnstränge durch das primäre Trägermaterial nach unten. Unter dieser Stoffschicht fangen spezielle Greifer den absteigenden Faden auf und bilden so enge Schlaufen.
Unmittelbar nach diesem Vorgang schneidet ein synchronisierter Messermechanismus diese neu gebildeten Schleifen. Durch diesen Schneidvorgang entsteht die aufrechte, samtige Textur, die Verbraucher von Wohnteppichen erwarten. Im Tandem mit diesen Loch- und Schneidwerkzeugen arbeiten die Vorschubwalzen. Diese Rollen halten den Stoff fest im Griff und ziehen ihn gleichmäßig durch das Maschinenbett.
Der gesamte Tufting-Prozess beruht auf einem strengen mathematischen Verhältnis. Der Hauptmotor treibt die Nadelstange mit konstanten Umdrehungen pro Minute auf und ab. Währenddessen ziehen die Rollen den Träger kontinuierlich nach vorne. Die Geschwindigkeit dieser Vorwärtsbewegung bestimmt den genauen physischen Abstand zwischen den einzelnen aufeinanderfolgenden Nadeleinstichen. Die Manipulation dieser Walzengeschwindigkeit bleibt die wichtigste Methode, mit der Bediener den Längsabstand zwischen den Stichen ändern.
Der Zusammenhang zwischen der Geschwindigkeit, mit der sich der Stoff bewegt, und der Dichte des Teppichs hängt von der Grundgeometrie ab. Durch die Anpassung der Walzengeschwindigkeit wird die strukturelle Architektur des Textils grundlegend verändert.
| Einstellung der Vorschubgeschwindigkeit | , Stichdichte, SPI, | Teppichtextur, | primäres Fabrikrisiko |
|---|---|---|---|
| Übermäßig hoch | Niedrig / spärlich | Leichte, sichtbare Rückseite | Nadelauslenkung, übersprungene Stiche |
| Optimiert | Ausgewogen nach Spezifikation | Dicht, luxuriös, einheitlich | Minimal bis gar nichts |
| Übermäßig niedrig | Hoch/überfüllt | Zu steif, schwer | Rückseite reißt, Garnstau |
Die Dichte dient als ultimativer Maßstab für die Teppichqualität. Es beeinflusst direkt sowohl die Leistungsbewertung als auch den Verkaufswert. Der Betrieb einer Breitbahnmaschine erfordert eine makellose Stichpräzision, um nahtlose Bodenbeläge herzustellen, die strengen kommerziellen Standards entsprechen. Wenn die Dichte unter die branchenüblichen Grenzwerte fällt, besteht der Teppich die standardisierten Verschleißtests nicht und verschlechtert sich bei Fußgängerverkehr schnell. Die Beherrschung der Vorschubgeschwindigkeit ist eine strenge Qualitätskontrollaufgabe.
Über die reinen Strukturmetriken hinaus bestimmen Maschineneinstellungen maßgeblich die ästhetischen Eigenschaften des fertigen Bodenbelags. Die subtilen Anpassungen, die in der Fabrikhalle vorgenommen werden, bestimmen letztendlich, wie sich ein Wohnraum anfühlt.
Eine leicht reduzierte Vorschubgeschwindigkeit der Rückseite ist das technische Geheimnis hinter dem dichten, luxuriösen Flor. Da die einzelnen Büschel dicht beieinander liegen, stützen sie sich gegenseitig physisch ab. Dadurch entsteht eine glatte, schwimmfähige Oberfläche, die Stöße wunderbar absorbiert. Um diese Textur zu erreichen, ist ein schwieriger Balanceakt erforderlich. Die Bediener müssen den Garndenier gegen die Vorschubgeschwindigkeit abwägen. Schwere Garne nehmen naturgemäß mehr Platz ein und benötigen eine etwas höhere Geschwindigkeit, um ein Verstopfen der Maschine zu verhindern. Feinere Garne erfordern ein langsameres Tempo, um ausreichend Volumen aufzubauen.
Einer der auffälligsten Sehfehler in der Branche ist das Grinsen. Dies geschieht, wenn die Garnbüschel so weit voneinander entfernt sind, dass der gewebte Primärträger deutlich sichtbar wird. Dieser Fehler tritt meist dann zutage, wenn der Teppich gerollt oder über eine Treppenkante verlegt wird. Grinsen entsteht fast ausschließlich durch zu hohe Vorschubgeschwindigkeiten. Durch vorsichtiges Zurückdrehen der Geschwindigkeit beseitigen die Techniker dieses Problem vollständig und sorgen für ein sattes, deckendes Farbprofil.
Bei der Teppichherstellung liegt der Schwerpunkt stark auf Abriebfestigkeit und langfristiger Langlebigkeit. Die anfänglichen Einstellungen an der Tufting-Linie spielen eine große Rolle bei der Leistung des Produkts über Jahre hinweg.
Die Tuftbindung misst genau die mechanische Kraft, die erforderlich ist, um einen einzelnen Garnstrang aus der Teppichunterlage herauszureißen. Während die später aufgetragene sekundäre Latexbeschichtung für die dauerhafte Fixierung sorgt, wird die anfängliche Büschelbindung direkt an der Nadelstange hergestellt. Eine optimierte Stichdichte erzeugt einen starken seitlichen Druck zwischen benachbarten Büscheln. Dadurch werden sie effektiv im Primärgewebe verankert und verhindert, dass Fasern durch Staubsauger oder schwere Möbel gelöst werden.
Bodenbeläge in stark frequentierten Fluren sind ständigen Druckkräften ausgesetzt. Dicht gepackte Büschel wirken als gegenseitiges Stützsystem. Bei Belastung spannen sich die engmaschigen Fasern gegeneinander. Diese innere strukturelle Elastizität verhindert, dass der Teppich verfilzt und hässliche Fahrspuren bildet.
Für Produktionsleiter und Maschinentechniker ist die Behebung von Geschwindigkeitsanomalien eine tägliche Realität. Falsch kalibrierte Vorschubgeschwindigkeiten lösen unweigerlich eine Kaskade von Materialverschwendung aus.
Wenn der Stoff im Verhältnis zur Nadeldrehzahl zu langsam kriecht, sticht die Maschine wiederholt genau denselben mikroskopischen Bereich ein. Sie werden schnell bemerken, dass sich der Faden hinter der Nadelstange heftig zusammenballt. Wenn zu viel Garn auf engstem Raum gepresst wird, wird das Primärgewebe beeinträchtigt. Unter diesem immensen Druck reißt der Träger regelrecht auseinander. Dadurch wird die Rolle sofort zerstört, es kommt zu katastrophalen Papierstaus und das Wartungsteam muss einen langwierigen Prozess zum erneuten Einfädeln durchführen.
Ein zu schnelles Ziehen des Trägermaterials übt eine starke Längsspannung auf die eingerasteten Nadeln aus. Der sich schnell bewegende Stoff schleift heftig gegen die Stahlnadeln, während diese noch im Stoff vergraben sind. Dieser seitliche Widerstand führt zu einer Nadelablenkung. Bereits ein Bruchteil eines Millimeters Abweichung führt dazu, dass die Nadeln die Greifer vollständig verfehlen. Das Ergebnis sind ausgelassene Maschen, ausgefranste, ungeschnittene Maschen und stark ungleichmäßige Florhöhen.
Um eine einwandfreie Ausgabe zu erzielen, müssen die Bediener auf Rätselraten verzichten. Jeder neue Produktionslauf erfordert eine empirische Kalibrierung auf der Grundlage spezifischer Rohstoffe.
Verschiedene synthetische Fasern besitzen unterschiedliche Reibungskoeffizienten und Volumen. Diese Variablen bestimmen bestimmte Geschwindigkeitsprofile. Eine dicke Wollmischung erfordert einen schnelleren Vorschub, um ein Zusammendrängen zu verhindern. Ein feines Polyester benötigt eine langsamere Geschwindigkeit, um eine ausreichende Oberflächenabdeckung zu gewährleisten. Darüber hinaus weisen gewebte Polypropylen-Träger deutliche, sich kreuzende Bänder auf, die bei aggressivem Tuften zerbrechen. Spinnvlies-Träger bieten eine gleichmäßigere Durchstoßfestigkeit, erfordern aber dennoch eine sorgfältige Geschwindigkeitsanpassung, um eine Dehnung zu verhindern.
Schauen wir uns die Standardmaschinenspezifikationen an. Bei der Konfiguration einer 1/10-Gauge-Einrichtung für eine geschnittene Stapelhöhe von 8 mm muss die Geschwindigkeit der Einzugswalze perfekt mit der 1000 U/min-Hauptwelle übereinstimmen. Vor Beginn einer vollständigen kommerziellen Auflage müssen die Betreiber ein kurzes Testmuster bearbeiten. Mithilfe eines speziellen Dichtemessgeräts zählen die Techniker physisch die Stiche pro Zoll auf der Rückseite. Geschwindigkeitsanpassungen werden in Mikroschritten vorgenommen, bis das Teststück perfekt mit den Zielspezifikationen übereinstimmt.
Betriebe, die mit inkonsistenten Stichzahlen zu kämpfen haben, führen die Ursache oft auf veraltete Maschinen zurück. Herkömmlichen mechanischen Getrieben mangelt es an der nötigen Finesse, die für die Herstellung von Teppichen mit hohen Toleranzen erforderlich ist.
Die Landschaft der Tufting-Technologie hat sich auf hochentwickelte digitale Schnittstellen verlagert. Heutige fortschrittliche Geräte nutzen Servomotoren mit hohem Drehmoment gepaart mit computergesteuerten Bedienfeldern. Diese digitale Architektur ermöglicht es dem Bediener, sofortige Mikroanpassungen an der Geschwindigkeit der Einzugswalze vorzunehmen. Diese nahtlose Synchronisierung eliminiert die horizontalen Banding-Fehler, die früher bei älteren Maschinen während der Startsequenzen auftraten.
Die Investition in präzisionsgefertigte Maschinen ist der sicherste Weg, geschwindigkeitsbedingte Mängel zu beseitigen. Wenn Ihre Einrichtung plant, ihren Katalog zu diversifizieren und neben Standard-Plüschteppichen auch komplexe Muster zu verarbeiten, ist die Integration von a Die Tuftingmaschine mit grafischem Schnitt bietet eine beispiellose Vielseitigkeit. Durch die Aufrüstung Ihrer Produktionsfläche mit Geräten mit dynamischer Vorschubsteuerung können Ihre Bediener Hochgeschwindigkeitseffizienz mit kompromissloser Premiumqualität in Einklang bringen.
Die Geschwindigkeit des Rückenvorschubs ist das absolute Herzstück der Teppichqualität. Es bestimmt das entscheidende Gleichgewicht zwischen Fabrikdurchsatz, langfristiger Haltbarkeit und ästhetischer Eleganz. Durch die Beherrschung der komplizierten Einstellungen Ihrer Geräte kann Ihre Einrichtung erstklassige Bodenbeläge herstellen, die jahrelanger starker Beanspruchung standhalten. Nehmen Sie sich noch heute die Zeit, die Geschwindigkeitsregelungsfähigkeiten Ihrer aktuellen Maschinen zu bewerten. Für Fabriken, die bereit sind, ihre Fertigungsstandards zu erhöhen, wird die Erkundung fortschrittlicher, digital synchronisierter Tufting-Lösungen von Branchenführern wie Matale Ihre Produktionskapazitäten und Produktqualität nachhaltig verändern.
Es gibt keine allgemeingültige ideale Geschwindigkeitseinstellung. Die richtige Geschwindigkeit hängt vollständig von der gewünschten Stichzahl pro Zoll, dem spezifischen Garndenier, der angestrebten Florhöhe und der Betriebsdrehzahl der Maschine ab. Die Bediener müssen die Geschwindigkeit mathematisch berechnen und empirisch testen, basierend auf den genauen Spezifikationen jedes einzelnen Produktionslaufs.
Techniker verwenden ein spezielles Zählglas oder Dichtemessgerät, das direkt auf der Rückseite eines Testmusters platziert wird. Durch Zählen der Anzahl der sichtbaren Garnschlingen entlang einer 1-Zoll-Linie parallel zur Maschinenrichtung bestimmen die Bediener die aktuellen Stiche pro Zoll. Ist der Zählwert zu niedrig, muss die Vorschubgeschwindigkeit verringert werden.
Die häufigste Ursache für Trägerrisse ist eine im Verhältnis zur Nadelstangendrehzahl viel zu niedrig eingestellte Vorschubgeschwindigkeit. Dieses Ungleichgewicht führt dazu, dass die Nadeln Dutzende Löcher in einen hochkonzentrierten Bereich stanzen. Durch diesen Vorgang wird das Primärgewebe stark geschwächt, bis es schließlich unter der Spannung zerreißt.
Die Maschinenstärke bezieht sich auf den horizontalen Abstand zwischen den Nadeln, während die Vorschubgeschwindigkeit den vertikalen Abstand zwischen den Stichen steuert. Engere Nadelstärken wie 1/10 oder 5/64 Packungsnadeln liegen jedoch sehr dicht beieinander. Bei engen Garnstärken muss die Vorschubgeschwindigkeit mit äußerster Präzision kalibriert werden, um zu verhindern, dass das enorme Garnvolumen das Trägermaterial sofort zusammendrängt und spaltet.
Absolut nicht. Dickere Garne erfordern etwas höhere Vorschubgeschwindigkeiten, um zu verhindern, dass sich die Maschine verklemmt und das Trägermaterial zu eng wird. Umgekehrt erfordern dünnere Garne langsamere Vorschubgeschwindigkeiten, um eine umfassende Oberflächenabdeckung zu gewährleisten und zu verhindern, dass das Trägermaterial durch den fertigen Flor durchdringt.
Direkt, nein. Die tatsächliche Florhöhe wird durch den physischen Abstand zwischen der maximalen Nadelhubtiefe und der Greiferbaugruppe bestimmt. Allerdings verursachen völlig falsche Vorschubgeschwindigkeiten starke Schwankungen der Garnspannung und Nadelauslenkungen. Dies führt indirekt zu einem optisch ungleichmäßigen Flor und einer insgesamt rauen Oberflächenbeschaffenheit.