


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-02 Origen: Sitio


En la fabricación comercial en rollo y en losetas de moqueta, la rentabilidad de la producción depende de la ejecución exacta y repetible de diseños complejos. Los administradores de instalaciones y diseñadores de interiores exigen una continuidad visual impecable en planos de planta masivos. Las repeticiones de patrones inconsistentes causan graves problemas de alineación durante la instalación. Esto conduce a altas tasas de desperdicio de material, lotes rechazados y calidad estética comprometida en implementaciones comerciales a gran escala. Lograr una consistencia perfecta en píxeles requiere ir más allá de las configuraciones mecánicas básicas.
Evaluando un moderno La máquina de mechones de bucles gráficos requiere un conocimiento profundo de la mecánica interna. Los compradores deben analizar cómo interactúan los alimentadores de hilo accionados por servo, las barras de agujas móviles y el software de mapeo digital. Estos componentes deben funcionar en perfecta sincronización para controlar las repeticiones de patrones a altas velocidades de producción.
Las repeticiones de patrones se controlan principalmente mediante la sincronización de los sistemas servo de alimentación de hilo que dictan la tensión exacta del hilo y la altura del pelo para cada puntada individual.
La generación de patrones laterales se basa en mecanismos de desplazamiento precisos de la barra de agujas, lo que requiere actuadores lineales robustos para evitar la deriva mecánica en tiradas de producción largas.
El software de mapeo de patrones digitales traduce archivos de diseño a código de máquina, pero la precisión en el mundo real depende de la retroalimentación del codificador de circuito cerrado para ajustar el desgaste mecánico y la elasticidad del hilo.
Al evaluar el equipo, los compradores deben sopesar las ventajas y desventajas entre la velocidad operativa máxima y la complejidad de la repetición del patrón, ya que los cambios de alta frecuencia naturalmente limitan las RPM.
La elección del material de soporte (respaldo tejido o no tejido) afecta directamente la capacidad de la máquina para mantener una tolerancia de patrón estricta.
Para evaluar la capacidad de una máquina para mantener una repetición de patrón ajustada, los compradores primero deben comprender los mecanismos físicos responsables de la colocación del hilo y la variación de la altura del pelo. Los comandos de software fallan si el hardware físico no puede ejecutarlos con precisión. La rigidez mecánica constituye la base de la precisión del patrón. Sin una base mecánica estable, los sistemas digitales sobrecompensan constantemente, lo que provoca una colocación errática de las puntadas y defectos visibles en la superficie de la alfombra.
Antes de ejecutar cualquier patrón gráfico complejo, los operadores deben establecer una base mecánica rígida. Esto implica varios pasos de calibración estrictos:
Verifique la alineación del eje principal utilizando indicadores de cuadrante para garantizar un descentramiento cero durante la rotación a alta velocidad.
Calibre las células de carga de tensión del rodillo de alimentación de respaldo para garantizar una tracción uniforme en todo el ancho de la máquina.
Inspeccione los rieles de guía lineal en busca de rayaduras o lubricación inadecuada, lo que introduce resistencia en el mecanismo de cambio.
Pruebe los tiempos de respuesta de los servomotores individuales a través del terminal de diagnóstico para identificar unidades retrasadas.
Los servomotores individuales o agrupados controlan la cantidad exacta de hilo entregado a las agujas. Los sistemas mecánicos más antiguos dependían de perfiles de levas y embragues complejos, lo que limitaba la flexibilidad del diseño y requería horas de reequipamiento manual. Un moderno La máquina de mechones con alimentación de hilo servo reemplaza estas limitaciones físicas con una capacidad de ajuste digital infinita. Estos motores reaccionan instantáneamente a los comandos del software, ajustando la velocidad de rotación para que coincida con la longitud del hilo requerida para la siguiente puntada.
Los rodillos servoaccionados crean bucles altos, medios y bajos alterando dinámicamente las velocidades de alimentación del hilo milisegundo a milisegundo. Cuando el software exige un bucle alto, el servo acelera el rodillo. Esto introduce el exceso de hilo en la zona de la aguja. Por el contrario, restringir la velocidad de avance tira del hilo contra el enlazador, creando un perfil de pelo bajo. Esta rápida aceleración y desaceleración debe ocurrir sin romper el hilo ni provocar picos de tensión excesivos.
Evalúe la granularidad del servocontrol durante la evaluación del equipo. El control de un solo extremo asigna un motor dedicado a cada extremo de hilo individual. Esto ofrece máxima definición de patrón y control absoluto sobre cada píxel del diseño. El control del rodillo de desplazamiento agrupa múltiples hilos en un solo rodillo accionado. Esto limita la precisión de las puntadas individuales pero simplifica significativamente la configuración mecánica y reduce los gastos generales de mantenimiento. La elección depende enteramente de la resolución del patrón requerido y de las capacidades de mantenimiento de la instalación.
Las barras de agujas deslizantes se mueven lateralmente a través del material de respaldo para crear diseños complejos. Estas barras sostienen cientos de agujas alineadas con precisión. Al desplazarse hacia la izquierda o hacia la derecha entre puntadas, la máquina rompe las filas lineales típicas del mechón básico. Este movimiento lateral permite la creación de curvas, ángulos y formas geométricas intrincadas dentro del bucle.
La combinación de desplazamiento lateral y avance longitudinal crea la base geométrica de la repetición del patrón. A medida que el material de respaldo avanza a través de la máquina, la barra de agujas se desplaza horizontalmente. La sincronización de estos dos ejes dicta la ubicación exacta de cada mechón de hilo. Cualquier vacilación en cualquiera de los ejes distorsiona la imagen final, convirtiendo un círculo perfecto en un óvalo irregular.
Busque máquinas que utilicen guías lineales de alta precisión y actuadores de accionamiento directo. Estos componentes minimizan el juego mecánico que causa la distorsión del patrón. El juego es el ligero juego mecánico entre las piezas móviles. Durante un ciclo de producción prolongado, incluso una fracción de milímetro de reacción se compone en un patrón visible de deriva. Los sistemas de transmisión directa eliminan los enlaces intermedios, lo que garantiza que la barra de agujas se detenga exactamente donde lo ordena el software.
Es estrictamente necesario mantener una tensión absoluta y uniforme en el tejido de soporte primario. Este tejido actúa como material de soporte para toda la estructura capitoné. Se mueve continuamente a través de la zona de mechones, arrastrado por rodillos de púas. Si la tensión varía a lo largo del ancho de la máquina, el patrón se deformará. La velocidad de avance debe permanecer perfectamente constante independientemente de la fuerza de penetración de la aguja.
Las diferentes redes portadoras interactúan de manera única con la penetración de la aguja y afectan la estabilidad dimensional. El polipropileno tejido ofrece una alta resistencia a la tracción y resiste el desgarro. Sin embargo, su rígida estructura de rejilla puede desviar ligeramente las agujas al entrar, provocando pequeñas irregularidades en las puntadas. El poliéster no tejido proporciona una superficie más uniforme. Permite una penetración más suave de la aguja y una mejor estabilidad dimensional, lo que lo hace ideal para patrones gráficos muy detallados.
Incluso las fluctuaciones menores en la tensión del respaldo pueden alargar o comprimir la repetición del patrón. Esto arruina la compatibilidad entre mosaicos. Si la tensión aumenta, el respaldo se estira. La máquina mete el patrón en un lienzo estirado. Cuando se libera la tensión, el respaldo se encoge, comprimiendo el patrón. Esto hace imposible alinear las losetas de moqueta durante la instalación, lo que genera enormes tasas de rechazo de material.
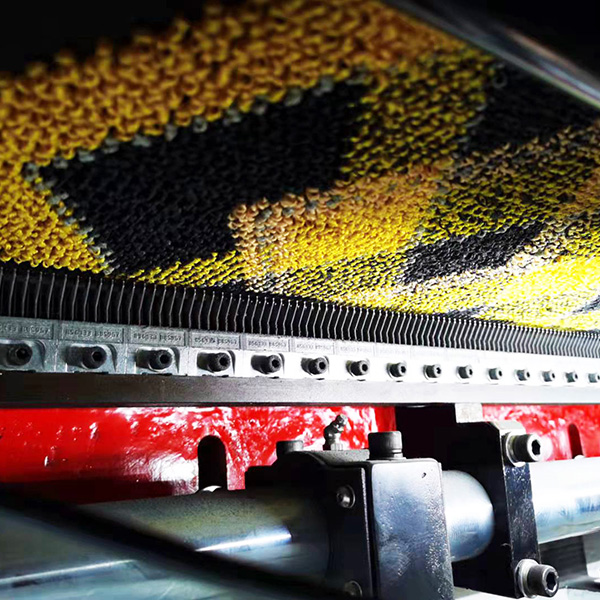
El tufting moderno se basa completamente en interfaces digitales en lugar de levas mecánicas. El software actúa como el cerebro, traduciendo diseños artísticos en movimientos mecánicos precisos. Es necesario comprender este proceso de traducción para solucionar problemas de defectos de patrones en la fábrica.
El software CAD traduce diseños rasterizados o vectoriales en comandos de máquina específicos. Los diseñadores crean patrones utilizando formatos gráficos estándar. El software de tufting superpone una cuadrícula sobre este diseño. Cada píxel de la cuadrícula corresponde a una velocidad de puntada, una altura del pelo y una distancia de desplazamiento lateral específicas. El software compila estos datos en un flujo continuo de códigos de ejecución para los servomotores.
El procesador integrado de la máquina debe manejar datos de alta densidad sin demoras en el almacenamiento en búfer. Los bucles gráficos complejos requieren millones de cálculos por minuto. Un mapa de bits de 1000x1000 píxeles se traduce en un millón de comandos de puntada individuales. Si el procesador se retrasa, la máquina física debe esperar instrucciones. Esto provoca micro tartamudeos en el avance de respaldo o en el recorrido de la aguja. Estos tartamudeos se manifiestan como líneas horizontales visibles o fallas en el patrón de la alfombra terminada.
Los codificadores rotativos y lineales monitorean la posición física real del eje principal, las barras de agujas y los rodillos de alimentación de respaldo. Los codificadores son sensores de precisión que rastrean el movimiento. Proporcionan un flujo constante de datos posicionales al procesador central. Estos datos confirman si las piezas mecánicas realmente se movieron a las posiciones ordenadas.
El sistema utiliza estos datos en tiempo real para microajustar los servocomponentes. Esta retroalimentación de circuito cerrado mantiene la repetición del patrón matemático. Compensa automáticamente el desgaste mecánico, las fluctuaciones de temperatura y la elasticidad del hilo. Si un codificador detecta que el rodillo de alimentación del respaldo se deslizó una décima de milímetro, el procesador ajusta instantáneamente la velocidad de alimentación del hilo para que coincida con la posición real del respaldo, evitando la distorsión del patrón.
Componente monitoreado |
Tipo de codificador |
Síntoma de falla |
Acción de corrección del sistema |
|---|---|---|---|
Eje de transmisión principal |
Rotativo absoluto |
Desajuste en la sincronización de la aguja |
Ajusta la sincronización de la alimentación del servo para que coincida con el ángulo del eje. |
Cambiador de barra de aguja |
Lineal de alta resolución |
Líneas diagonales irregulares |
Microcorrige la posición del actuador antes del siguiente golpe. |
Rodillos de alimentación de respaldo |
Rotativo incremental |
Alargamiento/contracción del patrón |
Altera las RPM del rodillo para mantener una tensión constante de la tela. |
Servos de alimentación de hilo |
Codificador de motor integrado |
Altura de pila inconsistente |
Aumenta/disminuye el torque para superar el arrastre del hilo. |
Los marcos para comparar diferentes modelos de máquinas deben centrarse en los resultados de producción y no sólo en las hojas de especificaciones. Las velocidades teóricas a menudo no se traducen en eficiencia en el mundo real. Los compradores deben evaluar los equipos en función de su capacidad para mantener tolerancias estrictas en condiciones de operación industrial continua.
Las tolerancias industriales aceptables para el alargamiento o la contracción del patrón son extremadamente estrictas. En una longitud de rollo estándar de 100 pies, la variación del patrón generalmente debe permanecer por debajo de media pulgada. Exceder esta tolerancia imposibilita la coincidencia de patrones en el sitio de instalación. La máquina debe mantener esta tolerancia de manera constante, día tras día, en diferentes condiciones ambientales y lotes de hilo.
Pruebe la capacidad de una máquina para realizar una repetición estricta en todo el ancho de la aguja. La consistencia de borde a borde es un indicador principal de la calidad de la máquina. Si el patrón es preciso en el centro pero está distorsionado en los bordes, la barra de agujas carece de rigidez estructural. También indica una tensión desigual en los rodillos de alimentación del material de respaldo. Exija muestras físicas tomadas de ambos bordes y del centro de una prueba para verificar la integridad estructural.
Evalúe si la línea de producción requiere una máquina de bucle dedicada o un sistema Level Cut Loop (LCL). Las máquinas de bucle dedicadas son muy eficientes y mecánicamente más simples. Los sistemas LCL integran elementos de pelo cortado para una estética moderna y avanzada. Ofrecen una flexibilidad de diseño superior pero requieren mucho más mantenimiento y una calibración cuidadosa.
Analizar la complejidad mecánica adicional requerida cuando un La máquina de alfombras con bucles estampados también se encarga de producir texturas de pelo cortado. La sincronización de la sincronización de la lanzadera y la cuchilla se convierte en el ajuste más crítico de la máquina. Un áncora atrapa el hilo y una hoja de cuchillo sincronizada se desliza contra el áncora para cortarlo. El sistema debe cortar selectivamente ciertos bucles y dejar otros intactos, todo ello a altas velocidades. Los cuchillos desalineados deshilacharán el hilo, se desafilarán contra el áncora o no cortarán por completo, arruinando el contraste de textura del diseño.
Analice la relación inversa entre las RPM de la máquina y la frecuencia de los cambios de la barra de agujas. No se pueden ejecutar patrones muy complejos a velocidades máximas de la máquina. Los desplazamientos laterales amplios requieren que la barra de agujas se desplace más entre pasadas. El eje principal debe reducir la velocidad para darle al mecanismo de cambio tiempo suficiente para alcanzar su posición objetivo antes de que las agujas penetren el respaldo.
Los bucles gráficos altamente complejos y de varias alturas requieren velocidades de operación más bajas para evitar la rotura del hilo y fallas mecánicas. Forzar la máquina a funcionar más rápido de lo que permite el patrón romperá los hilos, doblará las agujas y activará paradas automáticas. Este tiempo de inactividad anula cualquier ventaja de velocidad percibida.
Tipo de patrón |
Frecuencia de cambio |
Variación de la altura del pilote |
Velocidad de producción óptima |
|---|---|---|---|
Bucle lineal básico |
Cero (puntada recta) |
Uniforme |
Alto (RPM máx.) |
geométrico simple |
Bajo (1-2 pasos) |
Doble alto/bajo |
Medio-alto |
Gráfico orgánico complejo |
Alto (cambios amplios de varios pasos) |
Multinivel (Infinito) |
Medio-bajo |
Gráfico LCL intrincado |
Alto |
Corte y bucle mixtos |
Bajo (Requiere sincronización de cuchillas) |
Evalúe la eficiencia del proceso de roscado de la máquina y las capacidades de cambio de patrón digital. Enhebrar miles de agujas manualmente requiere mucha mano de obra. Las máquinas diseñadas con enrutamiento ergonómico del hilo y barras de agujas accesibles reducen significativamente el tiempo de inactividad. Los cambios digitales deberían requerir solo unos pocos clics en el terminal de control, cargando nuevos perfiles de tensión instantáneamente sin necesidad de reequipamiento mecánico.
Evalúe la rapidez con la que la máquina logra una repetición de patrón estable al comienzo de un nuevo rollo. Para obtener rentabilidad es necesario minimizar el desperdicio 'de cabecera'. Algunas máquinas requieren varios metros de mechones antes de que la tensión del respaldo se estabilice y el patrón se alinee. Los sistemas avanzados utilizan algoritmos de pretensado para garantizar que la primera pulgada de la alfombra cumpla con estrictas tolerancias dimensionales, ahorrando miles de dólares en desperdicio de hilo y respaldo durante un año.
Aborde las realidades operativas y los desafíos de mantenimiento que amenazan la integridad del patrón después de la compra. Incluso las máquinas de mechones más avanzadas sufren cambios de patrón si no se mantienen adecuadamente. La gestión proactiva del suministro de hilo y del desgaste mecánico evita costosos errores de producción.
Las variaciones en la tensión del hilo que se originan en la fileta distorsionarán el patrón incluso antes de que el hilo llegue a los servoalimentadores. La fileta sostiene los conos de hilo. Si un cono se desenrolla con más resistencia que otro, el servomotor debe trabajar más para tirar de él. Esto altera la altura final del pelo de esa puntada específica, creando rayas visibles en la alfombra.
Especifique la necesidad de dispositivos tensores de fileta avanzados y calibración periódica del recorrido del hilo. Los operadores deben verificar la uniformidad de la tensión en toda la fileta antes de comenzar una ejecución gráfica compleja. Implemente los siguientes pasos de manejo de la cesta:
Instale tubos de guiado de hilo antiestáticos en toda la estructura de la fileta para evitar la acumulación de fricción.
Utilice tensores neumáticos para aplicar un arrastre uniforme a cada extremo del hilo.
Realice pruebas de tracción semanales utilizando un tensiómetro digital para identificar tensores defectuosos.
Reemplace los ojales de cerámica desgastados inmediatamente para evitar que el hilo se deshilache y se rompa.
La operación continua a alta velocidad degrada las superficies de fricción de los rodillos alimentadores de hilo e introduce juego en los mecanismos de cambio. La naturaleza abrasiva del hilo de la alfombra desgasta lentamente la capa de agarre de los servorrodillos. Una vez que el rodillo pierde agarre, el hilo se resbala. El servomotor gira, pero no se entrega la cantidad correcta de hilo, lo que destruye la repetición del patrón.
Establezca un estricto programa de mantenimiento preventivo centrado en el repavimentación de los rodillos y la lubricación del actuador. No espere a que aparezcan defectos de patrón en el marco de inspección. Reemplace o recubra los rodillos de alimentación a intervalos de hora específicos. Mantenga las guías lineales fuertemente lubricadas para evitar el desgaste de metal sobre metal. Evalúe a los proveedores según la disponibilidad de piezas de repuesto y el soporte de servicio local.
Los operadores acostumbrados a los ajustes mecánicos pueden tener dificultades para solucionar problemas de desviación de patrones impulsados por el software. En las máquinas más antiguas, fijar un patrón significaba girar una llave o ajustar una leva. En el tufting gráfico moderno, fijar un patrón requiere analizar los registros del codificador y ajustar los perfiles de tensión digitales. Esto requiere un conjunto de habilidades completamente diferente.
Exigir capacitación integral proporcionada por el proveedor sobre el entorno de software específico de CAD a máquina. Los operadores deben entender cómo leer códigos de error e interpretar los datos de los sensores. Necesitan saber cómo ajustar el mapeo de píxel a puntada sobre la marcha. Invertir en la educación de los operadores reduce directamente el tiempo de inactividad de la máquina y previene el desperdicio catastrófico de material.
La capacidad de una máquina de mechones de bucles gráficos para controlar las repeticiones de patrones depende completamente de la integración entre su software de mapeo digital, sus servo alimentadores físicos de hilo y la estabilidad dimensional de su material portador. La rigidez mecánica proporciona la base. El servocontrol preciso ejecuta el diseño. La retroalimentación de circuito cerrado garantiza una precisión a largo plazo. Sin los tres elementos trabajando en armonía, la deriva del patrón es inevitable.
Dar prioridad a los fabricantes que ofrecen retroalimentación de codificador de circuito cerrado, actuadores lineales robustos para el cambio de aguja y datos transparentes sobre tolerancias de repetición a velocidades operativas máximas. Mire más allá de los máximos teóricos y concéntrese en métricas sostenidas de rendimiento del mundo real.
Solicite una demostración en vivo ejecutando sus archivos de patrones específicos y altamente complejos para verificar la precisión de repetición y la estabilidad de la tensión del respaldo.
Audite la interfaz del software de la máquina con su equipo de diseño para asegurarse de que puedan ejecutar conversiones de píxel a puntada sin software de terceros.
Establezca una base estricta de mantenimiento preventivo para los rodillos de alimentación servo y los actuadores lineales inmediatamente después de la instalación.
Implementar capacitación obligatoria en resolución de problemas digitales para todos los operadores principales de máquinas antes de comenzar la producción comercial.
R: Las máquinas de espiral mecánicas utilizan levas, embragues y engranajes físicos para tirar del hilo, lo que limita los diseños a longitudes de repetición fijas. Una máquina de mechones de alimentación de hilo servo los reemplaza con servomotores individuales controlados por software. Esto permite una entrega precisa del hilo, una flexibilidad infinita de patrones y cambios digitales instantáneos sin cambiar piezas mecánicas.
R: La desviación del patrón generalmente es causada por una tensión inconsistente en el respaldo, que estira o comprime la tela. Otros culpables incluyen variaciones en la elasticidad del hilo de la fileta, desgaste mecánico que causa juego en el desplazador de la barra de agujas o falla del codificador que no informa datos de posición precisos al procesador.
R: La altura de la pila se controla digitalmente mediante los servo rodillos de alimentación de hilo. Los rodillos aceleran para alimentar el exceso de hilo para bucles altos y desaceleran para restringir el hilo para bucles bajos. Esta acción está perfectamente sincronizada con el recorrido de la aguja y el enganche del garfio para formar la altura exacta requerida milisegundo a milisegundo.
R: Sí, la máquina produce productos en rollo continuo adecuados para ambos. Sin embargo, el rigor del control de repetición de patrones dicta el éxito. Las losetas de moqueta requieren una estabilidad dimensional absoluta y repeticiones impecables del patrón para que los cuadrados individuales se alineen perfectamente durante la instalación. El rollo en rollo es un poco más indulgente con respecto al alargamiento menor del patrón.
R: Las máquinas de bucle dedicadas no pueden. Sin embargo, las máquinas Level Cut Loop (LCL) utilizan loopers especializados equipados con cuchillas sincronizadas. Estos sistemas convierten bucles específicos en pelo cortado según comandos de software. Esto ofrece una mayor versatilidad textural, pero tiene el costo de una complejidad mecánica y un mantenimiento significativamente mayores.
R: Mientras que las máquinas de mechones básicas pueden superar las 1000 RPM, los bucles gráficos complejos suelen funcionar entre 400 y 700 RPM. La velocidad máxima cae significativamente al ejecutar cambios laterales amplios de la barra de agujas o transiciones frecuentes de pelo alto/bajo, ya que los componentes mecánicos necesitan tiempo para alcanzar posiciones objetivo precisas.
R: El movimiento lateral de la barra de agujas rompe las filas lineales estándar de mechones. Al desplazarse hacia la izquierda o hacia la derecha entre puntadas, la máquina puede colocar el hilo en diagonal. Esto permite a los diseñadores crear curvas suaves, ángulos agudos y formas geométricas complejas en la pila de bucles, yendo más allá de las simples texturas en línea recta.