


Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-09-02 Origine: Sito


Nella produzione commerciale di telai e quadrelle, la redditività della produzione dipende dall'esecuzione esatta e ripetibile di progetti complessi. I facility manager e gli interior designer richiedono una continuità visiva impeccabile su planimetrie enormi. Le ripetizioni incoerenti del modello causano gravi problemi di allineamento durante l'installazione. Ciò porta a tassi elevati di spreco di materiale, lotti rifiutati e qualità estetica compromessa nelle implementazioni commerciali su larga scala. Per ottenere una consistenza perfetta al pixel è necessario andare oltre le impostazioni meccaniche di base.
Valutare un moderno La macchina per trapuntatura ad anello grafico richiede una profonda conoscenza della meccanica interna. Gli acquirenti devono analizzare come interagiscono l'alimentazione del filo servocomandata, lo spostamento delle barre dell'ago e il software di mappatura digitale. Questi componenti devono funzionare in perfetta sincronia per controllare le ripetizioni del modello a velocità di produzione elevate.
Le ripetizioni del disegno sono controllate principalmente dalla sincronizzazione dei sistemi di alimentazione del filo servo che determinano l'esatta tensione del filo e l'altezza del pelo per ogni singolo punto.
La generazione del modello laterale si basa su meccanismi di spostamento della barra dell'ago di precisione, che richiedono robusti attuatori lineari per prevenire la deriva meccanica su lunghi cicli di produzione.
Il software di mappatura digitale dei modelli traduce i file di progettazione in codice macchina, ma la precisione nel mondo reale dipende dal feedback dell'encoder a circuito chiuso per regolare l'usura meccanica e l'elasticità del filato.
Quando valutano l'attrezzatura, gli acquirenti devono valutare il compromesso tra la massima velocità operativa e la complessità della ripetizione del modello, poiché gli spostamenti ad alta frequenza limitano naturalmente il numero di giri.
La scelta del materiale di supporto (supporto tessuto o non tessuto) influisce direttamente sulla capacità della macchina di mantenere una rigorosa tolleranza del modello.
Per valutare la capacità di una macchina di mantenere una ripetizione precisa del disegno, gli acquirenti devono prima comprendere i meccanismi fisici responsabili del posizionamento del filo e della variazione dell'altezza del pelo. I comandi software falliscono se l'hardware fisico non è in grado di eseguirli con precisione. La rigidità meccanica costituisce il fondamento della precisione del modello. Senza una linea di base meccanica stabile, i sistemi digitali compensano costantemente eccessivamente, portando a un posizionamento irregolare dei punti e a difetti visibili sulla superficie del tappeto.
Prima di eseguire qualsiasi modello grafico complesso, gli operatori devono stabilire una rigida linea di base meccanica. Ciò comporta diversi passaggi rigorosi di calibrazione:
Verificare l'allineamento dell'albero principale utilizzando i comparatori per garantire un runout pari a zero durante la rotazione ad alta velocità.
Calibrare le celle di carico di tensione del rullo di alimentazione di supporto per garantire una trazione uniforme su tutta la larghezza della macchina.
Ispezionare le guide lineari per individuare eventuali rigature o lubrificazione inadeguata, che introduce resistenza nel meccanismo di cambio.
Testare i tempi di risposta dei singoli servomotori tramite il terminale diagnostico per identificare le unità in ritardo.
Servomotori individuali o raggruppati controllano l'esatta quantità di filo fornita agli aghi. I sistemi meccanici più vecchi si basavano su profili di camme e frizioni complessi, che limitavano la flessibilità di progettazione e richiedevano ore di riattrezzamento manuale. Un moderno La macchina tuftatrice con alimentazione servofilato sostituisce queste limitazioni fisiche con infinite regolazioni digitali. Questi motori reagiscono istantaneamente ai comandi del software, regolando la velocità di rotazione per adattarla alla lunghezza del filo richiesta per il punto successivo.
I rulli servoazionati creano anelli alti, medi e bassi alterando dinamicamente la velocità di alimentazione del filo millisecondo per millisecondo. Quando il software richiede un ciclo elevato, il servo accelera il rullo. Ciò alimenta il filo in eccesso nella zona dell'ago. Al contrario, limitando la velocità di avanzamento si tende il filo contro il crochet, creando un profilo del pelo basso. Questa rapida accelerazione e decelerazione deve avvenire senza spezzare il filo o causare picchi di tensione eccessivi.
Valutare la granularità del servocontrollo durante la valutazione dell'apparecchiatura. Il controllo single-end assegna un motore dedicato a ogni singola estremità del filo. Ciò offre la massima definizione del modello e il controllo assoluto su ogni pixel del disegno. Il controllo del rullo di scorrimento raggruppa più filati su un singolo rullo azionato. Ciò limita la precisione dei singoli punti ma semplifica notevolmente la configurazione meccanica e riduce i costi di manutenzione. La scelta dipende interamente dalla risoluzione del modello richiesta e dalle capacità di manutenzione della struttura.
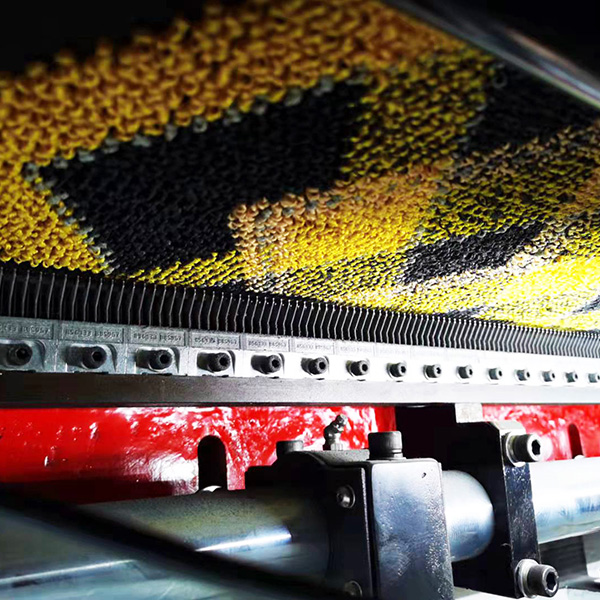
Le barre dell'ago scorrevoli si muovono lateralmente sul materiale di supporto per creare disegni complessi. Queste barre mantengono centinaia di aghi perfettamente allineati. Spostandosi a sinistra o a destra tra i punti, la macchina spezza le file lineari tipiche del tufting base. Questo movimento laterale consente la creazione di curve, angoli e forme geometriche complesse all'interno del loop pile.
La combinazione dello spostamento laterale e dell'avanzamento longitudinale crea la base geometrica della ripetizione del disegno. Mentre il materiale di supporto avanza attraverso la macchina, la barra ago si sposta orizzontalmente. La sincronizzazione di questi due assi determina l'esatto posizionamento di ogni ciuffo di filo. Qualsiasi esitazione su entrambi gli assi distorce l'immagine finale, trasformando un cerchio perfetto in un ovale frastagliato.
Cerca macchine che utilizzano guide lineari ad alta precisione e attuatori ad azionamento diretto. Questi componenti riducono al minimo il gioco meccanico che causa la distorsione del modello. Il gioco è il leggero gioco meccanico tra le parti in movimento. Nel corso di un lungo ciclo di produzione, anche una frazione di millimetro di gioco si trasforma in un modello visibile. I sistemi ad azionamento diretto eliminano i collegamenti intermedi, garantendo che la barra dell'ago si fermi esattamente dove comanda il software.
È strettamente necessario mantenere una tensione assoluta e uniforme sul tessuto di supporto primario. Questo tessuto funge da materiale portante per l'intera struttura capitonnè. Si muove continuamente nella zona tufting, trainato da rulli spuntoni. Se la tensione varia lungo la larghezza della macchina, il disegno si deformerà. La velocità di avanzamento deve rimanere perfettamente costante indipendentemente dalla forza di penetrazione dell'ago.
Diversi nastri portanti interagiscono in modo univoco con la penetrazione dell'ago e influenzano la stabilità dimensionale. Il polipropilene intrecciato offre un'elevata resistenza alla trazione e resiste allo strappo. Tuttavia, la sua struttura a griglia rigida può deviare leggermente gli aghi all'ingresso, causando lievi irregolarità nel punto. Il poliestere non tessuto fornisce una superficie più uniforme. Consente una penetrazione più fluida dell'ago e una migliore stabilità dimensionale, rendendolo ideale per motivi grafici altamente dettagliati.
Anche piccole fluttuazioni nella tensione di supporto possono allungare o comprimere la ripetizione del pattern. Ciò rovina l'abbinamento tra piastrelle. Se la tensione aumenta, il supporto si allunga. La macchina trapunta il disegno su una tela tesa. Quando la tensione si allenta, il supporto si restringe, comprimendo il disegno. Ciò rende impossibile allineare le quadrotte della moquette durante l'installazione, con conseguenti elevati tassi di scarto del materiale.
Il tufting moderno si basa interamente su interfacce digitali piuttosto che su camme meccaniche. Il software funge da cervello, traducendo i disegni artistici in movimenti meccanici precisi. Comprendere questo processo di traduzione è necessario per risolvere i difetti dei modelli in fabbrica.
Il software CAD traduce i progetti raster o vettoriali in comandi macchina specifici. I designer creano modelli utilizzando formati grafici standard. Il software di tufting sovrappone una griglia a questo disegno. Ogni pixel sulla griglia corrisponde a una velocità di punto, un'altezza del pelo e una distanza di spostamento laterale specifiche. Il software compila questi dati in un flusso continuo di codici di esecuzione per i servomotori.
Il processore integrato della macchina deve gestire dati ad alta densità senza ritardi di buffering. I cicli grafici complessi richiedono milioni di calcoli al minuto. Una bitmap da 1000x1000 pixel si traduce in un milione di singoli comandi punto. Se il processore è in ritardo, la macchina fisica deve attendere istruzioni. Ciò provoca micro-stuttermenti nel trasporto di supporto o nella corsa dell'ago. Queste balbettature si manifestano come linee orizzontali visibili o difetti nel disegno del tappeto finito.
Gli encoder rotativi e lineari monitorano la posizione fisica effettiva dell'albero principale, delle barre dell'ago e dei rulli di trasporto di supporto. Gli encoder sono sensori di precisione che tracciano il movimento. Forniscono un flusso costante di dati posizionali al processore centrale. Questi dati confermano se le parti meccaniche si sono effettivamente spostate nelle posizioni comandate.
Il sistema utilizza questi dati in tempo reale per effettuare la microregolazione dei servocomponenti. Questo feedback a circuito chiuso mantiene la ripetizione del modello matematico. Compensa automaticamente l'usura meccanica, le variazioni di temperatura e l'elasticità del filato. Se un codificatore rileva che il rullo di supporto è scivolato di un decimo di millimetro, il processore regola immediatamente la velocità di alimentazione del filo in modo che corrisponda alla posizione effettiva, prevenendo la distorsione del disegno.
Componente monitorato |
Tipo di codificatore |
Sintomo di fallimento |
Azione di correzione del sistema |
|---|---|---|---|
Albero di trasmissione principale |
Rotary assoluto |
Mancata corrispondenza della fasatura dello spillo |
Regola la temporizzazione dell'avanzamento del servo per adattarla all'angolo dell'albero |
Cambio della barra dell'ago |
Lineare ad alta risoluzione |
Linee diagonali frastagliate |
Microcorregge la posizione dell'attuatore prima della corsa successiva |
Rulli di alimentazione di supporto |
Rotary incrementale |
Allungamento/restringimento del modello |
Modifica il numero di giri del rullo per mantenere costante la tensione del tessuto |
Servi di alimentazione del filato |
Encoder motore integrato |
Altezza del pelo incoerente |
Aumenta/diminuisce la coppia per superare la resistenza del filo |
I quadri per il confronto di diversi modelli di macchine devono concentrarsi sui risultati di produzione piuttosto che solo sulle schede tecniche. Le velocità teoriche spesso non riescono a tradursi in efficienza nel mondo reale. Gli acquirenti devono valutare le apparecchiature in base alla loro capacità di sostenere tolleranze rigorose in condizioni di funzionamento industriale continuo.
Le tolleranze industriali accettabili per l'allungamento o il restringimento del modello sono estremamente strette. Su una lunghezza standard del rotolo di 100 piedi, la variazione del modello deve tipicamente rimanere inferiore a mezzo pollice. Il superamento di questa tolleranza rende impossibile la corrispondenza del modello nel sito di installazione. La macchina deve mantenere questa tolleranza in modo coerente, giorno dopo giorno, in condizioni ambientali e lotti di filato variabili.
Metti alla prova la capacità di una macchina di mantenere una ripetizione rigorosa su tutta la larghezza della frontura. La coerenza da bordo a bordo è un indicatore primario della qualità della macchina. Se il disegno è preciso al centro ma distorto ai bordi, la barra ago manca di rigidità strutturale. Indica inoltre una tensione non uniforme sui rulli di alimentazione del materiale di supporto. Richiedi campioni fisici prelevati da entrambi i bordi e dal centro di un test per verificare l'integrità strutturale.
Valutare se la linea di produzione richiede una macchina loop dedicata o un sistema Level Cut Loop (LCL). Le macchine ad anello dedicate sono altamente efficienti e meccanicamente più semplici. I sistemi LCL integrano elementi in pelo tagliato per un'estetica moderna e avanzata. Offrono una flessibilità di progettazione superiore ma richiedono una manutenzione significativamente maggiore e un'attenta calibrazione.
Analizzare la complessità meccanica aggiuntiva richiesta quando a patterned loop carpet machine ha anche il compito di produrre trame di pelo tagliato. La sincronizzazione della temporizzazione del crochet e del coltello diventa la regolazione più critica sulla macchina. Un crochet cattura il filo e una lama sincronizzata scorre contro il crochet per tagliarlo. Il sistema deve tagliare selettivamente alcuni circuiti lasciandone altri intatti, il tutto ad alta velocità. I coltelli disallineati sfilacciano il filo, si smussano contro il crochet o non riescono a tagliare completamente, rovinando il contrasto strutturale del disegno.
Analizzare la relazione inversa tra i giri della macchina e la frequenza degli spostamenti della barra ago. Non è possibile eseguire modelli altamente complessi alle massime velocità della macchina. Gli ampi spostamenti laterali richiedono che la barra ago si sposti ulteriormente tra una corsa e l'altra. L'albero principale deve rallentare per dare al meccanismo di cambio tempo sufficiente per raggiungere la posizione target prima che gli aghi penetrino nel supporto.
I circuiti grafici altamente complessi e con più pile richiedono velocità operative inferiori per prevenire rotture del filo e guasti meccanici. Forzare la macchina a funzionare più velocemente di quanto consentito dal modello farà spezzare i fili, piegare gli aghi e attivare arresti automatici. Questo tempo di inattività annulla qualsiasi vantaggio di velocità percepito.
Tipo di modello |
Frequenza di spostamento |
Variazione dell'altezza del mucchio |
Velocità di produzione ottimale |
|---|---|---|---|
Ciclo lineare di base |
Zero (punto dritto) |
Uniforme |
Alto (RPM massimo) |
Geometria semplice |
Basso (1-2 passi) |
Doppio alto/basso |
Medio-Alto |
Grafica organica complessa |
Alto (spostamenti ampi a più fasi) |
Multilivello (infinito) |
Medio-Basso |
Grafica LCL intricata |
Alto |
Taglio e loop misti |
Basso (richiede la temporizzazione del coltello) |
Valutare l'efficienza del processo di infilatura della macchina e le capacità di cambio modello digitale. Infilare manualmente migliaia di aghi richiede molto lavoro. Le macchine progettate con un percorso ergonomico del filo e barre dell'ago accessibili riducono significativamente i tempi di inattività. I cambi digitali dovrebbero richiedere solo pochi clic sul terminale di controllo, caricando istantaneamente nuovi profili di tensione senza riattrezzamenti meccanici.
Valutare quanto velocemente la macchina raggiunge una ripetizione stabile del disegno all'inizio di un nuovo rotolo. Per garantire la redditività è necessario ridurre al minimo gli sprechi 'head-end'. Alcune macchine richiedono diversi metri di tufting prima che la tensione del supporto si stabilizzi e il disegno si allinei. I sistemi avanzati utilizzano algoritmi di pretensionamento per garantire che il primo centimetro di moquette soddisfi rigorose tolleranze dimensionali, risparmiando migliaia di dollari in filati e supporto sprecati in un anno.
Affrontare le realtà operative e le sfide di manutenzione che minacciano l'integrità del modello dopo l'acquisto. Anche le macchine tufting più avanzate soffrono di deriva del disegno se mantenute in modo inadeguato. La gestione proattiva dell'approvvigionamento del filato e dell'usura meccanica previene costosi errori di produzione.
Le variazioni nella tensione del filo originate dalla cantra distorceranno il disegno prima ancora che il filo raggiunga i servoalimentatori. La cantra contiene le rocche di filo. Se un cono si svolge con più resistenza di un altro, il servomotore deve lavorare di più per tirarlo. Ciò altera l'altezza finale del pelo di quel punto specifico, creando strisce visibili sul tappeto.
Specificare la necessità di dispositivi avanzati di tensionamento della cantra e di calibrazione regolare del percorso del filo. Gli operatori devono verificare l'uniformità della tensione sull'intera cantra prima di iniziare un ciclo grafico complesso. Implementare i seguenti passaggi di gestione della cantra:
Installare tubi antistatici per l'instradamento del filo sull'intera struttura della cantra per evitare l'accumulo di attrito.
Utilizzare tenditori pneumatici per applicare una resistenza uniforme a ciascuna estremità del filo.
Condurre test di trazione settimanali utilizzando un tensiometro digitale per identificare i tensionatori difettosi.
Sostituire immediatamente gli occhielli in ceramica usurati per evitare che il filo si sfilacci e si spezzi.
Il funzionamento continuo ad alta velocità degrada le superfici di attrito dei rulli di alimentazione del filo e introduce gioco nei meccanismi di cambio. La natura abrasiva del filato per tappeti consuma lentamente il rivestimento di presa sui servorulli. Una volta che il rullo perde presa, il filo scivola. Il servomotore gira, ma non viene erogata la quantità corretta di filo, distruggendo la ripetizione del disegno.
Stabilire un rigoroso programma di manutenzione preventiva incentrato sul rivestimento dei rulli e sulla lubrificazione dell'attuatore. Non attendere che i difetti del modello appaiano sul telaio di ispezione. Sostituire o rivestire i rulli di alimentazione agli intervalli orari specificati. Mantenere le guide lineari fortemente lubrificate per prevenire l'usura metallo su metallo. Valuta i fornitori in base alla disponibilità delle parti di ricambio e al supporto del servizio locale.
Gli operatori abituati alle regolazioni meccaniche potrebbero avere difficoltà a risolvere i problemi di deriva del modello guidata dal software. Nelle macchine più vecchie, fissare un modello significava girare una chiave inglese o regolare una camma. Nel moderno tufting grafico, per fissare un modello è necessario analizzare i registri del codificatore e regolare i profili di tensione digitale. Ciò richiede un insieme di competenze completamente diverse.
Affidare una formazione completa fornita dal fornitore sullo specifico ambiente software da CAD a macchina. Gli operatori devono capire come leggere i codici di errore e interpretare i dati dei sensori. Devono sapere come regolare al volo la mappatura pixel-punto. Investire nella formazione degli operatori riduce direttamente i tempi di fermo macchina e previene catastrofici sprechi di materiale.
La capacità di una macchina per tufting ad anello grafico di controllare le ripetizioni del disegno si basa interamente sull'integrazione tra il suo software di mappatura digitale, i suoi alimentatori fisici di filo servo e la stabilità dimensionale del suo materiale di supporto. La rigidità meccanica costituisce la base. Il servocontrollo preciso esegue il progetto. Il feedback a circuito chiuso garantisce precisione a lungo termine. Senza che tutti e tre gli elementi lavorino in armonia, la deriva del modello è inevitabile.
Dai la priorità ai produttori che offrono feedback dell'encoder a circuito chiuso, robusti attuatori lineari per lo spostamento dell'ago e dati trasparenti sulle tolleranze di ripetizione alle massime velocità operative. Guarda oltre i massimi teorici e concentrati su parametri prestazionali sostenuti e reali.
Richiedi una dimostrazione dal vivo eseguendo i tuoi file di pattern specifici e altamente complessi per verificare la precisione di ripetizione e la stabilità della tensione di supporto.
Controlla l'interfaccia software della macchina con il tuo team di progettazione per assicurarti che possano eseguire conversioni da pixel a punto senza software di terze parti.
Stabilire una rigorosa linea di base di manutenzione preventiva per i servorulli di alimentazione e gli attuatori lineari immediatamente dopo l'installazione.
Implementare una formazione obbligatoria sulla risoluzione dei problemi digitali per tutti gli operatori principali delle macchine prima di iniziare la produzione commerciale.
R: Le macchine a scorrimento meccanico utilizzano camme, frizioni e ingranaggi fisici per tirare il filo, limitando i progetti a lunghezze di ripetizione fisse. Una macchina tufting con alimentazione servofilato sostituisce questi con servomotori individuali controllati da software. Ciò consente una consegna precisa del filato, una flessibilità infinita del modello e cambi digitali istantanei senza scambiare parti meccaniche.
R: Lo spostamento del disegno è generalmente causato da una tensione di supporto incoerente, che allunga o comprime il tessuto. Altri colpevoli includono variazioni dell'elasticità del filato dalla cantra, usura meccanica che causa gioco nel dispositivo di spostamento della barra dell'ago o errore del codificatore che non riesce a riportare dati di posizione accurati al processore.
R: L'altezza del pelo è controllata digitalmente dai rulli di alimentazione del filo servo. I rulli accelerano per alimentare il filo in eccesso per gli anelli alti e decelerano per restringere il filo per gli anelli bassi. Questa azione è perfettamente sincronizzata con la corsa dell'ago e l'innesto del crochet per formare l'esatta altezza richiesta millisecondo per millisecondo.
R: Sì, la macchina produce prodotti in rotolo continuo adatti ad entrambi. Tuttavia, il rigore del controllo della ripetizione del pattern determina il successo. Le quadrelle di moquette richiedono assoluta stabilità dimensionale e ripetizioni impeccabili del modello in modo che i singoli quadrati si allineino perfettamente durante l'installazione. Broadloom è leggermente più tollerante per quanto riguarda l'allungamento minore del modello.
R: Le macchine a circuito dedicato non possono. Tuttavia, le macchine Level Cut Loop (LCL) utilizzano crochet specializzati dotati di coltelli sincronizzati. Questi sistemi convertono anelli specifici in pile tagliate in base a comandi software. Ciò offre una maggiore versatilità strutturale, ma ha il prezzo di una complessità meccanica e di una manutenzione significativamente più elevate.
R: Mentre le macchine tufting di base possono superare i 1.000 giri al minuto, i cicli grafici complessi normalmente funzionano tra i 400 e i 700 giri al minuto. La velocità massima diminuisce in modo significativo quando si eseguono ampi spostamenti laterali della barra ago o frequenti transizioni del pelo alto/basso, poiché i componenti meccanici hanno bisogno di tempo per raggiungere posizioni target precise.
R: Il movimento laterale della barra dell'ago spezza le file lineari standard del tufting. Spostandosi a sinistra o a destra tra i punti, la macchina può posizionare il filo in diagonale. Ciò consente ai progettisti di creare curve morbide, angoli acuti e forme geometriche complesse nel loop pile, andando oltre le semplici trame rettilinee.