


المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-09-02 الأصل: موقع


في صناعة بلاط السجاد والسجاد التجاري، تتوقف ربحية الإنتاج على التنفيذ الدقيق والمتكرر للتصميمات المعقدة. يطالب مديرو المرافق ومصممو الديكور الداخلي باستمرارية بصرية لا تشوبها شائبة عبر مخططات الطوابق الضخمة. يؤدي تكرار النمط غير المتناسق إلى حدوث مشكلات خطيرة في المحاذاة أثناء التثبيت. ويؤدي هذا إلى ارتفاع معدلات هدر المواد، والدفعات المرفوضة، وتدهور الجودة الجمالية في عمليات النشر التجارية واسعة النطاق. يتطلب تحقيق الاتساق المثالي للبيكسل تجاوز الإعدادات الميكانيكية الأساسية.
تقييم الحديث تتطلب آلة خصلة الحلقات الرسومية فهمًا عميقًا للميكانيكا الداخلية. يجب على المشترين تحليل كيفية تفاعل خيوط التغذية التي يتم تشغيلها بواسطة المؤازرة، وقضبان الإبرة المتحركة، وبرامج رسم الخرائط الرقمية. يجب أن تعمل هذه المكونات في تزامن مثالي للتحكم في تكرار النمط بسرعات إنتاج عالية.
يتم التحكم في تكرار الأنماط في المقام الأول من خلال مزامنة أنظمة تغذية الغزل المؤازرة التي تحدد شد الغزل الدقيق وارتفاع الوبر لكل غرزة على حدة.
يعتمد توليد النمط الجانبي على آليات دقيقة لتحويل شريط الإبرة، الأمر الذي يتطلب مشغلات خطية قوية لمنع الانحراف الميكانيكي على مدار فترات الإنتاج الطويلة.
يقوم برنامج رسم خرائط الأنماط الرقمية بترجمة ملفات التصميم إلى رمز الآلة، ولكن الدقة في العالم الحقيقي تعتمد على ردود فعل التشفير ذات الحلقة المغلقة لضبط التآكل الميكانيكي ومرونة الغزل.
عند تقييم المعدات، يجب على المشترين الموازنة بين المفاضلات بين أقصى سرعة تشغيل وتعقيد تكرار النمط، حيث أن التحولات عالية التردد تحد بشكل طبيعي من عدد الدورات في الدقيقة.
يؤثر اختيار مادة الحامل (المنسوجة مقابل الخلفية غير المنسوجة) بشكل مباشر على قدرة الماكينة على تحمل النمط الصارم.
لتقييم قدرة الآلة على الاحتفاظ بتكرار نمط محكم، يجب على المشترين أولاً فهم الآليات الفيزيائية المسؤولة عن وضع الخيوط وتغير ارتفاع الوبر. تفشل أوامر البرنامج إذا لم يتمكن الجهاز الفعلي من تنفيذها بدقة. تشكل الصلابة الميكانيكية أساس دقة النمط. بدون خط أساس ميكانيكي مستقر، تقوم الأنظمة الرقمية بالتعويض الزائد باستمرار، مما يؤدي إلى وضع غير منتظم للغرز وعيوب مرئية على وجه السجادة.
قبل تشغيل أي نمط رسومي معقد، يجب على المشغلين إنشاء خط أساس ميكانيكي صارم. يتضمن ذلك عدة خطوات معايرة صارمة:
تحقق من محاذاة العمود الرئيسي باستخدام مؤشرات الاتصال لضمان عدم الجريان أثناء الدوران عالي السرعة.
قم بمعايرة خلايا تحميل شد أسطوانة التغذية الخلفية لضمان السحب الموحد عبر عرض الماكينة بالكامل.
افحص قضبان التوجيه الخطية بحثًا عن التهديف أو عدم كفاية التشحيم، مما يؤدي إلى حدوث سحب في آلية النقل.
اختبر أوقات استجابة محرك سيرفو فردي عبر محطة التشخيص لتحديد محركات الأقراص المتأخرة.
تتحكم المحركات المؤازرة الفردية أو المجمعة في الكمية الدقيقة من الخيوط التي يتم توصيلها إلى الإبر. اعتمدت الأنظمة الميكانيكية القديمة على مقاطع الكامة والقوابض المعقدة، مما حد من مرونة التصميم وتطلب ساعات من إعادة التجهيز اليدوي. حديث تستبدل آلة تلقيم الخيوط المؤازرة هذه القيود المادية بإمكانية تعديل رقمية لا نهائية. تتفاعل هذه المحركات على الفور مع أوامر البرنامج، وتضبط سرعة الدوران لتتناسب مع طول الخيط المطلوب للغرزة القادمة.
تقوم الأسطوانات التي تعمل بمحرك مؤازر بإنشاء حلقات عالية ومتوسطة ومنخفضة عن طريق تغيير معدلات تغذية الخيوط ديناميكيًا بالميلي ثانية بالميلي ثانية. عندما يتطلب البرنامج حلقة عالية، يقوم المؤازرة بتسريع الأسطوانة. هذا يغذي الغزل الزائد في منطقة الإبرة. على العكس من ذلك، فإن تقييد معدل التغذية يسحب الخيط بقوة ضد الحلقة، مما يخلق شكلاً منخفضًا للوبر. يجب أن يحدث هذا التسارع والتباطؤ السريع دون قطع الخيط أو التسبب في ارتفاع التوتر المفرط.
تقييم مدى دقة التحكم المؤازر أثناء تقييم المعدات. يقوم التحكم أحادي الطرف بتعيين محرك مخصص لكل طرف غزل على حدة. يوفر هذا الحد الأقصى من تعريف النمط والتحكم المطلق في كل بكسل من التصميم. يقوم التحكم في لفة التمرير بتجميع خيوط متعددة على بكرة واحدة مدفوعة. وهذا يحد من دقة الغرز الفردية ولكنه يبسط بشكل كبير الإعداد الميكانيكي ويقلل من تكاليف الصيانة. ويعتمد الاختيار بشكل كامل على دقة النمط المطلوبة وإمكانيات الصيانة في المنشأة.
تتحرك قضبان الإبرة المنزلقة بشكل جانبي عبر المادة الداعمة لإنشاء تصميمات معقدة. تحتوي هذه القضبان على مئات الإبر في محاذاة دقيقة. من خلال التبديل إلى اليسار أو اليمين بين الغرز، تقوم الآلة بتكسير الصفوف الخطية النموذجية للخصل الأساسي. تسمح هذه الحركة الجانبية بإنشاء منحنيات وزوايا وأشكال هندسية معقدة داخل الكومة الحلقية.
يؤدي الجمع بين النقل الجانبي وتغذية الدعم الطولية إلى إنشاء الأساس الهندسي لتكرار النمط. عندما تتحرك المادة الداعمة للأمام عبر الماكينة، يتحرك شريط الإبرة أفقيًا. إن تزامن هذين المحورين يحدد الموقع الدقيق لكل خصلة غزل. أي تردد في أي من المحورين يشوه الصورة النهائية، ويحول الدائرة المثالية إلى شكل بيضاوي متعرج.
ابحث عن الآلات التي تستخدم أدلة خطية عالية الدقة ومحركات الدفع المباشر. تعمل هذه المكونات على تقليل رد الفعل الميكانيكي العكسي الذي يسبب تشويه النمط. رد الفعل العكسي هو اللعب الميكانيكي الطفيف بين الأجزاء المتحركة. على مدى فترة إنتاج طويلة، حتى جزء من المليمتر من مركبات رد الفعل العكسي يتحول إلى نمط مرئي ينجرف. تعمل أنظمة الدفع المباشر على التخلص من الروابط الوسيطة، مما يضمن توقف شريط الإبرة تمامًا حيث يطلب البرنامج.
يعد الحفاظ على التوتر المطلق والموحد على النسيج الداعم الأساسي أمرًا ضروريًا للغاية. يعمل هذا القماش كمادة حاملة للهيكل المعنقد بأكمله. يتحرك باستمرار عبر منطقة الخصل، ويتم سحبه بواسطة بكرات مسننة. إذا كان الشد يختلف عبر عرض الماكينة، فسوف يتشوه النمط. يجب أن يظل معدل التغذية ثابتًا تمامًا بغض النظر عن قوة اختراق الإبرة.
تتفاعل الشبكات الحاملة المختلفة بشكل فريد مع اختراق الإبرة وتؤثر على استقرار الأبعاد. يوفر البولي بروبيلين المنسوج قوة شد عالية ويقاوم التمزق. ومع ذلك، يمكن أن يؤدي هيكلها الشبكي الصلب إلى انحراف الإبر قليلاً عند الدخول، مما يتسبب في حدوث مخالفات طفيفة في الغرز. يوفر البوليستر غير المنسوج سطحًا أكثر تجانسًا. فهو يسمح باختراق أكثر سلاسة للإبرة وثبات أفضل للأبعاد، مما يجعله مثاليًا لأنماط الرسوم المفصلة للغاية.
حتى التقلبات الطفيفة في التوتر الخلفي يمكن أن تؤدي إلى إطالة تكرار النمط أو ضغطه. هذا يفسد إمكانية التوافق بين البلاط. إذا ارتفع التوتر، فإن الدعم يمتد. تقوم الآلة بتحويل النموذج إلى قماش ممتد. عندما يتحرر التوتر، يتقلص الجزء الخلفي، مما يضغط النمط. وهذا يجعل من المستحيل محاذاة بلاط السجاد أثناء التثبيت، مما يؤدي إلى معدلات رفض هائلة للمواد.
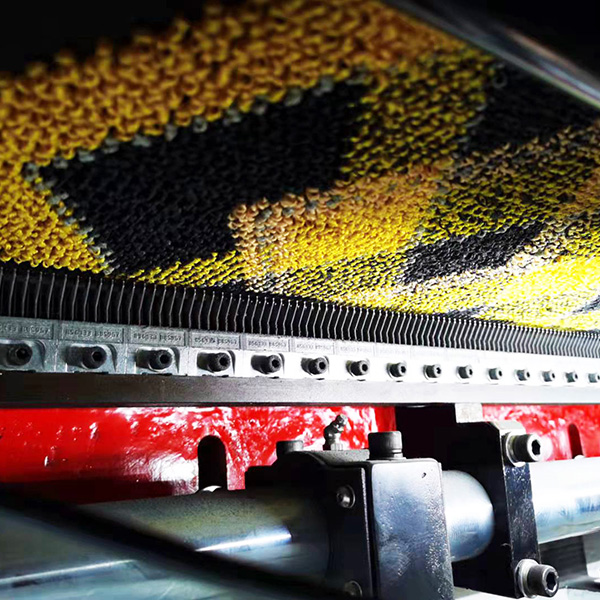
تعتمد عملية الخصل الحديثة بشكل كامل على الواجهات الرقمية بدلاً من الكاميرات الميكانيكية. ويعمل البرنامج بمثابة الدماغ، حيث يترجم التصاميم الفنية إلى حركات ميكانيكية دقيقة. إن فهم عملية الترجمة هذه مطلوب لاستكشاف أخطاء النمط وإصلاحها في المصنع.
يقوم برنامج CAD بترجمة التصميمات النقطية أو المتجهة إلى أوامر محددة للآلة. يقوم المصممون بإنشاء أنماط باستخدام تنسيقات الرسوم القياسية. يقوم برنامج الخصل بتغطية شبكة على هذا التصميم. يتوافق كل بكسل على الشبكة مع معدل غرزة محدد وارتفاع الكومة ومسافة التحول الجانبي. يقوم البرنامج بتجميع هذه البيانات في دفق مستمر من رموز التنفيذ للمحركات المؤازرة.
يجب أن يتعامل المعالج الموجود بالجهاز مع البيانات عالية الكثافة دون أي تأخير في التخزين المؤقت. تتطلب الحلقات الرسومية المعقدة ملايين العمليات الحسابية في الدقيقة. تُترجم الصورة النقطية مقاس 1000 × 1000 بكسل إلى مليون أمر ربط فردي. إذا تأخر المعالج، فيجب على الجهاز الفعلي انتظار التعليمات. يؤدي هذا إلى حدوث تلعثم صغير في التغذية الخلفية أو ضربة الإبرة. تظهر هذه التأتأة على شكل خطوط أفقية مرئية أو خلل في الأنماط في السجادة النهائية.
تقوم أجهزة التشفير الدوارة والخطية بمراقبة الوضع المادي الفعلي للعمود الرئيسي وقضبان الإبرة وبكرات التغذية الداعمة. أجهزة التشفير عبارة عن أجهزة استشعار دقيقة تتتبع الحركة. أنها توفر دفقًا مستمرًا من البيانات الموضعية إلى المعالج المركزي. تؤكد هذه البيانات ما إذا كانت الأجزاء الميكانيكية قد انتقلت بالفعل إلى المواضع المطلوبة.
يستخدم النظام هذه البيانات في الوقت الفعلي لضبط مكونات المؤازرة بشكل دقيق. تحافظ ردود الفعل ذات الحلقة المغلقة على تكرار النمط الرياضي. فهو يعوض تلقائيًا التآكل الميكانيكي وتقلبات درجات الحرارة ومرونة الغزل. إذا اكتشف جهاز التشفير أن أسطوانة التغذية الخلفية قد انزلقت بمقدار عُشر المليمتر، يقوم المعالج على الفور بضبط معدل تغذية الغزل ليتوافق مع موضع الدعم الفعلي، مما يمنع تشويه النمط.
مراقبة المكونات |
نوع التشفير |
أعراض الفشل |
إجراءات تصحيح النظام |
|---|---|---|---|
رمح المحرك الرئيسي |
الروتاري المطلق |
عدم تطابق توقيت الإبرة |
يضبط توقيت تغذية المؤازرة ليتناسب مع زاوية العمود |
إبرة شريط شيفتر |
عالية الدقة الخطية |
خطوط قطرية خشنة |
يصحح موضع المشغل بشكل دقيق قبل السكتة الدماغية التالية |
دعم بكرات التغذية |
الروتاري التزايدي |
استطالة / انكماش النمط |
يغير عدد دورات الأسطوانة في الدقيقة للحفاظ على شد القماش المستمر |
ماكينات تغذية الغزل |
التشفير المحرك المتكامل |
ارتفاع كومة غير متناسقة |
يزيد/يقلل من عزم الدوران للتغلب على سحب الغزل |
يجب أن تركز أطر مقارنة نماذج الماكينات المختلفة على نتائج الإنتاج بدلاً من مجرد أوراق المواصفات. غالبًا ما تفشل السرعات النظرية في ترجمتها إلى كفاءة في العالم الحقيقي. يجب على المشترين تقييم المعدات بناءً على قدرتها على تحمل التفاوتات الصارمة في ظل التشغيل الصناعي المستمر.
تعتبر التفاوتات المقبولة في الصناعة فيما يتعلق باستطالة النمط أو انكماشه ضيقة للغاية. على طول لفة قياسي يبلغ 100 قدم، يجب أن يظل تباين النمط عادةً أقل من نصف بوصة. إن تجاوز هذا التسامح يجعل مطابقة الأنماط في موقع التثبيت مستحيلة. يجب أن تحافظ الماكينة على هذا التسامح باستمرار، يومًا بعد يوم، عبر الظروف البيئية المختلفة ومجموعات الخيوط.
اختبر قدرة الآلة على إجراء تكرار صارم عبر العرض الكامل لسرير الإبرة. يعد الاتساق من الحافة إلى الحافة مؤشرًا أساسيًا لجودة الماكينة. إذا كان النمط دقيقًا في المنتصف ولكنه مشوه عند الحواف، فإن شريط الإبرة يفتقر إلى الصلابة الهيكلية. ويشير أيضًا إلى التوتر غير المتساوي في بكرات تغذية المواد الداعمة. اطلب عينات مادية مأخوذة من كلا الحافتين ومن مركز التشغيل التجريبي للتحقق من السلامة الهيكلية.
قم بتقييم ما إذا كان خط الإنتاج يتطلب آلة حلقة مخصصة أو نظام Level Cut Loop (LCL). تتميز الآلات الحلقية المخصصة بكفاءة عالية وأبسط من الناحية الميكانيكية. تدمج أنظمة LCL عناصر الوبر المقطوعة للحصول على جماليات حديثة متقدمة. إنها توفر مرونة فائقة في التصميم ولكنها تتطلب المزيد من الصيانة والمعايرة الدقيقة.
قم بتحليل التعقيد الميكانيكي الإضافي المطلوب عند أ ماكينة السجاد ذات الحلقة المنقوشة مُكلفة أيضًا بإنتاج أنسجة الوبر المقطوعة. تصبح مزامنة توقيت الحلقة والسكين هي التعديل الأكثر أهمية على الجهاز. يلتقط الخيط الخيط، وتنزلق شفرة السكين المتزامنة على الخيط لقطعه. يجب أن يقوم النظام بقطع حلقات معينة بشكل انتقائي مع ترك الحلقات الأخرى سليمة، وكل ذلك بسرعات عالية. ستتسبب السكاكين المنحرفة في إتلاف الخيوط أو تبلدها أو فشلها في القطع تمامًا، مما يفسد التباين النسيجي للتصميم.
تحليل العلاقة العكسية بين عدد دورات الآلة في الدقيقة وتكرار تحولات شريط الإبرة. لا يمكنك تشغيل أنماط معقدة للغاية بأقصى سرعة للآلة. تتطلب التحولات الجانبية الواسعة أن يتحرك شريط الإبرة لمسافة أبعد بين الضربات. يجب أن يتباطأ العمود الرئيسي لإعطاء آلية النقل وقتًا كافيًا للوصول إلى موضعها المستهدف قبل أن تخترق الإبر الجزء الخلفي.
تتطلب الحلقات الرسومية شديدة التعقيد ومتعددة الأكوام سرعات تشغيل أقل لمنع كسر الغزل والخطأ الميكانيكي. سيؤدي إجبار الماكينة على العمل بشكل أسرع مما يسمح به النمط إلى قطع الخيوط وثني الإبر وتحفيز التوقف التلقائي. ينفي وقت التوقف هذا أي ميزة محسوسة للسرعة.
نوع النمط |
تردد التحول |
اختلاف ارتفاع الكومة |
سرعة الإنتاج المثلى |
|---|---|---|---|
الحلقة الخطية الأساسية |
صفر (غرزة مستقيمة) |
زي مُوحد |
عالية (الحد الأقصى للدورة في الدقيقة) |
هندسية بسيطة |
منخفض (1-2 خطوات) |
عالي/منخفض مزدوج |
متوسطة عالية |
الرسم العضوي المعقد |
عالية (نوبات واسعة متعددة الخطوات) |
متعدد المستويات (لانهائي) |
متوسطة ومنخفضة |
رسم LCL معقد |
عالي |
قطع وحلقة مختلطة |
منخفض (يتطلب توقيت السكين) |
تقييم كفاءة عملية الخيوط في الماكينة وإمكانيات تغيير النمط الرقمي. إن ربط آلاف الإبر يدويًا يتطلب عمالة كثيفة. تعمل الآلات المصممة بتوجيه خيوط مريح وقضبان إبرة يمكن الوصول إليها على تقليل وقت التوقف عن العمل بشكل كبير. يجب أن تتطلب التحولات الرقمية بضع نقرات فقط على محطة التحكم، وتحميل ملفات تعريف التوتر الجديدة على الفور دون إعادة تجهيز ميكانيكية.
قم بتقييم مدى سرعة تحقيق الماكينة لنمط متكرر ثابت في بداية لفة جديدة. يعد تقليل هدر 'الرأس' أمرًا ضروريًا لتحقيق الربحية. تتطلب بعض الآلات عدة ياردات من الخصل قبل أن يستقر شد الدعم ومحاذاة النمط. تستخدم الأنظمة المتقدمة خوارزميات الشد المسبق لضمان توافق البوصة الأولى من السجاد مع تفاوتات الأبعاد الصارمة، مما يوفر آلاف الدولارات من الخيوط المهدرة والدعم على مدار عام.
معالجة الحقائق التشغيلية وتحديات الصيانة التي تهدد سلامة النمط بعد الشراء. حتى آلات الخصل الأكثر تقدمًا تعاني من انحراف النمط إذا تمت صيانتها بشكل سيء. الإدارة الاستباقية لإمدادات الخيوط والتآكل الميكانيكي تمنع أخطاء الإنتاج المكلفة.
سوف تؤدي الاختلافات في شد الخيوط الناشئة عن الكريل إلى تشويه النموذج قبل أن يصل الغزل إلى وحدات التغذية المؤازرة. الكريل يحمل مخاريط الغزل. إذا انفك أحد المخروط بمقاومة أكبر من الآخر، فيجب أن يعمل المحرك المؤازر بجهد أكبر لسحبه. يؤدي هذا إلى تغيير ارتفاع الوبر النهائي لتلك الغرزة المحددة، مما يؤدي إلى إنشاء خطوط مرئية في السجادة.
تحديد الحاجة إلى أجهزة شد الكريل المتقدمة والمعايرة المنتظمة لمسار الغزل. يجب على المشغلين التحقق من تجانس التوتر عبر الشبكة بأكملها قبل البدء في تشغيل رسومي معقد. قم بتنفيذ خطوات إدارة الكريل التالية:
قم بتركيب أنابيب توجيه الغزل المضادة للكهرباء الساكنة عبر هيكل الكريل بالكامل لمنع تراكم الاحتكاك.
استخدم شدادات هوائية لتطبيق سحب موحد على كل طرف من خيوط الغزل.
قم بإجراء اختبارات سحب أسبوعية باستخدام مقياس التوتر الرقمي لتحديد أدوات الشد الفاشلة.
استبدل الثقوب الخزفية البالية على الفور لمنع اهتراء الخيوط وانكسارها.
يؤدي التشغيل المستمر عالي السرعة إلى تدهور أسطح الاحتكاك لبكرات تغذية الغزل وإدخال اللعب في آليات التحويل. تؤدي الطبيعة الكاشطة لخيوط السجاد إلى تآكل طبقة المقبض الموجودة على بكرات المؤازرة ببطء. بمجرد أن تفقد الأسطوانة قبضتها، ينزلق الخيط. يدور محرك المؤازرة، ولكن لا يتم تسليم الكمية الصحيحة من الخيوط، مما يؤدي إلى تدمير تكرار النمط.
قم بوضع جدول صارم للصيانة الوقائية مع التركيز على إعادة تسطيح الأسطوانة وتزييت المشغل. لا تنتظر ظهور عيوب النمط في إطار الفحص. استبدل أو أعد طلاء بكرات التغذية على فترات زمنية محددة كل ساعة. حافظ على تشحيم الأدلة الخطية بشكل كبير لمنع تآكل المعدن على المعدن. قم بتقييم البائعين بناءً على توفر قطع الغيار ودعم الخدمة المحلية.
قد يواجه المشغلون المعتادون على التعديلات الميكانيكية صعوبة في استكشاف أخطاء انحراف النمط المعتمد على البرامج وإصلاحها. في الآلات القديمة، كان إصلاح النموذج يعني تشغيل مفتاح الربط أو ضبط الكامة. في التطعيم الرسومي الحديث، يتطلب إصلاح النمط تحليل سجلات التشفير وضبط ملفات تعريف التوتر الرقمية. وهذا يتطلب مجموعة مهارات مختلفة تماما.
تفويض التدريب الشامل الذي يقدمه البائع على بيئة برامج CAD إلى الجهاز المحددة. يجب أن يفهم المشغلون كيفية قراءة رموز الخطأ وتفسير بيانات المستشعر. إنهم بحاجة إلى معرفة كيفية ضبط تعيين البكسل إلى الغرز بسرعة. يؤدي الاستثمار في تعليم المشغلين إلى تقليل وقت توقف الماكينة بشكل مباشر ويمنع هدر المواد الكارثي.
تعتمد قدرة آلة خصلة الحلقات الرسومية على التحكم في تكرار الأنماط كليًا على التكامل بين برنامج رسم الخرائط الرقمي الخاص بها، وتغذية الخيوط المؤازرة الفيزيائية، واستقرار الأبعاد للمادة الحاملة الخاصة بها. توفر الصلابة الميكانيكية الأساس. التحكم المؤازر الدقيق ينفذ التصميم. تضمن ردود الفعل ذات الحلقة المغلقة الدقة على المدى الطويل. وبدون أن تعمل العناصر الثلاثة في وئام، فإن انحراف النمط أمر لا مفر منه.
قم بإعطاء الأولوية للشركات المصنعة التي تقدم تعليقات التشفير ذات الحلقة المغلقة، والمشغلات الخطية القوية لتحويل الإبرة، والبيانات الشفافة حول تفاوتات التكرار بسرعات التشغيل القصوى. انظر إلى الحدود القصوى النظرية وركز على مقاييس الأداء المستدامة والواقعية.
اطلب عرضًا توضيحيًا مباشرًا لتشغيل ملفات الأنماط المحددة والمعقدة للغاية للتحقق من دقة التكرار واستقرار التوتر الداعم.
قم بمراجعة واجهة برنامج الجهاز مع فريق التصميم الخاص بك للتأكد من أنهم قادرون على تنفيذ التحويلات من البكسل إلى الغرزة بدون برامج خارجية.
قم بإنشاء خط أساس صارم للصيانة الوقائية لبكرات التغذية المؤازرة والمحركات الخطية فور التثبيت.
قم بتنفيذ تدريب إلزامي على استكشاف الأخطاء وإصلاحها رقميًا لجميع مشغلي الماكينات الرئيسيين قبل بدء الإنتاج التجاري.
ج: تستخدم آلات التمرير الميكانيكية الحدبات والقوابض والتروس لسحب الخيوط، مما يحد من التصميمات بأطوال متكررة ثابتة. تقوم آلة تلقيم الخيوط المؤازرة باستبدالها بمحركات مؤازرة فردية يتم التحكم فيها بواسطة البرنامج. يتيح ذلك توصيل خيوط دقيقة ومرونة لا حصر لها في الأنماط والتغييرات الرقمية الفورية دون تبديل الأجزاء الميكانيكية.
ج: عادةً ما يحدث انحراف النمط بسبب شد الظهر غير المتناسق، مما يؤدي إلى تمدد القماش أو ضغطه. تشمل الأسباب الأخرى الاختلافات في مرونة الخيوط من الكريل، أو التآكل الميكانيكي الذي يسبب رد فعل عنيف في ناقل حركة شريط الإبرة، أو فشل جهاز التشفير في إبلاغ المعالج ببيانات موضعية دقيقة.
ج: يتم التحكم في ارتفاع الوبر رقميًا بواسطة بكرات تغذية الخيوط المؤازرة. تتسارع الأسطوانات لتغذية الخيوط الزائدة للحلقات العالية وتتباطأ لتقييد الخيوط للحلقات المنخفضة. تتم مزامنة هذا الإجراء بشكل مثالي مع ضربة الإبرة والارتباط التكراري لتكوين الارتفاع المطلوب بالضبط بالمللي ثانية بالميلي ثانية.
ج: نعم، الآلة تنتج بضائع رول مستمرة مناسبة لكليهما. ومع ذلك، فإن صرامة التحكم في تكرار النمط تملي النجاح. يتطلب بلاط السجاد ثباتًا مطلقًا للأبعاد وتكرارًا لا تشوبه شائبة للنمط بحيث تتم محاذاة المربعات الفردية بشكل مثالي أثناء التثبيت. يعتبر Broadloom أكثر تسامحًا قليلاً فيما يتعلق باستطالة النمط البسيطة.
ج: لا يمكن للآلات الحلقية المخصصة ذلك. ومع ذلك، تستخدم آلات Level Cut Loop (LCL) حلقات لولبية متخصصة مجهزة بسكاكين متزامنة. تقوم هذه الأنظمة بتحويل حلقات معينة إلى كومة مقطوعة بناءً على أوامر البرنامج. يوفر هذا تنوعًا أكبر في التركيبات ولكنه يأتي على حساب التعقيد الميكانيكي والصيانة الأعلى بشكل ملحوظ.
ج: في حين أن آلات الخصل الأساسية يمكن أن تتجاوز 1000 دورة في الدقيقة، فإن الحلقات الرسومية المعقدة تعمل عادةً بين 400 و700 دورة في الدقيقة. تنخفض السرعة القصوى بشكل ملحوظ عند تنفيذ تحولات جانبية واسعة في شريط الإبرة أو التحولات المتكررة للوبر المرتفع/المنخفض، حيث تحتاج المكونات الميكانيكية إلى وقت للوصول إلى المواضع المستهدفة الدقيقة.
ج: تقوم حركة شريط الإبرة الجانبية بتكسير الصفوف الخطية القياسية للخصل. من خلال التبديل إلى اليسار أو اليمين بين الغرز، يمكن للآلة وضع الخيوط قطريًا. يتيح ذلك للمصممين إنشاء منحنيات ناعمة وزوايا حادة وأشكال هندسية معقدة في الكومة الحلقية، والانتقال إلى ما هو أبعد من القوام البسيط المستقيم.