


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 02.09.2026 Herkunft: Website


Bei der Herstellung kommerzieller Bahnenware und Teppichfliesen hängt die Rentabilität der Produktion von der exakten, wiederholbaren Ausführung komplexer Designs ab. Facility Manager und Innenarchitekten fordern eine makellose visuelle Kontinuität über riesige Grundrisse hinweg. Inkonsistente Musterwiederholungen führen bei der Installation zu schwerwiegenden Ausrichtungsproblemen. Dies führt bei groß angelegten kommerziellen Einsätzen zu hohen Materialverschwendungen, Ausschusschargen und einer Beeinträchtigung der ästhetischen Qualität. Um eine pixelgenaue Konsistenz zu erreichen, muss über grundlegende mechanische Einstellungen hinausgegangen werden.
Bewertung eines modernen Eine Tuftingmaschine mit grafischer Schleife erfordert ein tiefes Verständnis der internen Mechanik. Käufer müssen analysieren, wie servogetriebene Garnzuführungen, verschobene Nadelstangen und digitale Mapping-Software interagieren. Diese Komponenten müssen perfekt synchronisiert arbeiten, um Musterwiederholungen bei hohen Produktionsgeschwindigkeiten zu steuern.
Musterwiederholungen werden in erster Linie durch die Synchronisierung von Servo-Garnzuführsystemen gesteuert, die für jeden einzelnen Stich die genaue Garnspannung und Florhöhe vorgeben.
Die seitliche Mustererzeugung basiert auf präzisen Nadelstangen-Verschiebemechanismen und erfordert robuste Linearaktuatoren, um mechanische Abweichungen bei langen Produktionsläufen zu verhindern.
Digitale Musterkartierungssoftware übersetzt Designdateien in Maschinencode, aber die tatsächliche Genauigkeit hängt von der Rückmeldung des Encoders im geschlossenen Regelkreis ab, um mechanische Abnutzung und Garnelastizität auszugleichen.
Bei der Bewertung der Ausrüstung müssen Käufer die Kompromisse zwischen maximaler Betriebsgeschwindigkeit und der Komplexität der Musterwiederholung abwägen, da Hochfrequenzverschiebungen natürlich die Drehzahl begrenzen.
Die Wahl des Trägermaterials (gewebter oder nicht gewebter Träger) hat direkten Einfluss auf die Fähigkeit der Maschine, eine strenge Mustertoleranz einzuhalten.
Um die Fähigkeit einer Maschine zu bewerten, eine enge Musterwiederholung beizubehalten, müssen Käufer zunächst die physikalischen Mechanismen verstehen, die für die Garnplatzierung und die Variation der Florhöhe verantwortlich sind. Softwarebefehle schlagen fehl, wenn die physische Hardware sie nicht präzise ausführen kann. Die mechanische Steifigkeit bildet die Grundlage für die Mustergenauigkeit. Ohne eine stabile mechanische Grundlinie überkompensieren digitale Systeme ständig, was zu unregelmäßiger Stichplatzierung und sichtbaren Mängeln auf der Teppichoberfläche führt.
Bevor ein komplexes Grafikmuster ausgeführt wird, müssen Bediener eine starre mechanische Grundlinie festlegen. Dies umfasst mehrere strenge Kalibrierungsschritte:
Überprüfen Sie die Ausrichtung der Hauptwelle mithilfe von Messuhren, um sicherzustellen, dass bei Hochgeschwindigkeitsdrehungen kein Schlag auftritt.
Kalibrieren Sie die Spannungskraftmesszellen der Gegenvorschubwalze, um einen gleichmäßigen Zug über die gesamte Breite der Maschine zu gewährleisten.
Überprüfen Sie die linearen Führungsschienen auf Riefen oder unzureichende Schmierung, die zu Widerstand im Schaltmechanismus führen könnten.
Testen Sie die Reaktionszeiten einzelner Servomotoren über das Diagnoseterminal, um nacheilende Antriebe zu identifizieren.
Einzelne oder gruppierte Servomotoren steuern die exakte Garnmenge, die den Nadeln zugeführt wird. Ältere mechanische Systeme waren auf komplexe Nockenprofile und Kupplungen angewiesen, was die Designflexibilität einschränkte und stundenlanges manuelles Umrüsten erforderte. Ein moderner Die Tuftingmaschine mit Servo-Garnzuführung ersetzt diese physischen Einschränkungen durch stufenlose digitale Einstellbarkeit. Diese Motoren reagieren sofort auf Softwarebefehle und passen die Drehzahl an die erforderliche Garnlänge für den bevorstehenden Stich an.
Servoangetriebene Rollen erzeugen hohe, mittlere und niedrige Schlaufen, indem sie die Garnvorschubgeschwindigkeit Millisekunde für Millisekunde dynamisch ändern. Wenn die Software eine hohe Schleife verlangt, beschleunigt das Servo die Walze. Dadurch wird überschüssiges Garn in die Nadelzone geleitet. Umgekehrt wird durch die Einschränkung der Vorschubgeschwindigkeit das Garn fest gegen den Greifer gezogen, wodurch ein niedriges Florprofil entsteht. Diese schnelle Beschleunigung und Verzögerung muss erfolgen, ohne dass das Garn reißt oder übermäßige Spannungsspitzen verursacht werden.
Bewerten Sie die Granularität der Servosteuerung während der Gerätebewertung. Die Single-End-Steuerung weist jedem einzelnen Garnende einen eigenen Motor zu. Dies bietet maximale Musterdefinition und absolute Kontrolle über jedes Pixel des Designs. Die Scrollrollensteuerung gruppiert mehrere Garne auf einer einzigen angetriebenen Rolle. Dies schränkt die Präzision der einzelnen Stiche ein, vereinfacht jedoch die mechanische Einrichtung erheblich und reduziert den Wartungsaufwand. Die Wahl hängt vollständig von der erforderlichen Musterauflösung und den Wartungskapazitäten der Anlage ab.
Gleitende Nadelstangen bewegen sich seitlich über das Trägermaterial, um komplexe Designs zu erstellen. Diese Stangen halten Hunderte von Nadeln in präziser Ausrichtung. Durch die Verschiebung nach links oder rechts zwischen den Stichen bricht die Maschine die linearen Reihen auf, die für das einfache Tuften typisch sind. Diese seitliche Bewegung ermöglicht die Erzeugung von Kurven, Winkeln und komplizierten geometrischen Formen innerhalb des Schlingenflors.
Durch die Kombination von Querverschiebung und Längsvorschub entsteht die geometrische Grundlage des Musterrapports. Während sich das Trägermaterial durch die Maschine vorwärts bewegt, verschiebt sich die Nadelstange horizontal. Die Synchronisation dieser beiden Achsen bestimmt die genaue Platzierung jedes Garnbüschels. Jedes Zögern in einer der Achsen verzerrt das endgültige Bild und verwandelt einen perfekten Kreis in ein gezacktes Oval.
Suchen Sie nach Maschinen mit hochpräzisen Linearführungen und Direktantriebsaktuatoren. Diese Komponenten minimieren das mechanische Spiel, das zu Musterverzerrungen führt. Spiel ist das leichte mechanische Spiel zwischen beweglichen Teilen. Über einen langen Produktionslauf führt bereits ein Bruchteil eines Millimeters Spiel zu einer sichtbaren Musterdrift. Direktantriebssysteme machen Zwischengestänge überflüssig und stellen sicher, dass die Nadelstange genau dort stoppt, wo die Software es befiehlt.
Die Aufrechterhaltung einer absolut gleichmäßigen Spannung auf dem primären Trägergewebe ist unbedingt erforderlich. Dieses Gewebe fungiert als Trägermaterial für die gesamte Tufting-Struktur. Es bewegt sich kontinuierlich durch die Tuftingzone, gezogen von Stachelwalzen. Wenn die Spannung über die Breite der Maschine variiert, verzieht sich das Muster. Die Vorschubgeschwindigkeit muss unabhängig von der Nadeleindringkraft vollkommen konstant bleiben.
Verschiedene Trägerbahnen interagieren auf einzigartige Weise mit der Nadelpenetration und beeinflussen die Dimensionsstabilität. Gewebtes Polypropylen bietet eine hohe Zugfestigkeit und ist reißfest. Allerdings kann die starre Gitterstruktur die Nadeln beim Einstechen leicht auslenken, was zu geringfügigen Stichunregelmäßigkeiten führen kann. Polyestervlies sorgt für eine gleichmäßigere Oberfläche. Es ermöglicht ein sanfteres Eindringen der Nadel und eine bessere Dimensionsstabilität und eignet sich daher ideal für sehr detaillierte grafische Muster.
Selbst geringfügige Schwankungen der Trägerspannung können den Musterrapport verlängern oder stauchen. Dadurch wird die Passbarkeit zwischen den einzelnen Fliesen beeinträchtigt. Wenn die Spannung ansteigt, dehnt sich der Träger. Die Maschine büschelt das Muster in eine gespannte Leinwand. Wenn die Spannung nachlässt, schrumpft der Träger und komprimiert das Muster. Dies macht es unmöglich, Teppichfliesen während der Verlegung auszurichten, was zu massiven Materialausschussraten führt.
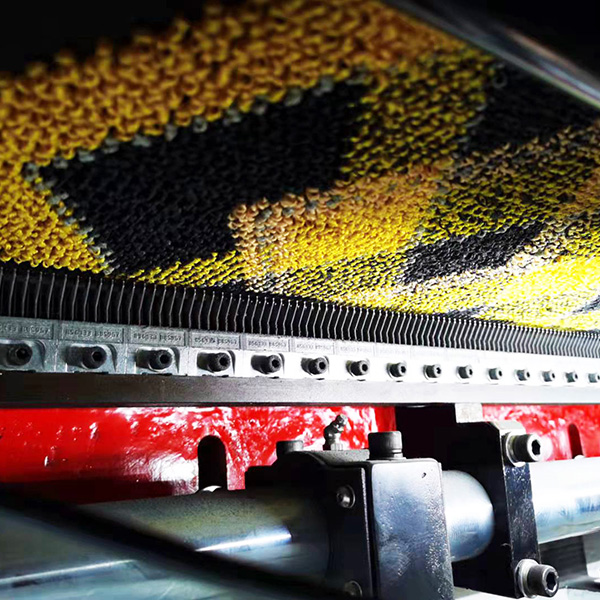
Modernes Tufting basiert vollständig auf digitalen Schnittstellen und nicht auf mechanischen Nocken. Die Software fungiert als Gehirn und übersetzt künstlerische Entwürfe in präzise mechanische Bewegungen. Das Verständnis dieses Übersetzungsprozesses ist für die Behebung von Musterfehlern in der Fabrik erforderlich.
CAD-Software übersetzt Raster- oder Vektorentwürfe in spezifische Maschinenbefehle. Designer erstellen Muster mithilfe von Standardgrafikformaten. Die Tufting-Software überlagert dieses Design mit einem Gitter. Jedes Pixel im Raster entspricht einer bestimmten Stichrate, Florhöhe und seitlichen Verschiebungsentfernung. Die Software kompiliert diese Daten zu einem kontinuierlichen Strom von Ausführungscodes für die Servomotoren.
Der integrierte Prozessor der Maschine muss Daten mit hoher Dichte ohne Pufferverzögerungen verarbeiten. Komplexe Grafikschleifen erfordern Millionen von Berechnungen pro Minute. Eine Bitmap mit 1000 x 1000 Pixeln entspricht einer Million einzelner Stichbefehle. Wenn der Prozessor zurückbleibt, muss die physische Maschine auf Anweisungen warten. Dies führt zu Mikroruckeln im Untertransport oder Nadelhub. Diese Stottern manifestieren sich als sichtbare horizontale Linien oder Musterfehler im fertigen Teppich.
Dreh- und Linear-Encoder überwachen die tatsächliche physische Position der Hauptwelle, der Nadelstangen und der Stützvorschubwalzen. Encoder sind Präzisionssensoren, die Bewegungen verfolgen. Sie liefern einen konstanten Strom von Positionsdaten zurück an den Zentralprozessor. Diese Daten bestätigen, ob sich die mechanischen Teile tatsächlich in die befohlenen Positionen bewegt haben.
Das System nutzt diese Echtzeitdaten zur Feinjustierung der Servokomponenten. Diese Rückkopplung mit geschlossenem Regelkreis behält die mathematische Musterwiederholung bei. Es gleicht mechanische Abnutzung, Temperaturschwankungen und Garnelastizität automatisch aus. Wenn ein Encoder erkennt, dass die Trägervorschubrolle um einen Zehntelmillimeter verrutscht ist, passt der Prozessor die Garnvorschubgeschwindigkeit sofort an die tatsächliche Trägerposition an und verhindert so Musterverzerrungen.
Komponentenüberwacht |
Encodertyp |
Fehlersymptom |
Systemkorrekturmaßnahme |
|---|---|---|---|
Hauptantriebswelle |
Absoluter Rotary |
Nichtübereinstimmung der Nadelsteuerung |
Passt das Timing des Servovorschubs an den Wellenwinkel an |
Nadelstangenschieber |
Hochauflösend linear |
Gezackte diagonale Linien |
Mikrokorrigiert die Position des Aktuators vor dem nächsten Hub |
Stützvorschubwalzen |
Inkrementelles Rotieren |
Musterdehnung/-schrumpfung |
Ändert die Drehzahl der Walze, um eine konstante Stoffspannung aufrechtzuerhalten |
Garnvorschub-Servos |
Integrierter Motor-Encoder |
Inkonsistente Stapelhöhe |
Erhöht/verringert das Drehmoment, um den Fadenwiderstand zu überwinden |
Rahmenbedingungen für den Vergleich verschiedener Maschinenmodelle müssen sich auf Produktionsergebnisse und nicht nur auf Datenblätter konzentrieren. Theoretische Geschwindigkeiten lassen sich oft nicht in tatsächliche Effizienz umsetzen. Käufer müssen die Ausrüstung auf der Grundlage ihrer Fähigkeit bewerten, strenge Toleranzen im kontinuierlichen Industriebetrieb einzuhalten.
Die akzeptablen Industrietoleranzen für Musterdehnung oder -schrumpfung sind äußerst eng. Bei einer Standardrollenlänge von 100 Fuß muss die Musterabweichung typischerweise unter einem halben Zoll bleiben. Eine Überschreitung dieser Toleranz macht einen Mustervergleich am Installationsort unmöglich. Die Maschine muss diese Toleranz Tag für Tag konstant halten, unabhängig von den Umgebungsbedingungen und Garnpartien.
Testen Sie die Fähigkeit einer Maschine, einen genauen Rapport über die gesamte Breite des Nadelbetts aufrechtzuerhalten. Die Konsistenz von Kante zu Kante ist ein Hauptindikator für die Maschinenqualität. Wenn das Muster in der Mitte genau, aber an den Rändern verzerrt ist, fehlt es der Nadelstange an struktureller Steifigkeit. Es weist auch auf eine ungleichmäßige Spannung der Trägermaterial-Zufuhrwalzen hin. Fordern Sie die Entnahme physischer Proben von beiden Kanten und der Mitte eines Testlaufs an, um die strukturelle Integrität zu überprüfen.
Bewerten Sie, ob die Produktionslinie eine spezielle Loop-Maschine oder ein Level Cut Loop (LCL)-System erfordert. Spezielle Schleifenmaschinen sind hocheffizient und mechanisch einfacher. LCL-Systeme integrieren geschnittene Florelemente für eine fortschrittliche, moderne Ästhetik. Sie bieten eine überlegene Designflexibilität, erfordern jedoch deutlich mehr Wartung und sorgfältige Kalibrierung.
Analysieren Sie die zusätzliche mechanische Komplexität, die erforderlich ist, wenn a Die Aufgabe der gemusterten Schlingenteppichmaschine besteht auch darin, geschnittene Florstrukturen zu erzeugen. Die Synchronisierung der Greifer- und Messersteuerung ist die wichtigste Einstellung an der Maschine. Ein Greifer fängt den Faden auf und eine synchronisierte Messerklinge gleitet gegen den Greifer, um ihn zu schneiden. Das System muss selektiv bestimmte Schleifen unterbrechen und andere intakt lassen, und das alles bei hoher Geschwindigkeit. Falsch ausgerichtete Messer führen dazu, dass das Garn ausfranst, am Greifer stumpf wird oder nicht vollständig schneidet, wodurch der Strukturkontrast des Designs beeinträchtigt wird.
Analysieren Sie die umgekehrte Beziehung zwischen der Maschinendrehzahl und der Häufigkeit der Nadelstangenverschiebungen. Hochkomplexe Muster können nicht mit maximaler Maschinengeschwindigkeit ausgeführt werden. Große seitliche Verschiebungen erfordern einen weiteren Hubweg der Nadelstange zwischen den Hüben. Die Hauptwelle muss langsamer werden, damit der Schaltmechanismus genügend Zeit hat, seine Zielposition zu erreichen, bevor die Nadeln in das Trägermaterial eindringen.
Hochkomplexe Grafikschleifen mit mehreren Stapelhöhen erfordern niedrigere Betriebsgeschwindigkeiten, um Garnbrüche und mechanische Fehler zu verhindern. Wenn Sie die Maschine zwingen, schneller zu laufen, als es das Muster zulässt, reißen Garne, Nadeln verbiegen sich und es kommt zu automatischen Stopps. Diese Ausfallzeit macht jeden wahrgenommenen Geschwindigkeitsvorteil zunichte.
Mustertyp |
Verschiebungsfrequenz |
Variation der Pfahlhöhe |
Optimale Produktionsgeschwindigkeit |
|---|---|---|---|
Grundlegende lineare Schleife |
Null (Geradstich) |
Uniform |
Hoch (maximale Drehzahl) |
Einfach geometrisch |
Niedrig (1-2 Schritte) |
Hoch/Niedrig Dual |
Mittelhoch |
Komplexe organische Grafik |
Hoch (mehrstufige breite Verschiebungen) |
Mehrstufig (unendlich) |
Mittel-Niedrig |
Komplizierte LCL-Grafik |
Hoch |
Gemischter Schnitt und Schleife |
Niedrig (Messer-Timing erforderlich) |
Bewerten Sie die Effizienz des Einfädelprozesses und der digitalen Musterwechselfunktionen der Maschine. Das manuelle Einfädeln tausender Nadeln ist arbeitsintensiv. Maschinen mit ergonomischer Garnführung und zugänglichen Nadelstangen reduzieren die Ausfallzeiten erheblich. Digitale Umstellungen sollten nur wenige Klicks am Bedienterminal erfordern und das Laden neuer Spannungsprofile ohne mechanisches Umrüsten sofort ermöglichen.
Beurteilen Sie, wie schnell die Maschine zu Beginn einer neuen Rolle eine stabile Musterwiederholung erreicht. Für die Rentabilität ist die Minimierung des „Head-End“-Verschwendungsbedarfs erforderlich. Bei manchen Maschinen ist ein Tuften über mehrere Meter erforderlich, bevor sich die Trägerspannung stabilisiert und das Muster ausgerichtet ist. Fortschrittliche Systeme verwenden Vorspannungsalgorithmen, um sicherzustellen, dass der allererste Zoll Teppich strenge Maßtoleranzen einhält, wodurch über ein Jahr hinweg Tausende von Dollar an verschwendetem Garn und Trägermaterial eingespart werden.
Bewältigen Sie die betrieblichen Realitäten und Wartungsherausforderungen, die die Musterintegrität nach dem Kauf gefährden. Selbst die fortschrittlichsten Tuftingmaschinen leiden bei schlechter Wartung unter Musterdrift. Ein proaktives Management der Garnversorgung und des mechanischen Verschleißes verhindert kostspielige Produktionsfehler.
Schwankungen in der Garnspannung, die vom Spulengatter ausgehen, verzerren das Muster, bevor das Garn überhaupt die Servozuführungen erreicht. Das Spulengatter hält die Garnkegel. Wenn sich ein Kegel mit mehr Widerstand abwickelt als ein anderer, muss der Servomotor stärker arbeiten, um ihn zu ziehen. Dadurch verändert sich die endgültige Florhöhe dieses bestimmten Stichs und es entstehen sichtbare Streifen im Teppich.
Geben Sie den Bedarf an fortschrittlichen Gatterspannvorrichtungen und einer regelmäßigen Kalibrierung des Garnpfads an. Bediener müssen die Gleichmäßigkeit der Spannung im gesamten Spulengatter überprüfen, bevor sie mit einem komplexen Grafiklauf beginnen. Führen Sie die folgenden Gatterverwaltungsschritte durch:
Installieren Sie antistatische Garnführungsrohre über die gesamte Gatterstruktur, um Reibungsaufbau zu verhindern.
Verwenden Sie pneumatische Spanner, um auf jedes Garnende einen gleichmäßigen Widerstand auszuüben.
Führen Sie wöchentlich Zugtests mit einem digitalen Spannungsmesser durch, um fehlerhafte Spanner zu identifizieren.
Ersetzen Sie abgenutzte Keramikösen sofort, um ein Ausfransen und Reißen des Garns zu verhindern.
Ein kontinuierlicher Hochgeschwindigkeitsbetrieb verschlechtert die Reibungsflächen der Garnzuführrollen und führt zu Spiel in den Schaltmechanismen. Durch die abrasive Beschaffenheit des Teppichgarns wird die Griffbeschichtung der Servowalzen langsam abgenutzt. Sobald die Rolle den Halt verliert, rutscht das Garn ab. Der Servomotor dreht sich, aber es wird nicht die richtige Menge Garn zugeführt, wodurch der Musterrapport zerstört wird.
Erstellen Sie einen strengen vorbeugenden Wartungsplan, der sich auf die Erneuerung der Walzenoberfläche und die Schmierung des Stellantriebs konzentriert. Warten Sie nicht, bis Musterfehler auf dem Inspektionsrahmen auftreten. Ersetzen oder beschichten Sie die Einzugswalzen in festgelegten stündlichen Abständen. Halten Sie Linearführungen stark geschmiert, um Metall-auf-Metall-Verschleiß zu verhindern. Bewerten Sie Anbieter anhand der Ersatzteilverfügbarkeit und des lokalen Service-Supports.
Bediener, die mit mechanischen Anpassungen vertraut sind, haben möglicherweise Schwierigkeiten, softwaregesteuerte Musterabweichungen zu beheben. Bei älteren Maschinen bedeutete das Fixieren eines Musters, einen Schraubenschlüssel zu drehen oder eine Nocke einzustellen. Beim modernen grafischen Tufting erfordert die Fixierung eines Musters die Analyse von Encoderprotokollen und die Anpassung digitaler Spannungsprofile. Dafür sind völlig andere Fähigkeiten erforderlich.
Fordern Sie umfassende, vom Anbieter bereitgestellte Schulungen zur spezifischen CAD-zu-Maschine-Softwareumgebung an. Bediener müssen verstehen, wie Fehlercodes gelesen und Sensordaten interpretiert werden. Sie müssen wissen, wie sie die Pixel-zu-Stitch-Zuordnung im Handumdrehen anpassen können. Durch die Investition in die Schulung der Bediener werden Maschinenstillstandszeiten direkt reduziert und katastrophale Materialverschwendung verhindert.
Die Fähigkeit einer Tuftingmaschine mit grafischer Schleife, Musterwiederholungen zu steuern, hängt vollständig von der Integration zwischen ihrer digitalen Mapping-Software, ihren physischen Servogarnzuführungen und der Dimensionsstabilität ihres Trägermaterials ab. Die mechanische Steifigkeit bildet die Grundlage. Präzise Servosteuerung führt das Design aus. Das Feedback im geschlossenen Regelkreis sorgt für langfristige Genauigkeit. Wenn nicht alle drei Elemente harmonisch zusammenarbeiten, ist eine Musterabweichung unvermeidlich.
Priorisieren Sie Hersteller, die eine Encoder-Rückmeldung mit geschlossenem Regelkreis, robuste Linearaktuatoren für die Nadelverschiebung und transparente Daten zu Wiederholtoleranzen bei maximalen Betriebsgeschwindigkeiten bieten. Schauen Sie über theoretische Höchstwerte hinaus und konzentrieren Sie sich auf nachhaltige, reale Leistungskennzahlen.
Fordern Sie eine Live-Demonstration mit Ihren spezifischen, hochkomplexen Musterdateien an, um die Wiederholgenauigkeit und die Stabilität der Trägerspannung zu überprüfen.
Überprüfen Sie die Softwareschnittstelle der Maschine mit Ihrem Designteam, um sicherzustellen, dass Pixel-zu-Stich-Konvertierungen ohne Software von Drittanbietern durchgeführt werden können.
Legen Sie unmittelbar nach der Installation eine strenge vorbeugende Wartungsbasis für Servovorschubrollen und Linearantriebe fest.
Implementieren Sie eine obligatorische Schulung zur digitalen Fehlerbehebung für alle leitenden Maschinenbediener, bevor Sie mit der kommerziellen Produktion beginnen.
A: Mechanische Spiralmaschinen verwenden physische Nocken, Kupplungen und Zahnräder zum Ziehen des Garns, wodurch die Designs auf feste Wiederholungslängen beschränkt sind. Eine Tuftingmaschine mit Servo-Fadenzufuhr ersetzt diese durch einzelne, softwaregesteuerte Servomotoren. Dies ermöglicht eine präzise Garnlieferung, unbegrenzte Musterflexibilität und sofortige digitale Umstellungen ohne Austausch mechanischer Teile.
A: Musterverschiebungen werden typischerweise durch eine inkonsistente Trägerspannung verursacht, die den Stoff dehnt oder komprimiert. Weitere Ursachen sind Schwankungen der Garnelastizität am Spulengatter, mechanischer Verschleiß, der zu einem Spiel im Nadelstangenschieber führt, oder ein Encoderfehler, der keine genauen Positionsdaten an den Prozessor übermittelt.
A: Die Florhöhe wird digital durch die Servo-Garnzuführrollen gesteuert. Die Rollen beschleunigen, um überschüssiges Garn für hohe Schlaufen zuzuführen, und bremsen ab, um das Garn für niedrige Schlaufen einzuschränken. Dieser Vorgang ist perfekt mit dem Nadelhub und dem Greifereingriff synchronisiert, um Millisekunde für Millisekunde die exakt erforderliche Höhe zu erreichen.
A: Ja, die Maschine produziert Endlosrollenware, die für beides geeignet ist. Allerdings entscheidet die Strenge der Musterwiederholungskontrolle über den Erfolg. Teppichfliesen erfordern absolute Formstabilität und makellose Musterwiederholungen, damit die einzelnen Quadrate bei der Verlegung perfekt ausgerichtet sind. Broadloom verzeiht geringfügige Musterdehnungen etwas mehr.
A: Dedizierte Loop-Maschinen können das nicht. Level Cut Loop (LCL)-Maschinen verwenden jedoch spezielle Greifer, die mit synchronisierten Messern ausgestattet sind. Diese Systeme wandeln bestimmte Schlaufen anhand von Softwarebefehlen in Schnittflor um. Dies bietet eine größere strukturelle Vielseitigkeit, geht jedoch mit einer deutlich höheren mechanischen Komplexität und Wartung einher.
A: Während einfache Tuftingmaschinen 1000 U/min überschreiten können, laufen komplexe Grafikschleifen typischerweise zwischen 400 und 700 U/min. Bei großen seitlichen Nadelstangenverschiebungen oder häufigen Hoch-/Tiefflorübergängen sinkt die Höchstgeschwindigkeit erheblich, da die mechanischen Komponenten Zeit benötigen, um präzise Zielpositionen zu erreichen.
A: Durch die seitliche Nadelstangenbewegung werden die standardmäßigen linearen Tuftingreihen aufgebrochen. Durch die Verschiebung nach links oder rechts zwischen den Stichen kann die Maschine den Faden diagonal platzieren. Dadurch können Designer sanfte Kurven, scharfe Winkel und komplexe geometrische Formen im Schlingenflor erzeugen, die über einfache geradlinige Texturen hinausgehen.