


Visualizações: 0 Autor: Editor do site Horário de publicação: 02/09/2026 Origem: Site


Na fabricação comercial de teares largos e carpetes em placas, a lucratividade da produção depende da execução exata e repetível de projetos complexos. Gerentes de instalações e designers de interiores exigem continuidade visual perfeita em plantas baixas enormes. Repetições de padrões inconsistentes causam graves problemas de alinhamento durante a instalação. Isto leva a altas taxas de desperdício de material, lotes rejeitados e comprometimento da qualidade estética em implantações comerciais em larga escala. Alcançar a consistência perfeita de pixels requer ir além das configurações mecânicas básicas.
Avaliando um moderno A máquina de tufos de loop gráfico requer um conhecimento profundo da mecânica interna. Os compradores devem analisar como a alimentação do fio servoacionada, as barras de agulhas móveis e o software de mapeamento digital interagem. Esses componentes devem funcionar em perfeita sincronização para controlar repetições de padrões em altas velocidades de produção.
As repetições de padrões são controladas principalmente pela sincronização de sistemas servo de alimentação de fio que determinam a tensão exata do fio e a altura da pilha para cada ponto individual.
A geração de padrão lateral depende de mecanismos de precisão de deslocamento da barra de agulha, exigindo atuadores lineares robustos para evitar desvios mecânicos em longos ciclos de produção.
O software de mapeamento de padrões digitais traduz arquivos de projeto em código de máquina, mas a precisão no mundo real depende do feedback do codificador de circuito fechado para ajustar o desgaste mecânico e a elasticidade do fio.
Ao avaliar o equipamento, os compradores devem pesar as compensações entre a velocidade máxima de operação e a complexidade da repetição do padrão, já que as mudanças de alta frequência limitam naturalmente as RPM.
A escolha do material de suporte (tecido versus não tecido) impacta diretamente a capacidade da máquina de manter uma tolerância estrita de padrão.
Para avaliar a capacidade de uma máquina de manter uma repetição precisa do padrão, os compradores devem primeiro compreender os mecanismos físicos responsáveis pela colocação do fio e pela variação da altura do pêlo. Os comandos de software falham se o hardware físico não puder executá-los com precisão. A rigidez mecânica constitui a base da precisão do padrão. Sem uma base mecânica estável, os sistemas digitais compensam constantemente, levando à colocação errática dos pontos e a defeitos visíveis na face do carpete.
Antes de executar qualquer padrão gráfico complexo, os operadores devem estabelecer uma linha de base mecânica rígida. Isso envolve várias etapas rigorosas de calibração:
Verifique o alinhamento do eixo principal usando relógios comparadores para garantir desvio zero durante a rotação em alta velocidade.
Calibre as células de carga de tensão do rolo de alimentação auxiliar para garantir tração uniforme em toda a largura da máquina.
Inspecione os trilhos-guia lineares quanto a marcas ou lubrificação inadequada, o que introduz arrasto no mecanismo de mudança.
Teste os tempos de resposta individuais do servo motor através do terminal de diagnóstico para identificar unidades atrasadas.
Servomotores individuais ou agrupados controlam a quantidade exata de fio entregue às agulhas. Os sistemas mecânicos mais antigos dependiam de perfis de cames e embreagens complexos, o que limitava a flexibilidade do projeto e exigia horas de reequipamento manual. Um moderno A máquina de tufos com alimentação de fio servo substitui essas limitações físicas por ajuste digital infinito. Esses motores reagem instantaneamente aos comandos do software, ajustando a velocidade de rotação para corresponder ao comprimento de fio necessário para o próximo ponto.
Os rolos servo-acionados criam loops altos, médios e baixos, alterando dinamicamente as taxas de alimentação do fio milissegundo por milissegundo. Quando o software exige um loop alto, o servo acelera o rolo. Isso alimenta o excesso de fio na zona da agulha. Por outro lado, restringir a taxa de alimentação puxa o fio contra a laçadeira, criando um perfil de pêlo baixo. Esta rápida aceleração e desaceleração devem acontecer sem quebrar o fio ou causar picos de tensão excessivos.
Avalie a granularidade do servocontrole durante a avaliação do equipamento. O controle de ponta única atribui um motor dedicado a cada ponta de fio individual. Isso oferece definição máxima de padrão e controle absoluto sobre cada pixel do design. O controle do rolo de rolagem agrupa vários fios em um único rolo acionado. Isto limita a precisão do ponto individual, mas simplifica significativamente a configuração mecânica e reduz a sobrecarga de manutenção. A escolha depende inteiramente da resolução do padrão necessária e da capacidade de manutenção da instalação.
As barras de agulha deslizantes movem-se lateralmente através do material de suporte para criar designs complexos. Essas barras seguram centenas de agulhas em alinhamento preciso. Ao deslocar para a esquerda ou para a direita entre os pontos, a máquina quebra as linhas lineares típicas do tufo básico. Este movimento lateral permite a criação de curvas, ângulos e formas geométricas complexas dentro da pilha de laços.
A combinação de deslocamento lateral e avanço longitudinal cria a base geométrica da repetição do padrão. À medida que o material de suporte avança pela máquina, a barra da agulha se desloca horizontalmente. A sincronização destes dois eixos determina a colocação exata de cada tufo de fio. Qualquer hesitação em qualquer um dos eixos distorce a imagem final, transformando um círculo perfeito em um oval irregular.
Procure máquinas que utilizem guias lineares de alta precisão e atuadores de acionamento direto. Esses componentes minimizam a folga mecânica que causa distorção do padrão. A folga é a leve folga mecânica entre as partes móveis. Durante uma longa produção, mesmo uma fração de milímetro de folga se compõe em um desvio de padrão visível. Os sistemas de acionamento direto eliminam ligações intermediárias, garantindo que a barra da agulha pare exatamente onde o software comanda.
É estritamente necessário manter uma tensão absoluta e uniforme no tecido de suporte primário. Este tecido atua como material de suporte para toda a estrutura tufada. Ele se move continuamente pela zona de tufos, puxado por rolos pontiagudos. Se a tensão variar ao longo da largura da máquina, o padrão ficará deformado. A taxa de avanço deve permanecer perfeitamente constante, independentemente da força de penetração da agulha.
Diferentes redes transportadoras interagem exclusivamente com a penetração da agulha e afetam a estabilidade dimensional. O polipropileno tecido oferece alta resistência à tração e resiste ao rasgo. No entanto, sua estrutura de grade rígida pode desviar ligeiramente as agulhas na entrada, causando pequenas irregularidades nos pontos. O poliéster não tecido proporciona uma superfície mais uniforme. Permite uma penetração mais suave da agulha e melhor estabilidade dimensional, tornando-o ideal para padrões gráficos altamente detalhados.
Mesmo pequenas flutuações na tensão do suporte podem alongar ou comprimir a repetição do padrão. Isso arruína a correspondência entre peças. Se a tensão aumentar, o suporte estica. A máquina transforma o padrão em uma tela esticada. Quando a tensão diminui, o suporte encolhe, comprimindo o padrão. Isso torna impossível alinhar carpetes em placas durante a instalação, resultando em enormes taxas de rejeição de material.
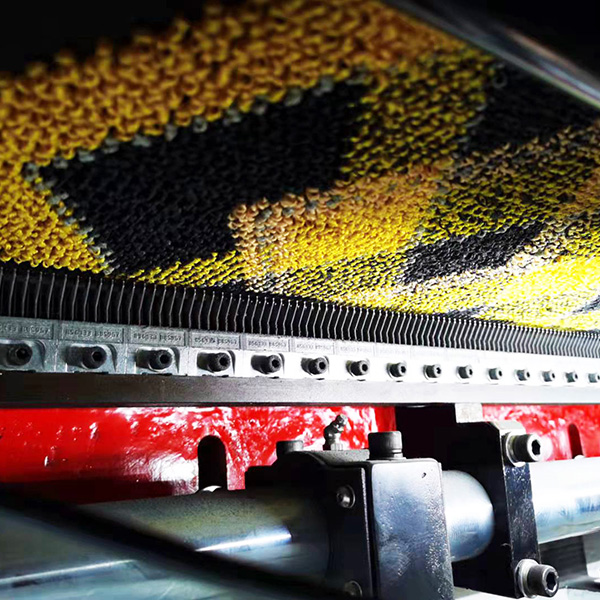
O tufting moderno depende inteiramente de interfaces digitais, em vez de cames mecânicos. O software atua como o cérebro, traduzindo designs artísticos em movimentos mecânicos precisos. Compreender esse processo de tradução é necessário para solucionar defeitos de padrão no chão de fábrica.
O software CAD traduz projetos raster ou vetoriais em comandos de máquina específicos. Os designers criam padrões usando formatos gráficos padrão. O software de tufos sobrepõe uma grade neste design. Cada pixel na grade corresponde a uma taxa de costura específica, altura da pilha e distância de deslocamento lateral. O software compila esses dados em um fluxo contínuo de códigos de execução para os servomotores.
O processador integrado da máquina deve lidar com dados de alta densidade sem atrasos no buffer. Loops gráficos complexos requerem milhões de cálculos por minuto. Um bitmap de 1000x1000 pixels se traduz em um milhão de comandos de costura individuais. Se o processador atrasar, a máquina física deverá aguardar instruções. Isso causa micro-interrupções na alimentação de apoio ou no curso da agulha. Essas falhas se manifestam como linhas horizontais visíveis ou falhas de padrão no carpete acabado.
Os codificadores rotativos e lineares monitoram a posição física real do eixo principal, das barras de agulha e dos rolos de alimentação traseiros. Encoders são sensores de precisão que rastreiam movimentos. Eles fornecem um fluxo constante de dados posicionais de volta ao processador central. Estes dados confirmam se as peças mecânicas realmente se moveram para as posições comandadas.
O sistema usa esses dados em tempo real para microajustar os componentes servo. Este feedback de circuito fechado mantém a repetição do padrão matemático. Ele compensa automaticamente o desgaste mecânico, as flutuações de temperatura e a elasticidade do fio. Se um codificador detectar que o rolo de alimentação posterior deslizou um décimo de milímetro, o processador ajusta instantaneamente a taxa de alimentação do fio para corresponder à posição real do suporte, evitando a distorção do padrão.
Componente monitorado |
Tipo de codificador |
Sintoma de falha |
Ação de correção do sistema |
|---|---|---|---|
Eixo de transmissão principal |
Rotativo Absoluto |
Incompatibilidade de tempo de agulha |
Ajusta o tempo de alimentação do servo para corresponder ao ângulo do eixo |
Deslocador de barra de agulha |
Linear de alta resolução |
Linhas diagonais irregulares |
Microcorrige a posição do atuador antes do próximo curso |
Rolos de alimentação de apoio |
Rotativo Incremental |
Alongamento/encolhimento do padrão |
Altera a rotação do rolo para manter a tensão constante do tecido |
Servos de Alimentação de Fios |
Codificador de motor integrado |
Altura da pilha inconsistente |
Aumenta/diminui o torque para superar o arrasto do fio |
As estruturas para comparar diferentes modelos de máquinas devem focar nos resultados da produção e não apenas nas folhas de especificações. As velocidades teóricas muitas vezes não conseguem se traduzir em eficiência no mundo real. Os compradores devem avaliar o equipamento com base na sua capacidade de sustentar tolerâncias rigorosas sob operação industrial contínua.
As tolerâncias aceitáveis da indústria para alongamento ou encolhimento do padrão são extremamente restritas. Em um comprimento de rolo padrão de 100 pés, a variação do padrão normalmente deve permanecer abaixo de meia polegada. Exceder esta tolerância torna impossível a correspondência de padrões no local de instalação. A máquina deve manter essa tolerância de forma consistente, dia após dia, em diversas condições ambientais e lotes de fios.
Teste a capacidade de uma máquina de realizar uma repetição estrita em toda a largura do leito da agulha. A consistência de ponta a ponta é um indicador primário da qualidade da máquina. Se o padrão for preciso no centro, mas distorcido nas bordas, a barra da agulha carece de rigidez estrutural. Também indica tensão irregular nos rolos de alimentação do material de apoio. Exija amostras físicas retiradas de ambas as bordas e do centro de um teste para verificar a integridade estrutural.
Avalie se a linha de produção requer uma máquina de loop dedicada ou um sistema Level Cut Loop (LCL). As máquinas de loop dedicadas são altamente eficientes e mecanicamente mais simples. Os sistemas LCL integram elementos de pilha cortada para uma estética moderna avançada. Eles oferecem flexibilidade de projeto superior, mas exigem significativamente mais manutenção e calibração cuidadosa.
Analise a complexidade mecânica adicional necessária quando um A máquina de carpete com laço padronizado também tem a tarefa de produzir texturas de pêlo cortado. A sincronização do tempo do looper e da faca torna-se o ajuste mais crítico da máquina. Um laçador pega o fio e uma lâmina de faca sincronizada desliza contra o laçador para cortá-lo. O sistema deve cortar seletivamente certos loops, deixando outros intactos, todos em altas velocidades. Facas desalinhadas desfiarão o fio, ficarão cegas no laçador ou não cortarão totalmente, arruinando o contraste textural do desenho.
Analise a relação inversa entre as RPM da máquina e a frequência de deslocamento da barra da agulha. Você não pode executar padrões altamente complexos em velocidades máximas da máquina. Grandes deslocamentos laterais exigem que a barra da agulha se desloque mais entre os movimentos. O eixo principal deve desacelerar para dar ao mecanismo de mudança tempo suficiente para atingir sua posição alvo antes que as agulhas penetrem no suporte.
Loops gráficos altamente complexos e com várias alturas de pilha exigem velocidades operacionais mais baixas para evitar quebras de fio e falhas mecânicas. Forçar a máquina a funcionar mais rápido do que o padrão permite quebrará os fios, entortará as agulhas e acionará paradas automáticas. Este tempo de inatividade anula qualquer vantagem de velocidade percebida.
Tipo de padrão |
Frequência de mudança |
Variação da Altura da Pilha |
Velocidade de produção ideal |
|---|---|---|---|
Loop Linear Básico |
Zero (ponto reto) |
Uniforme |
Alto (RPM máx.) |
Geométrico Simples |
Baixo (1-2 passos) |
Alto/Baixo Duplo |
Médio-alto |
Gráfico Orgânico Complexo |
Alto (mudanças amplas em vários passos) |
Multinível (Infinito) |
Médio-Baixo |
Gráfico LCL intrincado |
Alto |
Corte e Loop Misto |
Baixo (requer tempo de faca) |
Avalie a eficiência do processo de rosqueamento da máquina e dos recursos de troca de padrão digital. Enfiar a linha em milhares de agulhas manualmente exige muito trabalho. Máquinas projetadas com roteamento ergonômico do fio e barras de agulha acessíveis reduzem significativamente o tempo de inatividade. As trocas digitais devem exigir apenas alguns cliques no terminal de controle, carregando novos perfis de tensão instantaneamente, sem reequipamento mecânico.
Avalie a rapidez com que a máquina atinge uma repetição de padrão estável no início de um novo rolo. Minimizar o desperdício “head-end” é necessário para a lucratividade. Algumas máquinas requerem vários metros de tufos antes que a tensão do suporte se estabilize e o padrão se alinhe. Sistemas avançados usam algoritmos de pré-tensionamento para garantir que a primeira polegada do carpete atenda a tolerâncias dimensionais rigorosas, economizando milhares de dólares em desperdício de fio e reforço ao longo de um ano.
Aborde as realidades operacionais e os desafios de manutenção que ameaçam a integridade do padrão pós-compra. Mesmo as máquinas de tufos mais avançadas sofrem desvios de padrão se forem mal conservadas. A gestão proativa do fornecimento de fio e do desgaste mecânico evita erros de produção dispendiosos.
Variações na tensão do fio originadas no cesto distorcerão o padrão antes mesmo que o fio atinja a alimentação do servo. O cesto segura os cones do fio. Se um cone se desenrola com mais resistência que outro, o servo motor deverá trabalhar mais para puxá-lo. Isso altera a altura final da pilha daquele ponto específico, criando listras visíveis no carpete.
Especifique a necessidade de dispositivos avançados de tensionamento da bobina e calibração regular do trajeto do fio. Os operadores devem verificar a uniformidade da tensão em toda a gaiola antes de iniciar uma execução gráfica complexa. Implemente as seguintes etapas de gerenciamento de gaiola:
Instale tubos antiestáticos para direcionamento do fio em toda a estrutura da gaiola para evitar o acúmulo de fricção.
Utilize tensores pneumáticos para aplicar arrasto uniforme em cada ponta do fio.
Realize testes de tração semanais usando um medidor de tensão digital para identificar tensores com defeito.
Substitua imediatamente os ilhós de cerâmica desgastados para evitar que o fio se desfie e quebre.
A operação contínua em alta velocidade degrada as superfícies de fricção dos rolos de alimentação do fio e introduz folga nos mecanismos de mudança. A natureza abrasiva do fio do carpete desgasta lentamente o revestimento de aderência dos servo-rolos. Assim que o rolo perde a aderência, o fio escorrega. O servo motor gira, mas a quantidade correta de fio não é entregue, destruindo a repetição do padrão.
Estabeleça um cronograma rigoroso de manutenção preventiva com foco no recapeamento dos rolos e na lubrificação do atuador. Não espere que defeitos de padrão apareçam na estrutura de inspeção. Substitua ou repinte os rolos de alimentação em intervalos de hora em hora especificados. Mantenha as guias lineares fortemente lubrificadas para evitar desgaste de metal com metal. Avalie os fornecedores com base na disponibilidade de peças de reposição e no suporte de serviço local.
Operadores acostumados a ajustes mecânicos podem ter dificuldades para solucionar desvios de padrão acionados por software. Em máquinas mais antigas, consertar um padrão significava girar uma chave inglesa ou ajustar um came. No tufo gráfico moderno, a correção de um padrão requer a análise dos registros do codificador e o ajuste dos perfis de tensão digital. Isso requer um conjunto de habilidades completamente diferente.
Exija treinamento abrangente fornecido pelo fornecedor sobre o ambiente específico de software CAD para máquina. Os operadores devem compreender como ler códigos de erro e interpretar os dados do sensor. Eles precisam saber como ajustar o mapeamento pixel-a-ponto dinamicamente. Investir na educação do operador reduz diretamente o tempo de inatividade da máquina e evita o desperdício catastrófico de materiais.
A capacidade de uma máquina gráfica de tufos de loop para controlar repetições de padrões depende inteiramente da integração entre seu software de mapeamento digital, sua alimentação física de fios servo e a estabilidade dimensional de seu material de suporte. A rigidez mecânica fornece a base. O servo controle preciso executa o projeto. O feedback de circuito fechado garante precisão a longo prazo. Sem todos os três elementos trabalhando em harmonia, a mudança de padrão é inevitável.
Priorize os fabricantes que oferecem feedback de encoder de circuito fechado, atuadores lineares robustos para troca de agulha e dados transparentes sobre tolerâncias de repetição em velocidades operacionais máximas. Olhe além dos máximos teóricos e concentre-se em métricas de desempenho sustentadas e reais.
Solicite uma demonstração ao vivo executando seus arquivos de padrões específicos e altamente complexos para verificar a precisão da repetição e a estabilidade da tensão de apoio.
Audite a interface do software da máquina com sua equipe de design para garantir que eles possam executar conversões de pixel em ponto sem software de terceiros.
Estabeleça uma linha de base rigorosa de manutenção preventiva para servo-rolos de alimentação e atuadores lineares imediatamente após a instalação.
Implemente treinamento obrigatório de solução de problemas digitais para todos os principais operadores de máquinas antes de iniciar a produção comercial.
R: As máquinas scroll mecânicas usam cames, embreagens e engrenagens físicas para puxar o fio, limitando os projetos a comprimentos de repetição fixos. Uma máquina de tufagem com alimentação de fio servo os substitui por servo motores individuais controlados por software. Isso permite uma entrega precisa do fio, flexibilidade infinita de padrões e trocas digitais instantâneas sem troca de peças mecânicas.
R: O desvio do padrão normalmente é causado por tensão inconsistente do suporte, que estica ou comprime o tecido. Outros culpados incluem variações de elasticidade do fio na bobina, desgaste mecânico que causa folga no deslocador da barra da agulha ou falha do codificador que não reporta dados de posição precisos ao processador.
R: A altura da pilha é controlada digitalmente pelos rolos servo de alimentação do fio. Os rolos aceleram para alimentar o excesso de fio nas laçadas altas e desaceleram para restringir o fio nas laçadas baixas. Esta ação é perfeitamente sincronizada com o curso da agulha e o engate do laçador para formar a altura exata necessária milissegundo por milissegundo.
R: Sim, a máquina produz produtos em rolo contínuo adequados para ambos. No entanto, o rigor do controle de repetição do padrão dita o sucesso. Os ladrilhos de carpete exigem estabilidade dimensional absoluta e repetições de padrão perfeitas para que os quadrados individuais se alinhem perfeitamente durante a instalação. Broadloom é um pouco mais indulgente em relação ao alongamento menor do padrão.
R: Máquinas de loop dedicadas não podem. No entanto, as máquinas Level Cut Loop (LCL) utilizam laçadores especializados equipados com facas sincronizadas. Esses sistemas convertem loops específicos em pilha cortada com base em comandos de software. Isso oferece maior versatilidade textural, mas tem um custo de complexidade mecânica e manutenção significativamente maiores.
R: Embora as máquinas básicas de tufos possam exceder 1.000 RPM, os loops gráficos complexos normalmente funcionam entre 400 e 700 RPM. A velocidade máxima cai significativamente ao executar grandes deslocamentos laterais da barra da agulha ou transições frequentes de pilha alta/baixa, pois os componentes mecânicos precisam de tempo para alcançar posições alvo precisas.
R: O movimento lateral da barra da agulha quebra as fileiras lineares padrão de tufos. Ao deslocar para a esquerda ou para a direita entre os pontos, a máquina pode colocar o fio na diagonal. Isso permite que os designers criem curvas suaves, ângulos agudos e formas geométricas complexas na pilha de loops, indo além de simples texturas de linhas retas.