


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-02 Origine : Site


Dans la fabrication commerciale de moquettes et de dalles de moquette, la rentabilité de la production dépend de l'exécution exacte et reproductible de conceptions complexes. Les gestionnaires d'installations et les architectes d'intérieur exigent une continuité visuelle parfaite sur des plans d'étage massifs. Des répétitions de motifs incohérentes entraînent de graves problèmes d’alignement lors de l’installation. Cela entraîne des taux élevés de gaspillage de matériaux, de lots rejetés et une qualité esthétique compromise dans les déploiements commerciaux à grande échelle. Pour obtenir une cohérence parfaite au pixel près, il faut aller au-delà des configurations mécaniques de base.
Évaluer un moderne La machine à touffeter à boucles graphiques nécessite une compréhension approfondie de la mécanique interne. Les acheteurs doivent analyser la manière dont les alimentations en fil servocommandées, les barres à aiguilles mobiles et les logiciels de cartographie numérique interagissent. Ces composants doivent fonctionner en parfaite synchronisation pour contrôler la répétition des motifs à des vitesses de production élevées.
Les répétitions des motifs sont principalement contrôlées par la synchronisation des systèmes d'alimentation en fil servo qui dictent la tension exacte du fil et la hauteur du poil pour chaque point individuel.
La génération de motifs latéraux repose sur des mécanismes de déplacement de barre à aiguille de précision, nécessitant des actionneurs linéaires robustes pour empêcher la dérive mécanique sur de longues séries de production.
Un logiciel de cartographie numérique de modèles traduit les fichiers de conception en code machine, mais la précision réelle dépend du retour d'information de l'encodeur en boucle fermée pour ajuster l'usure mécanique et l'élasticité du fil.
Lors de l'évaluation de l'équipement, les acheteurs doivent peser les compromis entre la vitesse de fonctionnement maximale et la complexité de la répétition du motif, car les changements de fréquence à haute fréquence limitent naturellement le régime.
Le choix du matériau de support (support tissé ou non tissé) a un impact direct sur la capacité de la machine à respecter une tolérance stricte de motif.
Pour évaluer la capacité d'une machine à maintenir un motif serré, les acheteurs doivent d'abord comprendre les mécanismes physiques responsables du placement du fil et de la variation de la hauteur du poil. Les commandes logicielles échouent si le matériel physique ne peut pas les exécuter avec précision. La rigidité mécanique constitue la base de la précision du motif. Sans une base mécanique stable, les systèmes numériques surcompensent constamment, entraînant un placement irrégulier des points et des défauts visibles sur la face du tapis.
Avant d'exécuter un modèle graphique complexe, les opérateurs doivent établir une base de référence mécanique rigide. Cela implique plusieurs étapes d’étalonnage strictes :
Vérifiez l'alignement de l'arbre principal à l'aide de comparateurs à cadran pour garantir un faux-rond nul lors d'une rotation à grande vitesse.
Calibrez les cellules de charge de tension du rouleau d'alimentation arrière pour garantir une traction uniforme sur toute la largeur de la machine.
Inspectez les rails de guidage linéaires pour déceler des rayures ou une lubrification inadéquate, ce qui introduit une traînée dans le mécanisme de changement de vitesse.
Testez les temps de réponse de chaque servomoteur via le terminal de diagnostic pour identifier les entraînements en retard.
Des servomoteurs individuels ou groupés contrôlent la quantité exacte de fil délivré aux aiguilles. Les systèmes mécaniques plus anciens reposaient sur des profils de came et des embrayages complexes, ce qui limitait la flexibilité de conception et nécessitait des heures de réoutillage manuel. Un moderne La machine de touffetage à alimentation en fil servo remplace ces limitations physiques par un réglage numérique infini. Ces moteurs réagissent instantanément aux commandes du logiciel, ajustant la vitesse de rotation pour correspondre à la longueur de fil requise pour le point à venir.
Les rouleaux servomoteurs créent des boucles hautes, moyennes et basses en modifiant dynamiquement les taux d'alimentation du fil milliseconde par milliseconde. Lorsque le logiciel demande une boucle haute, le servo accélère le rouleau. Cela amène l'excédent de fil dans la zone de l'aiguille. À l’inverse, la limitation de la vitesse d’alimentation tire le fil contre le boucleur, créant ainsi un profil de poil bas. Cette accélération et décélération rapide doit se produire sans casser le fil ni provoquer de pointes de tension excessives.
Évaluez la granularité de la servocommande lors de l’évaluation de l’équipement. La commande à une extrémité attribue un moteur dédié à chaque extrémité du fil. Cela offre une définition maximale du motif et un contrôle absolu sur chaque pixel du design. Le contrôle du rouleau de défilement regroupe plusieurs fils sur un seul rouleau entraîné. Cela limite la précision des points individuels mais simplifie considérablement la configuration mécanique et réduit les frais de maintenance. Le choix dépend entièrement de la résolution du motif requise et des capacités de maintenance de l'installation.
Les barres à aiguilles coulissantes se déplacent latéralement sur le matériau de support pour créer des designs complexes. Ces barres contiennent des centaines d’aiguilles dans un alignement précis. En se déplaçant vers la gauche ou la droite entre les points, la machine divise les rangées linéaires typiques du touffetage de base. Ce mouvement latéral permet la création de courbes, d'angles et de formes géométriques complexes au sein du poil bouclé.
La combinaison du déplacement latéral et de l’alimentation longitudinale crée la base géométrique de la répétition du motif. À mesure que le matériau de support avance dans la machine, la barre à aiguille se déplace horizontalement. La synchronisation de ces deux axes dicte le placement exact de chaque touffe de fil. Toute hésitation dans l’un ou l’autre axe déforme l’image finale, transformant un cercle parfait en ovale déchiqueté.
Recherchez des machines utilisant des guides linéaires de haute précision et des actionneurs à entraînement direct. Ces composants minimisent le jeu mécanique qui provoque la distorsion du motif. Le jeu est le léger jeu mécanique entre les pièces mobiles. Sur une longue période de production, même une fraction de millimètre de jeu se traduit par une dérive visible du motif. Les systèmes à entraînement direct éliminent les liaisons intermédiaires, garantissant que la barre à aiguille s'arrête exactement là où le logiciel le commande.
Il est strictement nécessaire de maintenir une tension absolue et uniforme sur le tissu de support principal. Ce tissu sert de matériau de support pour l’ensemble de la structure tuftée. Il se déplace continuellement à travers la zone de touffetage, tiré par des rouleaux à pointes. Si la tension varie sur toute la largeur de la machine, le motif se déformera. La vitesse d'avance doit rester parfaitement constante quelle que soit la force de pénétration de l'aiguille.
Différentes bandes de support interagissent uniquement avec la pénétration de l'aiguille et affectent la stabilité dimensionnelle. Le polypropylène tissé offre une haute résistance à la traction et résiste à la déchirure. Cependant, sa structure de grille rigide peut dévier légèrement les aiguilles lors de leur entrée, provoquant des irrégularités mineures des points. Le polyester non tissé offre une surface plus uniforme. Il permet une pénétration plus fluide de l’aiguille et une meilleure stabilité dimensionnelle, ce qui le rend idéal pour les motifs graphiques très détaillés.
Même des fluctuations mineures de la tension du support peuvent allonger ou comprimer la répétition du motif. Cela ruine la compatibilité d’une tuile à l’autre. Si la tension augmente, le support s’étire. La machine touffe le motif pour en faire une toile tendue. Lorsque la tension se relâche, le support rétrécit, comprimant le motif. Cela rend impossible l’alignement des dalles de moquette lors de l’installation, ce qui entraîne des taux de rejet de matériaux massifs.
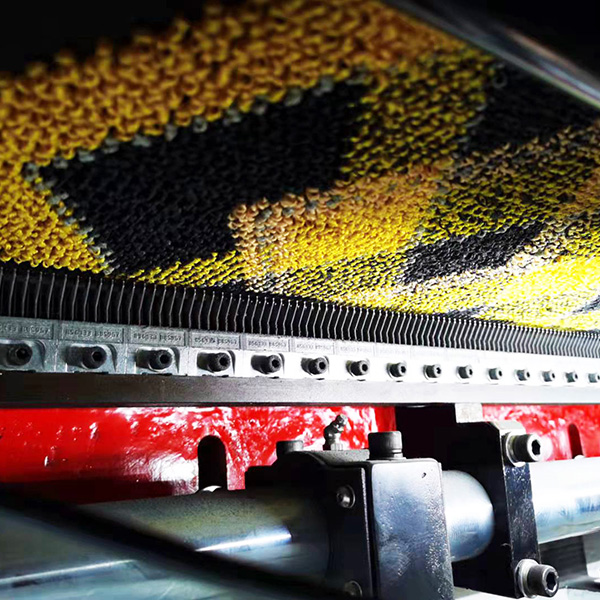
Le touffetage moderne repose entièrement sur des interfaces numériques plutôt que sur des cames mécaniques. Le logiciel agit comme le cerveau, traduisant les conceptions artistiques en mouvements mécaniques précis. Comprendre ce processus de traduction est nécessaire pour résoudre les défauts de modèle dans l'usine.
Le logiciel de CAO traduit les conceptions raster ou vectorielles en commandes machine spécifiques. Les concepteurs créent des modèles en utilisant des formats graphiques standard. Le logiciel de tuftage superpose une grille sur ce motif. Chaque pixel de la grille correspond à un taux de points, une hauteur de poil et une distance de décalage latéral spécifiques. Le logiciel compile ces données dans un flux continu de codes d'exécution pour les servomoteurs.
Le processeur embarqué de la machine doit gérer des données haute densité sans délais de mise en mémoire tampon. Les boucles graphiques complexes nécessitent des millions de calculs par minute. Un bitmap de 1 000 x 1 000 pixels se traduit par un million de commandes de points individuelles. Si le processeur est en retard, la machine physique doit attendre les instructions. Cela provoque des micro-sauts dans l'entraînement du support ou dans la course de l'aiguille. Ces bégaiements se manifestent par des lignes horizontales visibles ou des problèmes de motifs dans le tapis fini.
Les codeurs rotatifs et linéaires surveillent la position physique réelle de l'arbre principal, des barres à aiguilles et des rouleaux d'alimentation arrière. Les encodeurs sont des capteurs de précision qui suivent le mouvement. Ils fournissent un flux constant de données de position au processeur central. Ces données confirment si les pièces mécaniques se sont réellement déplacées vers les positions commandées.
Le système utilise ces données en temps réel pour micro-ajuster les composants du servo. Cette rétroaction en boucle fermée maintient la répétition du modèle mathématique. Il compense automatiquement l'usure mécanique, les variations de température et l'élasticité du fil. Si un encodeur détecte que le rouleau d'alimentation du support a glissé d'un dixième de millimètre, le processeur ajuste instantanément la vitesse d'alimentation du fil pour qu'elle corresponde à la position réelle du support, évitant ainsi la distorsion du motif.
Composant surveillé |
Type d'encodeur |
Symptôme d'échec |
Action de correction du système |
|---|---|---|---|
Arbre d'entraînement principal |
Rotatif absolu |
Inadéquation du timing des aiguilles |
Ajuste le timing de l'alimentation du servo pour correspondre à l'angle de l'arbre |
Manette de vitesse de barre à aiguille |
Linéaire haute résolution |
Lignes diagonales irrégulières |
Micro-corrige la position de l'actionneur avant la prochaine course |
Rouleaux d'alimentation de support |
Rotatif incrémental |
Allongement/rétrécissement du motif |
Modifie le régime du rouleau pour maintenir une tension constante du tissu |
Servos d'alimentation en fil |
Encodeur moteur intégré |
Hauteur de pile incohérente |
Augmente/diminue le couple pour surmonter la traînée du fil |
Les cadres permettant de comparer différents modèles de machines doivent se concentrer sur les résultats de production plutôt que sur de simples fiches techniques. Les vitesses théoriques ne se traduisent souvent pas en efficacité réelle. Les acheteurs doivent évaluer l’équipement en fonction de sa capacité à respecter des tolérances strictes dans le cadre d’un fonctionnement industriel continu.
Les tolérances industrielles acceptables pour l’allongement ou le retrait du motif sont extrêmement strictes. Sur une longueur de rouleau standard de 100 pieds, la variation du motif doit généralement rester inférieure à un demi-pouce. Le dépassement de cette tolérance rend impossible la correspondance des modèles sur le site d'installation. La machine doit maintenir cette tolérance de manière constante, jour après jour, dans différentes conditions environnementales et lots de fils.
Testez la capacité d'une machine à effectuer une répétition stricte sur toute la largeur de la fonture. La cohérence d’un bord à l’autre est un indicateur principal de la qualité de la machine. Si le motif est précis au centre mais déformé sur les bords, la barre à aiguille manque de rigidité structurelle. Cela indique également une tension inégale sur les rouleaux d’alimentation du matériau de support. Exigez des échantillons physiques prélevés sur les deux bords et au centre d’un test pour vérifier l’intégrité structurelle.
Évaluez si la ligne de production nécessite une machine à boucle dédiée ou un système Level Cut Loop (LCL). Les machines à boucle dédiées sont très efficaces et mécaniquement plus simples. Les systèmes LCL intègrent des éléments à poils coupés pour une esthétique moderne avancée. Ils offrent une flexibilité de conception supérieure mais nécessitent beaucoup plus de maintenance et un étalonnage minutieux.
Analyser la complexité mécanique supplémentaire requise lorsqu'un La machine à tapis bouclé à motifs est également chargée de produire des textures à poils coupés. La synchronisation du chronométrage du boucleur et du couteau devient le réglage le plus critique de la machine. Un boucleur attrape le fil et une lame de couteau synchronisée glisse contre le boucleur pour le couper. Le système doit couper sélectivement certaines boucles tout en en laissant d’autres intactes, le tout à des vitesses élevées. Des couteaux mal alignés effilocheront le fil, s'émousseront contre le boucleur ou ne parviendront pas à couper entièrement, ruinant le contraste de texture du motif.
Analysez la relation inverse entre le régime de la machine et la fréquence des changements de barre à aiguille. Vous ne pouvez pas exécuter des modèles très complexes à des vitesses maximales de la machine. Les déplacements latéraux importants nécessitent que la barre à aiguille se déplace plus loin entre les coups. L'arbre principal doit ralentir pour donner au mécanisme de changement de vitesse suffisamment de temps pour atteindre sa position cible avant que les aiguilles ne pénètrent dans le support.
Les boucles graphiques très complexes et à plusieurs hauteurs de poils nécessitent des vitesses de fonctionnement plus faibles pour éviter la casse du fil et les défauts mécaniques. Forcer la machine à fonctionner plus vite que ne le permet le motif cassera les fils, pliera les aiguilles et déclenchera des arrêts automatiques. Ce temps d’arrêt annule tout avantage perçu en termes de vitesse.
Type de motif |
Fréquence de changement |
Variation de la hauteur des poils |
Vitesse de production optimale |
|---|---|---|---|
Boucle linéaire de base |
Zéro (point droit) |
Uniforme |
Élevé (RPM maximum) |
Géométrique Simple |
Faible (1-2 étapes) |
Double haut/bas |
Moyen-élevé |
Graphique organique complexe |
Élevé (décalages larges en plusieurs étapes) |
Multi-niveaux (Infini) |
Moyen-Faible |
Graphique LCL complexe |
Haut |
Coupe et boucle mixtes |
Faible (nécessite le timing du couteau) |
Évaluez l'efficacité du processus de filetage de la machine et les capacités de changement de modèle numérique. Enfiler manuellement des milliers d’aiguilles demande beaucoup de travail. Les machines conçues avec un acheminement du fil ergonomique et des barres à aiguilles accessibles réduisent considérablement les temps d'arrêt. Les changements numériques ne devraient nécessiter que quelques clics sur le terminal de commande, chargeant instantanément de nouveaux profils de tension sans réoutillage mécanique.
Évaluez la rapidité avec laquelle la machine atteint une répétition de motif stable au début d'un nouveau rouleau. La minimisation des déchets « de tête de réseau » est nécessaire pour la rentabilité. Certaines machines nécessitent plusieurs mètres de touffetage avant que la tension du dossier ne se stabilise et que le motif ne s'aligne. Les systèmes avancés utilisent des algorithmes de prétension pour garantir que le tout premier pouce de tapis respecte des tolérances dimensionnelles strictes, économisant ainsi des milliers de dollars en fil et en support gaspillés sur un an.
Répondez aux réalités opérationnelles et aux défis de maintenance qui menacent l’intégrité des modèles après l’achat. Même les machines à touffeter les plus avancées souffrent d’une dérive de motif si elles sont mal entretenues. Une gestion proactive de l’approvisionnement en fil et de l’usure mécanique évite des erreurs de production coûteuses.
Les variations de tension du fil provenant du cantre déformeront le motif avant même que le fil n'atteigne les entraînements servo. Le cantre contient les cônes de fil. Si un cône se déroule avec plus de résistance qu’un autre, le servomoteur doit travailler plus fort pour le tirer. Cela modifie la hauteur finale du poil de ce point spécifique, créant des stries visibles sur le tapis.
Spécifiez la nécessité de dispositifs de tension de cantre avancés et d'un étalonnage régulier du chemin du fil. Les opérateurs doivent vérifier l'uniformité de la tension sur l'ensemble du cantre avant de commencer une analyse graphique complexe. Mettez en œuvre les étapes de gestion de liste suivantes :
Installez des tubes d'acheminement de fil antistatiques sur toute la structure du cantre pour éviter l'accumulation de friction.
Utilisez des tendeurs pneumatiques pour appliquer une traînée uniforme à chaque extrémité du fil.
Effectuez des tests de traction hebdomadaires à l’aide d’un tensiomètre numérique pour identifier les tendeurs défaillants.
Remplacez immédiatement les œillets en céramique usés pour éviter que le fil ne s'effiloche et ne se casse.
Un fonctionnement continu à grande vitesse dégrade les surfaces de friction des rouleaux d'alimentation en fil et introduit du jeu dans les mécanismes de changement de vitesse. La nature abrasive du fil de tapis use lentement le revêtement d’adhérence des servo-rouleaux. Une fois que le rouleau perd son adhérence, le fil glisse. Le servomoteur tourne, mais la quantité correcte de fil n'est pas délivrée, détruisant ainsi la répétition du motif.
Établissez un programme de maintenance préventive strict axé sur le resurfaçage des rouleaux et la lubrification des actionneurs. N'attendez pas que des défauts de motif apparaissent sur le cadre d'inspection. Remplacez ou recouvrez les rouleaux d'alimentation à intervalles horaires spécifiés. Gardez les guides linéaires fortement lubrifiés pour éviter l’usure métal sur métal. Évaluez les fournisseurs en fonction de la disponibilité des pièces de rechange et du service d’assistance local.
Les opérateurs habitués aux ajustements mécaniques peuvent avoir du mal à résoudre les problèmes de dérive de modèle pilotée par logiciel. Dans les machines plus anciennes, réparer un modèle signifiait tourner une clé ou ajuster une came. Dans le touffetage graphique moderne, la correction d'un motif nécessite l'analyse des journaux d'encodeur et l'ajustement des profils de tension numériques. Cela nécessite un ensemble de compétences complètement différentes.
Exigez une formation complète fournie par le fournisseur sur l’environnement logiciel spécifique de CAO à machine. Les opérateurs doivent comprendre comment lire les codes d'erreur et interpréter les données des capteurs. Ils doivent savoir comment ajuster le mappage pixel-point à la volée. Investir dans la formation des opérateurs réduit directement les temps d’arrêt des machines et évite le gaspillage de matériaux catastrophique.
La capacité d'une machine de touffetage à boucles graphiques à contrôler les répétitions des motifs repose entièrement sur l'intégration entre son logiciel de cartographie numérique, ses alimentations de fil asservies physiques et la stabilité dimensionnelle de son matériau de support. La rigidité mécanique constitue la base. Un servocommande précis exécute la conception. La rétroaction en boucle fermée garantit une précision à long terme. Si les trois éléments ne fonctionnent pas en harmonie, la dérive des modèles est inévitable.
Donnez la priorité aux fabricants qui proposent un retour d'encodeur en boucle fermée, des actionneurs linéaires robustes pour le changement d'aiguille et des données transparentes sur les tolérances de répétition aux vitesses de fonctionnement maximales. Regardez au-delà des maximums théoriques et concentrez-vous sur des mesures de performances durables et réelles.
Demandez une démonstration en direct exécutant vos fichiers de modèles spécifiques et très complexes pour vérifier la précision de la répétition et la stabilité de la tension du support.
Vérifiez l'interface logicielle de la machine avec votre équipe de conception pour vous assurer qu'elle peut exécuter des conversions pixel en point sans logiciel tiers.
Établissez une base de maintenance préventive stricte pour les rouleaux d'alimentation servo et les actionneurs linéaires immédiatement après l'installation.
Mettez en œuvre une formation obligatoire au dépannage numérique pour tous les principaux opérateurs de machines avant de commencer la production commerciale.
R : Les machines à spirales mécaniques utilisent des cames, des embrayages et des engrenages physiques pour tirer le fil, limitant ainsi les conceptions à des longueurs de répétition fixes. Une machine de touffetage à alimentation en fil servo les remplace par des servomoteurs individuels contrôlés par logiciel. Cela permet une livraison précise du fil, une flexibilité infinie des motifs et des changements numériques instantanés sans changer de pièces mécaniques.
R : La dérive du motif est généralement causée par une tension incohérente du support, qui étire ou comprime le tissu. D'autres coupables incluent les variations d'élasticité du fil par rapport au cantre, l'usure mécanique provoquant un jeu dans le levier de vitesse de la barre à aiguille ou une défaillance de l'encodeur qui ne parvient pas à transmettre des données de position précises au processeur.
R : La hauteur du poil est contrôlée numériquement par les rouleaux d'alimentation en fil servo. Les rouleaux accélèrent pour alimenter l'excédent de fil pour les boucles hautes et décélérent pour restreindre le fil pour les boucles basses. Cette action est parfaitement synchronisée avec la course de l’aiguille et l’engagement du boucleur pour former la hauteur exacte requise milliseconde par milliseconde.
R : Oui, la machine produit des produits en rouleaux continus adaptés aux deux. Cependant, la rigueur du contrôle de répétition de modèle dicte le succès. Les dalles de moquette nécessitent une stabilité dimensionnelle absolue et des répétitions de motifs impeccables afin que les carrés individuels s'alignent parfaitement lors de l'installation. Broadloom est légèrement plus indulgent en ce qui concerne l’allongement mineur du motif.
R : Les machines à boucle dédiées ne le peuvent pas. Cependant, les machines Level Cut Loop (LCL) utilisent des boucleurs spécialisés équipés de couteaux synchronisés. Ces systèmes convertissent des boucles spécifiques en pieux coupés en fonction de commandes logicielles. Cela offre une plus grande polyvalence texturale, mais se fait au prix d’une complexité mécanique et d’une maintenance nettement plus élevées.
R : Alors que les machines à tufter de base peuvent dépasser 1 000 tr/min, les boucles graphiques complexes fonctionnent généralement entre 400 et 700 tr/min. La vitesse maximale diminue considérablement lors de l'exécution de changements de barre à aiguille latéraux larges ou de transitions fréquentes de poils hauts/bas, car les composants mécaniques ont besoin de temps pour atteindre des positions cibles précises.
R : Le mouvement latéral de la barre à aiguille brise les rangées linéaires standard de touffetage. En vous déplaçant vers la gauche ou la droite entre les points, la machine peut placer le fil en diagonale. Cela permet aux concepteurs de créer des courbes douces, des angles vifs et des formes géométriques complexes dans la pile bouclée, allant au-delà des simples textures en ligne droite.