


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-14 Origine : Site


Les échecs après l'installation des revêtements de sol modulaires (en particulier le curling, le bombage et les écarts) sont rarement des erreurs d'installation ; ce sont des défauts de fabrication dus à une mauvaise gestion thermique lors du processus de revêtement. Les fabricants se concentrent souvent sur la chimie de support (PVC, bitume, polyoléfine) pour garantir la durabilité du produit. Cependant, si l’on ignore l’histoire thermique du carreau, les contraintes internes résiduelles entraîneront inévitablement la déformation du carreau lorsqu’il sera exposé aux variations de température ambiante. La variable critique pour prévenir ces défauts est la phase de refroidissement. Évaluation des capacités de contrôle thermique d'un La machine de revêtement de dalles de moquette est l'étape la plus décisive pour garantir le respect des normes strictes de stabilité dimensionnelle (comme la norme EN ISO 23999) et protéger votre marque contre des réclamations de garantie coûteuses.
La vitesse de refroidissement dicte la contrainte interne : un refroidissement rapide ou inégal « gèle » les chaînes de polymère avant qu'elles ne puissent se détendre, entraînant une contrainte interne latente qui se libère après l'installation sous forme de retrait ou de gondolage.
Différentiels haut et bas : Une machine de revêtement de dalles de moquette haute performance doit gérer le delta de température entre le fil de face et le matériau de support pour empêcher la déformation de type bande bimétallique.
Déclencheurs environnementaux : les facteurs de stress ambiants tels que le chauffage par le sol, la lumière directe du soleil et les cycles d'hydratation/déshydratation accélèrent la libération des contraintes de fabrication intégrées, entraînant des pics ou des écarts au niveau des joints.
Objectif de l'évaluation de l'équipement : lors de l'évaluation d'une ligne de support de moquette modulaire, privilégiez le contrôle de la température par zone, la précision des rouleaux refroidis et la manipulation de la bande sans tension par rapport à la vitesse de la ligne brute.
Compromis entre débit et qualité : accélérer la vitesse de ligne sans étendre proportionnellement la zone de refroidissement dégrade directement la stabilité dimensionnelle du carreau fini.
La stabilité dimensionnelle définit le degré auquel une dalle de moquette conserve sa longueur, sa largeur et sa planéité d'origine lorsqu'elle est soumise à des variations de température et d'humidité. Nous quantifions cette métrique comme le pourcentage de changement dimensionnel par rapport à la taille d'origine d'un échantillon non restreint. Le respect de normes internationales strictes nécessite un contrôle précis sur l’ensemble du cycle de vie de fabrication. Lorsqu’un carreau ne parvient pas à conserver sa forme, l’ensemble de l’installation du revêtement de sol se dégrade. Des espaces apparaissent entre les coutures. Les bords se soulèvent et créent des risques de trébuchement. La définition précoce de ces critères de réussite aide les équipes de production à comprendre pourquoi le contrôle thermique est plus important que le volume de production brut. Vous devez mesurer la stabilité à la fois dans le sens machine (MD) et dans le sens travers (CMD). Les variations entre ces deux axes indiquent une tension ou un refroidissement inégal sur toute la largeur de la bande.
Les protocoles de test impliquent généralement de placer un carreau conditionné dans un four à 60 degrés Celsius pendant une durée spécifiée, généralement de deux à vingt-quatre heures. Les techniciens mesurent ensuite le carreau une fois qu'il est revenu à température ambiante. Tout écart par rapport aux mesures initiales représente un échec dans le processus de fabrication. Une tuile stable présentera un changement dimensionnel inférieur à 0,2 %. Tout ce qui est plus élevé indique directement des contraintes internes non résolues bloquées dans le support pendant la production.
Les composés de support se dilatent considérablement lorsqu'ils sont chauffés pendant le processus d'extrusion ou de revêtement. La chaleur active les chaînes de polymère, leur permettant de circuler et de se lier aux couches de support primaire et de renforcement en fibre de verre. Vous devez contrôler la contraction pendant la phase de refroidissement pour éviter une déformation permanente et bloquée. À mesure que le composé refroidit, les chaînes polymères tentent de revenir à leur état de repos. Si le matériau refroidit trop rapidement, ces chaînes gèlent dans une position allongée et sollicitée. Cette tension verrouillée reste dormante jusqu'à ce que la chaleur externe réactive le polymère après l'installation.
Différents matériaux de support présentent des comportements thermiques distincts. Le PVC nécessite des températures de traitement élevées pour obtenir une fusion correcte du plastisol, ce qui signifie qu'il subit une chute thermique massive lors du refroidissement. Les composés bitumineux sont traités à des températures plus basses mais retiennent la chaleur plus longtemps en raison de leur nature dense et visqueuse. Les supports en polyoléfine ont un point de fusion élevé et nécessitent un refroidissement hautement calibré pour éviter une cristallisation soudaine. Comprendre ces comportements spécifiques des polymères permet aux opérateurs d’ajuster la courbe de refroidissement avec précision.
Un refroidissement inégal entraîne directement des défauts de champ spécifiques et prévisibles. Comprendre ces mécanismes aide les opérateurs à diagnostiquer les défauts des machines en fonction des plaintes des clients. Nous voyons trois principaux modes de défaillance sur le terrain.
Températures froides et déshydratation : Ces conditions provoquent la contraction du matériau de support. Cette contraction entraîne un espacement des joints dans toute l'installation. Il compromet l’intégrité structurelle et crée des ponts acoustiques et thermiques indésirables entre le sous-plancher et l’espace intérieur.
Températures chaudes et hydratation : Les températures élevées et l’humidité provoquent une expansion. Le carreau pousse contre les carrés adjacents, ce qui entraîne un pic des joints. Une expansion importante provoque un flambage et un enroulement vertical des bords, détruisant la qualité visuelle et fonctionnelle du sol.
Absorption asymétrique de l'humidité : lorsque le fil extérieur absorbe l'humidité ambiante tandis que le support imperméable reste sec, la couche supérieure se dilate. Cette expansion différentielle force les bords du carreau vers le bas, créant un effet de dôme au centre du carreau.
Les environnements post-installation agissent comme des catalyseurs thermiques qui déclenchent prématurément la libération de contraintes de fabrication latentes. L’exposition directe au soleil à travers de grandes fenêtres architecturales chauffe rapidement des sections spécifiques du sol. Les températures de surface exposées à la lumière directe du soleil peuvent facilement dépasser 50 degrés Celsius. Les systèmes modernes de chauffage par le sol (UFH) appliquent une chaleur rayonnante continue directement sur le support. Ces facteurs environnementaux ne brisent pas une tuile stable. Au lieu de cela, ils révèlent l’histoire thermique cachée d’un produit mal fabriqué. Une tuile stable résiste à ces catalyseurs. Un carreau stressé se déforme presque immédiatement.
Les gestionnaires d'installations blâment souvent l'entrepreneur chargé de l'installation ou l'adhésif lorsque les carreaux échouent sur les systèmes UFH. Cependant, les adhésifs sensibles à la pression ne peuvent pas retenir un carreau qui possède de fortes forces de gondolage internes. La contrainte mécanique du polymère de déformation surmonte facilement la liaison chimique de l'agent collant. La cause première remonte toujours à l’usine et aux paramètres de refroidissement utilisés pendant la production.
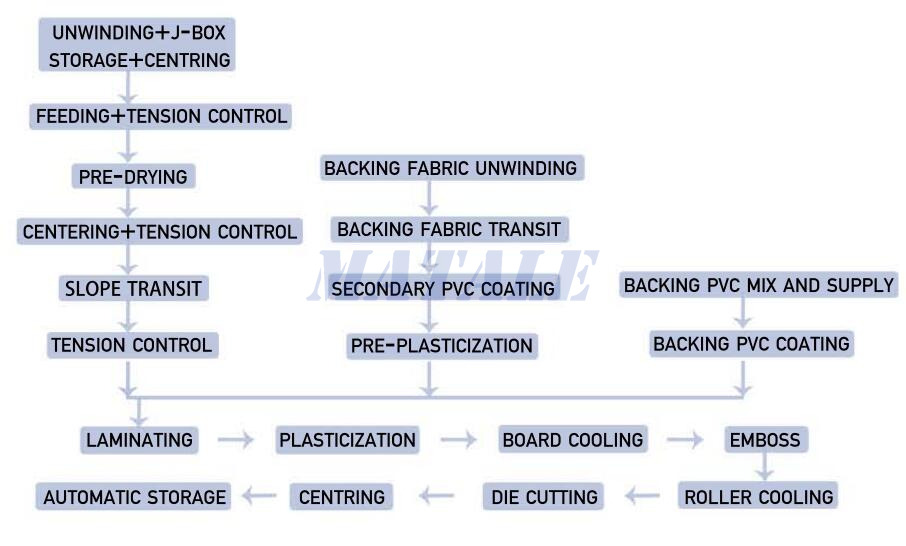
Un refroidissement agressif introduit de graves risques pour le produit final. Une baisse trop rapide de la température provoque la solidification instantanée de la couche externe du support. Pendant ce temps, le noyau reste en fusion. Ce refroidissement différentiel emprisonne de fortes tensions internes au sein de la matrice de support. Nous appelons cela une trempe rapide. La trempe peut permettre des vitesses de ligne plus rapides, mais elle garantit la défaillance du produit. La tension emprisonnée agit comme un ressort hélicoïdal. Lorsque le carreau finit par rencontrer la chaleur ambiante dans un bureau commercial, le ressort se libère. Le résultat est un retrait et un flambage catastrophiques sur toute l’empreinte de l’installation.
Les opérateurs augmentent parfois le débit d'eau glacée jusqu'à sa capacité maximale pour compenser une zone de refroidissement raccourcie. Cette pratique choque le polymère. La peau superficielle durcit et rétrécit, comprimant les couches internes encore chaudes. À mesure que le noyau finit par refroidir et tente de rétrécir, la peau extérieure durcie le restreint. Cette bataille interne entre les couches crée un déséquilibre mécanique permanent. Vous ne pouvez pas corriger ce déséquilibre une fois que la tuile a quitté la ligne.
Une vitesse de refroidissement graduelle et graduelle permet aux chaînes polymères de se détendre naturellement. Nous appelons ce processus le recuit. Le recuit ramène lentement le composé à sa température de transition vitreuse. Il empêche la peau externe de durcir avant que le noyau ne se stabilise. Cette réduction progressive donne un carreau structurellement stable et sans contrainte. La mise en œuvre d'une courbe de recuit appropriée nécessite un ligne de support de moquette modulaire capable d'une modulation thermique précise. Le temps supplémentaire passé dans la zone de refroidissement porte ses fruits en éliminant les réclamations au titre de la garantie et en protégeant la réputation de la marque.
Un processus de recuit efficace nécessite plusieurs zones de température. La première zone peut faire baisser la température de la bande de 20 degrés, la seconde de 15 degrés et la dernière zone la ramène à la température ambiante. Cette approche par étapes donne aux chaînes polymères le temps nécessaire pour se démêler et s'installer dans une configuration détendue. Vous devez surveiller la température de la bande en continu entre chaque zone pour vérifier que la courbe de refroidissement correspond au profil cible.
Refroidir un support lourd sans trop refroidir ni emprisonner la chaleur dans la fibre frontale présente un défi technique complexe. Nous devons gérer soigneusement le gradient thermique de l’axe Z. Le fil d'endroit et le matériau de support possèdent des propriétés de masse thermique et de conductivité totalement différentes. Un gradient déséquilibré entraîne une contraction de la face et du support à des rythmes différents. Ce différentiel agit exactement comme un bilame dans un thermostat. Si le support rétrécit plus que la face, le carreau s'enroule vers le haut. Si la face rétrécit davantage, les carreaux se dôment. La maîtrise de cette pente garantit la planéité de la structure.
Vous obtenez le contrôle de l'axe Z en appliquant différentes méthodes de refroidissement en haut et en bas de la bande. Les rouleaux refroidis extraient la chaleur de la couche de support inférieure par contact direct. Simultanément, de l'air ambiant ou légèrement refroidi souffle sur le fil d'endroit pour extraire la chaleur du haut. L'équilibrage de la température du rouleau avec la vitesse de l'air garantit que toute la section transversale du tapis refroidit à une vitesse uniforme. Les opérateurs doivent ajuster ces paramètres en fonction de la hauteur spécifique des poils et de l'épaisseur du support du cycle de production en cours.
L'évaluation des mécanismes de refroidissement primaires permet de déterminer l'équipement approprié pour votre chimie de support spécifique. Nous comparons généralement les rouleaux refroidis et les systèmes à air pulsé. Chaque méthode offre des avantages distincts en fonction de la masse thermique du matériau.
Mécanisme de refroidissement |
Méthode de transfert de chaleur |
Meilleure application |
Avantage clé |
|---|---|---|---|
Rouleaux à eau réfrigérée |
Directement conducteur |
PVC lourd, bitume |
Extraction rapide et contrôlée de la chaleur de bas en haut. |
Systèmes à air pulsé |
Convectif |
Poids plus légers, Face Yarn |
Uniformise les températures de la surface supérieure sans contact. |
Systèmes hybrides |
Conducteur et convectif |
Production à grande vitesse |
Équilibre parfaitement le dégradé de l’axe Z sur tous les calques. |
Trempe au bain-marie |
Immersion directe |
Polyoléfines spécifiques |
Scellement instantané de la surface (nécessite une gestion minutieuse du noyau). |
Les supports lourds en polymère et en bitume nécessitent des approches hybrides. S'appuyer uniquement sur une seule méthode entraîne généralement des profils thermiques inégaux. Les rouleaux refroidis doivent comporter des déflecteurs internes pour garantir un débit d'eau uniforme et des températures de surface constantes sur toute la largeur de la face. Un rouleau avec des points morts créera des bandes longitudinales de matériau stressé dans la bande finie.
Les équipements modernes doivent répondre à des normes strictes en matière de précision thermique. Une machine fiable offre plusieurs zones de refroidissement contrôlées indépendamment. Cette configuration établit un gradient thermique descendant optimisé plutôt qu’une seule baisse de température drastique. Le contrôle basé sur la zone permet aux opérateurs d'affiner la courbe de refroidissement en fonction du poids spécifique du composé et des conditions ambiantes d'usine. Vous pouvez baisser la température par incréments spécifiques dans chaque zone successive. Cette précision évite les chocs thermiques et garantit que le support durcit uniformément d’un bord à l’autre.
Chaque zone nécessite ses propres capteurs de température, pompes de circulation d'eau et échangeurs de chaleur dédiés. Si vous reliez tous les rouleaux de refroidissement à un seul circuit de refroidissement, vous perdez la possibilité de profiler la courbe de refroidissement. Le premier rouleau absorbera la majorité de la chaleur, laissant les rouleaux suivants trop froids. Des circuits indépendants vous permettent de régler le premier rouleau à 40 degrés Celsius, le second à 30 degrés et le dernier rouleau à 15 degrés, créant ainsi un environnement de recuit parfait.
La tension de la bande pendant la phase de refroidissement représente une dimension d'évaluation critique. À mesure que le support refroidit, le matériau physique se contracte. La tension de la bande doit s'ajuster dynamiquement pour s'adapter à ce retrait. Une tension mécanique excessive pendant le refroidissement étire le support chaud et flexible. Si vous tirez trop fort sur le matériau pendant qu’il refroidit, vous vous bloquez dans cet état étiré. Une fois le carreau coupé et mis en boîte, il tentera inévitablement de revenir à sa longueur naturelle. Les systèmes de manutention de bandes sans tension utilisent des capteurs avancés et des entraînements à vitesse variable pour maintenir un transport sans contrainte à travers le tunnel de refroidissement.
Les cellules de pesée et les rouleaux danseurs fournissent le retour d'information nécessaire aux moteurs d'entraînement. À mesure que le matériau rétrécit, le rouleau danseur change de position. Le système de contrôle détecte ce mouvement et réduit légèrement la vitesse de l'entraînement en aval, permettant à la bande de se contracter naturellement sans s'étirer. Vous devez calibrer ces systèmes de tension spécifiquement pour l'élasticité du composé de support. Un support en bitume rigide nécessite des paramètres de tension différents d'un plastisol PVC très flexible.
La réalité opérationnelle dicte un compromis strict entre débit et stabilité. L’augmentation du nombre de mètres par minute nécessite une augmentation mathématiquement proportionnelle de la capacité de refroidissement. Vous ne pouvez pas simplement accélérer les moteurs d’entraînement. Le polymère doit atteindre sa température de transition vitreuse sûre avant d’atteindre les stations de bobinage ou de découpe. Pousser un La ligne de production de dalles de moquette au-delà de ses limites de capacité thermique garantit une production défectueuse. Les opérateurs doivent calculer le temps de séjour exact requis pour leur poids spécifique de support et s'assurer que la longueur de la zone de refroidissement prend en charge la vitesse de ligne cible.
Si votre zone de refroidissement actuelle mesure 10 mètres et permet une vitesse de production sûre de 5 mètres par minute, doubler votre vitesse à 10 mètres par minute nécessite d'étendre la zone de refroidissement à 20 mètres. Tenter de courir à 10 mètres par minute sur la zone originale de 10 mètres réduit le temps de séjour de moitié. Le matériau sortira de la section de refroidissement alors qu’il est encore chaud et souple. Le processus de découpe ultérieur induira des contraintes mécaniques massives sur les carreaux instables.
Un processus de refroidissement plus long et progressif nécessite une empreinte physique plus importante pour la chaîne de production. Les contraintes des installations compliquent souvent la mise à niveau des équipements. Vous devez évaluer des solutions d'ingénierie créatives pour maximiser le temps de refroidissement dans un espace au sol limité. Les tours d'accumulation permettent à la bande de se déplacer verticalement, augmentant ainsi le temps de séjour sans étendre l'empreinte linéaire. Les racks de refroidissement à plusieurs niveaux et les convoyeurs de refroidissement aériens utilisent efficacement l'espace vertical de l'usine. La planification de l'aménagement nécessite une prise en compte minutieuse du flux de matériaux et de l'accès pour la maintenance autour de ces structures de refroidissement étendues.
Lors de la conception d'accumulateurs de refroidissement verticaux, vous devez tenir compte du poids de la bande enduite. Les supports bitumineux lourds exercent une pression considérable sur les rouleaux de guidage supérieurs. Vous avez besoin de supports structurels robustes et de rouleaux de grand diamètre pour empêcher la bande de se froisser ou de se fissurer lors de ses virages verticaux. De plus, l’air chaud monte. Les niveaux supérieurs d’un accumulateur vertical seront naturellement plus chauds que les niveaux inférieurs. Vous devez installer des ventilateurs de ventilation et d'extraction adéquats pour éliminer cette chaleur emprisonnée et maintenir un environnement de refroidissement constant.
Les zones de refroidissement étendues entraînent des coûts opérationnels cachés. Vous devez évaluer l’efficacité des refroidisseurs industriels requis pour alimenter les rouleaux de refroidissement. Concentrez-vous sur les systèmes en boucle fermée qui minimisent le gaspillage d’eau. Évaluez les options de récupération thermique qui capturent la chaleur extraite pour l’utiliser dans d’autres processus d’usine. Les variables de température ambiante dans votre installation auront un impact sur les performances du refroidisseur. Le dimensionnement correct des refroidisseurs garantit qu’ils peuvent maintenir les températures d’eau requises même pendant les mois de pointe de production estivale. Les refroidisseurs sous-dimensionnés gêneront l’ensemble de votre chaîne de production.
Calculez la capacité de refroidissement requise en fonction du poids maximum du revêtement, de la capacité thermique spécifique du composé de support et de la vitesse de ligne cible. Une ligne produisant des dalles en bitume de 5 kilogrammes par mètre carré à 10 mètres par minute nécessite beaucoup plus de tonnage de refroidissement qu'une ligne produisant des dalles en PVC de 3 kilogrammes à la même vitesse. Prévoyez toujours une marge de sécurité de 20 % dans vos calculs de dimensionnement de refroidisseur pour tenir compte des pertes d'efficacité au fil du temps et des conditions météorologiques ambiantes extrêmes.
Établissez une référence claire de réussite avant de mettre à niveau l’équipement. Assurez-vous que la ligne de production peut produire de manière cohérente des carreaux qui répondent aux normes internationales telles que EN ISO 23999. Cette norme mesure la stabilité dimensionnelle en pourcentage de variation par rapport à la taille d'origine. Il mesure également le curling sous forme de déformation verticale en millimètres. Les tests impliquent un vieillissement thermique accéléré, exposant généralement des échantillons non retenus à 60 degrés Celsius. Si le carreau se déforme au-delà des tolérances admissibles après cette exposition, le processus de refroidissement échoue. Faites de cette norme une mesure de performance non négociable pour toute nouvelle machine.
Exiger du fabricant de l’équipement qu’il garantisse par écrit la conformité à la norme EN ISO 23999 dans le cadre du contrat d’achat. Spécifiez les formulations de support exactes et les poids de revêtement que vous souhaitez utiliser. Le fabricant doit fournir des données empiriques démontrant que la conception de sa section de refroidissement peut respecter ces tolérances à vos vitesses de production cibles. N'acceptez pas les calculs théoriques ; exiger les résultats des tests physiques d’installations similaires.
Allez au-delà des normes de base du laboratoire. Donnez la priorité aux lignes d’équipement validées par des protocoles rigoureux de tests environnementaux simulés. Soumettre des échantillons de carreaux sans retenue à des cycles de chauffage par le sol simulés. Exposez-les à des changements d’humidité et de déshydratation extrêmes dans des chambres environnementales. Ces tests reproduisent les conditions de terrain les plus difficiles. Si les carreaux restent plats et dimensionnellement stables tout au long de ces cycles, vous pouvez faire confiance aux capacités de gestion thermique de la ligne de revêtement. Ces données empiriques donnent confiance dans l’investissement en équipement.
Installez une chambre de test qui oscille entre 10 degrés Celsius à 20 % d'humidité relative et 40 degrés Celsius à 80 % d'humidité relative. Exécutez les échantillons à travers cinquante cycles continus. Mesurez les carreaux à la fin du test. Un carreau correctement recuit ne présentera aucune déformation permanente. Un carreau soumis à des contraintes de fabrication bloquées présentera des bords courbés ou bombés après avoir subi ces variations environnementales extrêmes.
Fournir un cadre strict pour la diligence raisonnable des acheteurs. N'acceptez pas les allégations marketing concernant l'efficacité du refroidissement. Exigez des données concrètes auprès du fabricant de l’équipement d’origine (OEM). Demandez des données d'imagerie thermique montrant la répartition de la chaleur sur la bande à la sortie de la zone de refroidissement. Demandez des journaux de surveillance continue de la température à partir des essais. Examinez les lectures du capteur de tension pour prouver l’uniformité du refroidissement et la manipulation sans tension sur toute la largeur de la bande. Un fournisseur réputé se fera un plaisir de fournir cette preuve de concept pour valider son ingénierie.
Planifiez un test d'acceptation en usine (FAT) dans les locaux du fournisseur avant d'autoriser l'expédition. Apportez votre propre composé de support et votre propre fil de face au test. Faites fonctionner la ligne à pleine vitesse de production. Prenez des mesures par caméra thermique de la bande lorsqu'elle passe sur chaque rouleau de refroidissement. Vérifiez que les baisses de température correspondent à la courbe de refroidissement conçue. Découpez des échantillons de carreaux immédiatement et soumettez-les à des tests rapides de vieillissement thermique sur site. Si les dalles tombent en panne, arrêtez l'expédition jusqu'à ce que le fournisseur résolve les problèmes de refroidissement.
Évaluez la compatibilité des modules de refroidissement avancés avec votre infrastructure existante. De nombreuses installations souhaitent améliorer leur capacité de refroidissement sans remplacer les anciennes têtes d'extrusion de bitume, de polyuréthane ou de PVC. Assurez-vous que la nouvelle section de refroidissement s’interface parfaitement avec les systèmes de contrôle actuels. Évaluez les points de transition mécaniques pour éviter la déformation de la bande lorsque le matériau passe de l'ancienne tête de revêtement au tunnel de refroidissement moderne. Une intégration appropriée maximise le retour sur investissement tout en résolvant les principaux problèmes de stabilité dimensionnelle.
Portez une attention particulière à la synchronisation des entraînements entre l'ancien et le nouvel équipement. L’ancienne tête de revêtement utilise probablement une technologie de commande de moteur plus ancienne. La nouvelle section de refroidissement comportera des servomoteurs modernes. Vous devez installer un automate de contrôle maître capable de communiquer avec les deux systèmes et de maintenir une parfaite adéquation de vitesse. Même une différence de vitesse de 1 % entre la tête de revêtement et la section de refroidissement induira des pics de tension massifs, annulant complètement les avantages des nouvelles zones de recuit.
La stabilité dimensionnelle d’une dalle de moquette est finalement finalisée dans la zone de refroidissement. Négliger la précision de la vitesse de refroidissement au profit de la vitesse de production brute est une fausse économie qui conduit à des défaillances systémiques des produits et à des réclamations coûteuses. Lors de l'évaluation d'une machine de revêtement de dalles de moquette, donnez la priorité aux fournisseurs proposant des systèmes de refroidissement modulaires multizones avec contrôle de tension intégré et automatisé. Pour garantir que votre prochaine mise à niveau d'équipement élimine les défauts de déformation et d'écartement, prenez les mesures suivantes :
Demandez des schémas techniques détaillés de la section de refroidissement auprès des fabricants présélectionnés pour vérifier le contrôle indépendant de la zone.
Demandez aux fournisseurs la vitesse de ligne maximale autorisée qui garantit toujours la conformité à la norme EN ISO 23999 pour votre poids de support spécifique.
Exigez des données d’essai d’imagerie thermique pour vérifier le contrôle du gradient de l’axe Z sur toute la largeur de la bande.
Évaluez l'empreinte actuelle de votre installation pour déterminer si des accumulateurs verticaux sont nécessaires pour des temps de refroidissement prolongés.
Calculez la capacité de refroidissement requise, y compris une marge de sécurité de 20 % pour les températures ambiantes estivales maximales.
R : La stabilité dimensionnelle fait référence à la capacité d'une dalle de moquette à conserver ses dimensions d'origine et à rester plate lorsqu'elle est exposée à des changements de température et d'humidité. Selon des normes comme EN ISO 23999, il est calculé comme le pourcentage de changement dimensionnel en longueur et en largeur par rapport à la taille d'origine du carreau après avoir subi un vieillissement thermique.
R : Si le support est refroidi trop rapidement (trempé), il emprisonne des contraintes internes élevées dans la structure du polymère. Lorsque le carreau est ensuite exposé à la chaleur ambiante après l'installation, ces contraintes se relâchent, provoquant le rétrécissement, le gonflement ou le gondolement du carreau.
R : Le chauffage par le sol et la lumière directe du soleil agissent comme des déclencheurs thermiques. Si une machine de revêtement de dalles de moquette ne parvient pas à recuire correctement le support pendant la production, ces sources de chaleur externes provoquent une dilatation du matériau ou la libération de contraintes intégrées, entraînant un pic au niveau des joints et un flambage vertical.
R : En plus des changements de température, les changements d’humidité relative entraînent la dilatation (hydratation) ou la contraction (déshydratation) des fibres textiles. Si l’historique thermique du support est instable, ces cycles aggravent la contrainte physique, accélérant l’enroulement des bords et l’écartement des joints.
R : La longueur de la zone de refroidissement dépend du matériau de support (PVC, bitume, polyoléfine), du poids du revêtement et de la vitesse de ligne cible. Il doit être suffisamment long pour permettre une réduction progressive de la température sans choquer le matériau, ce qui nécessite souvent des tunnels de refroidissement multizones ou des configurations de convoyeurs à plusieurs niveaux pour économiser de l'espace au sol.
R : Non. Même si un contrôle précis de la température et de la tension pendant le refroidissement peut empêcher la déformation induite par les contraintes, il ne peut pas compenser des formulations chimiques fondamentalement instables ou des rapports charge/polymère incorrects dans le composé de support.