


Просмотры: 0 Автор: Редактор сайта Время публикации: 2 сентября 2026 г. Происхождение: Сайт


В коммерческом производстве ткацких станков и ковровой плитки рентабельность производства зависит от точного и воспроизводимого выполнения сложных дизайнов. Менеджеры объектов и дизайнеры интерьеров требуют безупречной визуальной непрерывности огромных планов этажей. Непоследовательные повторы рисунков вызывают серьезные проблемы с выравниванием во время установки. Это приводит к высокому уровню отходов материала, бракованию партий и ухудшению эстетического качества при крупномасштабном коммерческом использовании. Достижение идеальной попиксельной согласованности требует выхода за рамки базовых механических настроек.
Оценка современного Тафтинговая машина с графической петлей требует глубокого понимания внутренней механики. Покупатели должны проанализировать, как взаимодействуют сервоприводы подачи пряжи, перемещаемые игольные стержни и программное обеспечение для цифровых карт. Эти компоненты должны работать идеально синхронно, чтобы контролировать повторение шаблонов при высоких скоростях производства.
Повторы узоров в первую очередь контролируются синхронизацией сервосистем подачи нити, которые определяют точное натяжение пряжи и высоту ворса для каждого отдельного стежка.
Создание поперечного шаблона основано на прецизионных механизмах перемещения игловодителя, требующих надежных линейных приводов для предотвращения механического сноса при длительных производственных циклах.
Программное обеспечение для цифрового картирования рисунков преобразует файлы дизайна в машинный код, но реальная точность зависит от обратной связи энкодера с обратной связью, позволяющей корректировать механический износ и эластичность пряжи.
Оценивая оборудование, покупатели должны взвесить компромисс между максимальной рабочей скоростью и сложностью повторения рисунка, поскольку высокочастотные сдвиги естественным образом ограничивают число оборотов в минуту.
Выбор материала носителя (тканая или нетканая основа) напрямую влияет на способность машины соблюдать строгие допуски по рисунку.
Чтобы оценить способность машины выдерживать плотный раппорт узора, покупатели должны сначала понять физические механизмы, отвечающие за размещение пряжи и изменение высоты ворса. Программные команды не работают, если физическое оборудование не может их точно выполнить. Механическая жесткость является основой точности рисунка. Без стабильной механической основы цифровые системы постоянно выполняют чрезмерную компенсацию, что приводит к неравномерному расположению стежков и видимым дефектам на лицевой стороне ковра.
Прежде чем запускать какой-либо сложный графический рисунок, операторы должны установить жесткую механическую основу. Это включает в себя несколько строгих этапов калибровки:
Проверьте соосность главного вала с помощью циферблатных индикаторов, чтобы обеспечить нулевое биение при вращении на высокой скорости.
Откалибруйте датчики натяжения опорного подающего ролика, чтобы гарантировать равномерное натяжение по всей ширине машины.
Осмотрите линейные направляющие на наличие задиров или недостаточной смазки, которая приводит к возникновению сопротивления в механизме переключения.
Проверьте время отклика отдельных серводвигателей с помощью диагностического терминала, чтобы выявить отстающие приводы.
Отдельные или сгруппированные серводвигатели контролируют точное количество пряжи, подаваемой на иглы. Старые механические системы полагались на сложные профили кулачков и муфт, что ограничивало гибкость конструкции и требовало многих часов ручной переналадки. Современный Тафтинговая машина с сервоприводом заменяет эти физические ограничения бесконечной цифровой регулировкой. Эти двигатели мгновенно реагируют на команды программного обеспечения, регулируя скорость вращения в соответствии с необходимой длиной пряжи для следующего стежка.
Ролики с сервоприводом создают высокие, средние и низкие петли, динамически изменяя скорость подачи пряжи миллисекунду за миллисекундой. Когда программное обеспечение требует высокой петли, сервопривод ускоряет ролик. При этом лишняя пряжа подается в зону иглы. И наоборот, ограничение скорости подачи приводит к тому, что пряжа плотно прилегает к петлителю, создавая низкий профиль ворса. Это быстрое ускорение и замедление должно происходить без разрыва нити и чрезмерных скачков натяжения.
Оцените степень детализации сервоуправления во время оценки оборудования. Одноконцевое управление назначает отдельный двигатель каждому отдельному концу пряжи. Это обеспечивает максимальную четкость рисунка и абсолютный контроль над каждым пикселем дизайна. Управление прокруткой валков группирует несколько нитей на одном приводном ролике. Это ограничивает точность отдельных стежков, но значительно упрощает механическую настройку и снижает затраты на техническое обслуживание. Выбор полностью зависит от требуемого разрешения диаграммы направленности и возможностей обслуживания объекта.
Скользящие игловодители перемещаются вбок по материалу основы, создавая сложные узоры. Эти планки удерживают сотни игл в точном положении. Перемещая влево или вправо между стежками, машина разбивает линейные ряды, типичные для базового тафтинга. Это боковое движение позволяет создавать кривые, углы и сложные геометрические формы внутри петлевой сваи.
Сочетание бокового смещения и продольной подачи основы создает геометрическую основу раппорта узора. По мере продвижения материала основы через машину игловодитель смещается горизонтально. Синхронизация этих двух осей определяет точное размещение каждого пучка пряжи. Любое колебание по любой оси искажает окончательное изображение, превращая идеальный круг в неровный овал.
Ищите машины, в которых используются высокоточные линейные направляющие и приводы с прямым приводом. Эти компоненты минимизируют механический люфт, вызывающий искажение рисунка. Люфт – это небольшой механический люфт между движущимися частями. В течение длительного производственного цикла даже доли миллиметра люфта приводят к видимому смещению рисунка. Системы прямого привода исключают промежуточные соединения, гарантируя остановку игловодителя именно там, где командует программное обеспечение.
Поддержание абсолютного и равномерного натяжения основной ткани подложки строго необходимо. Эта ткань выступает в качестве несущего материала для всей тафтинговой конструкции. Он непрерывно движется через зону тафтинга, притягиваясь шипованными роликами. Если натяжение будет меняться по ширине машины, рисунок деформируется. Скорость подачи должна оставаться совершенно постоянной независимо от силы проникновения иглы.
Различные полотна-носители уникальным образом взаимодействуют с проникновением иглы и влияют на стабильность размеров. Тканый полипропилен обладает высокой прочностью на разрыв и устойчив к разрыву. Однако его жесткая сетчатая структура может слегка отклонять иглы при входе, вызывая незначительные неровности стежка. Нетканый полиэстер обеспечивает более однородную поверхность. Он обеспечивает более плавное проникновение иглы и лучшую стабильность размеров, что делает его идеальным для высокодетализированных графических рисунков.
Даже незначительные колебания натяжения подложки могут удлинить или сжать раппорт узора. Это нарушает совместимость плиток с плитками. Если натяжение резко возрастает, основа растягивается. Машина накладывает рисунок на натянутый холст. Когда натяжение ослабевает, основа сжимается, сжимая рисунок. Это делает невозможным выравнивание ковровой плитки во время укладки, что приводит к значительному увеличению брака материала.
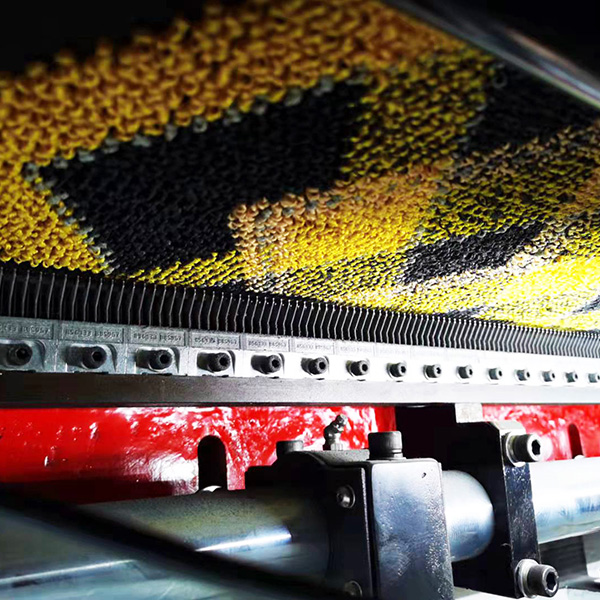
Современное тафтинговое производство полностью опирается на цифровые интерфейсы, а не на механические кулачки. Программное обеспечение действует как мозг, переводя художественные замыслы в точные механические движения. Понимание этого процесса перевода необходимо для устранения дефектов шаблонов в заводских условиях.
Программное обеспечение САПР преобразует растровые или векторные рисунки в конкретные машинные команды. Дизайнеры создают узоры, используя стандартные графические форматы. Программное обеспечение для тафтинга накладывает сетку на этот дизайн. Каждый пиксель сетки соответствует определенной частоте стежков, высоте ворса и расстоянию бокового смещения. Программное обеспечение компилирует эти данные в непрерывный поток кодов выполнения для серводвигателей.
Встроенный процессор машины должен обрабатывать данные высокой плотности без задержек буферизации. Сложные графические циклы требуют миллионов вычислений в минуту. Растровое изображение размером 1000x1000 пикселей преобразуется в один миллион отдельных команд вышивания. Если процессор отстает, физическая машина должна ждать инструкций. Это вызывает микрозадержки при подаче основы или ходе иглы. Эти заикания проявляются в виде видимых горизонтальных линий или дефектов рисунка на готовом ковре.
Поворотные и линейные энкодеры контролируют фактическое физическое положение главного вала, игловодителей и опорных подающих роликов. Энкодеры — это точные датчики, отслеживающие движение. Они обеспечивают постоянный поток позиционных данных обратно в центральный процессор. Эти данные подтверждают, действительно ли механические части переместились в заданные положения.
Система использует эти данные в реальном времени для микрорегулировки компонентов сервопривода. Эта обратная связь с обратной связью поддерживает повторение математического шаблона. Он автоматически компенсирует механический износ, колебания температуры и эластичность пряжи. Если энкодер обнаруживает, что подающий ролик основы проскальзывает на десятую долю миллиметра, процессор мгновенно регулирует скорость подачи пряжи в соответствии с фактическим положением основы, предотвращая искажение рисунка.
Контролируемый компонент |
Тип кодера |
Признак неисправности |
Действия по исправлению системы |
|---|---|---|---|
Главный приводной вал |
Абсолютный Ротари |
Несоответствие времени иглы |
Регулирует время подачи сервопривода в соответствии с углом вала. |
Игольчатый переключатель |
Линейное изображение высокого разрешения |
Неровные диагональные линии |
Микрокорректирует положение привода перед следующим ходом |
Опорные подающие ролики |
Инкрементальный поворотный |
Удлинение/усадка рисунка |
Изменяет скорость вращения роликов для поддержания постоянного натяжения ткани. |
Сервоприводы подачи пряжи |
Встроенный датчик двигателя |
Непостоянная высота сваи |
Увеличивает/уменьшает крутящий момент для преодоления сопротивления пряжи. |
В рамках сравнения различных моделей машин необходимо сосредоточиться на производственных результатах, а не только на технических характеристиках. Теоретические скорости часто не приводят к реальной эффективности. Покупатели должны оценивать оборудование на основе его способности выдерживать строгие допуски в условиях непрерывной промышленной эксплуатации.
Приемлемые в отрасли допуски на удлинение или усадку рисунка чрезвычайно жесткие. При стандартной длине рулона в 100 футов отклонение рисунка обычно не должно превышать полдюйма. Превышение этого допуска делает невозможным сопоставление шаблонов на месте установки. Машина должна поддерживать этот допуск постоянно, изо дня в день, в различных условиях окружающей среды и партиях пряжи.
Проверьте способность машины выдерживать строгий раппорт по всей ширине игольницы. Стабильность от края до края является основным показателем качества машины. Если рисунок четкий в центре, но искажен по краям, игловодителю не хватает структурной жесткости. Это также указывает на неравномерное натяжение роликов подачи материала подложки. Потребуйте физические образцы, взятые с обоих краев и в центре испытательного прогона, чтобы проверить структурную целостность.
Оцените, требуется ли для производственной линии специальная петлевая машина или система Level Cut Loop (LCL). Специальные петлевые машины очень эффективны и механически проще. Системы LCL объединяют элементы с разрезным ворсом для создания современной эстетики. Они предлагают превосходную гибкость конструкции, но требуют значительно большего обслуживания и тщательной калибровки.
Проанализируйте дополнительную механическую сложность, необходимую, когда Машина для изготовления ковров с петлевым рисунком также занимается созданием текстур с нарезанным ворсом. Синхронизация времени петлителя и ножа становится наиболее важной регулировкой машины. Петлитель захватывает нить, а синхронизированное лезвие ножа скользит по петлителю, чтобы обрезать ее. Система должна выборочно обрезать определенные петли, оставляя другие нетронутыми, и все это на высоких скоростях. Неправильно выровненные ножи испортят пряжу, затупятся от петлителя или не смогут полностью разрезать, разрушая текстурный контраст рисунка.
Проанализируйте обратную зависимость между частотой вращения машины и частотой смещений игловодителя. Вы не можете запускать очень сложные узоры на максимальной скорости машины. Широкие боковые смещения требуют, чтобы игловодитель перемещался дальше между проходами. Главный вал должен замедлиться, чтобы дать механизму переключения достаточно времени для достижения заданного положения до того, как иглы проникнут в основу.
Очень сложные графические петли с несколькими стопками высоты требуют более низких рабочих скоростей, чтобы предотвратить обрыв пряжи и механические неисправности. Если заставить машину работать быстрее, чем позволяет схема, это приведет к обрыву нити, сгибанию игл и срабатыванию автоматической остановки. Это время простоя сводит на нет любое ощутимое преимущество в скорости.
Тип узора |
Частота сдвига |
Изменение высоты сваи |
Оптимальная скорость производства |
|---|---|---|---|
Базовый линейный цикл |
Ноль (прямая строчка) |
Униформа |
Высокий (Макс. об/мин) |
Простая Геометрия |
Низкий (1-2 ступени) |
Высокий/низкий двойной |
Средне-высокий |
Сложная органическая графика |
Высокий (многоступенчатое широкое переключение) |
Многоуровневый (бесконечный) |
Средне-низкий |
Сложная графика LCL |
Высокий |
Смешанный крой и петля |
Низкий (требуется синхронизация ножа) |
Оцените эффективность процесса нарезания резьбы на станке и возможности смены цифрового рисунка. Заправлять тысячи иголок вручную — трудоемкий процесс. Машины с эргономичной прокладкой пряжи и доступными игольными стержнями значительно сокращают время простоя. Для цифрового переключения потребуется всего несколько щелчков мышью на терминале управления, что позволит мгновенно загружать новые профили натяжения без механического переоснащения.
Оцените, насколько быстро машина достигает стабильного повторения рисунка в начале нового рулона. Для достижения прибыльности необходимо минимизировать «головные» отходы. На некоторых машинах требуется несколько ярдов прошивки, прежде чем натяжение основы стабилизируется и рисунок выровняется. Усовершенствованные системы используют алгоритмы предварительного натяжения, чтобы гарантировать, что самый первый дюйм ковра соответствует строгим допускам по размерам, экономя тысячи долларов на потраченной пряже и основе в течение года.
Решите проблемы эксплуатации и обслуживания, которые угрожают целостности модели после покупки. Даже самые совершенные тафтинговые машины страдают от смещения рисунка, если их плохо обслуживать. Упреждающее управление запасами пряжи и механическим износом предотвращает дорогостоящие производственные ошибки.
Изменения натяжения пряжи, возникающие на шпулярнике, искажают рисунок еще до того, как пряжа достигнет сервоприводов. Шпулярник удерживает конусы пряжи. Если один конус раскручивается с большим сопротивлением, чем другой, серводвигателю придется приложить больше усилий, чтобы потянуть его. Это изменяет конечную высоту ворса конкретного стежка, создавая видимые полосы на ковре.
Укажите необходимость в современных устройствах натяжения шпулярника и регулярной калибровке пути пряжи. Операторы должны проверить равномерность натяжения по всему шпулярнику, прежде чем приступать к сложному графическому прогону. Выполните следующие шаги по управлению шпулей:
Установите антистатические трубки для направления нити по всей конструкции шпулярника, чтобы предотвратить накопление трения.
Используйте пневматические натяжители, чтобы обеспечить равномерное натяжение каждого конца пряжи.
Проводите еженедельные испытания на растяжение с помощью цифрового измерителя натяжения для выявления неисправных натяжителей.
Немедленно заменяйте изношенные керамические петельки, чтобы предотвратить изнашивание и обрывы пряжи.
Непрерывная работа на высоких скоростях ухудшает трение поверхностей нитеподающих роликов и приводит к люфту в механизмах переключения. Абразивная природа ковровой пряжи медленно изнашивает покрытие сервовальцов. Как только ролик теряет сцепление, пряжа соскальзывает. Серводвигатель вращается, но необходимое количество пряжи не подается, что нарушает раппорт узора.
Установите строгий график профилактического технического обслуживания с упором на замену поверхности роликов и смазку привода. Не ждите, пока на контрольной рамке проявятся дефекты рисунка. Заменяйте или покрывайте подающие ролики через определенные интервалы времени. Держите линейные направляющие хорошо смазанными, чтобы предотвратить износ металла по металлу. Оценивайте поставщиков на основе наличия запасных частей и местной сервисной поддержки.
Операторам, привыкшим к механическим регулировкам, может быть сложно устранить смещение шаблона, вызванное программным обеспечением. В старых машинах исправление рисунка означало поворот гаечного ключа или регулировку кулачка. В современном графическом тафтинге исправление рисунка требует анализа журналов энкодера и корректировки цифровых профилей натяжения. Это требует совершенно другого набора навыков.
Обеспечьте комплексное обучение, предоставляемое поставщиком, по конкретной программной среде CAD-to-machine. Операторы должны понимать, как считывать коды ошибок и интерпретировать данные датчиков. Им нужно знать, как на лету настраивать отображение пикселей в стежки. Инвестиции в обучение операторов напрямую сокращают время простоя оборудования и предотвращают катастрофические потери материала.
Способность тафтинговой машины с графической петлей контролировать повторения узора полностью зависит от интеграции ее программного обеспечения для цифрового картографирования, физических сервоприводов подачи пряжи и стабильности размеров материала носителя. Механическая жесткость обеспечивает основу. Точное сервоуправление реализует проект. Замкнутая обратная связь обеспечивает долговременную точность. Если все три элемента не будут работать в гармонии, дрейф модели неизбежен.
Отдайте предпочтение производителям, которые предлагают обратную связь с энкодерами с обратной связью, надежные линейные приводы для смещения иглы и прозрачные данные о допусках повторения при максимальных рабочих скоростях. Не ограничивайтесь теоретическими максимумами и сосредоточьтесь на устойчивых, реальных показателях производительности.
Закажите живую демонстрацию использования ваших конкретных, очень сложных файлов шаблонов, чтобы проверить точность повторения и стабильность натяжения основы.
Проверьте программный интерфейс машины вместе со своей командой дизайнеров, чтобы убедиться, что они могут выполнять преобразование пикселей в стежки без стороннего программного обеспечения.
Установите строгий план профилактического обслуживания для сервоподающих роликов и линейных приводов сразу после установки.
Внедрите обязательное обучение по устранению цифровых неисправностей для всех ведущих операторов станков перед началом коммерческого производства.
Ответ: Механические спиральные машины используют физические кулачки, муфты и шестерни для натягивания пряжи, ограничивая дизайн фиксированной длиной повторения. Тафтинговая машина с сервоприводом заменяет их отдельными серводвигателями с программным управлением. Это обеспечивает точную подачу пряжи, бесконечную гибкость узоров и мгновенную цифровую перенастройку без замены механических частей.
Ответ: Смещение рисунка обычно вызвано непостоянным натяжением подкладки, которое растягивает или сжимает ткань. Другими причинами могут быть изменения эластичности пряжи на шпулярнике, механический износ, вызывающий люфт в переключателе игловодителя, или отказ энкодера, который не передает точные данные о положении процессору.
A: Высота ворса контролируется цифровым способом с помощью сервоприводных роликов подачи нити. Ролики ускоряются, чтобы подавать лишнюю пряжу для высоких петель, и замедляются, чтобы ограничить пряжу для нижних петель. Это действие идеально синхронизировано с ходом иглы и включением петлителя, чтобы миллисекунда за миллисекундой формировать точную необходимую высоту.
О: Да, машина производит непрерывные рулонные изделия, подходящие для обоих вариантов. Однако строгость контроля повторения шаблона определяет успех. Ковровая плитка требует абсолютной стабильности размеров и безупречного повтора рисунка, чтобы отдельные квадраты идеально совпадали во время укладки. Broadloom немного более снисходителен к незначительному удлинению рисунка.
О: Выделенные петлевые машины не могут этого сделать. Однако в машинах Level Cut Loop (LCL) используются специализированные петлители, оснащенные синхронизированными ножами. Эти системы преобразуют определенные петли в разрезанную стопку на основе команд программного обеспечения. Это обеспечивает большую текстурную универсальность, но достигается за счет значительно более высокой механической сложности и технического обслуживания.
О: Хотя базовые тафтинговые машины могут развивать скорость более 1000 об/мин, сложные графические циклы обычно работают со скоростью от 400 до 700 об/мин. Максимальная скорость значительно падает при выполнении широких боковых смещений игловодителя или частых переходах с высоким/низким ворсом, поскольку механическим компонентам требуется время для достижения точных целевых положений.
A: Боковое перемещение игловодителя разрывает стандартные линейные ряды прошивки. Смещая пряжу влево или вправо между стежками, машина может укладывать пряжу по диагонали. Это позволяет дизайнерам создавать плавные кривые, острые углы и сложные геометрические формы в петлевой стопке, выходя за рамки простых прямых текстур.