


المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-07-02 الأصل: موقع


تؤدي ارتفاعات الحلقات غير المتساوية إلى تدهور الجودة البصرية والهيكلية للنسيج المعقد على الفور، مما يحول التصميمات المتميزة إلى ثواني في المصنع. عند تشغيل أ آلة خصلة الحلقة البسيطة ، يتطلب تحقيق نسيج موحد تزامنًا ميكانيكيًا دقيقًا عبر مكونات متعددة. في التصنيع التجاري والراقي، يؤدي ارتفاع الوبر غير المتناسق إلى هدر المواد، وزيادة معدلات رفض ضمان الجودة، وضعف المتانة. يمكن لغرزة واحدة تم تخطيها أو ملليمتر واحد من اللعب الميكانيكي أن يدمر عملية الإنتاج بأكملها.
يعتمد التحكم في هذا الاتساق على معايرة ميكانيكية صارمة. التفاعل بين ضربة الإبرة، والتوقيت التكراري، وشد الغزل، وتقدم الدعم يحدد نسيج السطح النهائي. يشرح هذا الدليل بالضبط كيف تتحكم آلة خصلة الحلقة العادية في ارتفاع الحلقة، والمعايرة المطلوبة لتناسق الغرزة المستقيمة، وكيفية تقييم قدرات الماكينة من أجل إنتاج قابل للتطوير.
يعتمد ارتفاع الحلقة المتسق على المزامنة الدقيقة لعمق ضربة الإبرة، وارتفاع قدم الانزلاق، وتوقيت الحلقة، وشد تغذية الغزل.
على عكس آلات قطع الوبر، تتطلب آلة الخصل ذات الحلقة العادية تحكمًا أكثر صرامة في شد الظهر لمنع سحب الخيوط أثناء ضربة الإبرة لأعلى.
يتطلب تقييم آلة لإنتاج سجاد الوبر الحلقي التجاري تقييم صلابة آلية الوبر الخاصة بها، وتفاوتات الخلوص بين الإبرة والحلقة، ودقة تعديلات السكتة الدماغية.
الصيانة الروتينية، وخاصة التشحيم المتسق لقضيب الإبرة وعمود الحلقة، غير قابلة للتفاوض لمنع إجهاد المحرك وأطوال الغرز غير المنتظمة.
تعتمد آلية تغذية الخيوط المستمرة الخاصة بإنشاء الأكوام الحلقية على التدفق المتواصل للمواد. يبدأ التسلسل الميكانيكي باختراق الإبرة، مما يدفع الخيط عبر القماش الداعم الأساسي. مباشرة بعد الوصول إلى المركز الميت السفلي للسكتة الدماغية، يتم تعشيق الحلقة. يتقاطع هذا الخطاف المعدني الصغير مع وشاح الإبرة، ويمسك بحلقة الخيط ويثبتها في مكانها. عندما تتراجع الإبرة إلى الأعلى، يتقدم الدعم، وفي النهاية تطلق الحلقة السابقة للقبض على الحلقة التالية.
يؤدي غياب آلية مقص القطع إلى تغيير ديناميكيات التوتر بشكل أساسي مقارنة بآلات قطع الوبر. بدون شفرات تقطع الخيوط للتخلص من التوتر، تنتقل كل المسؤولية الميكانيكية إلى الحلقة والمقبض الخلفي. يبقى الغزل حبلا مستمرا. إذا انثنيت المادة الداعمة أو حررت الحلقة الخيط مبكرًا بجزء من الثانية، فسوف تنسحب الحلقة للخارج مباشرة، مما يؤدي إلى وجود بقعة مسطحة أو سطح غير مستو.
التوقيت الحرج بين الإبرة والحلقة يملي نجاح كل غرزة. عندما تصل الإبرة إلى أدنى نقطة لها، يجب أن تعبر الحلقة وشاح الإبرة بالمللي ثانية الصحيحة تمامًا. يكون تسامح الخلوص المطلوب بين الخطاف اللوبى والإبرة محكمًا بشكل استثنائي، ويتراوح عادةً من 0.1 مم إلى 0.2 مم. تمنع هذه الفجوة المجهرية الحلقة من ضرب الإبرة فعليًا مع ضمان إمساكها للخيط بشكل موثوق.
تتسبب الانحرافات الدقيقة في هذا التوقيت في تخطي الغرز أو تقسيم الخيوط أو أحجام الحلقات المتنوعة. إذا كانت الحلقة بعيدة جدًا إلى الخلف، فإنها تفقد الخيط تمامًا. إذا كان قريبًا جدًا، فإنه يسبب الاحتكاك وتراكم الحرارة وفشل المكونات في نهاية المطاف. يتطلب الحفاظ على هذا التزامن إنشاء ماكينة صلبة وفحوصات معايرة متكررة، خاصة بعد تغيير إعدادات ارتفاع الكومة.
عنصر |
وظيفة في حلقة كومة |
التسامح المعايرة |
|---|---|---|
إبرة |
اللكمات الغزل من خلال الدعم |
عمق السكتة الدماغية يملي أقصى ارتفاع |
هوك وبير |
يمسك ويحمل الحلقة |
0.1 مم - 0.2 مم إزالة من الإبرة |
انزلاق القدم |
يحمل الدعم بشكل مسطح أثناء السكتة الدماغية |
يجب أن يتطابق مع عمق ضربة الإبرة تمامًا |
تغذية الغزل |
لوازم حبلا الغزل المستمر |
التوتر المستمر مطلوب |
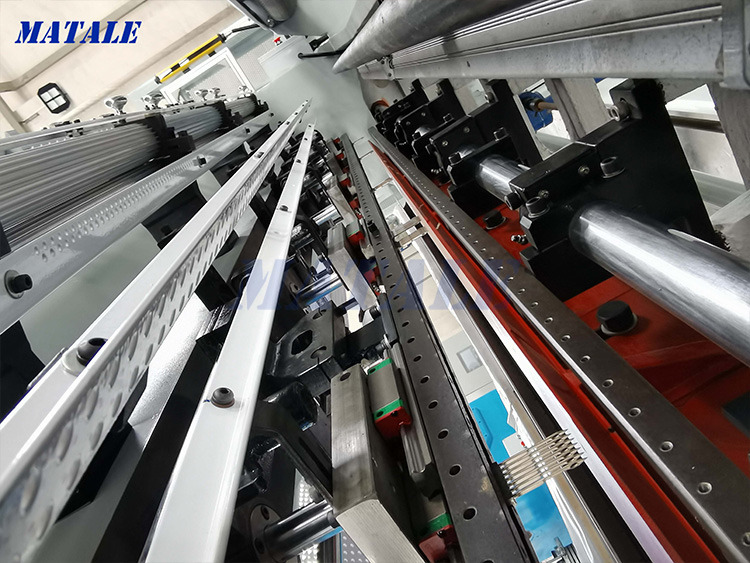
المسافة المادية التي تنتقل بها الإبرة عبر الدعم الأساسي تحدد أقصى ارتفاع محتمل للحلقة. تعمل الضربة الأطول على دفع المزيد من الخيوط عبر القماش، مما يؤدي إلى إنشاء حلقة أطول. ومع ذلك، فإن ضبط حركة الإبرة وحده لا يكفي دون ضبط ارتفاع القدم الانزلاقية، المعروفة أيضًا باسم القدم الأمامية، لتتناسب. وهذا هو عنق الزجاجة الشائع في المعايرة والذي يحبط العديد من المشغلين.
معايرة المحمل اللامركزي أو وصلة الشوط يتم قفلها في ارتفاع كومة محدد. في الوقت نفسه، يجب عليك ضبط القدم الانزلاقية لمنع الضغط الخلفي. إذا تم ضبط ضربة الإبرة على كومة عالية، لكن قاعدة الانزلاق تظل منخفضة، فستمنع القدم فعليًا الجزء الخلفي من تحرير الحلقة بشكل صحيح، أو ستسحق الحلقات أثناء تحرك الماكينة للأمام. يجب أن تستقر القدم بقوة على الظهر لمنع الارتداد، ولكن ليس بقوة شديدة بحيث تعيق الحركة.
افصل الطاقة عن الجهاز قبل إجراء أي تعديلات ميكانيكية.
قم بفك صامولة قفل المحمل اللامركزي لضبط عمق ضربة الإبرة.
قم بتدوير العمود الرئيسي يدويًا لضمان وصول الإبرة إلى المركز الميت السفلي المطلوب.
اضبط دعامة القدم المنزلقة بحيث تستقر القدم على المادة الداعمة دون ضغطها.
أحكم ربط جميع صواميل القفل وقم بتدوير الماكينة يدويًا للتحقق من الخلوص.
تؤثر سرعة تسليم الغزل بشكل مباشر على تكوين الحلقة. يجب أن يتدفق الخيط من المخروط بسلاسة وبشكل مستمر. يؤدي التوتر المفرط إلى حلقات ضيقة أو ضحلة لأن الماكينة تقاوم المقاومة، وتسحب الخيط للخلف من خلال الجزء الخلفي أثناء الضربة لأعلى. على العكس من ذلك، يؤدي التوتر غير الكافي إلى حلقات غير منتظمة كبيرة الحجم، وتجميع الخيوط، والتشابك داخل آلية التغذية.
أصبحت أنظمة تغذية الخيوط الآلية ضرورة على نطاق واسع حلقة إنتاج السجاد كومة . تنظم هذه الأنظمة سرعة التسليم، مما يضمن تغذية الإبرة بالكمية المحددة من الخيوط المطلوبة لارتفاع الوبر المحدد لكل غرزة. الاعتماد على الفك اليدوي أو الشدادات السلبية غالبًا ما يقدم متغيرات تظهر على شكل اختلافات عالية ومنخفضة في النسيج عبر النسيج النهائي.
السرعة التي تتحرك بها قطعة القماش الخلفية عبر الإبرة تحدد كثافة الغرزة. هناك علاقة مباشرة بين كثافة الغرزة وارتفاع الحلقة المدركة. تتجه قوى الاكتظاظ نحو الأعلى، مما يجعل الكومة تبدو أكثر كثافة وأطول قليلاً. تسمح الخياطة المتفرقة بوضع الحلقات بشكل مسطح، مما يكشف الجزء الخلفي ويقلل من شكل الارتفاع الإجمالي.
يجب عليك الحفاظ على شد الظهر المحكم للأسطوانة بنسبة 100% لمنع ثني القماش أثناء اختراق الإبرة. إذا ارتد القماش، فإن عمق ضربة الإبرة الفعال يتغير مع كل غرزة. يؤدي هذا الارتداد مباشرة إلى ارتفاعات غير منتظمة للحلقة. يعد مد الجزء الخلفي الأساسي بشكل صحيح على الإطار والتأكد من إمساك بكرات التغذية به بشكل آمن من الخطوات الأساسية قبل تشغيل الماكينة.
كومة القطع تطلق التوتر عند القطع؛ تحافظ الوبر الحلقي على التوتر المستمر على خيط الغزل. هذا الاختلاف الأساسي يجعل كومة الحلقة حساسة للغاية للتغيرات في ضيق الدعم ومرونة الغزل. عندما تقوم آلة قطع الوبر بقص الخيوط، يتم ترك الخصلة في الظهر، خالية من سحب مخروط الغزل. تقوم آلة الوبر الحلقي بسحب الغرزة التالية من نفس الشريط المستمر، مما يعني أن أي مقاومة أعلى الخط تؤثر على الحلقة التي يتم تشكيلها حاليًا.
يؤدي التخلص من آلية المقص إلى إزالة المشكلة الشائعة المتمثلة في اختلاف ارتفاع الوبر الناتج عن الشفرات الباهتة أو المنحرفة. ومع ذلك، فإنه يزيد من خطر سحب الخيوط. يجب أن تمسك الحلقة الخيط بشكل آمن بينما تتراجع الإبرة، ويجب أن يمسك الجزء الخلفي الخيط بإحكام بما يكفي لمنع الضربة الهبوطية التالية من سحب الحلقة السابقة بشكل مسطح.
غالبًا ما تعاني بنادق الخصل القابلة للتحويل من تسويات ميكانيكية. تعمل أقواس التحويل السائبة ورؤوس الحلقات المتحركة وأعمدة القيادة المشتركة على إدخال تشغيل مجهري في النظام. على الرغم من تنوعها، فإن هذه الآلات تكافح من أجل الحفاظ على التفاوتات الصارمة المطلوبة لارتفاعات الحلقة الموحدة تمامًا على مدى فترات طويلة.
عمليات الدرجة التجارية تفضل مخصصة آلة حلقة الغرز المستقيمة لتحقيق تفاصيل فائقة الحبيبات وعالية الكثافة دون التعرض لخطر اللعب الميكانيكي السائب. تتميز الماكينة المخصصة بمجموعة حلقات ثابتة وقضيب إبرة معزز، مما يزيل نقاط الضعف الهيكلية الكامنة في النماذج القابلة للتحويل. تترجم هذه الصلابة مباشرة إلى ارتفاعات ثابتة للأكوام.
يعد ضبط ارتفاعات الحلقة لإنشاء تفاصيل محببة أو منحوتة أو ثلاثية الأبعاد من تقنيات الإنتاج الشائعة. ومع ذلك، هناك مقايضات ميكانيكية كبيرة ومخاطر تنطوي على تغيير عمق الشوط بشكل متكرر على جهاز واحد. يؤدي التغيير المستمر لإعدادات المحمل اللامركزي إلى زيادة تآكل مكونات الوصلة.
غالبًا ما تؤدي محاولة التأثير ثلاثي الأبعاد عن طريق التلاعب اليدوي بالآلة أثناء التشغيل إلى تباعد غير منتظم للغرز وعدم الاستقرار الهيكلي. بالنسبة للإنتاج القابل للتطوير، يعد استخدام إعدادات الخصل ذات ارتفاعات متعددة الأكوام أو الآلات الآلية المصممة خصيصًا لارتفاعات الأكوام المتغيرة أكثر موثوقية بكثير من التعديل والتبديل اليدوي لآلة قياسية في منتصف الإنتاج.
عند فحص القطعة النهائية، يشير تناوب الحلقات العالية والمنخفضة إلى وجود مشكلة ميكانيكية أو مشكلة في التغذية. تشمل الأسباب الجذرية عادةً فك مخروط الغزل غير المستوي، أو الضغط الهوائي المتقلب، أو شريط الإبرة السائب، أو طرف الخطاف البالي. إذا تعثر الخيط على المخروط، فإن التوتر المفاجئ يسحب الحلقة إلى مسافة قصيرة.
تتضمن خطوات التخفيف توحيد مسارات توصيل الخيوط. تأكد من أن الخيط يتغذى من خلال جميع الثقوب بسلاسة دون زوايا حادة. التحقق من وجود تشغيل ميكانيكي في تروس القيادة؛ إذا كان شريط الإبرة يتلوى من جانب إلى آخر، فإن المحامل تحتاج إلى الاستبدال. افحص الخطاف اللوبى بحثًا عن نتوءات أو بلادة قد تمسك بالخيط بشكل غير متسق.
أعراض |
السبب المحتمل |
إصلاح فوري |
|---|---|---|
تناوب الحلقات العالية/المنخفضة |
توتر الغزل غير المتكافئ من المخروط |
أعد ربط مسار الخيط، وتحقق من عدم وجود عقبات |
غرز تخطي |
إزالة Looper واسعة جدًا |
اضبط الوبر على 0.1 مم - 0.2 مم من الإبرة |
حلقات الانسحاب |
مادة داعمة فضفاضة |
قم بتمديد الأسطوانة الخلفية بإحكام على الإطار |
اجهاد المحرك |
وضع القدم الانزلاقية على مستوى منخفض جدًا بحيث لا يسمح بالسكتة الدماغية |
ارفع القدم المنزلقة لتتناسب مع عمق الإبرة |
تحدث الغرز المتخطية عندما يفشل الوبر في الاحتفاظ بالخيط أثناء ضربة الإبرة لأعلى. يشير هذا عادةً إلى تزامن غير مناسب أو خلوص زائد بين الإبرة والحلقة. إذا كانت الفجوة أوسع من 0.2 مم، فإن الحلقة سوف تفوت أحيانًا حلقة الخيط بالكامل.
يؤدي استخدام مواد دعم غير صحيحة أيضًا إلى تفاقم هذه المشكلة. النسيج الفضفاض جدًا لن يمسك الخيط بشكل كافٍ. يمكن أن تتمدد دعامات البوليستر ذات المرونة العالية أثناء الاختراق والارتداد، مما يؤدي إلى سحب الحلقة للخارج. يوفر التوحيد القياسي على قطعة قماش أولية صلبة ومتوافقة مع معايير الصناعة القبضة اللازمة لتثبيت الحلقات بشكل آمن.
غالبًا ما يواجه المشغلون مشكلة الارتفاع الثابت حيث يفشل ضبط العجلة اللامركزية في زيادة حجم الحلقة. يحدث هذا لأن القدم الانزلاقية تمنع الجزء الخلفي فعليًا من تحرير الحلقة. تدفع الإبرة الخيط إلى العمق، لكن القدم تسحقه بشكل مسطح على اللوحة الخلفية.
لحل قيود ارتفاع القدم الانزلاقية، اتبع تسلسل معايرة صارم. أولاً، قم بضبط ضربة الإبرة على العمق المطلوب. بعد ذلك، قم بتدوير الجهاز يدويًا إلى المركز الميت السفلي. أخيرًا، قم بفك دعامة القدم المنزلقة واضبطها بحيث تستقر برفق على المادة الداعمة دون ضغطها. قم بقفل الدعامة بشكل آمن قبل استئناف التشغيل.
تشير التحذيرات الإلكترونية، مثل الصافرة أو أداء المحرك البطيء، إلى ارتباط ميكانيكي أو اصطدام من إبرة إلى حلقة. هذه تحذيرات مهمة لا يجب تجاهلها. إذا كان صوت الجهاز متوترًا، فهذا يعني أن المكونات تحتك ببعضها البعض بشكل غير صحيح.
غالبًا ما تحدث نقاط الاحتكاك التي تسبب إجهاد المحرك عندما يتم دفع إعدادات ارتفاع الحلقة إلى ما هو أبعد من السعة المقدرة للآلة. يؤدي دفع آلة مصممة لكومة من 12 مم إلى 18 مم بحد أقصى إلى تمدد أذرع الوصلة بشكل مفرط، مما يؤدي إلى ربط عمود الإدارة. تعمل دائمًا ضمن نطاق ارتفاع الوبر المحدد من قبل الشركة المصنعة.
عند تقييم أ آلة خصلة الحلقة العادية ، قم بفحص صلابة مجموعة الخطاف وشريط الإبرة. تتعامل هذه المكونات مع أحمال الضغط الأعلى. سوف تنثني الأجزاء المعدنية المختومة الضعيفة تحت التوتر، مما يؤدي إلى عدم تناسق الارتفاع الفوري.
تعتبر المحامل شديدة التحمل أمرًا بالغ الأهمية للحفاظ على عمق شوط ثابت خلال فترات الإنتاج الطويلة. تمنع المحامل المختومة دخول الغبار وألياف الغزل إلى الأجزاء المتحركة، مما يضمن بقاء الحركة سلسة ودقيقة شهرًا بعد شهر.
قم بتقييم مدى سهولة قيام المشغلين بضبط ارتفاع الوبر ومعدل الغرز دون الحاجة إلى عمليات تفكيك كاملة للماكينة. الوقت المستغرق في المعايرة هو الوقت الضائع في الإنتاج. الآلات التي تتطلب تفكيك الغلاف الأمامي بالكامل للوصول إلى المحمل اللامتراكز غير فعالة للعمليات التي تغير ارتفاعات الوبر بشكل متكرر.
قارن تعديلات المفتاح السداسي اليدوية مقابل أدوات التحكم الرقمية في السكتة الدماغية في النماذج الصناعية. على الرغم من أن التعديلات اليدوية تعتبر قياسية وموثوقة، إلا أنها تتطلب مشغلًا ماهرًا لتحقيق التفاوتات الدقيقة. توفر عناصر التحكم الرقمية إعدادات دقيقة وقابلة للتكرار، مما يقلل من وقت الإعداد ويقلل من الأخطاء البشرية.
مطلوب صيانة خط الأساس للحفاظ على التفاوتات ضيقة. يعد الاستخدام المنتظم لزيت ماكينة الخياطة على شريط الإبرة وعمود الحلقة وشبكة التروس أمرًا إلزاميًا. يؤدي الاحتكاك بين المعدن إلى توليد الحرارة، مما يتسبب في تمدد المكونات وتغير التفاوتات المسموح بها.
تُترجم الصيانة المهملة مباشرةً إلى ارتفاعات غير منتظمة للحلقة بسبب تآكل المكونات وتمدد الحرارة والتباطؤ الناجم عن الاحتكاك. تعمل الآلة الجافة بشكل أبطأ، وتسحب الخيوط بقوة أكبر، وفي النهاية تتعطل. ضع جدولًا صارمًا للتشحيم في بداية كل نوبة عمل.
قم بتنظيف غبار الوبر والغزل من مجموعة الوبر يوميًا.
ضع قطرتين من الزيت على عمود قضيب الإبرة قبل كل نوبة عمل.
افحص الخطاف الحلقي بحثًا عن نتوءات أو حواف باهتة أسبوعيًا.
تحقق من إحكام صواميل قفل المحمل اللامركزي شهريًا.
قم بمراجعة نظام توصيل الخيوط الحالي الخاص بك للتخلص من اختناقات التوتر وضمان الفك السلس.
قم بتوحيد مادة الدعم الأساسية الخاصة بك إلى قماش صلب منخفض التمدد لتحسين قبضة الغزل.
إنشاء بروتوكول معايرة صارم خطوة بخطوة لمطابقة ارتفاع القدم الإنزلاقية مع عمق ضربة الإبرة.
قم بتنفيذ جدول تشحيم يومي لقضيب الإبرة والعمود اللولبي لمنع تغيرات التسامح الناجمة عن الاحتكاك.
ج: يتم سحب الحلقات للخارج عندما لا يتم تمديد المادة الداعمة بشكل محكم على الإطار، أو إذا فشلت آلية الحلقة في تثبيت الخيط لفترة كافية أثناء تراجع الإبرة، أو إذا كان شد الخيط مرتفعًا جدًا، فقم بسحب الحلقة مرة أخرى من خلال الدعم.
ج: قم بتشحيم قضيب الإبرة والعمود اللولبي والتروس المتحركة في بداية كل نوبة إنتاج. استخدم زيت ماكينة خياطة عالي الجودة لمنع الاحتكاك والتمدد الحراري وتآكل المكونات.
ج: نعم، من خلال ضبط عمق ضربة الإبرة وارتفاع قدم الانزلاق، يمكنك إنشاء ارتفاعات مختلفة للأكوام. ومع ذلك، فإن تغيير هذه الإعدادات يدويًا بشكل متكرر أثناء تشغيل واحد يمكن أن يؤدي إلى عدم الاستقرار الميكانيكي والتباعد غير المتناسق.
ج: يشير أداء المحرك البطيء أو الصافرة إلى الارتباط الميكانيكي أو الاحتكاك المفرط أو الاصطدام من إبرة إلى حلقة. توقف فورًا، وافصل الجهاز عن الكهرباء، وتحقق من عدم وجود خيوط متشابكة، أو نقص التشحيم، أو المكونات المنحرفة.
ج: يتراوح التسامح المثالي بين الإبرة والخطاف بين 0.1 مم و0.2 مم. وهذا يضمن أن الوبر يمسك الخيط دون ضرب الإبرة.
ج: إذا قمت بزيادة حركة الإبرة ولكن ارتفاع الحلقة لم يتغير، فمن المحتمل أن تكون القدم الانزلاقية منخفضة جدًا. إنه يمنع الدعم ماديًا من تحرير الحلقة الأطول. اضبط قدم الانزلاق لأعلى لتتناسب مع عمق الضربة الجديد.
ج: للإنتاج التجاري، نعم. تتميز الآلات الحلقية المخصصة بمكونات صلبة وثابتة تحافظ على التفاوتات المسموح بها. غالبًا ما تحتوي الآلات القابلة للتحويل على أقواس فضفاضة وتلاعب ميكانيكي يؤدي إلى ارتفاعات غير متناسقة للحلقة.