


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-02 Origen: Sitio


Las alturas desiguales de los bucles degradan instantáneamente la calidad visual y estructural de un tejido con mechones, convirtiendo los diseños premium en segundos de fábrica. Al operar un Máquina de mechones de bucle liso , lograr una textura uniforme requiere una sincronización mecánica precisa entre múltiples componentes. En la fabricación comercial y de alto consumo, la altura inconsistente del pilote genera desperdicio de material, mayores tasas de rechazo de garantía de calidad y durabilidad comprometida. Una sola puntada omitida o un milímetro de juego mecánico pueden arruinar toda una producción.
El control de esta consistencia depende de una estricta calibración mecánica. La interacción entre el recorrido de la aguja, la sincronización del áncora, la tensión del hilo y el avance del respaldo dicta la textura final de la superficie. Esta guía desglosa exactamente cómo una máquina de mechones de bucles simples controla la altura del bucle, la calibración requerida para lograr una consistencia de puntada recta y cómo evaluar las capacidades de la máquina para una producción escalable.
La altura constante del bucle depende de la sincronización precisa de la profundidad del recorrido de la aguja, la altura del pie deslizante, la sincronización del bucleador y la tensión de alimentación del hilo.
A diferencia de las máquinas de pelo cortado, una máquina de mechones de bucle simple requiere un control más estricto de la tensión del respaldo para evitar que el hilo se salga durante el recorrido ascendente de la aguja.
La evaluación de una máquina para la producción comercial de alfombras con bucles requiere evaluar la rigidez de su mecanismo de bucle, las tolerancias de espacio entre la aguja y el bucle, y la granularidad de sus ajustes de carrera.
El mantenimiento de rutina, específicamente la lubricación constante de la barra de la aguja y el eje del garfio, no es negociable para evitar la tensión del motor y longitudes de puntada erráticas.
El mecanismo de alimentación continua del hilo específico para la creación de bucles se basa en un flujo ininterrumpido de material. La secuencia mecánica comienza con la penetración de la aguja, impulsando el hilo a través de la tela de soporte principal. Inmediatamente después de alcanzar el punto muerto inferior de la carrera, el garfio se engancha. Este pequeño gancho de metal cruza la bufanda de la aguja, atrapando y manteniendo el bucle de hilo en su lugar. A medida que la aguja se retrae hacia arriba, el respaldo avanza y el enlazador eventualmente suelta el bucle anterior para atrapar el siguiente.
La ausencia de un mecanismo de tijera de corte cambia fundamentalmente la dinámica de tensión en comparación con las máquinas de corte de pelo. Sin cuchillas que corten el hilo para liberar la tensión, toda la responsabilidad mecánica pasa al enlazador y al agarre del respaldo. El hilo sigue siendo una hebra continua. Si el material de respaldo se flexiona o el enlazador suelta el hilo una fracción de segundo antes de tiempo, el lazo se retirará, lo que resultará en un punto plano o una superficie irregular.
El momento crítico entre la aguja y el garfio dicta el éxito de cada puntada. Cuando la aguja llega a su punto más bajo, el lanzador debe cruzar la bufanda de la aguja exactamente en el milisegundo correcto. La tolerancia de espacio necesaria entre el gancho del áncora y la aguja es excepcionalmente estrecha y suele oscilar entre 0,1 mm y 0,2 mm. Este espacio microscópico evita que el enlazador golpee físicamente la aguja y, al mismo tiempo, garantiza que atrape el hilo de forma fiable.
Las microdesviaciones en este tiempo provocan puntadas saltadas, hilo dividido o tamaños de bucle variados. Si el áncora está demasiado atrás, perderá el hilo por completo. Si está demasiado cerca, provoca fricción, acumulación de calor y, eventualmente, falla de los componentes. Mantener esta sincronización requiere una construcción rígida de la máquina y controles frecuentes de calibración, especialmente después de cambiar la configuración de la altura del pilote.
Componente |
Función en pila de bucles |
Tolerancia de calibración |
|---|---|---|
Aguja |
Perfora el hilo a través del respaldo. |
La profundidad del trazo dicta la altura máxima |
Gancho de bucle |
Atrapa y sostiene el lazo. |
Espacio libre de 0,1 mm a 0,2 mm desde la aguja |
Pie deslizante |
Mantiene el respaldo plano durante el trazo |
Debe coincidir exactamente con la profundidad del trazo de la aguja. |
Alimentación de hilo |
Suministra hilo continuo |
Se requiere tensión constante |
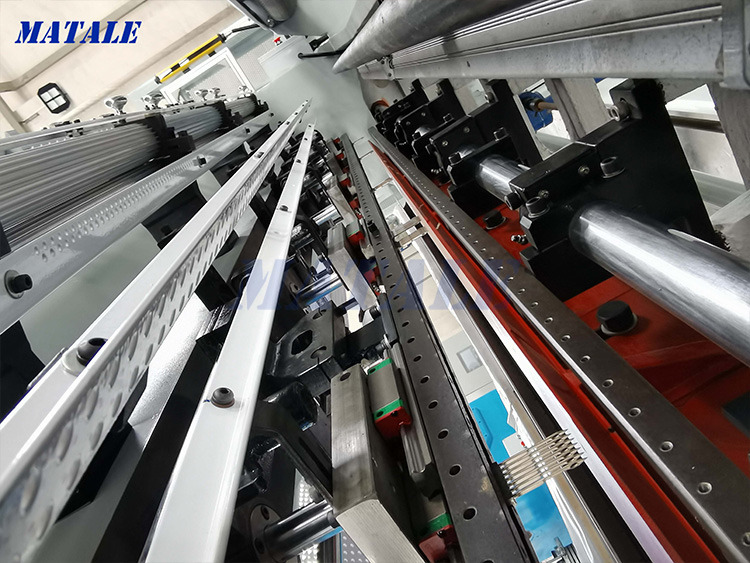
La distancia física que recorre la aguja a través del respaldo primario dicta la altura máxima potencial del bucle. Un trazo más largo empuja más hilo a través de la tela, creando un bucle más alto. Sin embargo, ajustar el recorrido de la aguja por sí solo no es suficiente sin ajustar la altura del pie deslizante, también conocido como pie delantero, para que coincida. Este es un cuello de botella común en la calibración que frustra a muchos operadores.
Calibrar el cojinete excéntrico o el varillaje de carrera se bloquea en una altura de pilote específica. Al mismo tiempo, debe ajustar el pie deslizante para evitar la compresión del respaldo. Si el recorrido de la aguja está configurado para una pila alta, pero el pie deslizante permanece bajo, el pie bloqueará físicamente el respaldo para que no suelte el bucle correctamente o aplastará los bucles a medida que la máquina avanza. El pie debe descansar firmemente contra el respaldo para evitar rebotes, pero no tan apretado que restrinja el movimiento.
Desconecte la alimentación de la máquina antes de realizar cualquier ajuste mecánico.
Afloje la contratuerca del cojinete excéntrico para ajustar la profundidad del recorrido de la aguja.
Gire el eje principal manualmente para asegurarse de que la aguja alcance el punto muerto inferior deseado.
Ajuste el soporte del pie deslizante de modo que el pie quede al ras contra el material de respaldo sin comprimirlo.
Apriete todas las contratuercas y haga funcionar manualmente la máquina para verificar la holgura.
La velocidad de entrega del hilo afecta directamente la formación de bucles. El hilo debe salir del cono de forma suave y continua. La tensión excesiva provoca bucles apretados o poco profundos porque la máquina lucha contra la resistencia, tirando del hilo hacia atrás a través del respaldo durante el movimiento ascendente. Por el contrario, una tensión insuficiente provoca bucles descuidados y de gran tamaño, amontonamientos de hilo y enredos dentro del mecanismo de alimentación.
Los sistemas automatizados de alimentación de hilo se convierten en una necesidad a gran escala. Producción de alfombras de pelo ondulado . Estos sistemas regulan la velocidad de entrega, asegurando que se alimente a la aguja la cantidad exacta de hilo necesaria para la altura del pelo establecida para cada puntada. Depender del desenrollado manual o de tensores pasivos a menudo introduce variables que se manifiestan como variaciones de textura altas y bajas en el tejido terminado.
La velocidad a la que la tela de respaldo pasa por la aguja determina la densidad de la puntada. Existe una correlación directa entre la densidad de puntadas y la altura percibida del bucle. Las fuerzas de hacinamiento se desplazan hacia arriba, haciendo que la pila se sienta más densa y ligeramente más alta. Las costuras escasas permiten que los bucles queden planos, exponiendo el respaldo y reduciendo el perfil de altura general.
Debe mantener una tensión del respaldo 100 % ajustada al tambor para evitar que la tela se doble durante la penetración de la aguja. Si la tela rebota, la profundidad efectiva del trazo de la aguja cambia con cada puntada. Este rebote provoca directamente alturas de bucle erráticas. Estirar correctamente el respaldo primario en el marco y asegurarse de que los rodillos de alimentación lo sujeten de forma segura son pasos fundamentales antes de encender la máquina.
El pelo cortado libera la tensión al cortar; La pila de bucles mantiene una tensión continua en el hilo. Esta diferencia fundamental hace que el pelo en bucle sea muy sensible a las variaciones en la tensión del respaldo y la elasticidad del hilo. Cuando una máquina de pelo cortado corta el hilo, el mechón queda en el respaldo, libre de la tracción del cono de hilo. Una máquina de bucles tira de la siguiente puntada del mismo hilo continuo, lo que significa que cualquier resistencia en la línea afecta el bucle que se está formando actualmente.
La eliminación del mecanismo de tijera elimina el problema común de la variación de la altura del pelo cortado causado por hojas desafiladas o desalineadas. Sin embargo, aumenta el riesgo de que el hilo se arranque. El enlazador debe sujetar el hilo de forma segura mientras la aguja se retrae, y el respaldo debe sujetar el hilo con suficiente fuerza para evitar que el siguiente movimiento hacia abajo aplane el bucle anterior.
Las pistolas de mechones convertibles de corte y bucle a menudo sufren problemas mecánicos. Los soportes de conversión sueltos, los cabezales de lanzadera móviles y los ejes de transmisión compartidos introducen un juego microscópico en el sistema. Si bien son versátiles, estas máquinas luchan por mantener las estrictas tolerancias requeridas para alturas de bucle perfectamente uniformes durante largos períodos.
Las operaciones de calidad comercial favorecen un equipo dedicado Máquina de bucle de puntada recta para lograr detalles ultragranulares de alta densidad sin riesgo de juego mecánico suelto. Una máquina dedicada cuenta con un conjunto de áncora fija y una barra de agujas reforzada, lo que elimina las debilidades estructurales inherentes a los modelos convertibles. Esta rigidez se traduce directamente en alturas de pilotes consistentes.
Ajustar la altura de los bucles para crear detalles granulares, esculpidos o 3D es una técnica de producción popular. Sin embargo, existen importantes compensaciones y riesgos mecánicos involucrados en la alteración frecuente de la profundidad de carrera en una sola máquina. Cambiar constantemente los ajustes de los cojinetes excéntricos aumenta el desgaste de los componentes del varillaje.
Intentar un efecto 3D mediante la manipulación manual de la máquina durante una ejecución a menudo conduce a un espaciado irregular de las puntadas e inestabilidad estructural. Para una producción escalable, utilizar configuraciones de mechones de altura de pilotes múltiples o máquinas automatizadas diseñadas específicamente para alturas de pilotes variables es mucho más confiable que ajustar manualmente una máquina estándar a mitad de producción.
Al inspeccionar una pieza terminada, la alternancia de bucles altos y bajos indica un problema mecánico o de alimentación. Las causas fundamentales suelen incluir un desenrollado desigual del cono del hilo, una presión neumática fluctuante, una barra de aguja suelta o una punta del gancho del áncora desgastada. Si el hilo se engancha en el cono, la tensión repentina acorta el bucle.
Las medidas de mitigación implican estandarizar las rutas de entrega del hilo. Asegúrese de que el hilo pase a través de todos los ojales suavemente y sin ángulos agudos. Compruebe si hay juego mecánico en los engranajes impulsores; Si la barra de agujas se mueve de lado a lado, es necesario reemplazar los cojinetes. Inspeccione el gancho del áncora en busca de rebabas o falta de brillo que puedan atrapar el hilo de manera inconsistente.
Síntoma |
Causa probable |
Solución inmediata |
|---|---|---|
Bucles alternos alto/bajo |
Tensión desigual del hilo desde el cono |
Vuelva a enhebrar el hilo y compruebe si hay enganchones. |
Puntadas saltadas |
Espacio libre para la lanzadera demasiado amplio |
Ajuste el áncora a 0,1 mm-0,2 mm de la aguja |
Bucles saliendo |
Material de respaldo suelto |
Vuelva a estirar el respaldo firmemente en el marco |
esfuerzo motor |
Pie deslizante demasiado bajo para la brazada |
Levante el pie deslizante para que coincida con la profundidad de la aguja. |
Las puntadas saltadas ocurren cuando el áncora no logra retener el hilo durante el recorrido ascendente de la aguja. Esto suele indicar una sincronización inadecuada o un espacio excesivo entre la aguja y el garfio. Si el espacio es más ancho que 0,2 mm, el áncora ocasionalmente perderá por completo el bucle de hilo.
El uso de materiales de soporte incorrectos también agrava este problema. Un tejido demasiado suelto no agarrará suficientemente el hilo. Los soportes de poliéster con alta elasticidad pueden estirarse durante la penetración y el rebote, sacando el bucle. La estandarización sobre una tela de mechones primarios rígida y estándar de la industria proporciona el agarre necesario para sujetar los bucles de forma segura.
Los operadores a menudo encuentran un problema de altura fija donde el ajuste de la rueda excéntrica no logra aumentar el tamaño del bucle. Esto sucede porque el pie deslizante impide físicamente que el respaldo suelte el bucle. La aguja empuja el hilo profundamente, pero el pie lo aplasta contra la placa de respaldo.
Para resolver las limitaciones de altura del pie deslizante, siga una secuencia de calibración estricta. Primero, ajuste el recorrido de la aguja a la profundidad deseada. A continuación, gire manualmente la máquina hasta el punto muerto inferior. Finalmente, afloje el soporte del pie deslizante y ajústelo para que descanse ligeramente contra el material de respaldo sin comprimirlo. Bloquee el soporte de forma segura antes de reanudar la operación.
Las advertencias electrónicas, como pitidos o un rendimiento lento del motor, indican un bloqueo mecánico o una colisión entre la aguja y el bucle. Éstas son advertencias críticas que no deben ignorarse. Si la máquina suena tensa, los componentes no rozan entre sí de forma incorrecta.
Los puntos de fricción que causan tensión en el motor a menudo ocurren cuando los ajustes de altura del bucle se llevan más allá de la capacidad nominal de la máquina. Empujar una máquina diseñada para un pilote de 12 mm como máximo a 18 mm hace que los brazos de articulación se extiendan demasiado, atascando el eje impulsor. Opere siempre dentro del rango de altura de pila especificado por el fabricante.
Al evaluar un máquina de mechones de bucles simples , inspeccione la rigidez del conjunto del gancho del áncora y la barra de la aguja. Estos componentes soportan las cargas de tensión más altas. Las piezas metálicas estampadas endebles se flexionarán bajo tensión, lo que provocará inconsistencias inmediatas en la altura.
Los rodamientos de alta resistencia son fundamentales para mantener una profundidad de carrera constante en tiradas de producción largas. Los cojinetes sellados evitan que entren polvo y fibras de hilo en las piezas móviles, lo que garantiza que el recorrido se mantenga suave y preciso mes tras mes.
Evalúe la facilidad con la que los operadores pueden ajustar la altura del pelo y la velocidad de puntada sin necesidad de desmontar completamente la máquina. El tiempo dedicado a calibrar es tiempo perdido en producción. Las máquinas que requieren desmontar toda la carcasa frontal para llegar al cojinete excéntrico son ineficientes para operaciones que cambian la altura del pilote con frecuencia.
Compare los ajustes manuales de llave hexagonal con los controles de carrera digitalizados en modelos industriales. Si bien los ajustes manuales son estándar y confiables, requieren un operador capacitado para lograr tolerancias exactas. Los controles digitalizados ofrecen configuraciones precisas y repetibles, lo que reduce el tiempo de configuración y minimiza el error humano.
Se requiere un mantenimiento básico para mantener las tolerancias estrictas. Es obligatoria la aplicación regular de aceite para máquinas de coser a la barra de agujas, al eje del garfio y al engranaje. La fricción metal contra metal genera calor, lo que hace que los componentes se expandan y las tolerancias cambien.
El mantenimiento descuidado se traduce directamente en alturas erráticas de los circuitos debido al desgaste de los componentes, la expansión del calor y la desaceleración inducida por la fricción. Una máquina seca funciona más lento, tira más fuerte del hilo y eventualmente se atasca. Establezca un programa estricto de lubricación al inicio de cada turno.
Limpie diariamente la pelusa y el polvo del hilo del conjunto del áncora.
Aplique dos gotas de aceite al eje de la barra de agujas antes de cada cambio.
Inspeccione semanalmente el gancho del áncora en busca de rebabas o bordes romos.
Revise mensualmente el apriete de las contratuercas del cojinete excéntrico.
Audite su sistema de entrega de hilo actual para eliminar los cuellos de botella de tensión y garantizar un desenrollado suave.
Estandarice su material de respaldo principal a una tela rígida y poco elástica para mejorar el agarre del hilo.
Establezca un estricto protocolo de calibración paso a paso para hacer coincidir la altura del pie deslizante con la profundidad del recorrido de la aguja.
Implemente un programa de lubricación diaria para la barra de agujas y el eje del garfio para evitar cambios de tolerancia inducidos por la fricción.
R: Los bucles se salen cuando el material de respaldo no está estirado firmemente en el marco, si el mecanismo del bucleador no logra sostener el hilo el tiempo suficiente durante la retracción de la aguja, o si la tensión del hilo es demasiado alta, tirando del bucle hacia atrás a través del respaldo.
R: Lubrique la barra de agujas, el eje del garfio y los engranajes móviles al comienzo de cada turno de producción. Utilice aceite para máquinas de coser de alta calidad para evitar la fricción, la expansión del calor y el desgaste de los componentes.
R: Sí, al ajustar la profundidad del trazo de la aguja y la altura del pie deslizante, puede crear diferentes alturas de pelo. Sin embargo, cambiar frecuentemente estas configuraciones manualmente durante una sola ejecución puede provocar inestabilidad mecánica y espaciado inconsistente.
R: Los pitidos o el funcionamiento lento del motor indican atasco mecánico, fricción excesiva o una colisión entre la aguja y el bucle. Deténgase inmediatamente, desenchufe la máquina y revise si hay hilos enredados, falta de lubricación o componentes desalineados.
R: La tolerancia de espacio ideal entre la aguja y el gancho del áncora suele estar entre 0,1 mm y 0,2 mm. Esto asegura que el áncora atrape el hilo sin golpear la aguja.
R: Si aumenta el recorrido de la aguja pero la altura del bucle no cambia, es probable que el pie deslizante esté demasiado bajo. Está impidiendo físicamente que el respaldo suelte el bucle más largo. Ajuste el pie deslizante hacia arriba para que coincida con la nueva profundidad del trazo.
R: Para producción comercial, sí. Las máquinas de bucle dedicadas cuentan con componentes rígidos y fijos que mantienen tolerancias estrictas. Las máquinas convertibles suelen tener soportes sueltos y juego mecánico que provocan alturas de bucle inconsistentes.