


Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 02-07-2026 Herkomst: Locatie


Ongelijke lushoogtes verminderen onmiddellijk de visuele en structurele kwaliteit van getuft textiel, waardoor premiumontwerpen fabrieksseconden worden. Bij het bedienen van een Plain Loop Tufting Machine , het bereiken van een uniforme textuur vereist nauwkeurige mechanische synchronisatie tussen meerdere componenten. In de commerciële en hoogwaardige productie van prosumenten leidt een inconsistente poolhoogte tot materiaalverspilling, een hoger afkeuringspercentage voor de kwaliteitsborging en een verminderde duurzaamheid. Een enkele overgeslagen steek of een millimeter mechanische speling kan een hele productierun verpesten.
Het beheersen van deze consistentie is afhankelijk van strikte mechanische kalibratie. De interactie tussen de naaldslag, de timing van de grijper, de garenspanning en de voortgang van de steun bepaalt de uiteindelijke oppervlaktetextuur. In deze handleiding wordt precies uitgelegd hoe een tuftmachine met gewone lus de lushoogte regelt, de kalibratie die nodig is voor de consistentie van rechte steken en hoe de machinemogelijkheden voor schaalbare productie kunnen worden geëvalueerd.
Een consistente lushoogte is afhankelijk van de nauwkeurige synchronisatie van de naaldslagdiepte, de hoogte van de glijvoet, de timing van de grijper en de draadaanvoerspanning.
In tegenstelling tot machines met gesneden pool vereist een tuftmachine met gewone lus een striktere controle van de rugspanning om te voorkomen dat het garen uittrekt tijdens de opwaartse slag van de naald.
Het evalueren van een machine voor de commerciële productie van lussenpooltapijt vereist het beoordelen van de stijfheid van het grijpermechanisme, de spelingstoleranties tussen naald en grijper, en de granulariteit van de slagaanpassingen.
Routineonderhoud, met name consistente smering van de naaldstang en grijperas, is niet onderhandelbaar om motorbelasting en onregelmatige steeklengtes te voorkomen.
Het continue garentoevoermechanisme dat specifiek is voor het maken van lussenpool is afhankelijk van een ononderbroken materiaalstroom. De mechanische reeks begint met het doordringen van de naald, waarbij het garen door het primaire steunweefsel wordt gedreven. Onmiddellijk nadat het onderste dode punt van de slag is bereikt, wordt de grijper ingeschakeld. Deze kleine metalen haak kruist de naaldsjaal en houdt de garenlus op zijn plaats. Terwijl de naald zich naar boven terugtrekt, gaat de steun vooruit en laat de grijper uiteindelijk de vorige lus los om de volgende op te vangen.
De afwezigheid van een snijdend schaarmechanisme verandert fundamenteel de spanningsdynamiek in vergelijking met gesneden poolmachines. Zonder messen die het garen doorsnijden om de spanning op te heffen, verschuift alle mechanische verantwoordelijkheid naar de grijper en de steungreep. Het garen blijft een doorlopende streng. Als het rugmateriaal buigt of de grijper het garen een fractie van een seconde te vroeg loslaat, trekt de lus zich terug, wat resulteert in een vlakke plek of een oneffen oppervlak.
De kritische timing tussen de naald en de grijper bepaalt het succes van elke afzonderlijke steek. Wanneer de naald het laagste punt bereikt, moet de grijper de naaldsjaal precies op de juiste milliseconde passeren. De vereiste spelingstolerantie tussen de grijperhaak en de naald is uitzonderlijk klein, doorgaans variërend van 0,1 mm tot 0,2 mm. Deze microscopisch kleine opening voorkomt dat de grijper de naald fysiek raakt, terwijl hij ervoor zorgt dat hij het garen betrouwbaar vangt.
Micro-afwijkingen in deze timing veroorzaken overgeslagen steken, gespleten garen of verschillende lusgroottes. Als de grijper te ver naar achteren staat, mist hij het garen volledig. Als het te dichtbij is, veroorzaakt dit wrijving, warmteophoping en uiteindelijk defecten aan componenten. Het handhaven van deze synchronisatie vereist een stevige machineconstructie en frequente kalibratiecontroles, vooral na het wijzigen van de paalhoogte-instellingen.
Onderdeel |
Functie in lusstapel |
Kalibratietolerantie |
|---|---|---|
Naald |
Ponst garen door de achterkant |
De slagdiepte bepaalt de maximale hoogte |
Looper-haak |
Vangt en houdt de lus vast |
0,1 mm - 0,2 mm ruimte vanaf de naald |
Glijdende voet |
Houdt de steun plat tijdens de slag |
Moet exact overeenkomen met de naaldslagdiepte |
Garenvoer |
Levert een doorlopende garenstreng |
Consistente spanning vereist |
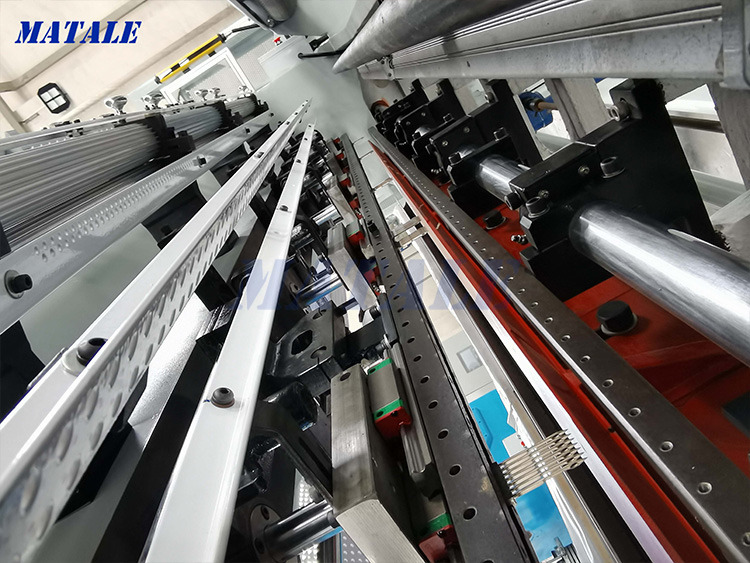
De fysieke afstand die de naald door de primaire steun aflegt, bepaalt de maximale potentiële lushoogte. Een langere slag duwt meer garen door de stof, waardoor een grotere lus ontstaat. Het afstellen van alleen de naaldslag is echter onvoldoende zonder de hoogte van de glijvoet, ook wel de voorvoet genoemd, hierop aan te passen. Dit is een veelvoorkomend kalibratieknelpunt dat veel operators frustreert.
Het kalibreren van de excentrische lager- of slagkoppeling blokkeert op een specifieke poolhoogte. Tegelijkertijd moet u de glijvoet afstellen om rugcompressie te voorkomen. Als de naaldslag is ingesteld voor een hoge pool, maar de glijvoet laag blijft, blokkeert de voet fysiek de achterkant zodat de lus niet goed wordt losgemaakt, of worden de lussen verpletterd terwijl de machine vooruit beweegt. De voet moet stevig tegen de steun rusten om stuiteren te voorkomen, maar niet zo strak dat deze de beweging beperkt.
Sluit de stroom naar de machine af voordat u mechanische aanpassingen uitvoert.
Draai de excentrische lagerborgmoer los om de naaldslagdiepte aan te passen.
Draai de hoofdas handmatig om ervoor te zorgen dat de naald het gewenste onderste dode punt bereikt.
Pas de glijvoetbeugel zo aan dat de voet vlak tegen het steunmateriaal rust, zonder dit samen te drukken.
Draai alle borgmoeren vast en laat de machine handmatig draaien om de speling te controleren.
De snelheid van de garenlevering heeft een directe invloed op de lusvorming. Het garen moet soepel en continu van de kegel afvloeien. Overmatige spanning veroorzaakt strakke of ondiepe lussen omdat de machine de weerstand bestrijdt en het garen tijdens de opwaartse slag terugtrekt door de achterkant. Omgekeerd leidt onvoldoende spanning tot slordige, te grote lussen, opeenhoping van garen en verwarring in het doorvoermechanisme.
Geautomatiseerde garentoevoersystemen worden op grote schaal een noodzaak productie van lussenpooltapijt . Deze systemen regelen de aanvoersnelheid en zorgen ervoor dat bij elke steek precies de hoeveelheid garen die nodig is voor de ingestelde poolhoogte naar de naald wordt gevoerd. Het vertrouwen op handmatig afwikkelen of passieve spanners introduceert vaak variabelen die zich manifesteren als hoog-laag textuurvariaties over het afgewerkte textiel.
De snelheid waarmee het steunweefsel langs de naald beweegt, bepaalt de steekdichtheid. Er is een directe correlatie tussen de steekdichtheid en de waargenomen lushoogte. Overbevolking krachten lussen naar boven, waardoor de stapel dichter en iets groter aanvoelt. Door het spaarzame stiksel kunnen de lussen plat liggen, waardoor de achterkant zichtbaar wordt en het totale hoogteprofiel wordt verminderd.
U moet een 100% trommeldichte steunspanning handhaven om te voorkomen dat het doek buigt tijdens het doordringen van de naald. Als de stof stuitert, verandert de effectieve slagdiepte van de naald bij elke steek. Dit stuiteren veroorzaakt direct onregelmatige lushoogten. Het correct strekken van de primaire rug op het frame en ervoor zorgen dat de invoerrollen deze stevig vasthouden, zijn fundamentele stappen voordat u de machine inschakelt.
Gesneden pool laat spanning los bij het snijden; lussenpool handhaaft een continue spanning op de garenstreng. Dit fundamentele verschil maakt lussenpool zeer gevoelig voor variaties in de stevigheid van de achterkant en de elasticiteit van het garen. Wanneer een machine met gesneden pool het garen afknipt, blijft het plukje in de rug achter, vrij van de trekkracht van de garenkegel. Een lussenpoolmachine trekt de volgende steek uit dezelfde doorlopende draad, wat betekent dat elke weerstand langs de lijn invloed heeft op de lus die momenteel wordt gevormd.
Door het schaarmechanisme te elimineren, wordt het veelvoorkomende probleem van de hoogtevariatie van de gesneden pool, veroorzaakt door botte of niet goed uitgelijnde messen, weggenomen. Het verhoogt echter het risico op het uittrekken van het garen. De grijper moet het garen stevig vasthouden terwijl de naald terugtrekt, en de achterkant moet het garen stevig genoeg vasthouden om te voorkomen dat de volgende neerwaartse slag de vorige lus plat trekt.
Converteerbare cut-and-loop-tuftpistolen hebben vaak last van mechanische compromissen. Losse conversiebeugels, verschuivende grijperkoppen en gedeelde aandrijfassen zorgen voor microscopisch kleine speling in het systeem. Hoewel ze veelzijdig zijn, hebben deze machines moeite om de strikte toleranties te handhaven die nodig zijn voor perfect uniforme lushoogten gedurende lange perioden.
Commerciële operaties geven de voorkeur aan een toegewijde rechte steeklusmachine voor ultrakorrelige details met hoge dichtheid zonder het risico van losse mechanische speling. Een speciale machine is voorzien van een vaste grijperconstructie en een versterkte naaldstang, waardoor de structurele zwakheden die inherent zijn aan converteerbare modellen worden geëlimineerd. Deze stijfheid vertaalt zich direct in consistente poolhoogtes.
Het aanpassen van lushoogten om korrelige, gebeeldhouwde of 3D-details te creëren is een populaire productietechniek. Er zijn echter aanzienlijke mechanische compromissen en risico's verbonden aan het regelmatig wijzigen van de slagdiepte op een enkele machine. Het voortdurend veranderen van de excentrische lagerinstellingen verhoogt de slijtage van de koppelingscomponenten.
Het proberen van een 3D-effect door handmatige machinemanipulatie tijdens een run leidt vaak tot onregelmatige steekafstanden en structurele instabiliteit. Voor schaalbare productie is het gebruik van tuftopstellingen met meerdere stapelhoogtes of geautomatiseerde machines die speciaal zijn ontworpen voor variabele poolhoogtes veel betrouwbaarder dan het handmatig aanpassen van een standaardmachine halverwege de productie.
Bij het inspecteren van een afgewerkt stuk duiden afwisselend hoge en lage lussen op een mechanisch of voedingsprobleem. De basisoorzaken zijn doorgaans het ongelijkmatig afwikkelen van de garenkegel, fluctuerende pneumatische druk, een losse naaldstang of een versleten grijperhaakpunt. Als het garen aan de kegel blijft haken, trekt de plotselinge spanning de lus kort.
Maatregelen ter beperking omvatten het standaardiseren van de leveringstrajecten van garen. Zorg ervoor dat het garen soepel en zonder scherpe hoeken door alle oogjes gaat. Controleer op mechanische speling in de aandrijftandwielen; als de naaldstang heen en weer wiebelt, moeten de lagers worden vervangen. Inspecteer de grijperhaak op bramen of dofheid waardoor het garen inconsistent kan blijven haken.
Symptoom |
Waarschijnlijke oorzaak |
Onmiddellijke oplossing |
|---|---|---|
Afwisselende hoge/lage loops |
Ongelijkmatige garenspanning van de kegel |
Rijg het garenpad opnieuw in, controleer op haken en ogen |
Steken overgeslagen |
De grijperspeling is te groot |
Stel de grijper af op 0,1 mm-0,2 mm van de naald |
Lussen trekken eruit |
Los rugmateriaal |
Herspan de steuntrommel strak op het frame |
Motorische belasting |
Glijvoet te laag afgesteld voor slag |
Breng de glijvoet omhoog zodat deze overeenkomt met de naalddiepte |
Er worden steken overgeslagen wanneer de grijper er niet in slaagt het garen vast te houden tijdens de opwaartse slag van de naald. Dit wijst meestal op onjuiste synchronisatie of overmatige speling tussen de naald en de grijper. Als de opening groter is dan 0,2 mm, zal de grijper af en toe de garenlus geheel missen.
Het gebruik van onjuiste steunmaterialen verergert dit probleem ook. Een weefsel dat te los is, zal het garen niet voldoende vasthouden. Polyesterruggen met een hoge elasticiteit kunnen uitrekken tijdens penetratie en terugveren, waardoor de lus eruit wordt getrokken. Door te standaardiseren op een stevig, industriestandaard primair tuftdoek wordt de nodige grip geboden om de lussen veilig vast te houden.
Operators komen vaak een probleem met een vaste hoogte tegen waarbij het afstellen van het excentrische wiel er niet in slaagt de lusgrootte te vergroten. Dit gebeurt omdat de glijvoet de steun fysiek blokkeert om de lus los te laten. De naald duwt het garen diep, maar de voet drukt het plat tegen de achterplaat.
Om de beperkingen van de glijvoethoogte op te lossen, dient u een strikte kalibratievolgorde te volgen. Stel eerst de naaldslag in op de gewenste diepte. Draai vervolgens de machine handmatig naar het onderste dode punt. Maak ten slotte de glijvoetbeugel los en stel deze zo af dat deze lichtjes tegen het steunmateriaal rust, zonder deze samen te drukken. Vergrendel de beugel stevig voordat u de werking hervat.
Elektronische waarschuwingen, zoals piepen, of trage motorprestaties duiden op een mechanische binding of een botsing tussen de naald en de grijper. Dit zijn kritische waarschuwingen die niet mogen worden genegeerd. Als de machine gespannen klinkt, wrijven de componenten niet goed tegen elkaar.
Wrijvingspunten die motorbelasting veroorzaken, komen vaak voor wanneer de lushoogte-instellingen buiten de nominale capaciteit van de machine worden geduwd. Als u een machine die is ontworpen voor een stapel van maximaal 12 mm naar 18 mm duwt, strekken de verbindingsarmen zich te ver uit, waardoor de aandrijfas vastloopt. Werk altijd binnen het door de fabrikant opgegeven poolhoogtebereik.
Bij het beoordelen van een tuftmachine met gewone lus , inspecteer de stijfheid van de grijperhaak en de naaldstang. Deze componenten zijn bestand tegen de hoogste spanningsbelastingen. Dunne, gestempelde metalen onderdelen zullen onder spanning buigen, wat onmiddellijk tot inconsistenties in de hoogte leidt.
Zwaar uitgevoerde lagers zijn van cruciaal belang voor het behouden van een consistente slagdiepte tijdens lange productieruns. Afgedichte lagers voorkomen dat stof en garenvezels de bewegende delen binnendringen, waardoor de slag maand na maand soepel en nauwkeurig blijft.
Evalueer hoe gemakkelijk operators de stapelhoogte en steeksnelheid kunnen aanpassen zonder dat de machine volledig moet worden gedemonteerd. De tijd die wordt besteed aan het kalibreren is tijd die verloren gaat in de productie. Machines waarbij de gehele voorbehuizing moet worden gedemonteerd om het excentrische lager te bereiken, zijn inefficiënt voor werkzaamheden waarbij de poolhoogte vaak verandert.
Vergelijk handmatige inbussleutelaanpassingen versus gedigitaliseerde slagbedieningen in industriële modellen. Hoewel handmatige aanpassingen standaard en betrouwbaar zijn, vereisen ze een ervaren operator om exacte toleranties te bereiken. Gedigitaliseerde bedieningselementen bieden nauwkeurige, herhaalbare instellingen, waardoor de insteltijd wordt verkort en menselijke fouten worden geminimaliseerd.
Basisonderhoud is nodig om de toleranties strak te houden. Regelmatig aanbrengen van naaimachineolie op de naaldstang, grijperas en tandwielgaas is verplicht. Metaal-op-metaal wrijving genereert warmte, waardoor componenten uitzetten en toleranties verschuiven.
Verwaarloosd onderhoud vertaalt zich direct in onregelmatige lushoogten als gevolg van slijtage van componenten, warmte-uitzetting en door wrijving veroorzaakte vertraging. Een droogmachine draait langzamer, trekt harder aan het garen en loopt uiteindelijk vast. Stel aan het begin van elke dienst een strikt smeerschema op.
Verwijder dagelijks pluisjes en garenstof van de grijperconstructie.
Breng vóór elke schakelbeurt twee druppels olie aan op de naaldstangas.
Inspecteer de grijperhaak wekelijks op bramen of botte randen.
Controleer maandelijks of de borgmoeren van de excentrische lagers goed vastzitten.
Controleer uw huidige garentoevoersysteem om knelpunten in de spanning te elimineren en een soepele afwikkeling te garanderen.
Standaardiseer uw primaire rugmateriaal tot een stijve, weinig rekbare stof om de grip van het garen te verbeteren.
Stel een strikt, stapsgewijs kalibratieprotocol op om de hoogte van de glijvoet af te stemmen op de diepte van de naaldslag.
Implementeer een dagelijks smeerschema voor de naaldstang en grijperas om door wrijving veroorzaakte tolerantieverschuivingen te voorkomen.
A: Lussen trekken eruit als het rugmateriaal niet strak op het frame is gespannen, als het grijpermechanisme het garen niet lang genoeg vasthoudt tijdens het terugtrekken van de naald, of als de garenspanning te hoog is, waardoor de lus terug door de rug wordt getrokken.
A: Smeer de naaldstang, grijperas en bewegende tandwielen aan het begin van elke productieploeg. Gebruik naaimachineolie van hoge kwaliteit om wrijving, uitzetting door hitte en slijtage van onderdelen te voorkomen.
A: Ja, door de naaldslagdiepte en de hoogte van de glijvoet aan te passen, kunt u verschillende poolhoogtes creëren. Het regelmatig handmatig wijzigen van deze instellingen tijdens een enkele run kan echter leiden tot mechanische instabiliteit en inconsistente afstanden.
A: Piepen of trage motorische prestaties duiden op mechanische binding, overmatige wrijving of een botsing tussen de naald en de grijper. Stop onmiddellijk, haal de stekker uit het stopcontact en controleer op verwarde garens, gebrek aan smering of niet goed uitgelijnde onderdelen.
A: De ideale spelingstolerantie tussen de naald en de grijperhaak ligt doorgaans tussen 0,1 mm en 0,2 mm. Dit zorgt ervoor dat de grijper het garen vangt zonder de naald te raken.
A: Als u de naaldslag vergroot maar de lushoogte niet verandert, is de glijvoet waarschijnlijk te laag. Het blokkeert fysiek de achterkant van het loslaten van de langere lus. Pas de glijvoet naar boven aan, zodat deze overeenkomt met de nieuwe slagdiepte.
A: Voor commerciële productie ja. Speciale lusmachines zijn voorzien van stijve, vaste componenten die nauwe toleranties handhaven. Converteerbare machines hebben vaak losse beugels en mechanische speling die leiden tot inconsistente lushoogtes.