


ループの高さが不均一になると、タフトテキスタイルの視覚的および構造的品質が即座に低下し、高級なデザインが工場出荷時の状態になってしまいます。を操作するときは、 プレーンループタフティングマシン、均一な質感を実現するには、複数のコンポーネント間での正確な機械的同期が必要です。商用およびハイエンド消費者向けの製造では、パイルの高さが一貫していないため、材料の無駄が発生し、品質保証の不合格率が増加し、耐久性が損なわれます。 1 つのステッチのスキップや 1 ミリメートルの機械的な遊びが、生産全体を台無しにする可能性があります。
この一貫性を制御するには、厳密な機械的校正が必要です。針のストローク、ルーパーのタイミング、糸の張力、バッキングの前進の相互作用によって、最終的な表面の質感が決まります。このガイドでは、プレーンループタフティングマシンがループの高さを制御する方法、直線ステッチの一貫性に必要なキャリブレーション、および拡張可能な生産のためのマシンの機能を評価する方法を正確に説明します。
ループの高さを一定に保つには、針のストロークの深さ、グライドフットの高さ、ルーパーのタイミング、糸の送り張力を正確に同期させる必要があります。
カットパイル機とは異なり、プレーンループタフティング機では、針の上向きストローク中の糸の抜けを防ぐために、より厳密なバックテンション制御が必要です。
商用ループパイルカーペット生産用の機械を評価するには、ルーパー機構の剛性、ニードルとルーパーの間のクリアランス許容差、ストローク調整の粒度を評価する必要があります。
定期的なメンテナンス、特に針棒とルーパーの軸への一貫した注油は、モーターの負担や縫い目の長さの狂いを防ぐために、妥協の余地のないものです。
ループパイル作成に特有の連続糸送り機構は、材料の途切れのない流れに依存しています。機械的なシーケンスは針の貫通から始まり、糸を一次裏布に通します。ストローク下死点到達直後にルーパーが作動します。この小さな金属フックはニードルスカーフを横切り、糸のループを捕まえて所定の位置に保持します。針が上方に引っ込むと裏地が前進し、最終的にルーパーは前のループを解放して次のループをキャッチします。
カッティングシザー機構がないため、カットパイル機と比較して張力のダイナミクスが根本的に変わります。張力を解放するために糸を切断するブレードがなければ、機械的な責任はすべてルーパーとバッキンググリップに移ります。糸は連続したストランドのままです。裏地の素材が曲がったり、ルーパーが糸を少しでも早く解放したりすると、ループがすぐに引っ張られてしまい、結果として平らな部分や凹凸のある表面が生じます。
針とルーパーの間の重要なタイミングが、すべてのステッチの成功を左右します。針が最下点に達すると、ルーパーは正確なミリ秒で針スカーフを横切る必要があります。ルーパーフックと針の間に必要なクリアランス公差は非常に厳しく、通常は 0.1mm から 0.2mm の範囲です。この微細な隙間により、ルーパーが針に物理的に当たるのを防ぎ、糸を確実にキャッチします。
このタイミングの微小なズレにより、目飛びや糸割れ、ループサイズのばらつきなどが発生します。ルーパーが後ろにありすぎると、糸を完全に逃してしまいます。近すぎると、摩擦、熱の蓄積が発生し、最終的にはコンポーネントの故障が発生します。この同期を維持するには、特に杭の高さ設定を変更した後は、厳密な機械構造と頻繁な校正チェックが必要です。
成分 |
ループパイルの機能 |
校正許容差 |
|---|---|---|
針 |
裏地に糸を通す |
ストロークの深さによって最大高さが決まります |
ルーパーフック |
ループをキャッチして保持します |
針との隙間0.1mm~0.2mm |
グライドフット |
ストローク中にバッキングを平らに保ちます |
針のストロークの深さを正確に一致させる必要があります |
糸送り |
連続糸ストランドを供給します |
一定の張力が必要 |
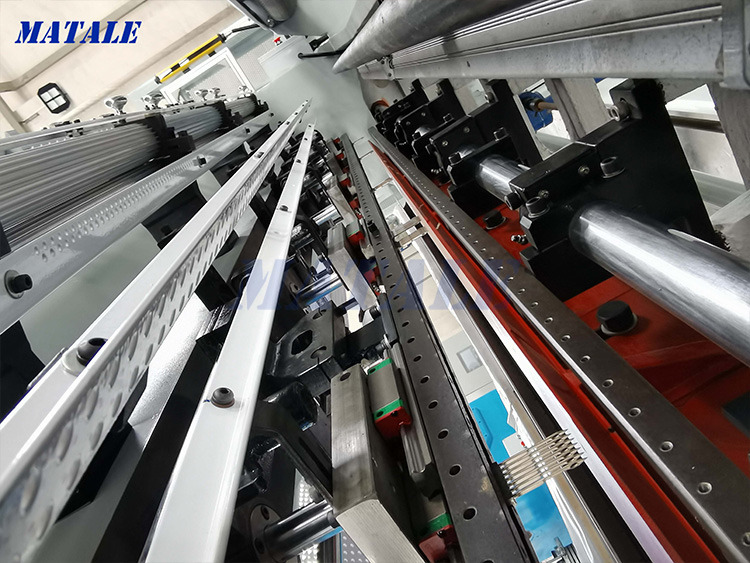
針が一次基材を通過する物理的距離によって、潜在的なループの最大高さが決まります。ストロークを長くすると、より多くの糸が布地に押し込まれ、より高いループが作成されます。ただし、フロントフットとも呼ばれるグライドフットの高さをそれに合わせて調整せずに、ニードルストロークを調整するだけでは不十分です。これは、多くのオペレータを悩ませる一般的な校正のボトルネックです。
偏心ベアリングまたはストロークリンケージを校正すると、特定の杭の高さにロックされます。同時に、バッキングの圧縮を防ぐためにグライドフットを調整する必要があります。ニードルストロークが高いパイルに設定されているにもかかわらず、グライドフットが低いままの場合、フットがバッキングによるループの適切な解放を物理的に妨げるか、機械が前進するときにループを押しつぶしてしまいます。足が跳ねないように裏地にしっかりと置く必要がありますが、動きを制限するほどきつくてはなりません。
機械的な調整を行う前に、機械の電源を切ってください。
偏心軸受のロックナットを緩めて、針のストローク深さを調整します。
主軸を手動で回転させ、ニードルが希望の下死点に到達することを確認します。
グライドフットブラケットを調整して、フットレストがバッキング材を圧迫せずに面一になるようにします。
すべてのロックナットを締め、機械を手動で回転させてクリアランスを確認します。
糸の送り速度はループの形成に直接影響します。糸はコーンからスムーズかつ継続的に流れ出なければなりません。過度の張力は、機械が抵抗と闘い、上向きのストローク中に裏地を通して糸を引き戻すため、ループがきつく、または浅くなる原因となります。逆に、張力が不十分な場合は、ループが大きくなりすぎたり、糸が束になったり、送り機構内でもつれが生じたりします。
自動給糸システムは大規模な現場では必須となる ループパイルカーペットの生産。これらのシステムは送出速度を調整し、設定されたパイル高さに必要な正確な量の糸がステッチごとに針に供給されるようにします。手動の巻き戻しや受動的なテンショナーに依存すると、完成したテキスタイル全体の質感の高低として現れる変動が生じることがよくあります。
裏布が針を通過する速度によって、ステッチの密度が決まります。ステッチ密度と知覚されるループの高さの間には直接の相関関係があります。過密になるとループが上向きに強制され、パイルがより密になり、わずかに高く感じられます。まばらなステッチにより、ループを平らに置くことができ、裏地が露出し、全体の高さのプロファイルが低くなります。
針の貫通中に布が曲がらないように、ドラムに 100% 密着したバッキング張力を維持する必要があります。生地が弾むと、針の有効ストローク深さがステッチごとに変化します。この跳ね返りは、ループの高さを不安定にする直接的な原因となります。機械の電源を入れる前の基本的な手順は、フレーム上で主基材を適切に伸ばし、フィード ローラーが基材をしっかりとグリップしていることを確認することです。
カットパイルは切断時に張力を解放します。ループパイルは糸ストランドに継続的な張力を維持します。この基本的な違いにより、ループパイルは裏地の堅さと糸の弾性の変化に非常に敏感になります。カットパイル機が糸を切断すると、糸のコーンの引っ張りを受けずにタフトが裏地に残ります。ループパイル機は同じ連続ストランドから次のステッチを引き出します。つまり、ライン上の抵抗は現在形成されているループに影響を与えます。
ハサミ機構を排除することで、刃の切れ味や位置のずれによって引き起こされるカットパイルの高さのばらつきという一般的な問題が解消されます。ただし、糸抜けの危険性が高くなります。ルーパーは針が引っ込む間、糸をしっかりと保持しなければなりません。また、次の下向きのストロークで前のループが平らに引っ張られるのを防ぐために、裏地が糸を十分にしっかりと掴む必要があります。
コンバーチブル カット アンド ループ タフティング ガンは、多くの場合、機械的な妥協に悩まされます。緩んだ変換ブラケット、シフトルーパーヘッド、共有ドライブシャフトにより、システムに微細な遊びが生じます。これらの機械は多用途ですが、長期間にわたって完全に均一なループ高さに必要な厳しい公差を維持するのに苦労しています。
商用グレードの運用では専用の 直線ステッチ ループ ミシンを 使用すると、機械的な遊びが生じるリスクがなく、超微細で高密度のディテールを実現できます。専用のミシンは固定ルーパーアセンブリと強化された針棒を備えており、コンバーチブルモデルに固有の構造上の弱点を解消しています。この剛性は、一貫した杭の高さに直接反映されます。
ループの高さを調整して粒状、彫刻、または 3D の詳細を作成することは、一般的な制作手法です。ただし、単一のマシンでストローク深さを頻繁に変更するには、重大な機械的トレードオフとリスクが伴います。偏心ベアリングの設定を常に変更すると、リンケージコンポーネントの磨耗が増加します。
実行中に手動で機械を操作して 3D 効果を試みると、ステッチ間隔が不規則になり、構造が不安定になることがよくあります。スケーラブルな生産を実現するには、複数のパイル高さのタフティングセットアップや、さまざまなパイル高さ用に特別に設計された自動機械を利用する方が、生産中に標準的な機械を手動で調整するよりもはるかに信頼性が高くなります。
完成品を検査するときに、高いループと低いループが交互に現れる場合は、機械または送りの問題を示しています。通常、根本原因には、不均一な糸コーンの巻き戻し、空気圧の変動、針棒の緩み、またはルーパーのフック先端の磨耗などが含まれます。糸がコーンに引っかかると、突然の張力によってループが短くなります。
軽減手順には、糸の配送経路の標準化が含まれます。糸が鋭角にならずにすべてのアイレットをスムーズに通過することを確認します。駆動ギアの機械的な遊びを確認します。針棒が左右に振れる場合はベアリングの交換が必要です。ルーパーのフックにバリや鈍さがないか、糸の引っかかりにムラがないか点検してください。
症状 |
考えられる原因 |
即時修正 |
|---|---|---|
交互の高/低ループ |
コーンからの糸の張力が不均一 |
糸道に糸を通し直し、引っ掛かりがないか確認します |
目飛び |
ルーパーのクリアランスが広すぎる |
ルーパーを針から0.1mm~0.2mmに調整します。 |
ループの引き出し |
緩い裏地素材 |
バッキングドラムをフレームにしっかりと再度伸ばします |
モーターの負担 |
グライドフットの設定がストロークに対して低すぎる |
針の深さに合わせてグライドフットを上げます |
目飛びは、針の上向きストローク中にルーパーが糸を保持できない場合に発生します。これは通常、針とルーパー間の不適切な同期または過剰なクリアランスを示します。隙間が 0.2 mm より広い場合、ルーパーが糸のループを完全に外してしまうことがあります。
不適切な裏材を使用すると、この問題がさらに悪化します。織りが緩すぎると糸を十分にグリップできなくなります。伸縮性の高いポリエステルの裏地は、貫通時と反発時に伸びてループを引っ張ります。業界標準の硬質のプライマリタフティングクロスを標準化することで、ループをしっかりと保持するために必要なグリップ力が得られます。
オペレーターは、偏心ホイールを調整してもループ サイズを拡大できないという高さ固定の問題に遭遇することがよくあります。これは、グライドフットがバッキングによるループの解放を物理的にブロックしているために発生します。針は糸を深く押し込みますが、足は裏板に対して糸を平らに押しつぶします。
グライドフットの高さ制限を解決するには、厳密な校正手順に従ってください。まず、ニードルストロークを希望の深さに設定します。次に、手動で機械を下死点まで回転させます。最後に、グライドフットブラケットを緩め、バッキング材を圧迫せずに軽く置くように調整します。運転を再開する前にブラケットをしっかりとロックしてください。
ビープ音やモーターのパフォーマンスの低下などの電子警告は、機械的な拘束や針とルーパーの衝突を示します。これらは無視してはいけない重要な警告です。機械が緊張しているように聞こえる場合は、コンポーネントが正しくこすれ合っています。
モーターの歪みを引き起こす摩擦点は、ループ高さの設定が機械の定格容量を超えた場合に発生することがよくあります。最大 12 mm の杭用に設計された機械を 18 mm まで押すと、リンケージ アームが過度に伸びてドライブ シャフトを拘束します。常にメーカー指定の杭高さの範囲内で作業してください。
を評価するとき、 プレーンループタフティングマシン、ルーパーフックと針棒アセンブリの剛性を検査します。これらのコンポーネントは最も高い応力負荷を処理します。薄っぺらいプレス加工された金属部品は張力がかかると曲がり、すぐに高さの不一致が生じます。
耐久性の高いベアリングは、長期間の生産工程にわたって一貫したストローク深さを維持するために重要です。密閉ベアリングにより、埃や糸の繊維が可動部品に侵入するのを防ぎ、毎月のストロークがスムーズで正確な状態を維持します。
完全な機械の分解を必要とせずに、オペレーターがパイルの高さとステッチ速度をいかに簡単に調整できるかを評価します。キャリブレーションに費やした時間は、生産における時間の損失となります。偏心ベアリングに到達するためにフロントハウジング全体を分解する必要がある機械は、杭の高さを頻繁に変更する作業には非効率的です。
手動の六角レンチ調整と工業用モデルのデジタル化されたストローク制御を比較してください。手動調整は標準的で信頼性がありますが、正確な許容差を達成するには熟練したオペレーターが必要です。デジタル化された制御により、正確で再現可能な設定が提供され、セットアップ時間が短縮され、人的エラーが最小限に抑えられます。
公差を厳密に保つには、ベースラインのメンテナンスが必要です。針棒、ルーパー軸、歯車噛み合わせなどへのミシン油の定期的な塗布は必須です。金属間の摩擦により熱が発生し、コンポーネントが膨張し、公差が変化します。
メンテナンスを怠ると、コンポーネントの磨耗、熱膨張、摩擦による減速が原因で、ループの高さが不安定になります。乾燥機は動作が遅くなり、糸を強く引っ張り、最終的には固着してしまいます。すべてのシフトの開始時に厳密な潤滑スケジュールを確立してください。
ルーパーアセンブリから糸くずや糸くずを毎日取り除きます。
移動前に針棒軸に油を 2 滴塗布してください。
ルーパーフックにバリや鈍い端がないか毎週点検してください。
偏心ベアリングのロックナットの締まり具合を毎月確認してください。
現在の糸送りシステムを監査して、張力のボトルネックを解消し、スムーズな巻き戻しを確保します。
糸のグリップを向上させるために、主要な裏地素材を硬くて伸縮性の低い生地に標準化します。
グライドフットの高さを針のストロークの深さに一致させるための、厳密な段階的な校正プロトコルを確立します。
摩擦による公差のずれを防ぐために、針棒とルーパー軸の毎日の注油スケジュールを実行してください。
A: 裏打ち素材がフレーム上でドラムにしっかりと張っていない場合、針の後退中にルーパー機構が糸を十分に長く保持できない場合、または糸の張力が高すぎる場合、ループが裏打ちを通して引き戻され、ループが引き出されます。
A: 生産作業が開始されるたびに、針棒、ルーパー軸、および可動ギアに注油してください。摩擦、熱膨張、部品の磨耗を防ぐために、高品質のミシン油を使用してください。
A: はい、ニードルストロークの深さとグライドフットの高さを調整することで、異なるパイルの高さを作成できます。ただし、1 回の実行中にこれらの設定を手動で頻繁に変更すると、機械が不安定になり、間隔が不均一になる可能性があります。
A: ビープ音やモーターのパフォーマンスの低下は、機械的な結合、過度の摩擦、または針とルーパーの衝突を示しています。直ちに停止し、機械のプラグを抜き、糸のもつれ、潤滑剤の不足、部品の位置のずれがないか確認してください。
A: 針とルーパーフックの間の理想的なクリアランス公差は、通常 0.1mm ~ 0.2mm です。これにより、ルーパーが針に当たることなく糸をキャッチすることができます。
A: ニードルストロークを増やしてもループの高さが変わらない場合は、グライドフットが低すぎる可能性があります。バッキングが長いループを解放するのを物理的にブロックしています。新しいストロークの深さに合わせてグライドフットを上向きに調整します。
A: 商業生産の場合は可能です。専用のループ マシンは、厳しい公差を維持する剛性の高い固定コンポーネントを備えています。コンバーチブルマシンには、多くの場合、ブラケットの緩みや機械的な遊びがあり、ループの高さが不均一になります。