


Просмотры: 0 Автор: Редактор сайта Время публикации: 8 июля 2026 г. Происхождение: Сайт


Современное производство ковров требует строгих технических допусков. Несоответствие между размером пряжи, основой и расстоянием между иглами снижает эстетику и структурную устойчивость. Когда спецификации ковров требуют сложных коммерческих структур с разной плотностью, неправильное соответствие размеров влечет за собой большие эксплуатационные расходы. Отходы пряжи, видимая подкладка, плохая плотность ворса и механические ограничения однопружинного оборудования снижают эффективность производства. Для получения композитных материалов определенной толщины для высокопроизводительных или многоцветных конструкций требуется оценка передовой технологии тафтинга. Машина для тафтинга с двойным игловодителем здесь играет решающую роль. Он устраняет разрыв между проектными требованиями и производственной реальностью. Это оборудование обеспечивает механическую гибкость, необходимую для выполнения сложных рисунков без ущерба для плотности.
Толщина композита должна строго коррелировать с плотностью пряжи и системой подложки, чтобы обеспечить структурную целостность и соответствовать коммерческим показателям износа.
Тафтинговая машина с двойной иглой обеспечивает механическую гибкость, необходимую для выполнения сложных композиционных узоров и многоцветных рисунков без ущерба для плотности.
Оценка тафтинговой машины с двойным калибром требует анализа компромиссов между универсальностью рисунка, сложностью резьбы и общей скоростью производства.
Успешная реализация зависит от точного контроля натяжения, опыта оператора и тщательной калибровки для снижения рисков отклонения иглы и обрыва пряжи.
Стандартный калибр означает фиксированное физическое поперечное расстояние между иглами на одной планке по ширине машины. Общие стандартные размеры включают 1/8, 1/10 или 5/64 дюйма. Это измерение определяет базовую плотность тафтинговой структуры. Вы не можете изменить это физическое расстояние без замены всего узла игловодителя, что требует значительного простоя и механической перенастройки.
Комбинированный калибр представляет собой эффективное, более узкое расстояние между иглами, достигаемое при использовании шахматных, смещенных или нескольких игловодителей. Это создает различную плотность внутри одной и той же структуры ковра. Например, использование двух стержней размером 1/4, смещенных на 1/8 дюйма, создает эффективный составной калибр 1/8. Передняя полоса объединяет один набор линий, а задняя полоса заполняет промежутки.
Взаимодействие между толщиной композита, частотой стежков и высотой ворса образует триаду размеров. Эти факторы математически определяют общий вес лица и общую плотность пучков. Мы измеряем это в пучках на квадратный дюйм. Регулировка этих переменных позволяет операторам задавать определенные эксплуатационные характеристики ковра, балансируя использование материала с конструкционными требованиями.
Соответствие толщины пряжи толщине композита является абсолютным инженерным требованием. Мы измеряем толщину пряжи в денье или графах. Пряжа слишком большого размера, натянутая на узкую толщину, вызывает сильное трение иглы. Это приводит к поломке нити, перегреву иглы и простою машины. Пряжа меньшего размера приводит к плохому покрытию ворса. Вы увидите основную подложку — дефект, известный как ухмылка. Ковер также будет подвергаться ускоренному износу при ходьбе, поскольку пучкам не хватает боковой поддержки со стороны соседних нитей.
Композитный калибр поддерживает крутку пряжи, измеряемую в витках на дюйм. Правильный выбор толщины предотвращает распускание волокна. Это предотвращает сминание пряжи при коммерческом пешеходном движении. Это позволяет сохранить внешний вид ковра на протяжении всего срока его службы. Если калибр слишком свободен, пряжа быстро раскручивается и спутывается.
Плотность композита также определяет выбор метода окрашивания. Плотные композитные материалы ограничивают механическое проникновение при окраске изделий после тафтинга. Непрерывное крашение также с трудом проникает в плотные структуры, что приводит к неравномерному распределению цвета. Предварительно окрашенная или окрашенная в растворе пряжа является более структурно стабильным выбором для ковров высокой плотности, обеспечивая стойкость цвета по всему ворсу.
Выбор первичной основы должен учитывать высокую частоту проникновения иглы. Подложка должна выдерживать многократные проколы, не разрываясь. Он не может пострадать от порезов иглой или нарушения связок пучков. Тканые полипропиленовые основы часто требуют специальной смазки для работы с плотными композитными материалами. Нетканые спанбонд-основы обеспечивают лучшую стабильность размеров, но требуют точного выбора острия иглы, чтобы избежать пробивания больших отверстий.
Плотные многоуровневые композитные петли эффективно скрывают почву. Они обеспечивают эффективную промышленную уборку пылесосом по сравнению со свободными одномерными конструкциями. Это напрямую влияет на конечный профиль обслуживания установленного ковра. Грязь остается на поверхности плотного композитного калибра, тогда как втирается в основание рыхлой конструкции.
Тип датчика |
Конфигурация иглы |
Типичное применение |
Диапазон денье пряжи |
|---|---|---|---|
Стандарт 1/10 |
Одинарный стержень, линейный |
Бродлум Жилой |
1200 - 2400 |
Стандартный 5/64 |
Одинарный стержень, линейный |
Коммерческий объект высокой плотности |
1000 - 1800 |
Композитный 1/8 (из двух брусков по 1/4) |
Двойная полоса, смещенная |
Многоуровневая циклическая реклама |
14:00 - 28:00 |
Композитный 1/12 (из двух брусков по 1/6) |
Двойная полоса, смещенная |
С рисунком высокой четкости |
900 - 1500 |
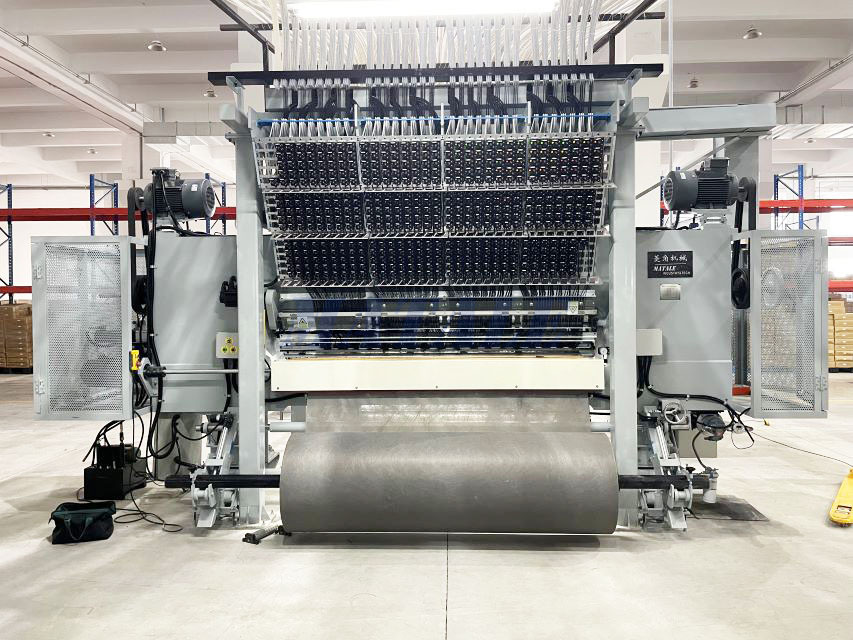
Однопружинные машины сталкиваются с жесткими механическими ограничениями при попытке создания структур высокой плотности, многоцветия или структуры с переменной текстурой. Они ограничены фиксированным физическим расстоянием между иглами. Вы не можете вытолкнуть ни один стержень за пределы его обработанного калибра. Эксцентриковые кулачки и толкатели могут приводить в движение игловодитель только с определенной частотой, прежде чем вибрация разрушит подшипники.
Чтобы компенсировать фиксированную калибровку, производители часто прибегают к дорогостоящим обходным путям. Они агрессивно изменяют частоту стежков, чтобы уложить больше пряжи по длине ковра. Это создает несбалансированную структуру. Ковер становится слишком плотным в машинном направлении, но остается редким в поперечном направлении. Основная основа деформируется под неравномерным натяжением.
Эти корректировки приводят к компромиссам. Качество ковра падает. На ощупь рука становится жесткой и шероховатой. Рейтинги коммерческих характеристик падают, потому что пучкам не хватает боковой поддержки. Подложка может даже расколоться в процессе нанесения покрытия из-за чрезмерного количества перфораций в одной линейной плоскости.
Вот типичные действия по устранению неполадок, которые операторы предпринимают, когда однопружинные машины не соответствуют требованиям по плотности:
Увеличьте скорость стежков до максимально допустимого предела, прежде чем заклеивать подложку.
Перейдите на пряжу с более тяжелым денье, рискуя трением иглы и тепловым повреждением.
Во время отделки нанесите более толстое латексное покрытие, чтобы искусственно усилить сцепление пучков.
Уменьшите высоту кучи, чтобы сделать редкую плотность менее заметной.
Отрегулируйте синхронизацию рывкового стержня, чтобы вытягивать больше пряжи к лицу, рискуя вырваться.
Измените основную основу на более тяжелую, что приведет к увеличению материальных затрат.
Механические решения для сложных конструкций делятся на несколько категорий. Скользящие игловодители обеспечивают некоторое боковое движение при зигзагообразных узорах, но они замедляют скорость производства. Иглы с индивидуальным управлением обеспечивают максимальную свободу дизайна, но работают при значительно более низких оборотах. Несколько игловодителей обеспечивают лучший баланс скорости и сложности.
Переход на системы с двумя игловодителями представляет собой отраслевой стандарт. Такой подход обеспечивает настоящую композитную толщину и структурную универсальность. Это достигается без ущерба для высокой производительности, необходимой для прибыльного производства. Двойные стержни распределяют механическую нагрузку, обеспечивая более высокую общую плотность стежков без разрушения основной основы.
Тафтинговая машина с двумя игольными стержнями работает со смещением передней и задней стержней. Эта конфигурация позволяет использовать дробные и составные калибры. Объединение двух параллельных стержней калибра 1/4 позволяет получить эффективный калибр 1/8. Передняя полоса объединяет один набор линий, а задняя полоса — промежутки между ними. Время хода смещено, чтобы предотвратить столкновение игл.
Эта двойная механическая установка обеспечивает независимое управление. Вы можете управлять высотой ворса, текстурой петель/вырезов и плотностью стежков для разных игольных линий. Передняя планка может выполнять петлю высокого уровня, а задняя планка — петлю низкого уровня. Это создает текстурированные узоры, которые отдельные полосы просто не могут воспроизвести. Узлы петлителей также независимы, что позволяет обрезать ворс на одной планке и петлеобразный ворс на другой.
Серводвигатели, приводящие в движение ролики подачи нити, можно запрограммировать независимо для каждого прутка. Это означает, что вы можете подавать пряжу на переднюю и заднюю иглы с разной скоростью. Эта дифференциальная подача пряжи является основой многоуровневого плетения петель. Рычажные планки также работают независимо, контролируя натяжение нити во время хода иглы вверх, чтобы обеспечить чистое образование петель.
Эти машины обладают способностью создавать сложные узоры высокой четкости. Механика заправки и подачи пряжи позволяет системе с двумя игловодителями эффективно работать в качестве Двухцветная ковровая машина . Он встраивает разные цвета в чередующиеся полосы. Передняя полоса имеет цвет A, а задняя полоса — цвет B.
Это предотвращает перекрестное загрязнение. Вы избегаете ухмылки и запутывания пряжи. Механизмы управления узором, такие как прокруточные приспособления, узорчатые колеса или механизмы подачи пряжи с сервоприводом, управляют подачей пряжи. Они тянут нить назад, чтобы скрыть один цвет, а другой выдвигают вперед. Это предотвращает растекание цветов между передней и задней полосами. Пряжа закапывается в основу, когда она не нужна на лице.
Точность серводвигателей гарантирует, что скрытая пряжа не образует объемный слой на обратной стороне ковра. Благодаря этому ковер остается гибким и легко скатывается. Программное обеспечение для выкройки преобразует цифровые проекты в точные серводвижения, позволяя быстро менять выкройки без механического переоснащения.
Системы с двойными игловодителями поддерживают конкурентоспособную скорость производства. Они подходят для однобарьерных машин даже при работе со сложными и плотными конструкциями. Двойные стержни распределяют силу проникновения на два отдельных удара. Это снижает мгновенную нагрузку на основную основу, предотвращая разрывы на высоких скоростях.
Эти машины предлагают масштабируемость. Они эффективно справляются с массовыми коммерческими пробегами. Они также адаптируются к индивидуальным спецификациям ковров для гостиниц, выпускаемых небольшими тиражами. Возможность переключения между различными масштабами производства повышает эксплуатационную гибкость на заводе. Вы можете выполнить коммерческий заказ на 10 000 ярдов в понедельник и индивидуальный заказ на коридор отеля на 500 ярдов в среду с минимальными механическими изменениями.
А Тафтинговая машина с двойным калибром обеспечивает значительную свободу дизайна. Однако это усложняет процесс заправки резьбы, натяжения и программирования шаблонов. Вам придется вдевать в два раза больше иголок. Вам нужно откалибровать две отдельные системы подачи пряжи. Установка шпулярника требует тщательного планирования, чтобы проложить трубки с пряжей без запутывания.
Переключение между различными составными датчиками или цветовыми палитрами требует реалистичной оценки времени переключения. Механическая регулировка занимает больше времени. Операторам приходится управлять сложными процедурами настройки. Они должны идеально выровнять передние и задние петлители, чтобы обеспечить стабильное качество. Смещение даже на несколько тысячных дюйма приведет к сбрасыванию стежков или обрезанию пряжи.
Программирование шаблонов также требует больше навыков. Проектировщик должен учитывать физическое смещение между передней и задней стержнями. Программное обеспечение обычно выполняет этот расчет смещения, но оператор должен проверить временные метки на машине, чтобы убедиться, что рисунок правильно совмещен на лицевой стороне ковра.
Расчет излишков шпулярника и отходов пряжи во время установки представляет собой сложную производственную задачу. Заправка двух независимых игловодителей увеличивает расход лидерки. Вам нужно больше пряжи только для того, чтобы протянуть ее через трубки, через подающие ролики, через рывковые стержни и до игл. Эту мертвую пряжу отрезают и выбрасывают до начала производства.
Производители должны тщательно планировать длину серий. Вы должны эффективно амортизировать эти материальные потери в течение длительного производственного цикла. Короткие прогоны на станке с двумя прутьями приводят к непропорционально высокому проценту отходов. Эффективное планирование производства сводит к минимуму отходы и максимизирует выход материала при использовании различных конструкций ковров. Методы воздушного сращивания в шпулярнике могут помочь уменьшить количество отходов при смене паковок пряжи.
Проанализируйте первоначальные капитальные затраты на технологию двойной иглы. Сравните это с долгосрочной рентабельностью инвестиций, полученной за счет сокращения отходов пряжи и доступа к более прибыльным рынкам коммерческих ковров. Возможность производить ковры с рисунком премиум-класса оправдывает более высокие первоначальные инвестиции. Вы можете делать ставки на сложные архитектурные характеристики, которые не могут коснуться магазины с одним баром.
Требования к техническому обслуживанию возрастают при использовании двойных планок. Вы должны следить за износом игл на обеих планках. Для выравнивания двойного петлителя и крючка требуются точные инструменты. При расчете долгосрочной рентабельности необходимо учитывать стоимость специализированных запасных частей для двухбалочных систем. Станина, петлители и ножи изнашиваются и требуют регулярной шлифовки или замены для поддержания качества резки.
Неравномерное натяжение пряжи между передним и задним игловодителями представляет собой основной риск внедрения. Это приводит к структурным противоречиям. Вы увидите дефекты высокого/низкого ворса или перекос рисунка по ширине ковра. Если переднюю планку натянуть сильнее, чем заднюю, ковер прогнется.
Стратегии смягчения последствий требуют прецизионного оборудования. Используйте приспособления для точной подачи пряжи, например ролики с принудительной подачей. Внедрить автоматизированные системы мониторинга напряжения. Тензодатчики могут обнаруживать скачки напряжения и предупреждать операторов до того, как возникнут дефекты. Постоянная подача пряжи является обязательным условием успеха при работе с двумя прутьями. Пряжа должна свободно выходить из шпулярника через антистатические направляющие к подающим роликам, не застревая.
Выбор момента рывка здесь имеет решающее значение. Он должен провисать точно на ту величину, которая необходима для хода иглы. Если джеркер настроен слишком рано, он вытянет нить из петлителя. Если время будет рассчитано слишком поздно, пряжа будет свободно закручиваться на обратной стороне ковра, создавая опасность спотыкания и траты материала.
Калибровка тафтинговой машины с двойной иглой требует сложного обучения. Операторам требуется специальная подготовка. Они должны управлять синхронизацией двойной иглы. Зазор между крючком и иглой должен быть установлен независимо для обеих планок. Синхронизация ножей в установке с двумя стержнями требует предельной точности. Ножи должны отрезать нить от петлителя точно в момент максимального вытягивания петли.
Калибровка глубины хода и настроек игольной пластины предотвращает отклонение иглы. При проникновении в тяжелую первичную основу при высокой плотности композита иглы могут погнуться. Это приводит к столкновениям иглы и петлителя. Правильная калибровка высоты станины и пределов хода предотвращает эти катастрофические повреждения. Операторы используют щупы для установки зазора между шарфом иглы и острием петлителя, обычно стремясь к зазору от 0,002 до 0,005 дюйма.
График регулярного технического обслуживания должен строго соблюдаться. Эксцентриковые кулачки требуют постоянной смазки. Толкатели необходимо проверить на люфт. Любой сбой в системе механического привода приведет к неравномерной высоте ворса на готовом ковре. Система с двумя стержнями усиливает любой механический износ, делая профилактическое обслуживание ежедневным требованием.
Прежде чем переходить к полному графику производства, закажите пробные испытания пряжи определенного деньера, чтобы проверить структурную целостность и совместимость основы.
Проведите исследование времени замены резьбы, чтобы точно оценить эксплуатационную эффективность и трудозатраты, связанные с установками с двумя стержнями.
Проконсультируйтесь с инженерами OEM, чтобы откалибровать глубину хода и настройки игольной пластины для ваших конкретных основных материалов основы.
Внедряйте строгие программы обучения операторов, ориентированные исключительно на синхронизацию двухрядного петлителя, синхронизацию ножей и управление натяжением.
A: Калибр означает фиксированное физическое расстояние между иглами на одной планке. Композитный калибр — это эффективная, более плотная плотность, достигаемая с использованием методов с несколькими стержнями, в шахматном порядке или со смещением в пределах одной структуры ковра.
A: Переменная плотность достигается за счет смещения физического выравнивания двух игловодителей и независимого управления подачей пряжи. Это позволяет использовать разную скорость стежков, высоту ворса и натяжение пряжи по ширине ковра.
О: Да, он может работать с конструкциями одного калибра, нарезая резьбу только на один стержень. Однако необходимо учитывать эксплуатационную эффективность и время наладки, поскольку использование станка с двумя прутьями для работы с одним прутом приводит к недостаточному использованию оборудования.
О: Совместимые размеры пряжи зависят от эффективной толщины композита и размера игольного ушка. Максимальный денье пряжи должен проходить через иглы без чрезмерного трения, чтобы предотвратить разрыв нити и перегрев.
Ответ: Смешение возникает из-за несоответствия толщины композита, плотности пряжи и скорости стежков. Недостаточный размер пряжи или недостаточная плотность стежков не обеспечивают достаточного покрытия ворса основной основы.