


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-08 Origen: Sitio


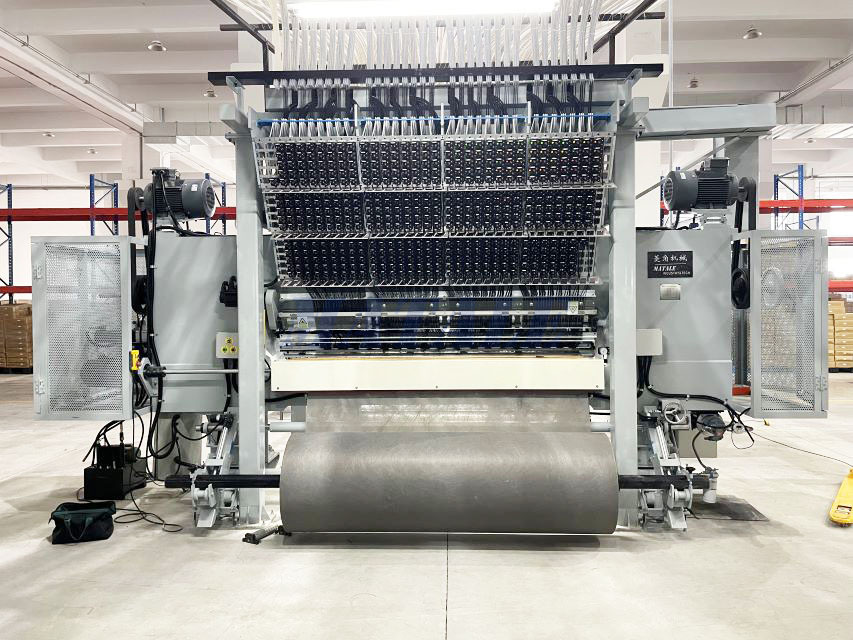
La fabricación moderna de alfombras requiere estrictas tolerancias de ingeniería. Una falta de coincidencia entre el tamaño del hilo, el soporte y el espaciado de las agujas compromete el resultado estético y la resiliencia estructural. Cuando las especificaciones de las alfombras exigen estructuras comerciales complejas y de múltiples densidades, la coincidencia incorrecta de calibres conlleva altos costos operativos. El desperdicio de hilo, el respaldo visible, la mala densidad del pelo y los límites mecánicos de la maquinaria de una sola barra descarrilan la eficiencia de la producción. Lograr calibres compuestos específicos para estructuras de alto rendimiento o multicolores requiere evaluar la tecnología avanzada de tufting. El La máquina de mechones con barra de doble aguja sirve como variable crítica aquí. Cierra la brecha entre los requisitos de diseño y la realidad de la producción. Este equipo proporciona la flexibilidad mecánica necesaria para ejecutar patrones complejos sin sacrificar la densidad.
El calibre compuesto debe correlacionarse estrictamente con el denier del hilo y los sistemas de respaldo para garantizar la integridad estructural y cumplir con las clasificaciones de desgaste comerciales.
Una máquina de mechones de doble barra de aguja proporciona la flexibilidad mecánica necesaria para ejecutar calibres compuestos complejos y patrones multicolores sin sacrificar la densidad.
La evaluación de una máquina de mechones de doble calibre requiere analizar las compensaciones entre la versatilidad del patrón, la complejidad del roscado y la velocidad de producción general.
Una implementación exitosa depende de un control preciso de la tensión, la experiencia del operador y una calibración rigurosa para mitigar los riesgos de desviación de la aguja y rotura del hilo.
El calibre estándar se refiere a la distancia física transversal fija entre las agujas en una sola barra a lo ancho de la máquina. Los calibres estándar comunes incluyen 1/8, 1/10 o 5/64 pulgadas. Esta medida dicta la densidad inicial de la estructura copetuda. No se puede cambiar este espacio físico sin reemplazar todo el conjunto de la barra de agujas, lo que requiere un tiempo de inactividad significativo y una realineación mecánica.
El calibre compuesto representa el espaciado efectivo y más estrecho entre agujas que se logra cuando se utilizan barras de agujas escalonadas, desplazadas o múltiples. Esto crea diferentes densidades dentro de la misma estructura de alfombra. Por ejemplo, el uso de dos barras de calibre de 1/4 desplazadas por 1/8 de pulgada crea un calibre compuesto efectivo de 1/8. La barra frontal agrupa un conjunto de líneas y la barra trasera llena los espacios.
La interacción entre el calibre compuesto, la velocidad de puntada y la altura del pelo forma una tríada dimensional. Estos factores determinan matemáticamente el peso total de la cara y la densidad general del mechón. Medimos esto en mechones por pulgada cuadrada. Ajustar estas variables permite a los operadores diseñar características de rendimiento específicas en la alfombra, equilibrando el uso de material con los requisitos estructurales.
Hacer coincidir el espesor del hilo con el calibre compuesto es un requisito de ingeniería absoluto. Medimos el espesor del hilo en denier o recuento. El hilo de gran tamaño forzado en un calibre estrecho provoca una fricción severa de la aguja. Esto provoca la rotura del filamento, la acumulación de calor en la aguja y el tiempo de inactividad de la máquina. El hilo de tamaño insuficiente da como resultado una cobertura deficiente del pelo. Verás el respaldo principal, un defecto conocido como sonrisa. La alfombra también sufrirá un desgaste acelerado bajo el tránsito peatonal porque los mechones carecen de soporte lateral de los hilos adyacentes.
El calibre compuesto soporta la torsión del hilo, medida en vueltas por pulgada. La selección adecuada del calibre evita el florecimiento de la fibra. Evita que el hilo se aplaste bajo el tráfico peatonal comercial. Esto mantiene la apariencia de la alfombra durante su vida útil. Cuando el calibre está demasiado flojo, el hilo se desenrosca y se apelmaza rápidamente.
La densidad del calibre compuesto también dicta la selección de la técnica de tinte. Los calibres compuestos densos limitan la penetración mecánica del teñido de piezas post-tufting. El teñido continuo también tiene dificultades para penetrar estructuras estrechas, lo que da como resultado una distribución desigual del color. Los hilos preteñidos o teñidos en solución ofrecen una opción estructuralmente más estable para alfombras de alta densidad, lo que garantiza la solidez del color en todo el pelo.
La selección del respaldo primario debe adaptarse a la penetración de agujas de alta frecuencia. El respaldo debe resistir repetidos pinchazos sin romperse. No puede sufrir cortes con agujas ni comprometer la unión del mechón. Los soportes de polipropileno tejido a menudo requieren una lubricación específica para soportar calibres compuestos ajustados. Los soportes no tejidos spunbonded ofrecen una mejor estabilidad dimensional pero requieren una selección precisa de la punta de la aguja para evitar perforar agujeros grandes.
Los bucles compuestos de varios niveles ajustados ocultan el suelo de manera efectiva. Permiten una aspiración industrial eficiente en comparación con las estructuras sueltas de un solo calibre. Esto afecta directamente el perfil de mantenimiento de uso final de la alfombra instalada. La suciedad permanece en la superficie de un calibre compuesto apretado, mientras que se muele en la base de una estructura suelta.
Tipo de calibre |
Configuración de la aguja |
Aplicación típica |
Gama de deniers de hilo |
|---|---|---|---|
Estándar 1/10 |
Barra única, en línea |
Residencial en rollo |
1200 - 2400 |
Estándar 5/64 |
Barra única, en línea |
Comercial de alta densidad |
1000 - 1800 |
Composite 1/8 (de dos barras de 1/4) |
Barra doble, desplazada |
Comercial de bucle de varios niveles |
1400 - 2800 |
Composite 1/12 (a partir de dos barras de 1/6) |
Barra doble, desplazada |
Estampado de alta definición |
900 - 1500 |
Las máquinas de una sola barra enfrentan duras limitaciones mecánicas cuando intentan estructuras de alta densidad, multicolores o de textura variable. Están limitados por la separación física fija de las agujas. No se puede empujar una sola barra más allá de su calibre mecanizado. Las levas excéntricas y las varillas de empuje solo pueden accionar la barra de agujas a una frecuencia específica antes de que la vibración destruya los cojinetes.
Para compensar un ancho de vía fijo, los fabricantes suelen recurrir a soluciones costosas. Alteran agresivamente la velocidad de puntada para meter más hilo a lo largo de la alfombra. Esto crea una estructura desequilibrada. La alfombra se vuelve demasiado densa en la dirección de la máquina pero permanece escasa en la dirección transversal a la máquina. El respaldo principal se deforma bajo la tensión desigual.
Estos ajustes resultan en compromisos. La calidad de la alfombra disminuye. La sensación al tacto se vuelve áspera y dura. Las calificaciones de desempeño comercial caen porque los mechones carecen de soporte lateral. El soporte puede incluso romperse durante el proceso de recubrimiento debido a las perforaciones excesivas en un solo plano lineal.
A continuación se detallan los pasos comunes que toman los operadores para solucionar problemas cuando las máquinas de una sola barra no cumplen con las especificaciones de densidad:
Aumente la velocidad de puntada hasta los límites máximos permitidos antes de desgarrar el respaldo.
Cambie a un hilo de denier más pesado, ya que corre el riesgo de sufrir fricción con la aguja y daños por calor.
Aplique recubrimientos de látex más pesados durante el acabado para estimular artificialmente la unión del mechón.
Reduzca la altura del pelo para que la escasa densidad sea menos evidente visualmente.
Ajuste la sincronización de la barra del timón para tirar más hilo hacia la cara, con el riesgo de que se salga.
Cambie el respaldo principal a un número de selección más pesado, lo que aumentará los costos de material.
Las soluciones mecánicas para estructuras complejas se dividen en algunas categorías. Las barras de agujas deslizantes ofrecen cierto movimiento lateral para patrones en zig-zag, pero ralentizan la velocidad de producción. Las agujas controladas individualmente brindan la máxima libertad de diseño pero funcionan a RPM significativamente más bajas. Múltiples barras de agujas ofrecen el mejor equilibrio entre velocidad y complejidad.
La transición a sistemas de doble barra de aguja representa el estándar de la industria. Este enfoque logra un verdadero calibre compuesto y versatilidad estructural. Lo hace sin sacrificar el alto rendimiento necesario para una fabricación rentable. Las barras dobles distribuyen la carga mecánica, lo que permite densidades de puntadas generales más altas sin destruir el respaldo primario.
Una máquina de inserción de barras de doble aguja funciona utilizando una alineación desplazada de las barras delantera y trasera. Esta configuración permite calibres fraccionarios y compuestos. La combinación de dos barras paralelas de calibre 1/4 logra un calibre efectivo de 1/8. La barra frontal agrupa un conjunto de líneas y la barra trasera agrupa los espacios intermedios. El tiempo de carrera está escalonado para evitar que las agujas choquen.
Esta configuración mecánica dual permite un control independiente. Puede administrar la altura del pelo, las texturas de bucle/corte y las densidades de puntadas en diferentes líneas de agujas. La barra delantera puede realizar un bucle alto mientras que la barra trasera realiza un bucle bajo. Esto crea patrones texturizados que las barras individuales simplemente no pueden replicar. Los conjuntos de bucles también son independientes, lo que permite colocar pelo cortado en una barra y pelo en bucle en la otra.
Los servomotores que accionan los rodillos alimentadores de hilo se pueden programar de forma independiente para cada barra. Esto significa que puede alimentar hilo a diferentes velocidades en las agujas delanteras y traseras. Esta alimentación diferencial del hilo es la base del patrón de bucles de múltiples niveles. Las barras de sacudida también funcionan de forma independiente, controlando la tensión del hilo durante el recorrido ascendente de la aguja para garantizar una formación limpia del bucle.
Estas máquinas poseen la capacidad de producir patrones complejos y de alta definición. La mecánica de enhebrado y alimentación del hilo permite que un sistema de doble barra de aguja funcione eficientemente como un Máquina de alfombras de dos colores . Incorpora diferentes colores en barras alternas. La barra frontal lleva el color A y la barra trasera lleva el color B.
Esto evita la contaminación cruzada. Evitas las sonrisas y el enredo de hilos. Los mecanismos de control de patrones, como accesorios de desplazamiento, ruedas de patrones o alimentadores de hilo servoaccionados, gestionan la entrega del hilo. Tiran el hilo hacia atrás para ocultar un color mientras empujan el otro hacia adelante. Esto evita que los colores se desvanezcan entre las barras delantera y trasera. El hilo se entierra en el respaldo cuando no se necesita en la cara.
La precisión de los servomotores garantiza que el hilo oculto no cree una capa voluminosa en la parte posterior de la alfombra. Esto mantiene la alfombra flexible y fácil de enrollar. El software de patrones traduce diseños digitales en servomovimientos precisos, lo que permite cambios rápidos de patrones sin necesidad de reequipamiento mecánico.
Los sistemas de doble barra de agujas mantienen velocidades de producción competitivas. Se adaptan a las máquinas de una sola barra incluso cuando se ejecutan estructuras densas y complejas. Las barras dobles distribuyen la fuerza de penetración en dos golpes separados. Esto reduce la carga instantánea en el respaldo primario, evitando desgarros a altas velocidades.
Estas máquinas ofrecen escalabilidad. Manejan tiradas comerciales masivas de manera eficiente. También se adaptan a especificaciones de alfombras para hostelería personalizadas y de tiradas cortas. La capacidad de cambiar entre diferentes escalas de producción mejora la flexibilidad operativa en la planta. Puede ejecutar un pedido comercial de 10 000 yardas el lunes y un pedido personalizado de pasillo de hotel de 500 yardas el miércoles con cambios mecánicos mínimos.
A La máquina de mechones de doble calibre proporciona una importante libertad de diseño. Sin embargo, introduce una mayor complejidad en el enhebrado, tensado y programación de patrones. Tienes el doble de agujas para enhebrar. Tiene dos sistemas de alimentación de hilo separados para calibrar. La configuración de la fileta requiere una planificación cuidadosa para encaminar los tubos de hilo sin enredarse.
Cambiar entre diferentes calibres compuestos o paletas de colores requiere evaluaciones realistas de los tiempos de cambio. Los ajustes mecánicos tardan más. Los operadores deben gestionar complejos procedimientos de configuración. Deben alinear perfectamente los loopers delanteros y traseros para garantizar una calidad constante. Una desalineación de incluso unas pocas milésimas de pulgada provocará que se caigan las puntadas o se corte el hilo.
La programación de patrones también requiere más habilidad. El diseñador debe tener en cuenta el desplazamiento físico entre las barras delantera y trasera. El software generalmente maneja este cálculo de compensación, pero el operador debe verificar las marcas de sincronización en la máquina para garantizar que el patrón se alinee correctamente en la cara de la alfombra.
Calcular el excedente de fileta y el desperdicio de hilo durante la instalación presenta un desafío industrial. Enhebrar dos barras de agujas independientes aumenta el desperdicio de líder. Necesita más hilo solo para pasar a través de los tubos, sobre los rodillos de alimentación, a través de las barras de sacudida y hasta las agujas. Este hilo muerto se corta y se desecha antes de que comience la producción.
Los fabricantes deben planificar cuidadosamente la longitud de las tiradas. Hay que amortizar esta pérdida de material de forma eficaz a lo largo de un largo periodo de producción. Las tiradas cortas en una máquina de doble barra generan porcentajes de desperdicio desproporcionadamente altos. Una planificación de producción eficiente minimiza el desperdicio y maximiza el rendimiento del material en diferentes estructuras de alfombras. Las técnicas de empalme por aire en la fileta pueden ayudar a reducir el desperdicio durante los cambios de paquetes de hilo.
Analizar el gasto de capital inicial de la tecnología de doble barra de aguja. Compare esto con el retorno de la inversión a largo plazo obtenido mediante la reducción del desperdicio de hilo y el acceso a mercados de alfombras comerciales de mayor margen. La capacidad de producir alfombras estampadas de primera calidad justifica la mayor inversión inicial. Puede ofertar por especificaciones arquitectónicas complejas que las tiendas de un solo bar no pueden tocar.
Los requisitos de mantenimiento aumentan con las barras dobles. Debe controlar los patrones de desgaste de las agujas en ambas barras. La alineación de dos lanzaderas y ganchos requiere herramientas de precisión. Debe tener en cuenta el costo de las piezas de repuesto especializadas para sistemas de doble barra al calcular la rentabilidad a largo plazo. La placa base, las garfios y las cuchillas experimentan desgaste y requieren un pulido o reemplazo regular para mantener la calidad del corte.
La tensión desigual del hilo entre las barras de agujas delanteras y traseras plantea un riesgo de adopción principal. Provoca inconsistencias estructurales. Verá defectos de pelo alto o bajo o patrones torcidos a lo ancho de la alfombra. Si la barra delantera tira más fuerte que la barra trasera, la alfombra se curvará.
Las estrategias de mitigación requieren equipos de precisión. Utilice accesorios de alimentación de hilo de precisión, como rodillos de alimentación positiva. Implementar sistemas automatizados de monitoreo de tensión. Las celdas de carga pueden detectar picos de tensión y alertar a los operadores antes de que ocurran defectos. La entrega constante del hilo es obligatoria para el éxito de la barra dual. El hilo debe fluir libremente desde la fileta, a través de las guías antiestáticas y hacia los rodillos de alimentación sin engancharse.
La sincronización de la barra del tirón es crítica aquí. Debe dejar la cantidad exacta de holgura requerida para el recorrido de la aguja. Si la barra del timón se sincroniza demasiado pronto, saca el hilo del áncora. Si se programa demasiado tarde, el hilo se enrolla sin apretar en la parte posterior de la alfombra, creando un peligro de tropiezo y desperdicio de material.
Calibrar una máquina de mechones de doble barra de agujas implica una curva de aprendizaje pronunciada. Los operadores requieren una formación específica. Deben gestionar la sincronización de doble aguja. La distancia entre el gancho y la aguja se debe establecer de forma independiente para ambas barras. La sincronización de las cuchillas en una configuración de pila cortada de doble barra requiere una precisión extrema. Las cuchillas deben cortar el hilo contra el garfio en el momento exacto de máxima extensión del bucle.
La calibración de la profundidad de la carrera y los ajustes de la placa de la aguja evita la desviación de la aguja. Al penetrar soportes primarios pesados con altas densidades de composite, las agujas pueden doblarse. Esto provoca colisiones entre la aguja y el bucle. La calibración adecuada de los límites de altura y carrera de la placa de base evita este daño catastrófico. Los operadores usan galgas de espesores para establecer el espacio entre la bufanda de la aguja y la punta del garfio, generalmente apuntando a un espacio de 0,002 a 0,005 pulgadas.
Se deben hacer cumplir estrictamente los programas de mantenimiento regulares. Las levas excéntricas requieren una lubricación constante. Se debe comprobar el juego de las varillas de empuje. Cualquier pendiente en el sistema de accionamiento mecánico se traducirá en alturas de pelo desiguales en la alfombra terminada. El sistema de doble barra amplifica el desgaste mecánico, haciendo que el mantenimiento preventivo sea una necesidad diaria.
Solicite ejecuciones de muestra con deniers de hilo específicos para verificar la integridad estructural y la compatibilidad del respaldo antes de comprometerse con un programa de producción completo.
Realice estudios de tiempos sobre los cambios de roscado para evaluar con precisión la eficiencia operativa y los costos de mano de obra asociados con las configuraciones de doble barra.
Consulte con ingenieros OEM para calibrar la profundidad del trazo y la configuración de la placa de la aguja para sus materiales de respaldo primarios específicos.
Implemente rigurosos programas de capacitación para operadores enfocados exclusivamente en la sincronización del looper de doble barra, la sincronización de las cuchillas y el manejo de la tensión.
R: El calibre se refiere a la distancia física fija entre las agujas en una sola barra. El calibre compuesto es la densidad efectiva y más ajustada que se logra utilizando técnicas de barras múltiples, escalonadas o desplazadas dentro de la misma estructura de alfombra.
R: Logra una densidad variable mediante la alineación física desplazada de dos barras de agujas y el control independiente de la alimentación del hilo. Esto permite diferentes velocidades de puntada, alturas de pelo y tensiones de hilo a lo ancho de la alfombra.
R: Sí, puede ejecutar estructuras de un solo calibre enroscando solo una barra. Sin embargo, se deben considerar la eficiencia operativa y los tiempos de preparación, ya que utilizar una máquina de doble barra para trabajar con una sola barra subutiliza el equipo.
R: Los tamaños de hilo compatibles dependen del calibre compuesto efectivo y del tamaño del ojo de la aguja. El máximo denier del hilo debe pasar a través de las agujas sin fricción excesiva para evitar la rotura del filamento y la acumulación de calor.
R: La mueca se produce debido a una falta de coincidencia entre el calibre compuesto, el denier del hilo y la velocidad de puntada. El hilo de tamaño insuficiente o la densidad de puntada insuficiente no logran proporcionar una cobertura adecuada del pelo sobre el respaldo principal.