


المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-07-08 الأصل: موقع


يتطلب تصنيع السجاد الحديث تفاوتات هندسية صارمة. يؤدي عدم التطابق بين حجم الغزل والظهر وتباعد الإبرة إلى إضعاف الإنتاج الجمالي والمرونة الهيكلية. عندما تتطلب مواصفات السجاد هياكل تجارية معقدة ومتعددة الكثافة، فإن مطابقة المقاييس غير الصحيحة تؤدي إلى تكاليف تشغيلية باهظة. نفايات الغزل، والظهر المرئي، وكثافة الوبر الضعيفة، والحدود الميكانيكية للآلات ذات القضيب الواحد تعرقل كفاءة الإنتاج. يتطلب تحقيق مقاييس مركبة محددة للهياكل عالية الأداء أو متعددة الألوان تقييم تقنية الخصل المتقدمة. ال تعمل آلة خصلة شريط الإبرة المزدوجة كمتغير حاسم هنا. إنه يسد الفجوة بين متطلبات التصميم وواقع الإنتاج. توفر هذه المعدات المرونة الميكانيكية اللازمة لتنفيذ الأنماط المعقدة دون التضحية بالكثافة.
يجب أن يرتبط المقياس المركب بشكل صارم مع منكر الغزل وأنظمة الدعم لضمان السلامة الهيكلية وتلبية تقييمات التآكل التجاري.
توفر آلة خصلة شريط الإبرة المزدوجة المرونة الميكانيكية اللازمة لتنفيذ مقاييس مركبة معقدة وأنماط متعددة الألوان دون التضحية بالكثافة.
يتطلب تقييم آلة الخصل ذات المقياس المزدوج تحليل المفاضلات بين تنوع الأنماط وتعقيد الخيوط وسرعة الإنتاج الإجمالية.
يعتمد التنفيذ الناجح على التحكم الدقيق في التوتر، وخبرة المشغل، والمعايرة الصارمة للتخفيف من مخاطر انحراف الإبرة وكسر الخيوط.
يشير المقياس القياسي إلى المسافة المادية العرضية الثابتة بين الإبر الموجودة على شريط واحد عبر عرض الماكينة. تشمل المقاييس القياسية الشائعة 1/8 أو 1/10 أو 5/64 بوصة. يحدد هذا القياس الكثافة الأساسية للبنية المعنقدة. لا يمكنك تغيير هذا التباعد الفعلي دون استبدال مجموعة شريط الإبرة بالكامل، الأمر الذي يتطلب فترة توقف كبيرة وإعادة ضبط ميكانيكية.
يمثل المقياس المركب المسافة الفعالة والأكثر إحكامًا بين الإبرة التي يتم تحقيقها عند استخدام قضبان الإبر المتداخلة أو الإزاحة أو المتعددة. وهذا يخلق كثافات متفاوتة داخل نفس هيكل السجاد. على سبيل المثال، يؤدي استخدام شريطي قياس 1/4 يقابلهما 1/8 بوصة إلى إنشاء مقياس مركب فعال يبلغ 1/8. يملأ الشريط الأمامي مجموعة واحدة من الخطوط، بينما يملأ الشريط الخلفي الفجوات.
يشكل التفاعل بين المقياس المركب ومعدل الغرزة وارتفاع الوبر ثالوث الأبعاد. تحدد هذه العوامل رياضيًا إجمالي وزن الوجه وكثافة الخصل الإجمالية. نحن نقيس هذا في خصلات لكل بوصة مربعة. يتيح ضبط هذه المتغيرات للمشغلين تصميم خصائص أداء محددة في السجادة، وموازنة استخدام المواد مع المتطلبات الهيكلية.
تعد مطابقة سمك الغزل مع المقياس المركب متطلبًا هندسيًا مطلقًا. نقيس سمك الغزل بالدينير أو العد. يؤدي استخدام الخيوط كبيرة الحجم إلى مقياس ضيق إلى احتكاك شديد بالإبرة. يؤدي هذا إلى كسر الخيوط وتراكم حرارة الإبرة وتوقف الماكينة. يؤدي الغزل الأصغر حجمًا إلى تغطية سيئة للوبر. سترى الدعم الأساسي، وهو عيب يعرف باسم الابتسامة العريضة. ستعاني السجادة أيضًا من التآكل المتسارع تحت حركة السير لأن الخصلات تفتقر إلى الدعم الجانبي من الخيوط المجاورة.
يدعم المقياس المركب تطور الغزل، ويتم قياسه بعدد الدورات لكل بوصة. اختيار المقياس المناسب يمنع ازدهار الألياف. إنه يمنع الغزل من التكسير تحت حركة السير التجارية. وهذا يحافظ على احتفاظ السجادة بمظهرها طوال عمرها الافتراضي. عندما يكون المقياس فضفاضًا جدًا، ينفك الخيط وينزلق بسرعة.
تملي كثافة المقياس المركب أيضًا اختيار تقنية الصبغ. تحد المقاييس المركبة الكثيفة من الاختراق الميكانيكي لصبغ القطع بعد الخصل. كما تواجه الصباغة المستمرة صعوبة في اختراق الهياكل الضيقة، مما يؤدي إلى توزيع غير متساوٍ للألوان. توفر الخيوط المصبوغة مسبقًا أو المصبوغة بالمحلول خيارًا أكثر استقرارًا من الناحية الهيكلية للسجاد عالي الكثافة، مما يضمن ثبات اللون في جميع أنحاء الوبر.
يجب أن يستوعب اختيار الدعم الأساسي اختراق الإبرة عالي التردد. يجب أن يتحمل الجزء الخلفي الثقوب المتكررة دون أن يتمزق. لا يمكن أن تعاني من قطع الإبرة أو ربط الخصلة. غالبًا ما تتطلب دعامات البولي بروبيلين المنسوجة تزييتًا محددًا للتعامل مع المقاييس المركبة الضيقة. توفر البطانات غير المنسوجة المغزولة ثباتًا أفضل للأبعاد ولكنها تتطلب تحديدًا دقيقًا لنقطة الإبرة لتجنب ثقب الثقوب الكبيرة.
حلقات مركبة ضيقة ومتعددة المستويات تخفي التربة بشكل فعال. إنها تسمح بالمكنسة الكهربائية الصناعية الفعالة مقارنة بالهياكل الفضفاضة ذات المقياس الواحد. ويؤثر هذا بشكل مباشر على ملف صيانة الاستخدام النهائي للسجادة المثبتة. تبقى الأوساخ على سطح المقياس المركب الضيق، بينما تطحن في قاعدة الهيكل السائب.
نوع المقياس |
تكوين الإبرة |
تطبيق نموذجي |
نطاق غزل الدنير |
|---|---|---|---|
المعيار 1/10 |
شريط واحد، مضمنة |
برودلوم السكنية |
1200 - 2400 |
المعيار 5/64 |
شريط واحد، مضمنة |
تجارية عالية الكثافة |
1000 - 1800 |
مركب 1/8 (من شريطين 1/4) |
شريط مزدوج، أوفست |
حلقة تجارية متعددة المستويات |
1400 - 2800 |
مركب 1/12 (من شريطين 1/6 بار) |
شريط مزدوج، أوفست |
منقوشة عالية الوضوح |
900 - 1500 |
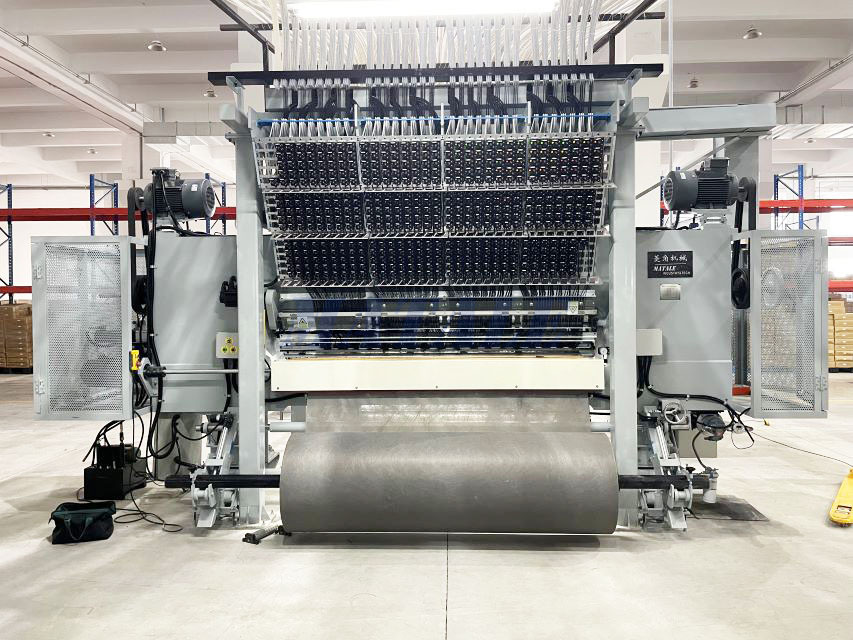
تواجه الآلات ذات الشريط الواحد قيودًا ميكانيكية صعبة عند تجربة هياكل عالية الكثافة أو متعددة الألوان أو ذات نسيج متغير. وهي محدودة بالتباعد الجسدي الثابت بين الإبر. لا يمكنك دفع شريط واحد إلى ما هو أبعد من مقياسه الآلي. لا يمكن للكاميرات وأذرع الدفع اللامركزية سوى دفع شريط الإبرة بتردد محدد قبل أن يدمر الاهتزاز المحامل.
للتعويض عن المقياس الثابت، غالبًا ما يلجأ المصنعون إلى حلول بديلة مكلفة. إنهم يغيرون معدل الغرز بقوة لتعبئة المزيد من الخيوط على طول السجادة. وهذا يخلق بنية غير متوازنة. تصبح السجادة كثيفة جدًا في اتجاه الماكينة ولكنها تظل متناثرة في الاتجاه عبر الماكينة. يتشوه الدعم الأساسي تحت التوتر غير المتساوي.
هذه التعديلات تؤدي إلى تنازلات. تنخفض جودة السجاد. يصبح ملمس اليد قاسيًا وخشبيًا. تنخفض تقييمات الأداء التجاري بسبب افتقار الخصلات إلى الدعم الجانبي. قد ينقسم الجزء الخلفي أثناء عملية الطلاء بسبب الثقوب المفرطة في مستوى خطي واحد.
فيما يلي خطوات استكشاف الأخطاء وإصلاحها الشائعة التي يتخذها المشغلون عندما تفشل الأجهزة أحادية الشريط في تلبية مواصفات الكثافة:
زيادة معدل الغرز إلى الحد الأقصى المسموح به قبل إرجاع التمزقات.
قم بالتبديل إلى خيوط دينير أثقل، مما يعرضك لخطر احتكاك الإبرة والتلف الناتج عن الحرارة.
قم بتطبيق طبقات لاتكس أثقل أثناء التشطيب لتعزيز ربط الخصل بشكل مصطنع.
قم بتقليل ارتفاع الوبر لجعل الكثافة المتناثرة أقل وضوحًا بصريًا.
اضبط توقيت شريط الجركر لسحب المزيد من الخيوط إلى الوجه، مما يؤدي إلى المخاطرة بالانسحاب.
قم بتغيير الدعم الأساسي إلى عدد اختيارات أثقل، مما يزيد من تكاليف المواد.
تنقسم الحلول الميكانيكية للهياكل المعقدة إلى فئات قليلة. توفر قضبان الإبرة المنزلقة بعض الحركة الجانبية للأنماط المتعرجة، ولكنها تبطئ سرعات الإنتاج. توفر الإبر التي يتم التحكم فيها بشكل فردي حرية التصميم القصوى ولكنها تعمل عند عدد دورات أقل بكثير في الدقيقة. توفر قضبان الإبرة المتعددة أفضل توازن بين السرعة والتعقيد.
يمثل الانتقال إلى أنظمة شريط الإبرة المزدوجة معيار الصناعة. يحقق هذا النهج مقياسًا مركبًا حقيقيًا وتنوعًا هيكليًا. وهو يفعل ذلك دون التضحية بالإنتاجية العالية المطلوبة للتصنيع المربح. تعمل القضبان المزدوجة على توزيع الحمل الميكانيكي، مما يسمح بكثافة إجمالية أعلى للغرز دون إتلاف الدعامة الأساسية.
تعمل آلة خصلة شريط الإبرة المزدوجة باستخدام محاذاة إزاحة للقضبان الأمامية والخلفية. يسمح هذا التكوين بمقاييس كسرية ومركبة. الجمع بين شريطين متوازيين قياس 1/4 يحقق قياسًا فعالاً يبلغ 1/8. يقوم الشريط الأمامي بتشكيل مجموعة واحدة من الخطوط، بينما يقوم الشريط الخلفي بتشكيل المسافات بينهما. توقيت السكتة الدماغية متدرج لمنع تصادم الإبر.
يسمح هذا الإعداد الميكانيكي المزدوج بالتحكم المستقل. يمكنك إدارة ارتفاعات الوبر، والأنسجة الحلقية/المقطوعة، وكثافات الغرز عبر خطوط الإبرة المختلفة. يمكن للشريط الأمامي تشغيل حلقة عالية بينما يقوم الشريط الخلفي بتشغيل حلقة منخفضة. يؤدي هذا إلى إنشاء أنماط مزخرفة لا يمكن للأشرطة المفردة تكرارها. كما أن مجموعات الحلقات مستقلة أيضًا، مما يسمح بقطع الأكوام على أحد القضبان والأكوام الحلقية على الجانب الآخر.
يمكن برمجة المحركات المؤازرة التي تقود بكرات تغذية الخيوط بشكل مستقل لكل شريط. هذا يعني أنه يمكنك تغذية الخيوط بمعدلات مختلفة للإبر الأمامية والخلفية. تعتبر تغذية الغزل التفاضلية هذه أساسًا لزخرفة الحلقات متعددة المستويات. تعمل قضبان الجيركر أيضًا بشكل مستقل، حيث تتحكم في شد الخيوط أثناء حركة الإبرة لأعلى لضمان تكوين حلقة نظيفة.
تمتلك هذه الآلات القدرة على إنتاج أنماط معقدة وعالية الوضوح. تسمح ميكانيكا تغذية الخيوط والغزل لنظام شريط الإبرة المزدوج بالعمل بكفاءة كآلة ماكينة سجاد لونين . يقوم بتضمين ألوان مختلفة على أشرطة متناوبة. يحمل الشريط الأمامي اللون A، والشريط الخلفي يحمل اللون B.
وهذا يمنع التلوث المتبادل. يمكنك تجنب الابتسامة وتشابك الغزل. تعمل آليات التحكم في النمط، مثل ملحقات التمرير أو عجلات النمط أو خلاصات الغزل التي تعتمد على المؤازرة، على إدارة تسليم الخيوط. يقومون بسحب الخيوط للخلف لإخفاء لون واحد بينما يدفعون الآخر للأمام. وهذا يمنع نزيف الألوان بين القضبان الأمامية والخلفية. يتم دفن الخيط في الظهر عند عدم الحاجة إليه على الوجه.
تضمن دقة المحركات المؤازرة أن الخيوط المخفية لا تشكل طبقة ضخمة على الجزء الخلفي من السجادة. وهذا يحافظ على مرونة السجادة وسهولة لفها. يقوم برنامج الأنماط بترجمة التصاميم الرقمية إلى حركات مؤازرة دقيقة، مما يسمح بتغييرات سريعة في الأنماط دون إعادة تجهيز ميكانيكية.
تحافظ أنظمة شريط الإبرة المزدوجة على سرعات إنتاج تنافسية. إنها تتطابق مع الآلات ذات الشريط الواحد حتى عند تشغيل هياكل معقدة وكثيفة. تقوم القضبان المزدوجة بتوزيع قوة الاختراق على ضربتين منفصلتين. يؤدي هذا إلى تقليل الحمل الفوري على الجزء الخلفي الأساسي، مما يمنع التمزق عند السرعات العالية.
توفر هذه الآلات قابلية التوسع. إنهم يتعاملون مع عمليات تجارية ضخمة بكفاءة. كما أنها تتكيف مع مواصفات سجاد الضيافة المخصصة على المدى القصير. تعمل القدرة على التبديل بين مقاييس الإنتاج المختلفة على تعزيز المرونة التشغيلية على أرضية المصنع. يمكنك تشغيل أمر تجاري بمساحة 10000 ياردة يوم الاثنين وطلب ممر فندق مخصص بمساحة 500 ياردة يوم الأربعاء مع الحد الأدنى من التغييرات الميكانيكية.
أ توفر آلة الخصل ذات المقياس المزدوج حرية تصميم كبيرة. ومع ذلك، فإنه يقدم تعقيدًا متزايدًا في برمجة الخيوط والشد والنمط. لديك ضعف عدد الإبر التي يمكنك خيطها. لديك نظامان منفصلان لتغذية الخيوط للمعايرة. يتطلب إعداد الكريل تخطيطًا دقيقًا لتوجيه أنابيب الغزل دون تشابك.
يتطلب التبديل بين أجهزة القياس المركبة أو لوحات الألوان المختلفة تقييمات واقعية لأوقات التغيير. تستغرق التعديلات الميكانيكية وقتًا أطول. يجب على المشغلين إدارة إجراءات الإعداد المعقدة. يجب عليهم محاذاة الحلقات الأمامية والخلفية بشكل مثالي لضمان الجودة المتسقة. سيؤدي الاختلال في المحاذاة حتى بضعة أجزاء من الألف من البوصة إلى سقوط الغرز أو قطع الخيوط.
تتطلب برمجة الأنماط أيضًا المزيد من المهارة. يجب على المصمم أن يأخذ في الاعتبار الإزاحة المادية بين القضبان الأمامية والخلفية. يتعامل البرنامج عادةً مع حساب الإزاحة هذا، ولكن يجب على المشغل التحقق من علامات التوقيت الموجودة على الماكينة لضمان محاذاة النموذج بشكل صحيح على وجه السجادة.
يمثل حساب فائض الكريل ونفايات الغزل أثناء الإعداد تحديًا صناعيًا. يؤدي ربط قضيبي إبرة مستقلين إلى زيادة هدر القائد. أنت بحاجة إلى المزيد من الخيوط فقط لسحبها عبر الأنابيب، وفوق بكرات التغذية، ومن خلال قضبان الهزات، وصولاً إلى الإبر. يتم قطع هذا الغزل الميت والتخلص منه قبل بدء الإنتاج.
يجب على الشركات المصنعة تخطيط أطوال التشغيل بعناية. يجب عليك إطفاء هذه الخسارة المادية بشكل فعال على مدى فترة إنتاج طويلة. يؤدي التشغيل القصير على الماكينة ذات الشريط المزدوج إلى توليد نسب عالية من الهدر بشكل غير متناسب. يعمل التخطيط الفعال للإنتاج على تقليل النفايات وزيادة إنتاجية المواد إلى أقصى حد عبر هياكل السجاد المختلفة. يمكن أن تساعد تقنيات ربط الهواء في الكريل في تقليل الهدر أثناء تغيير عبوات الغزل.
تحليل النفقات الرأسمالية الأولية لتكنولوجيا شريط الإبرة المزدوجة. قارن هذا مع عائد الاستثمار طويل الأجل المكتسب من خلال تقليل نفايات الخيوط والوصول إلى أسواق السجاد التجارية ذات هامش الربح الأعلى. إن القدرة على إنتاج سجاد منقوش فاخر يبرر الاستثمار الأولي الأعلى. يمكنك المزايدة على المواصفات المعمارية المعقدة التي لا تستطيع المتاجر الفردية لمسها.
تزداد متطلبات الصيانة مع القضبان المزدوجة. يجب عليك مراقبة أنماط تآكل الإبرة على كلا القضبان. تتطلب محاذاة الحلقة المزدوجة والخطاف أدوات دقيقة. يجب أن تأخذ في الاعتبار تكلفة قطع الغيار المتخصصة لأنظمة الشريط المزدوج عند حساب الربحية على المدى الطويل. تتعرض جميع ألواح السرير والحلقات والسكاكين للتآكل وتتطلب طحنًا أو استبدالًا منتظمًا للحفاظ على جودة القطع.
يشكل التوتر غير المتساوي للغزل بين قضبان الإبرة الأمامية والخلفية خطر اعتماد أساسي. يسبب تناقضات هيكلية. ستلاحظ عيوبًا في الوبر المرتفع/المنخفض أو نمطًا منحرفًا عبر عرض السجادة. إذا كان الشريط الأمامي يسحب بشكل أكثر إحكامًا من الشريط الخلفي، فسوف تنحني السجادة.
تتطلب استراتيجيات التخفيف معدات دقيقة. استخدم ملحقات تغذية الخيوط الدقيقة، مثل بكرات التغذية الإيجابية. تنفيذ أنظمة مراقبة التوتر الآلي. يمكن لخلايا الحمل اكتشاف طفرات التوتر وتنبيه المشغلين قبل حدوث العيوب. يعد تسليم الخيوط المتسقة أمرًا إلزاميًا لنجاح الشريط المزدوج. يجب أن يتدفق الخيط بحرية من الكريل، عبر الموجهات المضادة للكهرباء الساكنة، وإلى بكرات التغذية دون تمزق.
يعد توقيت شريط jerker أمرًا بالغ الأهمية هنا. يجب أن يسحب المقدار المحدد من الركود المطلوب لضربة الإبرة. إذا تم توقيت شريط الجيركر مبكرًا جدًا، فإنه يسحب الخيط من الحلقة. إذا تأخر الوقت، فإن الخيط يلتف بشكل غير محكم على الجزء الخلفي من السجادة، مما يخلق خطر التعثر وإهدار المواد.
تتضمن معايرة آلة خصلة شريط الإبرة المزدوجة منحنى تعليمي حاد. يحتاج المشغلون إلى تدريب محدد. يجب عليهم إدارة توقيت الإبرة المزدوجة. يجب ضبط الخلوص من الخطاف إلى الإبرة بشكل مستقل لكلا القضبان. تتطلب مزامنة السكين في إعداد قطع الوبر المزدوج دقة فائقة. يجب أن تقوم السكاكين بقص الخيط على الحلقة في اللحظة المحددة لأقصى امتداد للحلقة.
معايرة عمق السكتة الدماغية وإعدادات لوحة الإبرة تمنع انحراف الإبرة. عند اختراق الطبقات الأولية الثقيلة بكثافات مركبة عالية، يمكن أن تنحني الإبر. وهذا يؤدي إلى اصطدام الإبرة بالحلقة. المعايرة الصحيحة لارتفاع لوحة السرير وحدود السكتة الدماغية تمنع هذا الضرر الكارثي. يستخدم المشغلون مقاييس الاستشعار لضبط الخلوص بين وشاح الإبرة ونقطة الحلقة، وعادة ما يهدفون إلى وجود فجوة تتراوح بين 0.002 إلى 0.005 بوصة.
يجب الالتزام بجداول الصيانة الدورية بصرامة. تتطلب الكاميرات اللامركزية تزييتًا مستمرًا. يجب فحص أذرع الدفع للعب. أي انحدار في نظام التشغيل الميكانيكي سوف يترجم إلى ارتفاعات غير متساوية للأكوام على السجادة النهائية. يعمل نظام القضيب المزدوج على تضخيم أي تآكل ميكانيكي، مما يجعل الصيانة الوقائية مطلبًا يوميًا.
طلب تشغيل عينة مع منكري خيوط محددين للتحقق من السلامة الهيكلية وتوافق الدعم قبل الالتزام بجدول الإنتاج الكامل.
قم بإجراء دراسات زمنية حول تغييرات الترابط لتقييم الكفاءة التشغيلية وتكاليف العمالة المرتبطة بإعدادات الشريط المزدوج بدقة.
استشر مهندسي OEM لمعايرة عمق السكتة الدماغية وإعدادات لوحة الإبرة لمواد الدعم الأساسية المحددة لديك.
قم بتنفيذ برامج تدريب صارمة للمشغلين تركز حصريًا على توقيت حلقة الشريط المزدوج، ومزامنة السكين، وإدارة التوتر.
ج: يشير المقياس إلى المسافة المادية الثابتة بين الإبر على شريط واحد. المقياس المركب هو الكثافة الفعالة والأكثر إحكامًا التي يتم تحقيقها باستخدام تقنيات الأشرطة المتعددة أو المتداخلة أو الإزاحة داخل نفس هيكل السجاد.
ج: إنها تحقق كثافة متغيرة من خلال المحاذاة الفيزيائية لقضيبي الإبرة والتحكم المستقل في تغذية الغزل. يتيح ذلك معدلات غرز مختلفة وارتفاعات الوبر وشد الخيوط عبر عرض السجادة.
ج: نعم، يمكنه تشغيل هياكل ذات مقياس واحد عن طريق ربط شريط واحد فقط. ومع ذلك، يجب مراعاة الكفاءة التشغيلية وأوقات الإعداد، حيث أن تشغيل آلة ذات شريط مزدوج للعمل بقضيب واحد يقلل من استخدام المعدات.
ج: تعتمد أحجام الخيوط المتوافقة على المقياس المركب الفعال وحجم عين الإبرة. يجب أن يمر الحد الأقصى من خيوط الغزل عبر الإبر دون احتكاك مفرط لمنع تكسر الخيوط وتراكم الحرارة.
ج: يحدث الابتسام بسبب عدم التطابق بين المقياس المركب ومنكر الغزل ومعدل الغرزة. يفشل الغزل ذو الحجم الصغير أو كثافة الغرز غير الكافية في توفير تغطية كافية للوبر على الدعم الأساسي.