


Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-07-08 Origine: Sito


La moderna produzione di tappeti richiede rigorose tolleranze ingegneristiche. Una discrepanza tra le dimensioni del filato, il supporto e la spaziatura degli aghi compromette il risultato estetico e la resilienza strutturale. Quando le specifiche della moquette richiedono strutture commerciali complesse e a più densità, un abbinamento errato del calibro comporta costi operativi elevati. Gli scarti di filato, il supporto visibile, la scarsa densità del pelo e i limiti meccanici dei macchinari a barra singola compromettono l’efficienza produttiva. Per ottenere spessori compositi specifici per strutture ad alte prestazioni o multicolori è necessario valutare la tecnologia tufting avanzata. IL La macchina tufting a doppia barra dell'ago funge da variabile critica in questo caso. Colma il divario tra i requisiti di progettazione e la realtà produttiva. Questa attrezzatura fornisce la flessibilità meccanica necessaria per eseguire modelli complessi senza sacrificare la densità.
Il calibro composito deve essere strettamente correlato al titolo del filato e ai sistemi di supporto per garantire l'integrità strutturale e soddisfare i livelli di usura commerciali.
Una macchina tufting a doppia barra d'ago fornisce la flessibilità meccanica necessaria per eseguire spessori compositi complessi e motivi multicolori senza sacrificare la densità.
La valutazione di una macchina tufting a doppio calibro richiede l’analisi dei compromessi tra versatilità del modello, complessità dell’infilatura e velocità di produzione complessiva.
Un'implementazione di successo si basa su un controllo preciso della tensione, sull'esperienza dell'operatore e su una calibrazione rigorosa per mitigare i rischi di deflessione dell'ago e rottura del filo.
Il calibro standard si riferisce alla distanza fisica trasversale fissa tra gli aghi su una singola barra lungo la larghezza della macchina. I calibri standard comuni includono 1/8, 1/10 o 5/64 pollici. Questa misurazione determina la densità di base della struttura trapuntata. Non è possibile modificare questa spaziatura fisica senza sostituire l'intero gruppo della barra dell'ago, il che richiede tempi di inattività e riallineamento meccanico significativi.
Il calibro composito rappresenta la spaziatura effettiva e più stretta dell'ago ottenuta utilizzando barre dell'ago sfalsate, sfalsate o multiple. Ciò crea densità variabili all'interno della stessa struttura del tappeto. Ad esempio, utilizzando due barre di calibro da 1/4 sfalsate di 1/8 di pollice si crea un calibro composito efficace da 1/8. La barra anteriore inserisce una serie di linee e la barra posteriore riempie gli spazi vuoti.
L'interazione tra spessore composito, velocità di cucitura e altezza del pelo forma una triade dimensionale. Questi fattori determinano matematicamente il peso totale del viso e la densità complessiva del ciuffo. Lo misuriamo in ciuffi per pollice quadrato. La regolazione di queste variabili consente agli operatori di progettare caratteristiche prestazionali specifiche nel tappeto, bilanciando l'utilizzo del materiale con i requisiti strutturali.
Far corrispondere lo spessore del filato al calibro composito è un requisito ingegneristico assoluto. Misuriamo lo spessore del filato in denari o titoli. Il filo sovradimensionato forzato in un calibro stretto provoca un forte attrito dell'ago. Ciò porta alla rottura del filamento, all’accumulo di calore dell’ago e ai tempi di fermo della macchina. Il filato sottodimensionato determina una scarsa copertura del pelo. Vedrai il supporto principale, un difetto noto come ghignante. Il tappeto subirà anche un'usura accelerata sotto il traffico pedonale perché i ciuffi mancano di supporto laterale da parte dei filati adiacenti.
Il calibro composito supporta la torsione del filato, misurata in giri per pollice. La scelta corretta del calibro previene la fioritura delle fibre. Impedisce lo schiacciamento del filato sotto il traffico pedonale commerciale. Ciò mantiene l'aspetto del tappeto per tutta la sua durata. Quando il calibro è troppo lento, il filo si scioglie e si infeltrisce rapidamente.
La densità del calibro composito determina anche la scelta della tecnica di tintura. I finimenti compositi densi limitano la penetrazione meccanica della tintura in capo post-tufting. Inoltre, la tintura continua fatica a penetrare nelle strutture strette, determinando una distribuzione del colore non uniforme. I filati pretinti o tinti in massa offrono una scelta strutturalmente più stabile per i tappeti ad alta densità, garantendo la solidità del colore su tutto il pelo.
La selezione del supporto primario deve consentire la penetrazione dell'ago ad alta frequenza. Il supporto deve resistere a forature ripetute senza strapparsi. Non può subire il taglio dell'ago né compromettere la legatura del ciuffo. I supporti in polipropilene tessuto spesso richiedono una lubrificazione specifica per gestire spessori compositi stretti. I supporti spunbonded non tessuti offrono una migliore stabilità dimensionale ma richiedono una selezione precisa della punta dell'ago per evitare di praticare fori di grandi dimensioni.
Gli anelli compositi stretti e multilivello nascondono il terreno in modo efficace. Permettono un'aspirazione industriale efficiente rispetto alle strutture sciolte a calibro singolo. Ciò influisce direttamente sul profilo di manutenzione dell'uso finale della moquette installata. Lo sporco rimane sulla superficie di uno spessore composito stretto, mentre si macina nella base di una struttura sciolta.
Tipo di indicatore |
Configurazione dell'ago |
Applicazione tipica |
Gamma di filati in denari |
|---|---|---|---|
Norma 1/10 |
Barra singola, in linea |
Residenziale a larga scala |
1200-2400 |
Norma 5/64 |
Barra singola, in linea |
Commerciale ad alta densità |
1000 - 1800 |
Composito 1/8 (da due battute 1/4) |
Doppia barra, offset |
Commerciale ad anello multilivello |
1400-2800 |
Composito 1/12 (da due battute 1/6) |
Doppia barra, offset |
Fantasia ad alta definizione |
900-1500 |
Le macchine a barra singola devono affrontare rigidi vincoli meccanici quando tentano strutture ad alta densità, multicolori o a trama variabile. Sono limitati dalla spaziatura fisica fissa degli aghi. Non è possibile spingere una singola barra oltre il suo calibro lavorato. Le camme eccentriche e le aste di spinta possono azionare la barra dell'ago solo a una frequenza specifica prima che le vibrazioni distruggano i cuscinetti.
Per compensare lo scartamento fisso, i produttori spesso ricorrono a costose soluzioni alternative. Alterano in modo aggressivo la velocità del punto per inserire più filo nella lunghezza del tappeto. Ciò crea una struttura sbilanciata. Il tappeto diventa eccessivamente denso nella direzione della macchina ma rimane rado nella direzione trasversale alla macchina. Il supporto primario si deforma sotto la tensione irregolare.
Questi aggiustamenti portano a compromessi. La qualità del tappeto diminuisce. La sensazione al tatto diventa dura e legnosa. Le valutazioni sulle prestazioni commerciali diminuiscono perché i cespi mancano di supporto laterale. Il supporto potrebbe addirittura rompersi durante il processo di rivestimento a causa delle perforazioni eccessive su un unico piano lineare.
Di seguito sono riportati i passaggi comuni per la risoluzione dei problemi che gli operatori eseguono quando le macchine a barra singola non soddisfano le specifiche di densità:
Aumenta la velocità del punto fino ai limiti massimi consentiti prima di sostenere gli strappi.
Passa a un filato con denari più pesanti, rischiando l'attrito dell'ago e danni dovuti al calore.
Applicare rivestimenti in lattice più pesanti durante la rifinitura per aumentare artificialmente la legatura del ciuffo.
Ridurre l'altezza del mucchio per rendere la densità sparsa meno evidente visivamente.
Regolare i tempi della barra jerker per tirare più filo verso la faccia, rischiando che si strappi.
Modificare il supporto principale con un numero di prelievi più elevato, aumentando i costi dei materiali.
Le soluzioni meccaniche per strutture complesse rientrano in alcune categorie. Le barre dell'ago scorrevoli offrono un certo movimento laterale per i motivi a zig-zag, ma rallentano la velocità di produzione. Gli aghi controllati individualmente offrono la massima libertà di progettazione ma funzionano a regimi significativamente più bassi. Barre ad aghi multiple offrono il miglior equilibrio tra velocità e complessità.
Il passaggio ai sistemi a doppia barra ago rappresenta lo standard del settore. Questo approccio consente di ottenere un vero calibro composito e una versatilità strutturale. Lo fa senza sacrificare l'elevata produttività richiesta per una produzione redditizia. Le doppie barre distribuiscono il carico meccanico, consentendo densità di punti complessive più elevate senza distruggere il supporto primario.
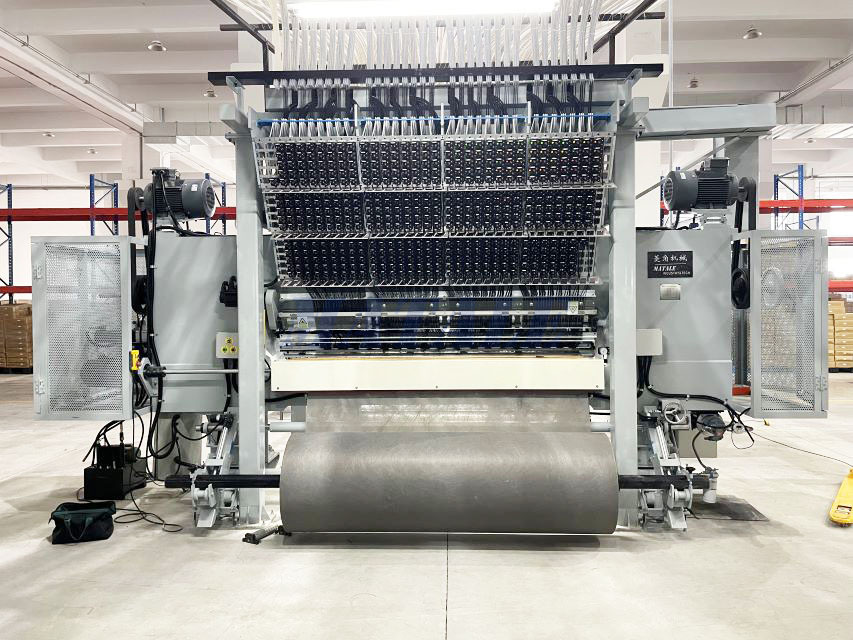
Una macchina tufting a doppia barra ago funziona utilizzando un allineamento sfalsato delle barre anteriore e posteriore. Questa configurazione consente indicatori frazionari e compositi. Combinando due barre parallele di calibro 1/4 si ottiene un calibro effettivo di 1/8. La barra anteriore inserisce una serie di linee, mentre la barra posteriore inserisce gli spazi intermedi. La tempistica della corsa è sfalsata per evitare la collisione degli aghi.
Questa doppia configurazione meccanica consente il controllo indipendente. Puoi gestire l'altezza del pelo, le texture del cappio/taglio e la densità dei punti su diverse linee di aghi. La barra anteriore può eseguire un anello alto mentre la barra posteriore può eseguire un anello basso. Ciò crea motivi strutturati che le singole barre semplicemente non possono replicare. Anche i gruppi del crochet sono indipendenti, consentendo il pelo tagliato su una barra e il pelo ad anello sull'altra.
I servomotori che azionano i rulli di alimentazione del filo possono essere programmati in modo indipendente per ciascuna barra. Ciò significa che puoi alimentare il filo a velocità diverse negli aghi anteriori e posteriori. Questa alimentazione differenziale del filo è il fondamento della modellatura ad anello multilivello. Anche le barre jerker funzionano in modo indipendente, controllando la tensione del filo durante la salita dell'ago per garantire una formazione pulita del cappio.
Queste macchine possiedono la capacità di produrre modelli complessi e ad alta definizione. I meccanismi di infilatura e alimentazione del filo consentono al sistema a doppia barra dell'ago di funzionare in modo efficiente come un macchina per tappeti a due colori . Incorpora colori diversi su barre alternate. La barra anteriore è del colore A, mentre la barra posteriore è del colore B.
Ciò impedisce la contaminazione incrociata. Eviti di sorridere e di impigliarti nel filo. I meccanismi di controllo del disegno, come gli accessori di scorrimento, le ruote del disegno o gli alimentatori di filo servocomandati, gestiscono l'erogazione del filo. Tirano indietro il filo per nascondere un colore mentre spingono l'altro in avanti. Ciò impedisce la fuoriuscita di colori tra le barre anteriore e posteriore. Il filo è sepolto nel supporto quando non è necessario sul viso.
La precisione dei servomotori garantisce che il filo nascosto non crei uno strato ingombrante sul retro del tappeto. Ciò mantiene il tappeto flessibile e facile da arrotolare. Il software del modello traduce i disegni digitali in movimenti servo precisi, consentendo rapidi cambi di modello senza riattrezzamenti meccanici.
I sistemi a doppia barra ago mantengono velocità di produzione competitive. Si adattano alle macchine a barra singola anche quando gestiscono strutture complesse e dense. Le doppie barre distribuiscono la forza di penetrazione su due corse separate. Ciò riduce il carico istantaneo sul supporto primario, prevenendo strappi alle alte velocità.
Queste macchine offrono scalabilità. Gestiscono in modo efficiente massicce tirature commerciali. Si adattano anche alle specifiche dei tappeti per ospitalità personalizzati a breve termine. La possibilità di passare da una scala di produzione all'altra migliora la flessibilità operativa nell'impianto. È possibile eseguire un ordine commerciale da 10.000 iarde lunedì e un ordine personalizzato per corridoi di hotel da 500 iarde mercoledì con modifiche meccaniche minime.
UN La macchina tufting a doppio spessore offre una notevole libertà di progettazione. Tuttavia, introduce una maggiore complessità nell'infilatura, nel tensionamento e nella programmazione dei modelli. Hai il doppio degli aghi da infilare. Hai due sistemi di alimentazione del filo separati da calibrare. La configurazione della cantra richiede un'attenta pianificazione per instradare i tubi del filato senza aggrovigliarsi.
Il passaggio tra diversi indicatori compositi o tavolozze di colori richiede valutazioni realistiche dei tempi di cambio. Le regolazioni meccaniche richiedono più tempo. Gli operatori devono gestire complesse procedure di configurazione. Devono allineare perfettamente i crochet anteriori e posteriori per garantire una qualità costante. Un disallineamento anche di pochi millesimi di pollice causerà la caduta dei punti o il taglio del filo.
Anche la programmazione del pattern richiede più abilità. Il progettista deve tenere conto dello spostamento fisico tra le barre anteriore e posteriore. Il software solitamente gestisce questo calcolo dell'offset, ma l'operatore deve verificare i segni di fasatura sulla macchina per garantire che il disegno si allinei correttamente sulla superficie del tappeto.
Il calcolo dell'eccedenza della cantra e dello scarto di filato durante l'impostazione rappresenta una sfida industriale. L'infilatura di due barre dell'ago indipendenti aumenta lo scarto della guida. Hai bisogno di più filo solo per farlo passare attraverso i tubi, sopra i rulli di alimentazione, attraverso le barre jerker e giù fino agli aghi. Questo filo morto viene tagliato e scartato prima dell'inizio della produzione.
I produttori devono pianificare attentamente la durata delle tirature. È necessario ammortizzare efficacemente questa perdita di materiale su un lungo ciclo di produzione. Tirature brevi su una macchina a doppia barra generano percentuali di scarto sproporzionatamente elevate. Una pianificazione efficiente della produzione riduce al minimo gli sprechi e massimizza la resa del materiale nelle diverse strutture del tappeto. Le tecniche di giunzione ad aria nella cantra possono aiutare a ridurre gli sprechi durante i cambi delle rocche di filato.
Analizzare la spesa in conto capitale iniziale della tecnologia a doppia barra dell'ago. Confrontate questo risultato con il ROI a lungo termine ottenuto grazie alla riduzione degli scarti di filato e all’accesso ai mercati dei tappeti commerciali con margini più elevati. La capacità di produrre tappeti con motivi di alta qualità giustifica il maggiore investimento iniziale. Puoi fare offerte per specifiche architettoniche complesse che i negozi con un solo bar non possono toccare.
I requisiti di manutenzione aumentano con le doppie barre. È necessario monitorare i modelli di usura dell'ago su entrambe le barre. L'allineamento del doppio crochet e del gancio richiede strumenti di precisione. È necessario tenere conto del costo delle parti di ricambio specializzate per i sistemi a doppia barra quando si calcola la redditività a lungo termine. La piastra base, i crochet e i coltelli sono tutti soggetti a usura e richiedono una rettifica o una sostituzione regolare per mantenere la qualità del taglio.
La tensione irregolare del filo tra le barre degli aghi anteriore e posteriore rappresenta un rischio primario per l'adozione. Causa incongruenze strutturali. Vedrai difetti del pelo alto/basso o distorsioni del disegno su tutta la larghezza del tappeto. Se la barra anteriore tira più forte di quella posteriore, il tappeto si piegherà.
Le strategie di mitigazione richiedono attrezzature di precisione. Utilizzare accessori per l'alimentazione del filo di precisione, come i rulli per l'alimentazione positiva. Implementare sistemi automatizzati di monitoraggio della tensione. Le celle di carico sono in grado di rilevare picchi di tensione e allertare gli operatori prima che si verifichino difetti. La consegna coerente del filato è obbligatoria per il successo della doppia barra. Il filo deve fluire liberamente dalla cantra, attraverso le guide antistatiche e nei rulli di alimentazione senza impigliarsi.
La tempistica della barra jerker è fondamentale qui. Deve avere la quantità esatta di gioco necessaria per la corsa dell'ago. Se la barra jerker viene cronometrata troppo presto, tira fuori il filo dal crochet. Se la tempistica è troppo tardi, il filo si arriccia liberamente sul retro del tappeto, creando pericolo di inciampo e spreco di materiale.
La calibrazione di una macchina tufting a doppia barra d'ago comporta una ripida curva di apprendimento. Gli operatori necessitano di una formazione specifica. Devono gestire la tempistica del doppio ago. La distanza tra il gancio e l'ago deve essere impostata in modo indipendente per entrambe le barre. La sincronizzazione dei coltelli in una configurazione di pali tagliati a doppia barra richiede estrema precisione. I coltelli devono tagliare il filo contro il crochet nel momento esatto della massima estensione della spira.
La calibrazione della profondità della corsa e delle impostazioni della placca ago impedisce la deflessione dell'ago. Quando penetrano supporti primari pesanti ad alte densità composite, gli aghi possono piegarsi. Ciò porta a collisioni tra ago e crochet. Una corretta calibrazione dell'altezza della piastra del basamento e dei limiti di corsa previene questo danno catastrofico. Gli operatori utilizzano spessimetri per impostare la distanza tra la sciarpa dell'ago e la punta del crochet, solitamente mirando a uno spazio compreso tra 0,002 e 0,005 pollici.
I programmi di manutenzione periodica devono essere rigorosamente applicati. Le camme eccentriche richiedono una lubrificazione costante. È necessario controllare il gioco delle aste di comando. Qualsiasi pendenza nel sistema di azionamento meccanico si tradurrà in altezze del pelo irregolari sul tappeto finito. Il sistema a doppia barra amplifica l’eventuale usura meccanica, rendendo la manutenzione preventiva un’esigenza quotidiana.
Richiedi campioni con denari di filato specifici per verificare l'integrità strutturale e la compatibilità del supporto prima di impegnarti in un programma di produzione completo.
Condurre studi temporali sui cambi di filettatura per valutare accuratamente l'efficienza operativa e i costi di manodopera associati alle configurazioni a doppia barra.
Consultare gli ingegneri OEM per calibrare la profondità della corsa e le impostazioni della placca ago per i materiali di supporto primari specifici.
Implementa rigorosi programmi di formazione per gli operatori incentrati esclusivamente sulla temporizzazione del crochet a doppia barra, sulla sincronizzazione dei coltelli e sulla gestione della tensione.
R: Il calibro si riferisce alla distanza fisica fissa tra gli aghi su una singola barra. Il calibro composito è la densità effettiva e più stretta ottenuta utilizzando tecniche multi-barra, sfalsate o sfalsate all'interno della stessa struttura del tappeto.
R: Raggiunge una densità variabile attraverso l'allineamento fisico sfasato di due barre dell'ago e il controllo indipendente dell'alimentazione del filo. Ciò consente velocità di punto, altezze del pelo e tensioni del filo diverse su tutta la larghezza del tappeto.
R: Sì, può eseguire strutture a scartamento singolo filettando solo una barra. Tuttavia, è necessario considerare l'efficienza operativa e i tempi di configurazione, poiché il funzionamento di una macchina a doppia barra per lavori a barra singola sottoutilizza l'attrezzatura.
R: Le dimensioni del filato compatibili dipendono dal calibro composito effettivo e dalla dimensione della cruna dell'ago. La massima denari del filato deve passare attraverso gli aghi senza eccessivo attrito per evitare la rottura del filamento e l'accumulo di calore.
R: Il ghignamento si verifica a causa di una mancata corrispondenza tra spessore composito, denari del filato e velocità del punto. Il filato sottodimensionato o la densità dei punti insufficiente non riescono a fornire un'adeguata copertura del pelo sul supporto primario.