


Visualizações: 0 Autor: Editor do site Horário de publicação: 08/07/2026 Origem: Site


A fabricação moderna de carpetes exige tolerâncias de engenharia rigorosas. Uma incompatibilidade entre o tamanho do fio, a base e o espaçamento das agulhas compromete o resultado estético e a resiliência estrutural. Quando as especificações dos carpetes exigem estruturas comerciais complexas e de múltiplas densidades, a correspondência incorreta de bitolas acarreta pesados custos operacionais. O desperdício de fio, o suporte visível, a baixa densidade da pilha e os limites mecânicos das máquinas de barra única prejudicam a eficiência da produção. Alcançar medidores compostos específicos para estruturas multicoloridas ou de alto desempenho requer a avaliação de tecnologia avançada de tufos. O A máquina de tufos com barra de agulha dupla serve como variável crítica aqui. Ele preenche a lacuna entre os requisitos de design e a realidade da produção. Este equipamento proporciona a flexibilidade mecânica necessária para executar padrões complexos sem sacrificar a densidade.
A bitola composta deve estar estritamente correlacionada com o denier do fio e os sistemas de suporte para garantir a integridade estrutural e atender às classificações de desgaste comerciais.
Uma máquina tufadora com barra de agulha dupla fornece a flexibilidade mecânica necessária para executar medidores compostos complexos e padrões multicoloridos sem sacrificar a densidade.
A avaliação de uma máquina tufadora de bitola dupla requer a análise de compensações entre versatilidade de padrão, complexidade de rosqueamento e velocidade geral de produção.
A implementação bem-sucedida depende do controle preciso da tensão, da experiência do operador e da calibração rigorosa para mitigar os riscos de deflexão da agulha e quebra do fio.
A bitola padrão refere-se à distância transversal física fixa entre as agulhas em uma única barra ao longo da largura da máquina. Os medidores padrão comuns incluem 1/8, 1/10 ou 5/64 polegadas. Esta medição determina a densidade da linha de base da estrutura tufada. Você não pode alterar esse espaçamento físico sem substituir todo o conjunto da barra da agulha, o que requer um tempo de inatividade significativo e realinhamento mecânico.
O medidor composto representa o espaçamento entre agulhas mais estreito e eficaz obtido ao utilizar barras de agulhas escalonadas, deslocadas ou múltiplas. Isso cria densidades variadas dentro da mesma estrutura do carpete. Por exemplo, usar duas barras de medida de 1/4 deslocadas em 1/8 de polegada cria uma medida composta de 1/8 eficaz. A barra frontal preenche um conjunto de linhas e a barra traseira preenche as lacunas.
A interação entre a bitola composta, a taxa de pontos e a altura da pilha forma uma tríade dimensional. Esses fatores determinam matematicamente o peso total da face e a densidade geral do tufo. Medimos isso em tufos por polegada quadrada. O ajuste dessas variáveis permite que os operadores projetem características de desempenho específicas no carpete, equilibrando o uso do material com os requisitos estruturais.
A correspondência da espessura do fio com a bitola composta é um requisito absoluto de engenharia. Medimos a espessura do fio em denier ou contagem. Fio superdimensionado forçado em uma bitola apertada causa forte fricção na agulha. Isso leva à quebra do filamento, ao acúmulo de calor da agulha e à parada da máquina. Fios subdimensionados resultam em cobertura deficiente do pêlo. Você verá o suporte principal, um defeito conhecido como sorriso. O tapete também sofrerá desgaste acelerado sob o tráfego de pedestres porque os tufos não têm suporte lateral dos fios adjacentes.
O medidor composto suporta a torção do fio, medida em voltas por polegada. A seleção adequada do calibre evita o florescimento da fibra. Impede que o fio se esmague sob o tráfego comercial. Isso mantém a aparência do carpete ao longo de sua vida útil. Quando a bitola está muito frouxa, o fio se desenrola e desce rapidamente.
A densidade do composto também determina a seleção da técnica de tingimento. Medidores compostos densos limitam a penetração mecânica do tingimento pós-tufagem. O tingimento contínuo também tem dificuldade para penetrar em estruturas compactas, resultando em distribuição desigual de cores. Os fios pré-tingidos ou tingidos em solução oferecem uma escolha estruturalmente mais estável para carpetes de alta densidade, garantindo a estabilidade da cor em toda a pilha.
A seleção do suporte primário deve acomodar a penetração da agulha de alta frequência. O suporte deve resistir a perfurações repetidas sem rasgar. Não pode sofrer cortes de agulha ou comprometer a ligação do tufo. Os suportes de polipropileno tecido geralmente requerem lubrificação específica para manusear medidores compostos apertados. Os suportes não tecidos spunbonded oferecem melhor estabilidade dimensional, mas exigem seleção precisa da ponta da agulha para evitar furos grandes.
Loops compostos de vários níveis e apertados escondem o solo de forma eficaz. Eles permitem uma aspiração industrial eficiente em comparação com estruturas soltas de bitola única. Isto impacta diretamente o perfil de manutenção do uso final do carpete instalado. A sujeira permanece na superfície de um medidor composto compacto, enquanto se acumula na base de uma estrutura solta.
Tipo de medidor |
Configuração da agulha |
Aplicação Típica |
Gama Denier de Fios |
|---|---|---|---|
Padrão 1/10 |
Barra única, em linha |
Residencial em tear largo |
1200 - 2400 |
Padrão 5/64 |
Barra única, em linha |
Comercial de alta densidade |
1000 - 1800 |
Composto 1/8 (de duas barras 1/4) |
Barra dupla, deslocamento |
Comercial de loop multinível |
1400 - 2800 |
Composto 1/12 (de dois compassos 1/6) |
Barra dupla, deslocamento |
Padronizado de alta definição |
900 - 1500 |
As máquinas de barra única enfrentam fortes restrições mecânicas ao tentar estruturas de alta densidade, multicoloridas ou de textura variável. Eles são limitados pelo espaçamento físico fixo das agulhas. Você não pode empurrar uma única barra além de seu medidor usinado. Os cames excêntricos e as hastes só podem acionar a barra da agulha em uma frequência específica antes que a vibração destrua os rolamentos.
Para compensar um medidor fixo, os fabricantes recorrem frequentemente a soluções dispendiosas. Eles alteram agressivamente a taxa de pontos para colocar mais fio no comprimento do tapete. Isso cria uma estrutura desequilibrada. O carpete fica excessivamente denso na direção da máquina, mas permanece esparso na direção transversal à máquina. O suporte primário se deforma sob a tensão desigual.
Esses ajustes resultam em compromissos. A qualidade do tapete cai. A sensação da mão torna-se áspera e áspera. As classificações de desempenho comercial caem porque os tufos não têm suporte lateral. O suporte pode até rachar durante o processo de revestimento devido às perfurações excessivas num único plano linear.
Aqui estão as etapas comuns de solução de problemas que os operadores realizam quando as máquinas de barra única não atendem às especificações de densidade:
Aumente a taxa de pontos até os limites máximos permitidos antes de recuar os rasgos.
Mude para um fio denier mais pesado, arriscando fricção da agulha e danos causados pelo calor.
Aplique revestimentos de látex mais pesados durante o acabamento para aumentar artificialmente a ligação dos tufos.
Reduza a altura da pilha para tornar a densidade esparsa menos aparente visualmente.
Ajuste o sincronismo da barra jerker para puxar mais fio para o rosto, arriscando arrancamentos.
Mude o suporte primário para uma contagem de separação mais pesada, aumentando os custos de material.
As soluções mecânicas para estruturas complexas enquadram-se em algumas categorias. As barras de agulha deslizantes oferecem algum movimento lateral para padrões em zigue-zague, mas diminuem a velocidade de produção. As agulhas controladas individualmente proporcionam a máxima liberdade de design, mas funcionam a RPMs significativamente mais baixas. Várias barras de agulha oferecem o melhor equilíbrio entre velocidade e complexidade.
A transição para sistemas de barra de agulha dupla representa o padrão da indústria. Esta abordagem alcança verdadeira bitola composta e versatilidade estrutural. Isso é feito sem sacrificar o alto rendimento necessário para uma fabricação lucrativa. As barras duplas distribuem a carga mecânica, permitindo maiores densidades gerais de pontos sem destruir o suporte primário.
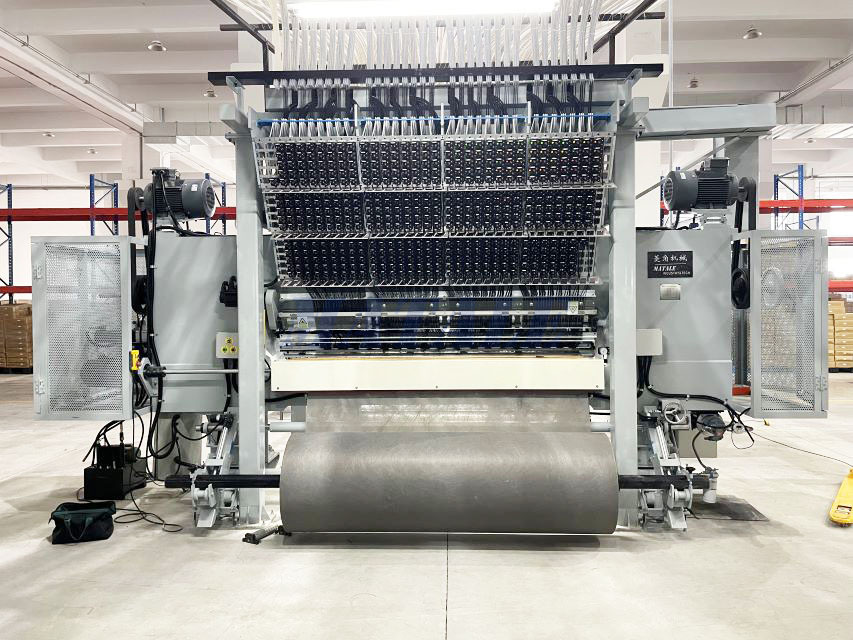
Uma máquina tufadora com barra de agulha dupla opera usando um alinhamento deslocado das barras dianteiras e traseiras. Esta configuração permite medidores fracionários e compostos. A combinação de duas barras paralelas de bitola 1/4 obtém uma bitola efetiva de 1/8. A barra frontal adorna um conjunto de linhas e a barra traseira adorna os espaços intermediários. O tempo do curso é escalonado para evitar que as agulhas colidam.
Esta configuração mecânica dupla permite controle independente. Você pode gerenciar alturas de pilha, texturas de loop/corte e densidades de pontos em diferentes linhas de agulha. A barra frontal pode fazer um loop alto enquanto a barra traseira faz um loop baixo. Isso cria padrões texturizados que barras únicas simplesmente não conseguem replicar. Os conjuntos de laçadores também são independentes, permitindo o corte da pilha em uma barra e a pilha de laçadas na outra.
Os servomotores que acionam os rolos de alimentação do fio podem ser programados de forma independente para cada barra. Isso significa que você pode alimentar o fio em taxas diferentes nas agulhas dianteira e traseira. Esta alimentação diferencial do fio é a base da padronização de loops multiníveis. As barras jerker também operam de forma independente, controlando a tensão do fio durante o movimento ascendente da agulha para garantir uma formação de laço limpa.
Essas máquinas possuem a capacidade de produzir padrões complexos e de alta definição. A mecânica de enfiamento e alimentação do fio permite que um sistema de barra de agulha dupla funcione eficientemente como máquina de carpete de duas cores . Incorpora cores diferentes em barras alternadas. A barra frontal carrega a cor A e a barra traseira carrega a cor B.
Isto evita a contaminação cruzada. Você evita sorrisos e emaranhados de fios. Mecanismos de controle de padrão, como acessórios de rolagem, rodas de padrão ou alimentadores de fio acionados por servo, gerenciam a entrega do fio. Eles puxam o fio para trás para esconder uma cor enquanto empurram a outra para frente. Isso evita o sangramento de cores entre as barras frontal e traseira. O fio fica enterrado na parte de trás quando não é necessário no rosto.
A precisão dos servomotores garante que o fio escondido não crie uma camada volumosa na parte de trás do carpete. Isso mantém o carpete flexível e fácil de enrolar. O software de padrão traduz projetos digitais em movimentos servo precisos, permitindo mudanças rápidas de padrão sem reequipamento mecânico.
Os sistemas de barra de agulha dupla mantêm velocidades de produção competitivas. Eles combinam com máquinas de barra única mesmo quando executam estruturas densas e complexas. As barras duplas distribuem a força de penetração em dois golpes separados. Isto reduz a carga instantânea no suporte primário, evitando rasgos em altas velocidades.
Essas máquinas oferecem escalabilidade. Eles lidam com grandes execuções comerciais com eficiência. Eles também se adaptam às especificações de carpetes de hospitalidade personalizados e de curta tiragem. A capacidade de alternar entre diferentes escalas de produção aumenta a flexibilidade operacional no chão de fábrica. Você pode executar um pedido comercial de 10.000 jardas na segunda-feira e um pedido personalizado de corredor de hotel de 500 jardas na quarta-feira com alterações mecânicas mínimas.
UM A máquina tufadora de bitola dupla oferece significativa liberdade de design. No entanto, introduz maior complexidade no rosqueamento, tensionamento e programação de padrões. Você tem o dobro de agulhas para enfiar. Você tem dois sistemas de alimentação de fio separados para calibrar. A configuração do cesto requer um planejamento cuidadoso para direcionar os tubos do fio sem emaranhar.
Alternar entre diferentes medidores compostos ou paletas de cores requer avaliações realistas dos tempos de troca. Os ajustes mecânicos demoram mais. Os operadores devem gerenciar procedimentos de configuração complexos. Eles devem alinhar perfeitamente os laçadores dianteiros e traseiros para garantir uma qualidade consistente. Um desalinhamento de até mesmo alguns milésimos de polegada causará queda de pontos ou corte de fio.
A programação padrão também requer mais habilidade. O projetista deve levar em conta o deslocamento físico entre as barras frontal e traseira. O software geralmente faz esse cálculo de deslocamento, mas o operador deve verificar as marcas de sincronização na máquina para garantir que o padrão esteja alinhado corretamente na face do carpete.
Calcular o excesso de bobina e o desperdício de fio durante a configuração representa um desafio industrial. Enfiar a linha em duas barras de agulha independentes aumenta o desperdício de líder. Você precisa de mais fio apenas para passar pelos tubos, pelos rolos de alimentação, pelas barras oscilantes e até as agulhas. Esse fio morto é cortado e descartado antes do início da produção.
Os fabricantes devem planejar cuidadosamente a duração das tiragens. Você tem que amortizar essa perda de material de forma eficaz durante um longo ciclo de produção. Pequenas tiragens em uma máquina de barra dupla geram porcentagens de desperdício desproporcionalmente altas. O planejamento de produção eficiente minimiza o desperdício e maximiza o rendimento do material em diferentes estruturas de carpetes. As técnicas de emenda a ar na bobina podem ajudar a reduzir o desperdício durante as trocas de bobinas de fios.
Analise o gasto de capital inicial da tecnologia de barra de agulha dupla. Compare isso com o ROI de longo prazo obtido através da redução do desperdício de fios e do acesso a mercados comerciais de carpetes com margens mais altas. A capacidade de produzir tapetes com padrões premium justifica o maior investimento inicial. Você pode licitar em especificações arquitetônicas complexas que as lojas de um único bar não podem atender.
Os requisitos de manutenção aumentam com barras duplas. Você deve monitorar os padrões de desgaste das agulhas em ambas as barras. O alinhamento duplo do laçador e do gancho requer ferramentas de precisão. Você deve levar em consideração o custo de peças de reposição especializadas para sistemas de barra dupla ao calcular a lucratividade a longo prazo. A placa base, os laçadores e as facas sofrem desgaste e requerem retificação ou substituição regular para manter a qualidade do corte.
A tensão irregular do fio entre as barras da agulha dianteira e traseira representa um risco primário de adoção. Causa inconsistências estruturais. Você verá defeitos de pêlo alto/baixo ou padrão distorcido em toda a largura do carpete. Se a barra frontal for mais apertada do que a barra traseira, o carpete se curvará.
As estratégias de mitigação requerem equipamentos de precisão. Utilize acessórios de alimentação de fio de precisão, como rolos de alimentação positiva. Implementar sistemas automatizados de monitoramento de tensão. As células de carga podem detectar picos de tensão e alertar os operadores antes que ocorram defeitos. A entrega consistente do fio é obrigatória para o sucesso da barra dupla. O fio deve fluir livremente da gaiola, através das guias antiestáticas e para os rolos de alimentação, sem ficar preso.
O tempo da barra jerker é crítico aqui. Ele deve puxar a quantidade exata de folga necessária para o curso da agulha. Se a barra jerker for cronometrada muito cedo, ela puxará o fio para fora do laçador. Se for cronometrado tarde demais, o fio fica solto na parte de trás do carpete, criando risco de tropeçar e desperdiçar material.
Calibrar uma máquina de tufos com barra de agulha dupla envolve uma curva de aprendizado acentuada. Os operadores necessitam de treinamento específico. Eles devem gerenciar o sincronismo da agulha dupla. A folga entre o gancho e a agulha deve ser definida de forma independente para ambas as barras. A sincronização da faca em uma configuração de pilha de corte de barra dupla requer extrema precisão. As facas devem cortar o fio contra a laçadeira no momento exato de extensão máxima da laçada.
A calibração da profundidade do curso e das configurações da placa da agulha evita a deflexão da agulha. Ao penetrar em suportes primários pesados em altas densidades de compósito, as agulhas podem entortar. Isso leva a colisões entre agulha e laçador. A calibração adequada da altura da base e dos limites de curso evita esses danos catastróficos. Os operadores usam calibradores de folga para definir a folga entre o lenço da agulha e a ponta do laçador, geralmente visando uma folga de 0,002 a 0,005 polegadas.
Os cronogramas regulares de manutenção devem ser rigorosamente aplicados. Os cames excêntricos requerem lubrificação constante. As varetas devem ser verificadas quanto à folga. Qualquer inclinação no sistema de acionamento mecânico se traduzirá em alturas irregulares de pilha no carpete acabado. O sistema de barra dupla amplifica qualquer desgaste mecânico, tornando a manutenção preventiva uma necessidade diária.
Solicite amostras com deniers de fios específicos para verificar a integridade estrutural e a compatibilidade do suporte antes de se comprometer com um cronograma de produção completo.
Realize estudos de tempo nas trocas de roscas para avaliar com precisão a eficiência operacional e os custos de mão de obra associados às configurações de barra dupla.
Consulte os engenheiros OEM para calibrar a profundidade do traço e as configurações da placa da agulha para seus materiais de suporte primários específicos.
Implemente programas rigorosos de treinamento de operadores focados exclusivamente na sincronização do looper de barra dupla, sincronização de facas e gerenciamento de tensão.
R: Medidor refere-se à distância física fixa entre as agulhas em uma única barra. A bitola composta é a densidade efetiva e mais estreita obtida usando técnicas de múltiplas barras, escalonadas ou offset dentro da mesma estrutura de carpete.
R: Atinge densidade variável através do alinhamento físico deslocado de duas barras de agulha e controle independente de alimentação do fio. Isso permite diferentes taxas de pontos, alturas de pêlo e tensões de fios em toda a largura do carpete.
R: Sim, ele pode executar estruturas de bitola única rosqueando apenas uma barra. No entanto, a eficiência operacional e os tempos de configuração devem ser considerados, pois operar uma máquina de barra dupla para trabalho com barra única subutiliza o equipamento.
R: Os tamanhos de fio compatíveis dependem da bitola composta efetiva e do tamanho do olho da agulha. O denier máximo do fio deve passar pelas agulhas sem atrito excessivo para evitar a quebra do filamento e o acúmulo de calor.
R: O arrepio ocorre devido a uma incompatibilidade entre a bitola composta, o denier do fio e a taxa de pontos. O fio subdimensionado ou a densidade insuficiente do ponto não proporcionam uma cobertura adequada do pêlo sobre o suporte primário.