


المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 11-07-2026 المنشأ: موقع


ينطوي تصنيع السجاد المتسرع على تكاليف مالية وتكاليف مخفية تتعلق بالسمعة، مما يؤدي غالبًا إلى فشل المنتج مبكرًا. عندما يعاني المستهلكون من تقشر الدعامات خلال أول 15 شهرًا من التثبيت، فإن السبب الجذري يشير عادةً إلى أرضية الإنتاج. يواجه المصنعون باستمرار التوتر بين تعظيم إنتاجية الإنتاج وضمان الربط الكيميائي المناسب لمركبات دعم السجاد. يحدد هذا التوازن الدقيق متانة المنتج النهائي وسلامته الهيكلية.
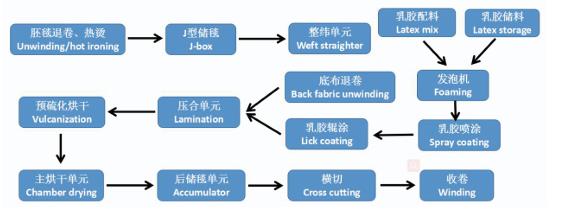
يتطلب التخفيف من عيوب المعالجة إجراء تقييم عميق للبنية التحتية للإنتاج. إن تحقيق التحكم الحراري الدقيق اللازم للمعالجة المثلى للمركب أمر مستحيل باستخدام المعدات القديمة. الترقية إلى حديثة ودقيقة حرارياً توفر آلة طلاء السجاد التحكم اللازم للحفاظ على سرعات الخطوط العالية دون المساس بالسلامة الكيميائية للبطانة.
يرتبط وقت المعالجة غير الكافي ارتباطًا مباشرًا بفشل السجاد الكارثي، بما في ذلك التصفيح، وانخفاض قوة ربط الخصل، وزيادة التعرض للرطوبة والأضرار الميكروبية.
يعد التمييز بين 'التجفيف' (الماء المتبخر) و'المعالجة' (الربط الكيميائي للبوليمرات) هو المحرك الأساسي لمتانة السجاد على المدى الطويل.
الإفراط في المعالجة أمر خطير مثل المعالجة المنخفضة؛ يؤدي التعرض للحرارة لفترة طويلة بعد النافذة المثالية إلى تحلل سلاسل البوليمر الداعمة، مما يؤدي إلى هشاشة الظهر وانخفاض قوة الارتباط.
يتيح تحديث خط طلاء السجاد اللاتكس للمصنعين زيادة سرعات الخط دون التضحية بوقت المكوث الإلزامي والاتساق الحراري المطلوب للمعالجة المثالية.
يتطلب تقييم ماكينة طلاء السجاد الجديدة تحليل عناصر التحكم في درجة الحرارة وديناميكيات تدفق الهواء وإدارة التوتر لضمان التطبيق والمعالجة المتسقة.
التجفيف والمعالجة عمليتان متميزتان في صناعة السجاد. يتضمن التجفيف إزالة الماء ببساطة من المركب المطبق من خلال التبخر. ومع ذلك، يتطلب العلاج البلمرة الكيميائية أو الربط المتقاطع لمركبات اللاتكس أو البولي يوريثان. يشكل هذا التفاعل الكيميائي شبكة قوية ومتينة تربط مكونات السجاد معًا.
يتطلب تحقيق أقصى قوة ربط في مركبات دعم السجاد ظروفًا كيميائية محددة. يجب أن تصل البوليمرات إلى حالة تتشابك فيها، مما يؤ
مرحلة العملية |
العمل الأساسي |
النتيجة البدنية |
التأثير على متانة السجاد |
|---|---|---|---|
تجفيف |
تبخر الماء عن طريق الحرارة |
يصبح المركب صلبًا عند اللمس |
الحد الأدنى من القوة الهيكلية. عرضة للفشل |
علاج |
الربط الكيميائي للبوليمرات |
تشكل الروابط الجزيئية شبكة مرنة |
الحد الأقصى لربط الخصل ومقاومة التصفيح |
يجب الحفاظ على عتبات درجة الحرارة المحددة خلال مدة محددة، تعرف باسم وقت المكوث، لتنشيط عوامل المعالجة بشكل صحيح. إذا كانت درجة اد ظروفًا كيميائية محددة. يجب أن تصل البوليمرات إلى حالة تتشابك فيها، مما يؤدي إلى إنشاء بنية مرنة. إذا توقفت العملية عند مجرد التجفيف، يظل الجزء الخلفي ضعيفًا وعرضة للعطل الميكانيكي تحت الضغط. غالبًا ما نرى المشغلين يخلطون بين السطح الجاف والمركب المعالج، مما يؤدي إلى مشكلات كبيرة في مراقبة الجودة.
تؤثر متغيرات بيئة المصنع المحيطة بشكل كبير على معدل تبخر الماء الأولي في أ خط طلاء السجاد اللاتكس . تعمل الرطوبة الموسمية أو المناخات الساحلية الرطبة على إبطاء التبخر، مما يؤدي إلى تغيير ملف تعريف درجة الحرارة الزمنية المطلوبة. تؤكد عدسات التقييم المتوافقة مع معايير الصناعة على العلاقة المباشرة بين التعرض الحراري المتسق والأداء اللاصق الموثوق.
الرطوبة المحيطة: تؤدي الرطوبة العالية في هواء المصنع إلى إبطاء مرحلة التجفيف الأولية، مما يتطلب فترات بقاء أطول في الفرن.
اللزوجة المركبة: تتطلب تطبيقات اللاتكس السميكة منحنى حرارة متدرج أبطأ لمنع تسلخ السطح.
وزن الركيزة: تمتص الدعامات الأولية الأثقل المزيد من الحرارة، مما يغير معدل النقل الحراري إلى المركب الكيميائي.
سرعة تدفق الهواء: يكسر تدفق الهواء المناسب الطبقة الحدودية للرطوبة على سطح السجاد، مما يؤدي إلى تسريع التبخر.
تؤدي درجات حرارة المعالجة الطويلة أو المفرطة إلى تدهور شبكات دعم البوليمر. عندما تتجاوز درجات الحرارة العتبة الكيميائية المثالية، تتفكك سلاسل البوليمر بدلاً من تقويتها. يؤدي هذا التدهور الحراري إلى تدمير السلامة الهيكلية للمركب الداعم.
الجزء الخلفي الذي يبدو جافًا ويشعر بأنه 'خالي من الالتصاق' لا يزال من الممكن أن يمتلك قوة ترابط وتقشير منخفضة بشكل كبير. التعرض الزائد في الفرن يجعل المركب هشًا. يؤدي الاعتماد فقط على المظهر السطحي بدلاً من القياسات الحرارية الدقيقة إلى فشل المنتج بشكل كارثي في الميدان. يجب عليك الاعتماد على مجسات درجة الحرارة الداخلية والإدارة الصارمة للوصفات، وليس مجرد فحص بصري في نهاية السطر.
يحدث فصل الدعامة الثانوية عندما تفشل الطبقة اللاصقة في تثبيت الدعامات الأولية والثانوية معًا. المعالجة غير الكافية تترك مادة اللاتكس ضعيفة، مما يمنع وجود رابطة ميكانيكية قوية. غالبًا ما تظهر حالات فشل التنفيذ في العالم الحقيقي في شكل شكاوى المستهلكين من تقشر بطانات السجاد بعد وقت قصير من التثبيت، وأحيانًا خلال 12 إلى 15 شهرًا.
مادة اللاتكس غير المعالجة معرضة بشدة للعوامل البيئية بعد التثبيت. يؤدي التعرض للأشعة فوق البنفسجية وأشعة الشمس المباشرة والرطوبة المحيطة إلى تسريع تفكك المركب الضعيف. يؤدي هذا التدهور السريع إلى تحويل ما ينبغي أن يكون غطاء أرضي متين إلى فوضى هشة وفاشلة. عندما تقوم بسحب سجادة فاشلة وترى غبارًا أبيض أو رقائق خلفها، فإنك تنظر إلى النتيجة المباشرة لعدم كفاية المظهر الحراري أثناء التصنيع.
المعالجة غير الكافية تترك الدعامة الأساسية وحلقات الغزل عرضة لعمليات السحب. وبدون شبكة لاصقة مترابطة بشكل كامل، تفتقر الخصلات إلى المرساة اللازمة لتحمل حركة السير. وهذا يؤدي إلى التآكل المبكر وتدهور المظهر بسرعة.
التأثير على استقرار الأبعاد شديد بنفس القدر. السجاد ذو الظهر غير المعالج يفتقر إلى الصلابة الهيكلية، مما يؤدي إلى التواء، والتمدد، والتجاعيد. تصيب هذه المشكلات كلاً من التطبيقات التجارية والسكنية، مما يؤدي إلى عمليات استبدال مكلفة وإلحاق الضرر بالسمعة. إن السجاد الذي يخرج عن شكله خلال ستة أشهر من التثبيت يعاني دائمًا من ضعف التحكم في التوتر أو عدم كفاية الحرارة أثناء عملية الدعم.
تخلق الرطوبة المحتبسة الناتجة عن المعالجة غير الكاملة أرضًا خصبة لتكاثر العفن والعفن والبكتيريا داخل الهيكل الداعم. كلما طالت مدة بقاء الرطوبة، زاد خطر انتشار الميكروبات. وهذا يضر بالنظافة والسلامة في البيئة الداخلية.
علاوة على ذلك، يمكن أن تؤدي المركبات الكيميائية غير المعالجة إلى إطلاق الغازات لفترة طويلة. تنتج انبعاثات المركبات العضوية المتطايرة المرتفعة (VOC) من البلمرة غير الكاملة. السجاد الذي ينبعث منه مستويات عالية من المركبات العضوية المتطايرة لا يتوافق مع معايير جودة الهواء الداخلي ومعايير المباني الخضراء، مما يحد من صلاحيته في السوق. يؤدي العلاج المناسب إلى حبس هذه المواد الكيميائية في قالب بوليمر مستقر، مما يمنعها من التسرب إلى الهواء.
يحدد الطول المادي لفرن المعالجة الحد الأقصى لسرعة الخط المسموح بها. مطلوب وقت سكون محدد رياضيًا حتى يصل المركب إلى المعالجة الكاملة. إذا كان الخط سريعًا جدًا بالنسبة لطول الفرن، فستخرج السجادة غير معالجة.
تعمل الآلات الحديثة على تحسين هذه النسبة لمنع الاختناقات دون التعجيل بالعلاج. ومن خلال تمديد أطوال الفرن أو تحسين كفاءة نقل الحرارة، يمكن للمصنعين زيادة الإنتاجية بأمان. وهذا يضمن تحقيق أهداف الإنتاج دون المخاطرة بالتعرض الحراري الزائد أو المعالجة المنخفضة. لا يمكنك غش الفيزياء؛ إذا كان المجمع الخاص بك يتطلب ثلاث دقائق عند درجة حرارة 300 درجة فهرنهايت، فيجب حساب سرعة الخط الخاص بك للحفاظ على السجادة في المنطقة الحرارية لتلك المدة بالضبط.
طول الفرن (متر) |
وقت المكوث المطلوب (بالدقائق) |
الحد الأقصى لسرعة الخط الآمن (متر/دقيقة) |
|---|---|---|
30 |
3.0 |
10.0 |
45 |
3.0 |
15.0 |
60 |
3.0 |
20.0 |
يعد التسخين متعدد المناطق ضروريًا لرفع درجات الحرارة تدريجيًا، ومنع تقشر السطح. إذا تم إغلاق السطح بسرعة كبيرة جدًا، فستحتجز الرطوبة داخل المركب، مما يمنع المعالجة الكاملة. يسمح التسخين التدريجي للمياه بالتبخر قبل بدء مرحلة الربط النهائية.
تتكيف أنظمة العادم المتخصصة مع الرطوبة النسبية الخارجية لضمان معدلات تبخر مستقرة. توفر أنظمة تدفق الهواء والعوادم عالية الكفاءة توزيعًا موحدًا للحرارة عبر الويب. وهذا يمنع ظهور البقع الباردة الموضعية ويضمن معالجة متسقة على كامل عرض السجادة. بدون التحكم في المناطق، قد تجف حواف السجادة بشكل مفرط بينما يظل المنتصف رطبًا.
متخصص تحافظ آلة دعم السجاد المعنقدة على توتر الويب الدقيق لمنع التشويه. أثناء مرحلتي التمدد والانكماش الحراري للمعالجة، يؤدي التوتر غير المناسب إلى الانحناء أو الانحراف أو الانكماش. تحافظ إدارة التوتر المتسقة على ثبات أبعاد السجادة.
تمنع شفرات إزالة الحبر الزائد ولفائف التطبيق الدقيقة سماكة الطلاء غير المتساوية. تتطلب البقع السميكة مزيدًا من الوقت للمعالجة، مما يؤدي إلى نقص المعالجة الموضعي إذا تم ضبط سرعة الخط على متوسط السُمك. يضمن التطبيق الدقيق متطلبات حرارية موحدة عبر المنتج بأكمله.
تقوم خلايا التحميل بمراقبة توتر الويب في الوقت الفعلي عبر طول الفرن بالكامل.
تقوم محركات التردد المتغير (VFDs) بضبط سرعات الأسطوانة على الفور لتعويض الانكماش الحراري.
تحافظ شفرات المعالجة الدقيقة على تحمل الطلاء لأجزاء من المليمتر.
تحافظ أنظمة توجيه الحواف الأوتوماتيكية على محاذاة السجادة، مما يمنع التعرض للحرارة بشكل غير متساوٍ على الحواف.
إن تحقيق التوازن بين أهداف الإنتاج وضمان الجودة يتطلب إطارًا واضحًا للقرار. يجب أن تتوافق زيادة سرعة الخط مع القدرة الحرارية الكافية للحفاظ على معايير المعالجة. يجب على الشركات المصنعة تقييم المعدات بناءً على قدرتها على توسيع نطاق الإنتاجية دون المساس بالسلامة الكيميائية للبطانة.
تضمن ميزات الماكينة التي تسمح بالأتمتة القائمة على الوصفة أن تتلقى أوزان السجاد وأنواع الدعامات المختلفة ملفات معالجة دقيقة. تعمل وحدات التحكم المنطقية القابلة للبرمجة (PLCs) على إجراء عمليات ضبط درجة الحرارة والسرعة تلقائيًا، مما يقلل من الأخطاء البشرية. وهذا يضمن جودة متسقة عبر خطوط الإنتاج المتنوعة. عندما يقوم المشغلون بضبط الإعدادات يدويًا بناءً على التخمين، ترتفع معدلات العيوب بشكل كبير.
تمثل التكاليف التشغيلية لأفران المعالجة جزءًا كبيرًا من نفقات التصنيع. يعد تقييم هذه التكاليف أمرًا بالغ الأهمية عند تقييم المعدات الجديدة. يؤدي استهلاك الطاقة المرتفع إلى تقليل هوامش الربح وتقليل الكفاءة التشغيلية الإجمالية.
تحافظ ميزات مثل أنظمة استعادة الحرارة والعزل المتقدم على الاتساق الحراري مع تقليل استهلاك الطاقة لكل ياردة مربعة. يعمل تصميم تدفق الهواء الفعال على زيادة نقل الحرارة إلى السجاد، مما يقلل من إهدار الطاقة. تعمل هذه الترقيات على خفض تكاليف التشغيل مع تحسين موثوقية المعالجة. تمنع المواد العازلة الحديثة فقدان الحرارة إلى المصنع، مما يحافظ على تركيز الطاقة بالكامل على نسيج السجاد.
تضمن المعدات المناسبة الامتثال لاختبارات المتانة الصناعية الصارمة، مثل معايير ASTM الخاصة بربط الخصل وقوة التصفيح. تضمن ملفات المعالجة المتسقة أن كل ساحة من السجاد تلبي هذه المعايير الصارمة. وهذا يحمي الشركة المصنعة من المطالبات المكلفة وعمليات سحب المنتج.
توفر أجهزة استشعار الرطوبة ودرجة الحرارة المدمجة بيانات مراقبة الجودة في الوقت الحقيقي. تقوم هذه المستشعرات بمراقبة عملية المعالجة بشكل مستمر، مما يسمح للمشغلين بإجراء تعديلات فورية. تمنع البيانات في الوقت الفعلي دفعات كبيرة من المنتجات المعيبة من مغادرة المنشأة. إذا ارتفع محتوى الرطوبة عند الخروج، فيمكن للنظام تلقائيًا إبطاء سرعة الخط للتعويض.
غالبًا ما يتطلب تمديد وقت المكوث أفرانًا أطول، مما يمثل تحديًا للمنشآت ذات المساحة الأرضية المحدودة. يجب تخطيط البصمة المادية للآلة الجديدة بعناية لتتناسب مع قيود البناء الحالية. يؤدي تجاهل قيود المساحة إلى تصميمات المعدات المخترقة.
تتضمن إستراتيجيات التخفيف تكوينات الفرن متعدد التمريرات أو مراكم المعالجة العمودية. تعمل هذه التصميمات على زيادة وقت المكوث إلى أقصى حد ضمن مساحة أفقية أصغر. تسمح الحلول الهندسية المخصصة للمصنعين بترقية قدرة المعالجة دون توسيع مبانيهم. نقوم في كثير من الأحيان بتصميم أنظمة تمرير مزدوج للمحطات غير الساحلية ولكنها تحتاج إلى إنتاجية أعلى.
يتطلب الانتقال من المعدات القديمة إلى الخطوط الآلية التي يتم التحكم فيها بواسطة PLC منحنى تعليميًا كبيرًا. يجب على المشغلين فهم الواجهات الجديدة ومنطق التحكم. يؤدي التدريب غير الكافي إلى أخطاء تشغيلية وعدم اتساق جودة المنتج.
يعد التدريب الذي يقدمه البائع وبرمجة الوصفات الموحدة أمرًا ضروريًا. تضمن برامج التدريب الشاملة أن يتمكن المشغلون من الاستفادة من المعدات الجديدة بفعالية. تعمل الوصفات الموحدة على التخلص من التخمين، مما يضمن الحصول على ملفات معالجة متسقة لكل تشغيل منتج. تكون جودة الآلة بقدر جودة المشغل الذي يقوم بتشغيلها، مما يجعل التدريب العملي غير قابل للتفاوض.
يتطلب دمج خط جديد في منشأة موجودة تخطيطًا دقيقًا لتقليل توقف الإنتاج. تؤدي فترات التوقف الطويلة إلى تعطيل سلاسل التوريد وتؤثر على الإيرادات. من الضروري اتباع نهج استراتيجي لإدارة عملية الانتقال بسلاسة.
نهج التثبيت المرحلي يقلل من الاضطرابات. يؤدي إعداد الموقع وتركيب الأنظمة المساعدة قبل إغلاق الخط الرئيسي إلى تقليل وقت التوقف الإجمالي. ويضمن التنسيق الوثيق مع بائع المعدات عملية تركيب سريعة وفعالة. يمكن أن تؤدي أدوات توصيل الأسلاك والأنابيب المسبقة أثناء استمرار تشغيل الجهاز القديم إلى تقليل أسابيع من جدول التثبيت.
قم بمراجعة سرعات خطك الحالية مقابل قدرات الفرن الفعلية لديك لتحديد اختناقات المعالجة الرياضية.
قم بتنفيذ بروتوكولات صارمة لإدارة الوصفات في جهاز PLC الخاص بك لمنع المشغلين من تجاوز إعدادات درجة الحرارة يدويًا.
حدد موعدًا لاستشارة فنية مع أحد متخصصي هندسة المعدات لتقييم ترقيات التدفئة متعددة المناطق لخطك الحالي.
قم بإنشاء بروتوكول اختبار روتيني لربط الخصل وقوة التصفيح لاكتشاف مشكلات نقص المعالجة قبل شحن المنتجات.
ج: التجفيف هو التبخر البسيط للماء من المركب المطبق. يتضمن العلاج الربط الكيميائي للبوليمرات، وهو أمر مطلوب لبناء السلامة الهيكلية والروابط الميكانيكية القوية اللازمة لدعم السجاد المتين.
ج: تستخدم الآلة الحديثة تقسيمًا دقيقًا لدرجات الحرارة ووقتًا مناسبًا للسكن. وهذا يضمن الروابط المتقاطعة الكاملة لللاتكس ويخلق رابطة قوية ودائمة بين الدعائم الأولية والثانوية، مما يمنعهم من الانفصال بمرور الوقت.
ج: نعم. إن تجاوز نافذة المعالجة الكيميائية أو تعريض الجزء الخلفي للحرارة العالية لفترة طويلة جدًا يؤدي إلى تحلل سلاسل البوليمر. يؤدي هذا إلى انخفاض قوة الترابط والهشاشة وفشل الدعم المبكر، على الرغم من أن السجاد يبدو جافًا تمامًا.
ج: تؤدي زيادة سرعة الخط إلى تقليل وقت المكوث ما لم يتم التعويض عنه. للحفاظ على ملف تعريف درجة الحرارة الزمنية المطلوبة بسرعات أعلى، يجب عليك إما تمديد الطول المادي للفرن أو الترقية إلى أنظمة تدفق الهواء ذات الكفاءة الأعلى.
ج: تؤدي الرطوبة المحيطة العالية إلى إبطاء معدل تبخر الماء الأولي. يجب أن تتميز المعدات بضوابط عادم محددة وملامح حرارية قابلة للتكيف للتعويض عن ذلك، ومنع الرطوبة من الانحباس والتسبب في نقص المعالجة.
ج: تشمل الأعراض الجسدية لنقص المعالجة وجود دعامة هشة، وتقشر اللاتكس، ونتائج اختبار ربط الخصل المنخفض، وضعف ثبات الأبعاد، والروائح الكيميائية المتبقية بسبب البلمرة غير الكاملة.
ج: توفر الأفران متعددة المناطق تسخينًا تدريجيًا، مما يمنع سطح المركب من الغلق بسرعة كبيرة. وهذا يسمح للرطوبة العميقة بالهروب قبل مرحلة الربط العرضي النهائية ذات درجة الحرارة العالية، مما يضمن علاجًا موحدًا وكاملًا.