


Visualizações: 0 Autor: Editor do site Horário de publicação: 11/07/2026 Origem: Site


A produção apressada de carpetes acarreta custos financeiros e de reputação ocultos, muitas vezes levando ao fracasso prematuro do produto. Quando os consumidores experimentam descamação nas bases nos primeiros 15 meses de instalação, a causa raiz geralmente aponta para o local de produção. Os fabricantes enfrentam constantemente a tensão entre maximizar o rendimento da produção e garantir a reticulação química adequada dos compostos de revestimento de carpetes. Este delicado equilíbrio dita a durabilidade e integridade estrutural do produto final.
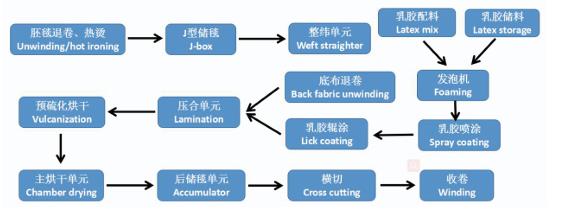
A mitigação dos defeitos de cura requer uma avaliação profunda da infraestrutura de produção. Alcançar o controle térmico preciso necessário para a cura ideal do composto é impossível com equipamentos desatualizados. Atualizando para um moderno e termicamente preciso A máquina de revestimento de carpetes fornece o controle necessário para manter altas velocidades de linha sem comprometer a integridade química do suporte.
O tempo de cura insuficiente está diretamente correlacionado com falhas catastróficas do carpete, incluindo delaminação, redução da força de ligação dos tufos e aumento da suscetibilidade à umidade e danos microbianos.
A distinção entre “secagem” (evaporação da água) e “cura” (reticulação química de polímeros) é o principal fator para a durabilidade do carpete a longo prazo.
A cura excessiva é tão perigosa quanto a cura insuficiente; a exposição prolongada ao calor além da janela ideal degrada as cadeias de suporte de polímero, levando a suporte frágil e baixa resistência de ligação.
A modernização de uma linha de revestimento de carpetes de látex permite que os fabricantes aumentem a velocidade da linha sem sacrificar o tempo de permanência obrigatório e a consistência térmica necessária para uma cura ideal.
A avaliação de uma nova máquina de revestimento de carpetes requer a análise dos controles de temperatura por zona, da dinâmica do fluxo de ar e do gerenciamento de tensão para garantir aplicação e cura consistentes.
A secagem e a cura são processos distintos na fabricação de carpetes. A secagem envolve a simples remoção de água do composto aplicado por meio de evaporação. A cura, no entanto, requer a polimerização química ou reticulação de compostos de látex ou poliuretano. Essa reação química forma uma rede forte e durável que une os componentes do carpete.
Alcançar a máxima resistência de adesão em compostos de revestimento de carpetes requer condições químicas específicas. Os polímeros devem atingir um estado onde se interligam, criando uma estrutura resiliente. Se o processo parar na mera secagem, o suporte permanece fraco e suscetível a falhas mecânicas sob tensão. Muitas vezes vemos operadores confundirem uma superfície seca com um composto curado, levando a enormes problemas de controle de qualidade no futuro.
Fase do Processo |
Ação Primária |
Resultado Físico |
Impacto na durabilidade do carpete |
|---|---|---|---|
Secagem |
Evaporação de água via calor |
O composto torna-se sólido ao toque |
Resistência estrutural mínima; propenso ao fracasso |
Cura |
Reticulação química de polímeros |
As ligações moleculares formam uma rede resiliente |
Máxima resistência à ligação e delaminação do tufo |
Limites específicos de temperatura devem ser mantidos durante um período exato, conhecido como tempo de permanência, para ativar adequadamente os agentes de cura. Se a temperatura for muito baixa ou o tempo de permanência muito curto, a reticulação química permanece incompleta. Um perfil térmico preciso garante que o composto cure uniformemente em toda a sua espessura.
As variáveis ambientais da fábrica impactam significativamente a taxa inicial de evaporação da água em um linha de revestimento de carpetes de látex . A umidade sazonal ou os climas costeiros úmidos retardam a evaporação, alterando o perfil de tempo-temperatura necessário. As lentes de avaliação padrão da indústria enfatizam a relação direta entre exposição térmica consistente e desempenho adesivo confiável.
Umidade ambiente: A alta umidade no ar da fábrica retarda a fase inicial de secagem, exigindo tempos de permanência no forno mais longos.
Viscosidade do Composto: Aplicações de látex mais espessas exigem uma curva de calor graduada e mais lenta para evitar descamação da superfície.
Peso do substrato: Os suportes primários mais pesados absorvem mais calor, alterando a taxa de transferência térmica para o composto químico.
Velocidade do fluxo de ar: O fluxo de ar de impacto adequado quebra a camada limite de umidade na superfície do carpete, acelerando a evaporação.
As temperaturas de cura prolongadas ou excessivas degradam as redes de suporte de polímero. Quando as temperaturas excedem o limite químico ideal, as cadeias poliméricas quebram-se em vez de se fortalecerem. Esta degradação térmica arruína a integridade estrutural do composto de suporte.
Um suporte que parece seco e 'livre de pegajosidade' ainda pode possuir adesão e resistência ao descascamento significativamente reduzidas. A exposição excessiva no forno torna o composto quebradiço. Depender apenas da aparência da superfície, em vez de métricas térmicas precisas, leva a falhas catastróficas do produto no campo. Você deve confiar em sondas internas de temperatura e no gerenciamento rigoroso de receitas, e não apenas em uma verificação visual no final da linha.
A separação do suporte secundário ocorre quando a camada adesiva não consegue manter os suportes primário e secundário juntos. A cura insuficiente deixa o látex fraco, impedindo uma forte ligação mecânica. As falhas de implementação no mundo real muitas vezes se manifestam como reclamações dos consumidores sobre a descamação da parte posterior do carpete logo após a instalação, às vezes dentro de 12 a 15 meses.
O látex mal curado é altamente vulnerável a fatores ambientais pós-instalação. A exposição aos raios UV, a luz solar direta e a umidade ambiente aceleram a desintegração do composto fraco. Esta rápida degradação transforma o que deveria ser um revestimento de piso durável em uma bagunça frágil e defeituosa. Quando você puxa um carpete quebrado e vê poeira branca ou flocos deixados para trás, você está vendo o resultado direto de um perfil térmico inadequado durante a fabricação.
A cura inadequada deixa o suporte primário e as laçadas do fio vulneráveis a arrancamentos. Sem uma rede adesiva totalmente reticulada, os tufos não possuem a âncora necessária para resistir ao tráfego de pedestres. Isto leva ao desgaste prematuro e a uma aparência que se deteriora rapidamente.
O impacto na estabilidade dimensional é igualmente severo. Tapetes com suporte mal curado carecem de rigidez estrutural, causando empenamento, estiramento e enrugamento. Esses problemas afetam aplicações comerciais e residenciais, resultando em substituições dispendiosas e reputações prejudicadas. Um carpete que fica fora de forma seis meses após a instalação quase sempre sofre de mau controle de tensão ou calor insuficiente durante o processo de forração.
A umidade retida pela cura incompleta cria um terreno ideal para mofo, bolor e bactérias dentro da estrutura de suporte. Quanto mais tempo a umidade permanecer, maior será o risco de proliferação microbiana. Isto compromete a higiene e a segurança do ambiente interno.
Além disso, compostos químicos mal curados podem levar à liberação prolongada de gases. As emissões elevadas de compostos orgânicos voláteis (VOC) resultam da polimerização incompleta. Os tapetes que emitem elevados níveis de COV não cumprem os padrões de qualidade do ar interior e de construção ecológica, limitando a sua viabilidade no mercado. A cura adequada prende esses produtos químicos em uma matriz polimérica estável, evitando que escapem para o ar.
O comprimento físico do forno de cura determina a velocidade máxima permitida da linha. Um tempo de permanência específico é matematicamente necessário para que o composto atinja a cura completa. Se a linha correr muito rápido para o comprimento do forno, o carpete sairá mal curado.
As máquinas modernas otimizam essa proporção para evitar gargalos sem apressar a cura. Ao estender o comprimento do forno ou melhorar a eficiência da transferência de calor, os fabricantes podem aumentar o rendimento com segurança. Isso garante que as metas de produção sejam cumpridas sem risco de superexposição térmica ou subcura. Você não pode enganar a física; se o seu composto requer três minutos a 300 graus Fahrenheit, a velocidade da linha deve ser calculada para manter o carpete na zona de calor exatamente por esse período.
Comprimento do forno (metros) |
Tempo de permanência necessário (minutos) |
Velocidade máxima de linha segura (metros/min) |
|---|---|---|
30 |
3.0 |
10.0 |
45 |
3.0 |
15.0 |
60 |
3.0 |
20.0 |
O aquecimento multizona é necessário para aumentar gradualmente as temperaturas, evitando a descamação da superfície. Se a superfície selar muito rapidamente, a umidade ficará presa dentro do composto, impedindo a cura completa. O aquecimento gradual permite que a água evapore antes do início da fase final de reticulação.
Sistemas de exaustão especializados adaptam-se à umidade relativa externa para garantir taxas de evaporação estáveis. Os sistemas de exaustão e fluxo de ar de impacto de alta eficiência fornecem distribuição uniforme de calor em toda a banda. Isto evita pontos frios localizados e garante uma cura consistente em toda a largura do carpete. Sem controle por zonas, as bordas do carpete podem curar demais enquanto o centro permanece úmido.
Um especializado A máquina de revestimento de carpetes tufados mantém a tensão precisa da teia para evitar distorções. Durante as fases de expansão e contração térmica da cura, a tensão inadequada causa curvatura, inclinação ou encolhimento. O gerenciamento consistente da tensão preserva a estabilidade dimensional do carpete.
Lâminas raspadoras e rolos aplicadores precisos evitam espessuras irregulares do revestimento. Pontos espessos requerem mais tempo para curar, levando a uma subcura localizada se a velocidade da linha estiver definida para a espessura média. A aplicação precisa garante requisitos térmicos uniformes em todo o produto.
As células de carga monitoram a tensão da rede em tempo real em todo o comprimento do forno.
Os inversores de frequência variável (VFDs) ajustam as velocidades dos rolos instantaneamente para compensar a contração térmica.
As lâminas raspadoras de precisão mantêm uma tolerância de revestimento de frações de milímetro.
Os sistemas automatizados de orientação das bordas mantêm o carpete alinhado, evitando a exposição irregular ao calor nas ourelas.
Equilibrar as metas de produção com a garantia de qualidade requer um quadro de decisão claro. O aumento da velocidade da linha deve ser acompanhado de capacidade térmica adequada para manter os padrões de cura. Os fabricantes devem avaliar o equipamento com base na sua capacidade de dimensionar o rendimento sem comprometer a integridade química do suporte.
Os recursos da máquina que permitem a automação baseada em receitas garantem que diferentes pesos de carpete e tipos de suporte recebam perfis de cura exatos. Os controladores lógicos programáveis (CLPs) automatizam os ajustes de temperatura e velocidade, reduzindo o erro humano. Isso garante qualidade consistente em diversas linhas de produtos. Quando os operadores ajustam manualmente as configurações com base em suposições, as taxas de defeitos disparam.
Os custos operacionais dos fornos de cura representam uma parcela significativa das despesas de fabricação. Avaliar esses custos é crucial ao avaliar novos equipamentos. O alto consumo de energia reduz as margens de lucro e reduz a eficiência operacional geral.
Recursos como sistemas de recuperação de calor e isolamento avançado mantêm a consistência térmica enquanto reduzem o consumo de energia por metro quadrado. O design eficiente do fluxo de ar maximiza a transferência de calor para o carpete, minimizando o desperdício de energia. Essas atualizações reduzem os custos operacionais e melhoram a confiabilidade da cura. Os materiais de isolamento modernos evitam a perda de calor na fábrica, mantendo a energia concentrada inteiramente na teia do carpete.
O equipamento certo garante a conformidade com rigorosos testes de durabilidade da indústria, como os padrões ASTM para resistência à ligação e delaminação de tufos. Perfis de cura consistentes garantem que cada metro de carpete atenda a esses padrões rigorosos. Isso protege o fabricante de reclamações dispendiosas e recalls de produtos.
Sensores integrados de umidade e temperatura fornecem dados de controle de qualidade em tempo real. Esses sensores monitoram continuamente o processo de cura, permitindo que os operadores façam ajustes imediatos. Dados em tempo real evitam que grandes lotes de produtos defeituosos saiam das instalações. Se o teor de umidade de saída aumentar, o sistema poderá diminuir automaticamente a velocidade da linha para compensar.
Prolongar o tempo de permanência geralmente requer fornos mais longos, representando um desafio para instalações com espaço limitado. A área física de uma nova máquina deve ser cuidadosamente planejada para se adequar às restrições do edifício existente. Ignorar as limitações de espaço leva a projetos de equipamentos comprometidos.
As estratégias de mitigação incluem configurações de forno de múltiplas passagens ou acumuladores de cura verticais. Esses designs maximizam o tempo de permanência em um espaço horizontal menor. Soluções de engenharia personalizadas permitem que os fabricantes atualizem a capacidade de cura sem expandir suas instalações. Frequentemente projetamos sistemas de passagem dupla para usinas sem litoral, mas que precisam de maior produtividade.
A transição de equipamentos legados para linhas automatizadas controladas por PLC envolve uma curva de aprendizado significativa. Os operadores devem compreender as novas interfaces e lógica de controle. O treinamento inadequado leva a erros operacionais e qualidade inconsistente do produto.
O treinamento fornecido pelo fornecedor e a programação de receitas padronizadas são essenciais. Programas de treinamento abrangentes garantem que os operadores possam utilizar o novo equipamento de maneira eficaz. Receitas padronizadas eliminam suposições, garantindo perfis de cura consistentes para cada execução de produto. Uma máquina é tão boa quanto o operador que a opera, tornando o treinamento prático inegociável.
A integração de uma nova linha em uma instalação existente requer um planejamento cuidadoso para minimizar paradas de produção. O tempo de inatividade prolongado perturba as cadeias de abastecimento e afeta as receitas. É necessária uma abordagem estratégica para gerir a transição sem problemas.
Uma abordagem de instalação em fases minimiza interrupções. Preparar o local e instalar sistemas auxiliares antes de desligar a linha principal reduz o tempo de inatividade geral. A coordenação estreita com o fornecedor do equipamento garante um processo de instalação rápido e eficiente. Utilitários de pré-fiação e pré-tubulação enquanto a máquina antiga ainda está funcionando podem economizar semanas no cronograma de instalação.
Audite as velocidades atuais da sua linha em relação às capacidades físicas do forno para identificar gargalos matemáticos de cura.
Implemente protocolos rígidos de gerenciamento de receitas em seu PLC para evitar que os operadores substituam manualmente as configurações de temperatura.
Agende uma consulta técnica com um especialista em engenharia de equipamentos para avaliar atualizações de aquecimento multizona para sua linha existente.
Estabeleça um protocolo de testes de rotina para a força de ligação e delaminação dos tufos para detectar problemas de subcura antes do envio dos produtos.
R: A secagem é a simples evaporação da água do composto aplicado. A cura envolve a reticulação química de polímeros, necessária para construir a integridade estrutural e as fortes ligações mecânicas necessárias para um revestimento durável do carpete.
R: Uma máquina moderna utiliza zoneamento de temperatura preciso e tempo de permanência adequado. Isso garante que o látex tenha ligações cruzadas completas e crie uma ligação forte e permanente entre os suportes primário e secundário, evitando que se separem com o tempo.
R: Sim. Exceder a janela de cura química ou expor o suporte a altas temperaturas por muito tempo degrada as cadeias poliméricas. Isso causa redução da resistência de colagem, fragilidade e falha prematura do suporte, mesmo que o carpete pareça completamente seco.
R: Aumentar a velocidade da linha reduz o tempo de permanência, a menos que seja compensado. Para manter o perfil de tempo-temperatura necessário em velocidades mais altas, você deve estender o comprimento físico do forno ou atualizar para sistemas de fluxo de ar de impacto de maior eficiência.
R: A alta umidade ambiente retarda a taxa inicial de evaporação da água. O equipamento deve apresentar controles de exaustão por zonas e perfis térmicos adaptativos para compensar isso, evitando que a umidade fique presa e cause subcura.
R: Os sintomas físicos de subcura incluem suporte quebradiço, látex descamado, resultados de teste de baixa ligação de tufos, baixa estabilidade dimensional e odores químicos residuais devido à polimerização incompleta.
R: Os fornos multizonas fornecem aquecimento gradual, o que evita que a superfície do composto sele muito rapidamente. Isso permite que a umidade profunda escape antes da fase final de reticulação em alta temperatura, garantindo uma cura uniforme e completa.