


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-07-11 Origen: Sitio


La fabricación apresurada de alfombras conlleva costos financieros y de reputación ocultos, que a menudo conducen a fallas prematuras del producto. Cuando los consumidores experimentan descamación del respaldo dentro de los primeros 15 meses de la instalación, la causa raíz generalmente apunta a la planta de producción. Los fabricantes enfrentan constantemente la tensión entre maximizar el rendimiento de la producción y garantizar una reticulación química adecuada de los compuestos de soporte de alfombras. Este delicado equilibrio dicta la durabilidad y la integridad estructural del producto final.
Mitigar los defectos de curado requiere una evaluación profunda de la infraestructura de producción. Lograr el control térmico preciso necesario para un curado óptimo del compuesto es imposible con equipos obsoletos. Actualización a un modelo moderno y térmicamente preciso La máquina recubridora de alfombras proporciona el control necesario para mantener altas velocidades de línea sin comprometer la integridad química del respaldo.
Un tiempo de curado insuficiente se correlaciona directamente con fallas catastróficas de las alfombras, incluida la delaminación, una menor resistencia a la unión de los mechones y una mayor susceptibilidad a la humedad y al daño microbiano.
La distinción entre 'secado' (evaporación de agua) y 'curado' (entrecruzamiento químico de polímeros) es el principal factor de durabilidad a largo plazo de las alfombras.
El curado excesivo es tan peligroso como el curado insuficiente; la exposición prolongada al calor más allá de la ventana óptima degrada las cadenas de respaldo de polímero, lo que genera un respaldo quebradizo y una baja fuerza de unión.
Modernizar una línea de recubrimiento de alfombras de látex permite a los fabricantes aumentar la velocidad de la línea sin sacrificar el tiempo de permanencia obligatorio y la consistencia térmica necesarios para un curado óptimo.
La evaluación de una nueva máquina recubridora de alfombras requiere analizar los controles de temperatura por zonas, la dinámica del flujo de aire y el manejo de la tensión para garantizar una aplicación y un curado consistentes.
El secado y el curado son procesos distintos en la fabricación de alfombras. El secado implica la simple eliminación del agua del compuesto aplicado mediante evaporación. Sin embargo, el curado requiere la polimerización química o la reticulación de compuestos de látex o poliuretano. Esta reacción química forma una red fuerte y duradera que une los componentes de la alfombra.
Lograr la máxima fuerza de unión en los compuestos de respaldo de alfombras requiere condiciones químicas específicas. Los polímeros deben alcanzar un estado en el que se entrelazan, creando una estructura resistente. Si el proceso se detiene en el mero secado, el respaldo permanece débil y susceptible a fallas mecánicas bajo tensión. A menudo vemos que los operadores confunden una superficie seca con un compuesto curado, lo que genera enormes problemas de control de calidad en el futuro.
Fase del proceso |
Acción primaria |
Resultado físico |
Impacto en la durabilidad de la alfombra |
|---|---|---|---|
El secado |
Evaporación de agua mediante calor. |
El compuesto se vuelve sólido al tacto. |
Resistencia estructural mínima; propenso al fracaso |
Curación |
Reticulación química de polímeros. |
Los enlaces moleculares forman una red resistente |
Máxima resistencia a la unión y delaminación del mechón |
Se deben mantener umbrales de temperatura específicos durante un período exacto, conocido como tiempo de permanencia, para activar los agentes de curado adecuadamente. Si la temperatura es demasiado baja o el tiempo de permanencia demasiado corto, la reticulación química permanece incompleta. Un perfil térmico preciso garantiza que el compuesto se cure uniformemente en todo su espesor.
Las variables ambientales del entorno de la fábrica impactan significativamente la tasa de evaporación inicial del agua en un Línea de revestimiento de alfombras de látex . La humedad estacional o los climas costeros húmedos ralentizan la evaporación, alterando el perfil tiempo-temperatura requerido. Las lentes de evaluación estándar de la industria enfatizan la relación directa entre la exposición térmica constante y el rendimiento adhesivo confiable.
Humedad ambiental: La alta humedad en el aire de la fábrica ralentiza la fase de secado inicial, lo que requiere tiempos de permanencia más prolongados en el horno.
Viscosidad del compuesto: Las aplicaciones de látex más espesas exigen una curva de calor graduada y más lenta para evitar la formación de piel en la superficie.
Peso del sustrato: Los soportes primarios más pesados absorben más calor, alterando la tasa de transferencia térmica al compuesto químico.
Velocidad del flujo de aire: el flujo de aire de incidencia adecuado rompe la capa límite de humedad en la superficie de la alfombra, acelerando la evaporación.
Las temperaturas de curado prolongadas o excesivas degradan las redes de soporte de polímero. Cuando las temperaturas exceden el umbral químico óptimo, las cadenas de polímeros se rompen en lugar de fortalecerse. Esta degradación térmica arruina la integridad estructural del compuesto de respaldo.
Un respaldo que se ve seco y se siente 'libre de pegajosidad' aún puede tener una fuerza de unión y de pelado significativamente reducida. La sobreexposición en el horno hace que el compuesto se vuelva quebradizo. Depender únicamente de la apariencia de la superficie en lugar de métricas térmicas precisas conduce a fallas catastróficas del producto en el campo. Debe confiar en sondas de temperatura internas y en una gestión estricta de las recetas, no sólo en un control visual al final de la línea.
La separación del respaldo secundario ocurre cuando la capa adhesiva no logra mantener unidos los respaldos primario y secundario. Un curado insuficiente deja el látex débil, impidiendo una unión mecánica fuerte. Las fallas en la implementación en el mundo real a menudo se manifiestan como quejas de los consumidores de que el respaldo de las alfombras se desprende poco después de la instalación, a veces dentro de 12 a 15 meses.
El látex poco curado es muy vulnerable a los factores ambientales posteriores a la instalación. La exposición a los rayos UV, la luz solar directa y la humedad ambiental aceleran la desintegración del compuesto débil. Esta rápida degradación convierte lo que debería ser un revestimiento de suelo duradero en un desastre frágil y fallido. Cuando levanta una alfombra defectuosa y ve polvo blanco o escamas que quedan, está viendo el resultado directo de un perfil térmico inadecuado durante la fabricación.
Un curado inadecuado deja el respaldo primario y los bucles de hilo vulnerables a arrancamientos. Sin una red adhesiva totalmente reticulada, los mechones carecen del anclaje necesario para soportar el tránsito peatonal. Esto provoca un desgaste prematuro y un rápido deterioro de la apariencia.
El impacto sobre la estabilidad dimensional es igualmente severo. Las alfombras con un respaldo poco curado carecen de rigidez estructural, lo que provoca pandeo, estiramiento y arrugas. Estos problemas afectan tanto a las aplicaciones comerciales como residenciales, lo que resulta en reemplazos costosos y daños a la reputación. Una alfombra que se deforma a los seis meses de su instalación casi siempre sufre de un control deficiente de la tensión o de calor insuficiente durante el proceso de respaldo.
La humedad atrapada por un curado incompleto crea un caldo de cultivo ideal para moho, hongos y bacterias dentro de la estructura de respaldo. Cuanto más tiempo permanezca la humedad, mayor será el riesgo de proliferación microbiana. Esto compromete la higiene y la seguridad del ambiente interior.
Además, los compuestos químicos poco curados pueden provocar una liberación prolongada de gases. Las emisiones elevadas de compuestos orgánicos volátiles (COV) son el resultado de una polimerización incompleta. Las alfombras que emiten altos niveles de COV no cumplen con los estándares de calidad del aire interior y de construcción ecológica, lo que limita su viabilidad en el mercado. Un curado adecuado bloquea estos químicos en una matriz polimérica estable, evitando que se escapen al aire.
La longitud física del horno de curado dicta la velocidad máxima permitida de la línea. Se requiere matemáticamente un tiempo de permanencia específico para que el compuesto alcance el curado completo. Si la línea corre demasiado rápido para la longitud del horno, la alfombra sale poco curada.
Las máquinas modernas optimizan esta proporción para evitar cuellos de botella sin apresurar la cura. Al ampliar la longitud de los hornos o mejorar la eficiencia de la transferencia de calor, los fabricantes pueden aumentar el rendimiento de forma segura. Esto garantiza que se cumplan los objetivos de producción sin correr el riesgo de sobreexposición térmica o curado insuficiente. No se puede engañar a la física; Si su compuesto requiere tres minutos a 300 grados Fahrenheit, la velocidad de su línea debe calcularse para mantener la alfombra en la zona de calor exactamente durante ese tiempo.
Longitud del horno (metros) |
Tiempo de permanencia requerido (minutos) |
Velocidad máxima de línea segura (metros/min) |
|---|---|---|
30 |
3.0 |
10.0 |
45 |
3.0 |
15.0 |
60 |
3.0 |
20.0 |
El calentamiento multizona es necesario para elevar gradualmente las temperaturas, evitando la formación de piel en la superficie. Si la superficie se sella demasiado rápido, la humedad queda atrapada dentro del compuesto, impidiendo un curado completo. El calentamiento gradual permite que el agua se evapore antes de que comience la fase final de reticulación.
Los sistemas de escape especializados se adaptan a la humedad relativa externa para garantizar tasas de evaporación estables. Los sistemas de escape de alta eficiencia y flujo de aire por impacto proporcionan una distribución uniforme del calor en toda la red. Esto evita puntos fríos localizados y garantiza un curado consistente en todo el ancho de la alfombra. Sin control por zonas, los bordes de la alfombra podrían curarse demasiado mientras el centro permanece húmedo.
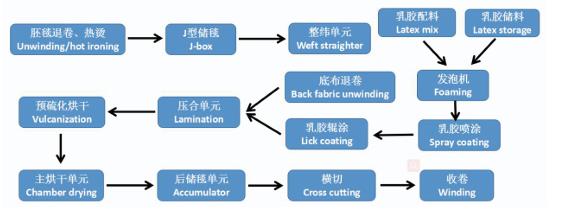
Un especializado La máquina de respaldo de alfombras con mechones mantiene una tensión precisa de la banda para evitar la distorsión. Durante las fases de expansión y contracción térmica del curado, una tensión inadecuada provoca curvatura, torcedura o contracción. La gestión constante de la tensión preserva la estabilidad dimensional de la alfombra.
Las cuchillas doctoras y los rodillos aplicadores precisos evitan un espesor desigual del recubrimiento. Las zonas gruesas requieren más tiempo para curarse, lo que provoca un curado insuficiente localizado si la velocidad de la línea se establece para el espesor promedio. La aplicación precisa garantiza requisitos térmicos uniformes en todo el producto.
Las células de carga monitorean la tensión de la banda en tiempo real a lo largo de toda la longitud del horno.
Los variadores de frecuencia (VFD) ajustan la velocidad de los rodillos instantáneamente para compensar la contracción térmica.
Las rasquetas de precisión mantienen una tolerancia de recubrimiento de fracciones de milímetro.
Los sistemas automatizados de guía de bordes mantienen la alfombra alineada, evitando la exposición desigual al calor en los orillos.
Equilibrar los objetivos de producción con el aseguramiento de la calidad requiere un marco de decisión claro. El aumento de la velocidad de la línea debe ir acompañado de una capacidad térmica adecuada para mantener los estándares de curado. Los fabricantes deben evaluar los equipos en función de su capacidad para aumentar el rendimiento sin comprometer la integridad química del respaldo.
Las características de la máquina que permiten la automatización basada en recetas garantizan que diferentes pesos de alfombras y tipos de respaldo reciban perfiles de curado exactos. Los controladores lógicos programables (PLC) automatizan los ajustes de temperatura y velocidad, reduciendo el error humano. Esto garantiza una calidad constante en diversas líneas de productos. Cuando los operadores ajustan manualmente la configuración basándose en conjeturas, las tasas de defectos se disparan.
Los costos operativos de los hornos de curado representan una parte importante de los gastos de fabricación. Evaluar estos costos es crucial al evaluar equipos nuevos. El alto consumo de energía reduce los márgenes de beneficio y reduce la eficiencia operativa general.
Características como los sistemas de recuperación de calor y el aislamiento avanzado mantienen la consistencia térmica al tiempo que reducen el consumo de energía por metro cuadrado. El diseño eficiente del flujo de aire maximiza la transferencia de calor a la alfombra, minimizando el desperdicio de energía. Estas actualizaciones reducen los costos operativos y al mismo tiempo mejoran la confiabilidad del curado. Los materiales aislantes modernos evitan la pérdida de calor hacia la fábrica, manteniendo la energía concentrada por completo en la red de la alfombra.
El equipo adecuado garantiza el cumplimiento de rigurosas pruebas de durabilidad de la industria, como las normas ASTM para la unión de mechones y la resistencia a la delaminación. Los perfiles de curado consistentes garantizan que cada metro de alfombra cumpla con estos rigurosos puntos de referencia. Esto protege al fabricante de costosas reclamaciones y retiradas de productos.
Los sensores integrados de humedad y temperatura proporcionan datos de control de calidad en tiempo real. Estos sensores monitorean el proceso de curado continuamente, lo que permite a los operadores realizar ajustes inmediatos. Los datos en tiempo real evitan que grandes lotes de productos defectuosos salgan de las instalaciones. Si el contenido de humedad de salida aumenta, el sistema puede reducir automáticamente la velocidad de la línea para compensar.
Ampliar el tiempo de permanencia a menudo requiere hornos más largos, lo que presenta un desafío para instalaciones con espacio limitado. El espacio físico de una nueva máquina debe planificarse cuidadosamente para que se ajuste a las limitaciones del edificio existente. Ignorar las limitaciones de espacio conduce a diseños de equipos comprometidos.
Las estrategias de mitigación incluyen configuraciones de hornos de múltiples pasadas o acumuladores de curado verticales. Estos diseños maximizan el tiempo de permanencia dentro de una huella horizontal más pequeña. Las soluciones de ingeniería personalizadas permiten a los fabricantes mejorar la capacidad de curado sin ampliar su edificio. Con frecuencia diseñamos sistemas de doble paso para plantas sin salida al mar pero que necesitan un mayor rendimiento.
La transición de equipos heredados a líneas automatizadas controladas por PLC implica una curva de aprendizaje significativa. Los operadores deben comprender las nuevas interfaces y la lógica de control. Una formación inadecuada conduce a errores operativos y a una calidad inconsistente del producto.
La capacitación proporcionada por los proveedores y la programación de recetas estandarizadas son esenciales. Los programas de capacitación integrales garantizan que los operadores puedan utilizar el nuevo equipo de manera efectiva. Las recetas estandarizadas eliminan las conjeturas, lo que garantiza perfiles de curado consistentes para cada tirada de producto. Una máquina es tan buena como el operador que la maneja, lo que hace que la formación práctica no sea negociable.
La integración de una nueva línea en una instalación existente requiere una planificación cuidadosa para minimizar las paradas de producción. El tiempo de inactividad prolongado interrumpe las cadenas de suministro y afecta los ingresos. Es necesario un enfoque estratégico para gestionar la transición sin problemas.
Un enfoque de instalación por fases minimiza las interrupciones. La preparación del sitio y la instalación de sistemas auxiliares antes de cerrar la línea principal reduce el tiempo de inactividad general. La estrecha coordinación con el proveedor del equipo garantiza un proceso de instalación rápido y eficiente. Los servicios públicos de cableado y tuberías previos mientras la máquina antigua aún está en funcionamiento pueden ahorrar semanas en el cronograma de instalación.
Audite las velocidades actuales de su línea en comparación con las capacidades físicas de su horno para identificar cuellos de botella de curado matemático.
Implemente estrictos protocolos de gestión de recetas en su PLC para evitar que los operadores anulen manualmente los ajustes de temperatura.
Programe una consulta técnica con un especialista en ingeniería de equipos para evaluar las actualizaciones de calefacción multizona para su línea existente.
Establezca un protocolo de prueba de rutina para determinar la resistencia de la delaminación y la unión de mechones para detectar problemas de curado insuficiente antes de enviar los productos.
R: El secado es la simple evaporación del agua del compuesto aplicado. El curado implica la reticulación química de polímeros, que es necesaria para crear la integridad estructural y las fuertes uniones mecánicas necesarias para un respaldo duradero de la alfombra.
R: Una máquina moderna utiliza zonas de temperatura precisas y un tiempo de permanencia adecuado. Esto garantiza que el látex se entrecruce completamente y crea un vínculo fuerte y permanente entre los soportes primario y secundario, evitando que se separen con el tiempo.
R: Sí. Exceder la ventana de curado químico o exponer el soporte a altas temperaturas durante demasiado tiempo degrada las cadenas de polímero. Esto provoca una reducción de la fuerza de unión, fragilidad y falla prematura del respaldo, aunque la alfombra parezca completamente seca.
R: El aumento de la velocidad de la línea reduce el tiempo de permanencia a menos que se compense. Para mantener el perfil de tiempo y temperatura requerido a velocidades más altas, debe extender la longitud física del horno o actualizar a sistemas de flujo de aire por impacto de mayor eficiencia.
R: La alta humedad ambiental ralentiza la tasa de evaporación inicial del agua. El equipo debe contar con controles de escape por zonas y perfiles térmicos adaptativos para compensar esto, evitando que la humedad quede atrapada y provoque un curado insuficiente.
R: Los síntomas físicos del curado insuficiente incluyen un soporte quebradizo, látex descascarado, resultados bajos en las pruebas de unión del mechón, mala estabilidad dimensional y olores químicos residuales debido a una polimerización incompleta.
R: Los hornos multizona proporcionan un calentamiento gradual, lo que evita que la superficie del compuesto se selle demasiado rápido. Esto permite que la humedad profunda escape antes de la fase final de reticulación a alta temperatura, lo que garantiza un curado uniforme y completo.