


カーペットの製造を急いで行うと、隠れた経済的コストと評判上のコストが発生し、製品の早期故障につながることがよくあります。消費者が設置後 15 か月以内にバッキングの剥がれを経験した場合、その根本原因は通常、生産現場に遡ります。メーカーは、生産スループットを最大化することと、カーペット裏材化合物の適切な化学架橋を確保することとの間の緊張に常に直面しています。この微妙なバランスによって、最終製品の耐久性と構造の完全性が決まります。
硬化欠陥を軽減するには、生産インフラストラクチャを詳細に評価する必要があります。最適なコンパウンド硬化に必要な正確な熱制御を実現することは、旧式の装置では不可能です。最新の熱精度の高いシステムにアップグレードする カーペット コーティング機は、 基材の化学的完全性を損なうことなく、高いライン速度を維持するために必要な制御を提供します。
硬化時間が不十分であると、層間剥離、タフト結合強度の低下、湿気や微生物による損傷に対する感受性の増加など、カーペットの致命的な破損に直接関係します。
「乾燥」(水の蒸発)と「硬化」(ポリマーの化学的架橋)の違いが、カーペットの長期耐久性の主な要因となります。
過剰硬化は硬化不足と同じくらい危険です。最適なウィンドウを超えて長時間熱にさらされると、ポリマーのバッキングチェーンが劣化し、バッキングが脆くなり、接着強度が低下します。
ラテックス カーペット コーティング ラインを最新化することで、メーカーは、最適な硬化に必要な滞留時間と熱安定性を犠牲にすることなく、ライン速度を向上させることができます。
新しいカーペット コーティング機を評価するには、一貫した塗布と硬化を保証するためにゾーン別の温度制御、空気流のダイナミクス、張力管理を分析する必要があります。
乾燥と硬化は、カーペット製造における個別のプロセスです。乾燥には、塗布された化合物から蒸発による水分の単純な除去が含まれます。ただし、硬化にはラテックスまたはポリウレタン化合物の化学重合または架橋が必要です。この化学反応により、カーペットの構成要素を結合する強力で耐久性のあるネットワークが形成されます。
カーペットの裏地コンパウンドで最大の接着強度を達成するには、特定の化学条件が必要です。ポリマーは相互に結合し、弾性のある構造を形成する状態に達する必要があります。単に乾燥するだけでプロセスが停止すると、裏材は弱いままとなり、応力下で機械的破損が発生しやすくなります。オペレーターが乾燥した表面と硬化したコンパウンドを混同し、最終的に大きな品質管理の問題につながるのをよく見かけます。
プロセスフェーズ |
主なアクション |
物理的な結果 |
カーペットの耐久性への影響 |
|---|---|---|---|
乾燥 |
熱による水の蒸発 |
コンパウンドを触ると固くなる |
最小限の構造強度。失敗しやすい |
硬化 |
ポリマーの化学架橋 |
分子結合が弾力性のあるネットワークを形成する |
最大のタフトバインドと層間剥離耐性 |
硬化剤を適切に活性化するには、滞留時間として知られる正確な期間にわたって特定の温度閾値を維持する必要があります。温度が低すぎる場合、または滞留時間が短すぎる場合、化学架橋は不完全なままになります。正確な熱プロファイルにより、コンパウンドはその厚さ全体にわたって均一に硬化します。
周囲の工場環境変数は、工場内の初期の水蒸発速度に大きな影響を与えます。 ラテックスカーペットコーティングライン。季節的な湿度や沿岸部の湿気の多い気候では蒸発が遅くなり、必要な時間と温度のプロファイルが変化します。業界標準の評価レンズは、一貫した熱曝露と信頼性の高い接着性能の間の直接的な関係を強調しています。
周囲湿度: 工場の空気中の湿度が高いと、初期の乾燥段階が遅くなり、オーブンの滞留時間が長くなります。
コンパウンド粘度: より厚いラテックスを塗布するには、表面の皮張りを防ぐために、より緩やかな段階的な加熱曲線が必要です。
基材の重量: 一次基材が重いとより多くの熱を吸収し、化合物への熱伝達率が変化します。
気流速度: 適切な衝突気流はカーペット表面の水分の境界層を破壊し、蒸発を促進します。
硬化温度が長時間または過度に高いと、ポリマーの裏打ちネットワークが劣化します。温度が最適な化学的閾値を超えると、ポリマー鎖は強化されるのではなく破壊されます。この熱劣化により、裏材コンパウンドの構造的完全性が損なわれます。
乾燥しているように見え、「粘着性がない」ように見える裏地でも、接着力や剥離強度が大幅に低下している可能性があります。オーブンに過度にさらすと、コンパウンドが脆くなります。正確な熱測定ではなく表面の外観のみに依存すると、現場で致命的な製品の故障が発生します。ラインの最後での目視チェックだけではなく、内部温度プローブと厳密なレシピ管理に頼らなければなりません。
二次基材の剥離は、接着剤層が一次基材と二次基材を保持できない場合に発生します。硬化が不十分だとラテックスが弱くなり、強力な機械的結合ができなくなります。実際の導入の失敗は、多くの場合、設置後すぐに、場合によっては 12 ~ 15 か月以内にカーペットの裏地が剥がれるという消費者の苦情として現れます。
硬化が不十分なラテックスは、設置後の環境要因に対して非常に脆弱です。紫外線、直射日光、周囲の湿度は、弱い化合物の分解を促進します。この急速な劣化により、本来耐久性のある床材が脆くなり、壊れやすいものになってしまいます。失敗したカーペットを引き上げて、白い粉塵やフレークが残っているのを確認すると、製造時の不適切な熱プロファイルの直接の結果がわかります。
硬化が不十分であると、一次バッキングと糸ループが抜けやすくなります。完全に架橋された接着ネットワークがないと、房には歩行に耐えるのに必要なアンカーが不足します。これは早期の摩耗と急速な外観の劣化につながります。
寸法安定性への影響も同様に深刻です。裏地が硬化していないカーペットは構造的な剛性が不足しており、座屈、伸び、しわの原因となります。これらの問題は商業用途と住宅用途の両方を悩ませており、その結果、交換費用が高額になり、評判も損なわれます。施工後 6 か月以内にカーペットの形が崩れる場合、ほとんどの場合、張力制御が不十分であったり、バッキングプロセス中の熱が不十分であったりします。
不完全な硬化によって閉じ込められた湿気は、バッキング構造内にカビ、白カビ、バクテリアの理想的な温床を作り出します。湿気が長く残るほど、微生物が増殖するリスクが高くなります。これにより、室内環境の衛生と安全が損なわれます。
さらに、硬化が不十分な化合物は長期にわたるガス発生につながる可能性があります。不完全な重合により揮発性有機化合物 (VOC) の排出量が増加します。高レベルの VOC を放出するカーペットは室内空気の質とグリーンビルディング基準を満たしておらず、市場での存続可能性が制限されています。適切に硬化すると、これらの化学物質が安定したポリマーマトリックスに閉じ込められ、空気中に漏れるのを防ぎます。
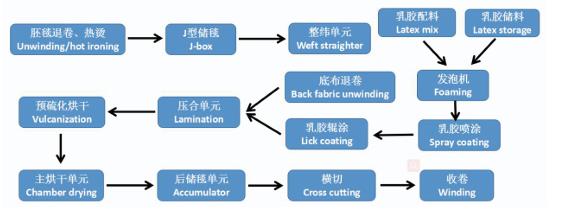
硬化オーブンの物理的な長さによって、最大許容ライン速度が決まります。化合物が完全に硬化するには、数学的に特定の滞留時間が必要です。ラインがオーブンの長さに対して速すぎると、カーペットは硬化が不十分な状態で出てきます。
最新の機械はこの比率を最適化し、硬化を急がずにボトルネックを防ぎます。オーブンの長さを延長したり、熱伝達効率を改善したりすることで、メーカーは安全にスループットを向上させることができます。これにより、熱の過剰暴露や硬化不足の危険を冒すことなく、生産目標が確実に達成されます。物理学を騙すことはできません。コンパウンドに華氏 300 度で 3 分が必要な場合、その時間正確にカーペットをヒート ゾーンに維持できるようにライン速度を計算する必要があります。
オーブンの長さ (メートル) |
必要な滞留時間 (分) |
最大安全ライン速度 (メートル/分) |
|---|---|---|
30 |
3.0 |
10.0 |
45 |
3.0 |
15.0 |
60 |
3.0 |
20.0 |
温度を徐々に上げて表面の皮張りを防ぐには、マルチゾーン加熱が必要です。表面の密閉が早すぎると、湿気がコンパウンド内に閉じ込められ、完全な硬化が妨げられます。徐々に加熱すると、最終的な架橋段階が始まる前に水が蒸発します。
特殊な排気システムが外部の相対湿度に適応して、安定した蒸発速度を確保します。高効率の排気システムと衝突空気流システムにより、ウェブ全体に均一な熱分布が実現します。これにより、局所的なコールドスポットが防止され、カーペットの幅全体にわたって一貫した硬化が保証されます。ゾーン制御を行わないと、カーペットの端が硬化しすぎて、中央が濡れたままになる可能性があります。
専門的な タフテッドカーペットバッキングマシンは、 歪みを防ぐために正確なウェブ張力を維持します。硬化の熱膨張と収縮の段階で、不適切な張力により反り、歪み、または収縮が発生します。一貫した張力管理により、カーペットの寸法安定性が維持されます。
正確なドクターブレードとアプリケーターロールにより、コーティング厚の不均一を防ぎます。厚いスポットは硬化に時間がかかるため、ライン速度が平均的な厚さに設定されている場合、局所的な硬化不足が発生します。精密な塗布により、製品全体にわたって均一な熱要件が保証されます。
ロードセルはオーブンの全長にわたってウェブの張力をリアルタイムで監視します。
可変周波数ドライブ (VFD) はローラーの速度を瞬時に調整し、熱収縮を補正します。
精密ドクターブレードは、数ミリメートルの単位のコーティング公差を維持します。
自動化されたエッジガイド システムがカーペットの位置を一定に保ち、耳が不均一に熱にさらされるのを防ぎます。
生産目標と品質保証のバランスをとるには、明確な意思決定の枠組みが必要です。硬化基準を維持するには、ライン速度の増加と適切な熱容量を一致させる必要があります。メーカーは、バッキングの化学的完全性を損なうことなくスループットを拡張できる能力に基づいて機器を評価する必要があります。
レシピ主導の自動化を可能にする機械の機能により、さまざまなカーペットの重量とバッキングの種類が正確な硬化プロファイルを確実に受け取ります。プログラマブル ロジック コントローラー (PLC) は温度と速度の調整を自動化し、人的エラーを削減します。これにより、さまざまな製品ラインにわたって一貫した品質が保証されます。オペレーターが推測に基づいて設定を手動で調整すると、不良率が急増します。
硬化オーブンの運用コストは、製造経費のかなりの部分を占めます。新しい機器を評価する際には、これらのコストを評価することが重要です。エネルギー消費量が多いと利益率が低下し、全体的な運用効率が低下します。
熱回収システムや高度な断熱材などの機能により、熱の安定性を維持しながら平方ヤードあたりのエネルギー消費量を削減します。効率的なエアフロー設計により、カーペットへの熱伝達が最大化され、エネルギーの無駄が最小限に抑えられます。これらのアップグレードにより、硬化の信頼性が向上しながら運用コストが削減されます。最新の断熱材は工場への熱損失を防ぎ、エネルギーを完全にカーペットウェブに集中させます。
適切な装置を使用すると、タフトバインドや層間剥離強度に関する ASTM 規格などの厳しい業界耐久性テストに確実に準拠できます。一貫した硬化プロファイルにより、カーペットのすべてのヤードがこれらの厳格なベンチマークを満たすことが保証されます。これにより、製造業者は高額なクレームや製品リコールから保護されます。
統合された湿度および温度センサーは、リアルタイムの品質管理データを提供します。これらのセンサーは硬化プロセスを継続的に監視し、オペレーターが即座に調整できるようにします。リアルタイム データにより、大量の欠陥製品が施設から流出するのを防ぎます。出口の水分含有量が急増した場合、システムはライン速度を自動的に遅くして補償します。
滞留時間を延長すると、より長いオーブンが必要になることが多く、床面積が限られている施設にとっては課題となります。新しいマシンの物理的な設置面積は、既存の建物の制約内に収まるように慎重に計画する必要があります。スペースの制限を無視すると、機器の設計に問題が生じます。
軽減戦略には、マルチパスオーブン構成または垂直硬化アキュムレーターが含まれます。これらの設計は、より小さな水平設置面積内で滞留時間を最大化します。カスタム エンジニアリング ソリューションにより、メーカーは建物を拡張することなく硬化能力をアップグレードできます。当社では、内陸に位置するがより高いスループットが必要なプラント向けに、ダブルパス システムを設計することがよくあります。
従来の機器から PLC 制御の自動ラインに移行するには、かなりの学習曲線が必要です。オペレーターは、新しいインターフェイスと制御ロジックを理解する必要があります。トレーニングが不十分だと、操作上のエラーが発生し、製品の品質が不安定になります。
ベンダーが提供するトレーニングと標準化されたレシピ プログラミングが不可欠です。包括的なトレーニング プログラムにより、オペレーターは新しい機器を効果的に活用できるようになります。標準化されたレシピにより推測に頼る必要がなくなり、製品の実行ごとに一貫した硬化プロファイルが保証されます。機械の良さはそれを操作するオペレーターによって決まるため、実践的なトレーニングは交渉の余地がありません。
新しいラインを既存の施設に統合するには、生産停止を最小限に抑えるための慎重な計画が必要です。ダウンタイムが長引くとサプライチェーンが混乱し、収益に影響を与えます。移行をスムーズに管理するには、戦略的なアプローチが必要です。
段階的な設置アプローチにより、中断が最小限に抑えられます。メインラインを停止する前にサイトを準備し、補助システムを設置すると、全体的なダウンタイムが短縮されます。機器ベンダーと緊密に連携することで、迅速かつ効率的な設置プロセスが保証されます。古いマシンがまだ稼働している間に事前配線と事前配管ユーティリティを実行すると、設置スケジュールを数週間短縮できます。
現在のライン速度を物理的なオーブンの能力と比較して監査し、数学的な硬化のボトルネックを特定します。
PLC に厳密なレシピ管理プロトコルを実装して、オペレーターが温度設定を手動で上書きできないようにします。
既存のラインのマルチゾーン暖房アップグレードを評価するには、機器エンジニアリングの専門家との技術相談をスケジュールしてください。
製品の出荷前に硬化不足の問題を発見するために、タフトの結合と層間剥離の強度に関する定期的なテストプロトコルを確立します。
A: 乾燥とは、塗布されたコンパウンドから単純に水分が蒸発することです。硬化にはポリマーの化学架橋が含まれます。これは、耐久性のあるカーペットの裏地に必要な構造的完全性と強力な機械的結合を構築するために必要です。
A: 最新のマシンは、正確な温度ゾーン設定と適切な滞留時間を利用しています。これにより、ラテックスが完全に架橋し、一次基材と二次基材の間に強力で永久的な結合が形成され、時間が経っても分離することがなくなります。
A: はい。化学硬化範囲を超えたり、裏材を高温に長時間さらしたりすると、ポリマー鎖が劣化します。これにより、カーペットが完全に乾いているように見えても、接着強度が低下し、脆くなり、裏地の早期破損が発生します。
A: ライン速度を上げると、それを補わない限り滞留時間が短くなります。高速で必要な時間と温度のプロファイルを維持するには、オーブンの物理的な長さを延長するか、より効率の高いインピンジメント エアフロー システムにアップグレードする必要があります。
A: 周囲湿度が高いと、初期の水の蒸発速度が遅くなります。装置にはゾーン排気制御とこれを補う適応型熱プロファイルを備え、湿気が閉じ込められて硬化不足が生じるのを防ぐ必要があります。
A: 硬化不足による物理的症状としては、基材の脆さ、ラテックスの剥離、タフトバインド試験結果の低下、寸法安定性の低下、不完全な重合による残留化学臭などが挙げられます。
A: マルチゾーン オーブンは段階的に加熱するため、コンパウンドの表面が急速に密閉されるのを防ぎます。これにより、最終の高温架橋段階の前に深い水分が逃げることができ、均一で完全な硬化が保証されます。