


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 11.07.2026 Herkunft: Website


Eine überstürzte Teppichproduktion bringt versteckte Finanz- und Reputationsschäden mit sich, die häufig zu vorzeitigen Produktausfällen führen. Wenn Verbraucher innerhalb der ersten 15 Monate nach der Installation feststellen, dass die Rückseite abblättert, liegt die Ursache meist in der Produktion. Hersteller stehen ständig vor dem Spannungsfeld zwischen der Maximierung des Produktionsdurchsatzes und der Sicherstellung einer angemessenen chemischen Vernetzung der Teppichrückenverbindungen. Dieses empfindliche Gleichgewicht bestimmt die Haltbarkeit und strukturelle Integrität des Endprodukts.
Die Minderung von Aushärtungsfehlern erfordert eine gründliche Bewertung der Produktionsinfrastruktur. Mit veralteter Ausrüstung ist es unmöglich, die für eine optimale Aushärtung der Masse erforderliche präzise Temperaturkontrolle zu erreichen. Aufrüstung auf ein modernes, thermisch präzises Die Teppichbeschichtungsmaschine bietet die erforderliche Kontrolle, um hohe Liniengeschwindigkeiten aufrechtzuerhalten, ohne die chemische Integrität des Trägers zu beeinträchtigen.
Eine unzureichende Aushärtungszeit korreliert direkt mit katastrophalen Teppichausfällen, einschließlich Delaminierung, verringerter Bindungsfestigkeit der Büschel und erhöhter Anfälligkeit für Feuchtigkeit und mikrobielle Schäden.
Die Unterscheidung zwischen „Trocknen“ (Verdunsten von Wasser) und „Härten“ (chemische Vernetzung von Polymeren) ist der Hauptfaktor für die langfristige Haltbarkeit von Teppichen.
Übermäßiges Aushärten ist ebenso gefährlich wie unzureichendes Aushärten. Eine längere Hitzeeinwirkung über das optimale Fenster hinaus zersetzt die Polymer-Trägerketten, was zu einem spröden Träger und einer geringen Haftfestigkeit führt.
Die Modernisierung einer Latex-Teppichbeschichtungslinie ermöglicht es Herstellern, die Liniengeschwindigkeit zu erhöhen, ohne die obligatorische Verweilzeit und thermische Konsistenz zu beeinträchtigen, die für eine optimale Aushärtung erforderlich sind.
Die Bewertung einer neuen Teppichbeschichtungsmaschine erfordert die Analyse der Zonentemperaturkontrolle, der Luftstromdynamik und des Spannungsmanagements, um eine gleichmäßige Anwendung und Aushärtung sicherzustellen.
Trocknen und Aushärten sind unterschiedliche Prozesse in der Teppichherstellung. Beim Trocknen handelt es sich um die einfache Entfernung von Wasser aus der aufgetragenen Masse durch Verdunstung. Die Aushärtung erfordert jedoch die chemische Polymerisation oder Vernetzung von Latex- oder Polyurethanverbindungen. Diese chemische Reaktion bildet das starke, dauerhafte Netzwerk, das die Teppichbestandteile miteinander verbindet.
Um bei Teppichrückenmischungen eine maximale Haftfestigkeit zu erreichen, sind bestimmte chemische Bedingungen erforderlich. Die Polymere müssen einen Zustand erreichen, in dem sie ineinandergreifen und eine elastische Struktur bilden. Wenn der Prozess beim bloßen Trocknen stoppt, bleibt der Träger schwach und anfällig für mechanisches Versagen unter Belastung. Wir sehen oft, dass Bediener eine trockene Oberfläche mit einer ausgehärteten Masse verwechseln, was später zu massiven Problemen bei der Qualitätskontrolle führt.
Prozessphase |
Primäre Aktion |
Körperliches Ergebnis |
Auswirkungen auf die Haltbarkeit von Teppichen |
|---|---|---|---|
Trocknen |
Wasserverdunstung durch Hitze |
Die Verbindung fühlt sich fest an |
Minimale strukturelle Festigkeit; anfällig für Fehler |
Aushärten |
Chemische Vernetzung von Polymeren |
Molekulare Bindungen bilden ein belastbares Netzwerk |
Maximale Beständigkeit gegen Büschelbindung und Delaminierung |
Um die Härter richtig zu aktivieren, müssen bestimmte Temperaturschwellenwerte über einen genauen Zeitraum, die sogenannte Verweilzeit, eingehalten werden. Bei zu niedriger Temperatur oder zu kurzer Verweilzeit bleibt die chemische Vernetzung unvollständig. Ein präzises Wärmeprofil sorgt dafür, dass die Masse über ihre gesamte Dicke gleichmäßig aushärtet.
Umgebungsvariablen der Fabrikumgebung haben erheblichen Einfluss auf die anfängliche Wasserverdampfungsrate in einem Latex-Teppichbeschichtungslinie . Saisonale Luftfeuchtigkeit oder feuchtes Küstenklima verlangsamen die Verdunstung und verändern das erforderliche Zeit-Temperatur-Profil. Industriestandard-Bewertungsobjektive betonen den direkten Zusammenhang zwischen gleichmäßiger thermischer Belastung und zuverlässiger Klebeleistung.
Umgebungsfeuchtigkeit: Hohe Luftfeuchtigkeit in der Fabrik verlangsamt die anfängliche Trocknungsphase und erfordert längere Ofenverweilzeiten.
Viskosität der Mischung: Dickere Latexanwendungen erfordern eine langsamere, abgestufte Wärmekurve, um eine Hautbildung auf der Oberfläche zu verhindern.
Substratgewicht: Schwerere Primärträger absorbieren mehr Wärme und verändern die Wärmeübertragungsrate auf die chemische Verbindung.
Luftstromgeschwindigkeit: Der richtige Luftstrom durchbricht die Feuchtigkeitsgrenzschicht auf der Teppichoberfläche und beschleunigt so die Verdunstung.
Längere oder zu hohe Härtungstemperaturen zerstören Polymer-Trägernetzwerke. Wenn die Temperaturen den optimalen chemischen Schwellenwert überschreiten, werden die Polymerketten eher abgebaut als verstärkt. Dieser thermische Abbau zerstört die strukturelle Integrität der Trägermasse.
Ein Träger, der trocken aussieht und sich „klebefrei“ anfühlt, kann immer noch eine deutlich verringerte Klebe- und Schälfestigkeit aufweisen. Eine Überbelichtung im Ofen macht die Masse spröde. Wenn man sich ausschließlich auf das Aussehen der Oberfläche und nicht auf präzise thermische Kennzahlen verlässt, führt dies zu katastrophalen Produktausfällen im Feld. Sie müssen sich auf interne Temperaturfühler und eine strenge Rezepturverwaltung verlassen, nicht nur auf eine visuelle Kontrolle am Ende der Linie.
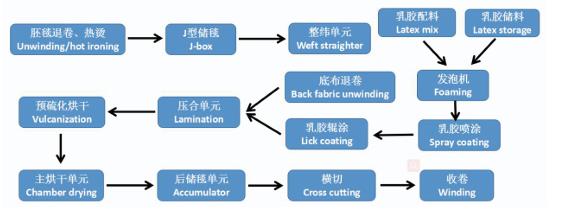
Eine Trennung des Sekundärträgers tritt auf, wenn die Klebeschicht den Primär- und Sekundärträger nicht zusammenhält. Eine unzureichende Aushärtung führt dazu, dass der Latex schwach wird und eine starke mechanische Bindung verhindert wird. In der Praxis auftretende Fehler bei der Umsetzung äußern sich oft in Verbraucherbeschwerden darüber, dass Teppichrücken kurz nach der Verlegung, manchmal innerhalb von 12 bis 15 Monaten, abblättern.
Unterausgehärteter Latex ist sehr anfällig für Umwelteinflüsse nach der Installation. UV-Einstrahlung, direkte Sonneneinstrahlung und Umgebungsfeuchtigkeit beschleunigen den Zerfall der schwachen Verbindung. Diese schnelle Zersetzung verwandelt den eigentlich haltbaren Bodenbelag in ein sprödes, verfallendes Durcheinander. Wenn Sie einen defekten Teppich herausziehen und feststellen, dass weißer Staub oder Flocken zurückgeblieben sind, sehen Sie die direkte Folge eines unzureichenden Wärmeprofils während der Herstellung.
Bei unzureichender Aushärtung sind der primäre Träger und die Garnschlingen anfällig für Ausreißer. Ohne ein vollständig vernetztes Klebstoffnetzwerk fehlt den Büscheln die nötige Verankerung, um dem Fußgängerverkehr standzuhalten. Dies führt zu vorzeitigem Verschleiß und einer rapiden Verschlechterung des Aussehens.
Ebenso gravierend sind die Auswirkungen auf die Dimensionsstabilität. Teppichen mit unzureichend ausgehärtetem Rücken fehlt die strukturelle Steifigkeit, was zu Knicken, Dehnen und Faltenbildung führt. Diese Probleme betreffen sowohl gewerbliche als auch private Anwendungen und führen zu kostspieligen Ersatzgeräten und einem Rufschaden. Ein Teppich, der sich innerhalb von sechs Monaten nach der Verlegung ausdehnt, leidet fast immer unter schlechter Spannungskontrolle oder unzureichender Hitze während des Trägervorgangs.
Eingeschlossene Feuchtigkeit aus unvollständiger Aushärtung schafft einen idealen Nährboden für Schimmel, Mehltau und Bakterien innerhalb der Trägerstruktur. Je länger die Feuchtigkeit verbleibt, desto höher ist das Risiko einer mikrobiellen Vermehrung. Dies beeinträchtigt die Hygiene und Sicherheit des Innenraumklimas.
Darüber hinaus können unzureichend ausgehärtete chemische Verbindungen zu einer längeren Ausgasung führen. Erhöhte Emissionen flüchtiger organischer Verbindungen (VOC) resultieren aus unvollständiger Polymerisation. Teppiche, die hohe VOC-Werte ausstoßen, verfehlen die Standards für Raumluftqualität und umweltfreundliches Bauen, was ihre Marktfähigkeit einschränkt. Durch die richtige Aushärtung werden diese Chemikalien in einer stabilen Polymermatrix verankert und verhindern so, dass sie in die Luft gelangen.
Die physische Länge des Aushärtungsofens bestimmt die maximal zulässige Liniengeschwindigkeit. Rechnerisch ist eine bestimmte Verweilzeit erforderlich, damit die Masse vollständig aushärtet. Wenn die Linie für die Ofenlänge zu schnell läuft, kommt der Teppich nicht ausreichend ausgehärtet heraus.
Moderne Maschinen optimieren dieses Verhältnis, um Engpässe zu vermeiden, ohne die Heilung zu beschleunigen. Durch die Verlängerung der Ofenlänge oder die Verbesserung der Wärmeübertragungseffizienz können Hersteller den Durchsatz sicher steigern. Dadurch wird sichergestellt, dass die Produktionsziele erreicht werden, ohne dass das Risiko einer thermischen Überbelichtung oder Unteraushärtung besteht. Man kann die Physik nicht betrügen; Wenn Ihre Verbindung drei Minuten bei 300 Grad Fahrenheit benötigt, muss Ihre Liniengeschwindigkeit so berechnet werden, dass der Teppich genau für diese Dauer in der Wärmezone bleibt.
Ofenlänge (Meter) |
Erforderliche Verweilzeit (Minuten) |
Maximale sichere Streckengeschwindigkeit (Meter/Min.) |
|---|---|---|
30 |
3.0 |
10.0 |
45 |
3.0 |
15.0 |
60 |
3.0 |
20.0 |
Eine Mehrzonenheizung ist erforderlich, um die Temperaturen allmählich zu erhöhen und so eine Hautbildung an der Oberfläche zu verhindern. Wenn die Oberfläche zu schnell versiegelt, bleibt Feuchtigkeit in der Masse hängen und verhindert so eine vollständige Aushärtung. Durch allmähliches Erhitzen kann das Wasser verdampfen, bevor die endgültige Vernetzungsphase beginnt.
Spezielle Absaugsysteme passen sich der äußeren relativen Luftfeuchtigkeit an, um stabile Verdunstungsraten zu gewährleisten. Hocheffiziente Abluft- und Aufprallluftstromsysteme sorgen für eine gleichmäßige Wärmeverteilung über die Bahn. Dies verhindert lokale Kaltstellen und gewährleistet eine gleichmäßige Aushärtung über die gesamte Breite des Teppichs. Ohne Zonenkontrolle könnten die Kanten des Teppichs überhärten, während die Mitte nass bleibt.
Ein Spezialist Die getuftete Teppichrückenmaschine sorgt für eine präzise Bahnspannung, um Verformungen zu vermeiden. Während der thermischen Expansions- und Kontraktionsphase der Aushärtung führt eine falsche Spannung zu einer Biegung, Schrägstellung oder Schrumpfung. Durch ein konsequentes Spannungsmanagement bleibt die Formstabilität des Teppichs erhalten.
Präzise Rakelmesser und Auftragswalzen verhindern eine ungleichmäßige Beschichtungsdicke. Dicke Stellen benötigen mehr Zeit zum Aushärten, was zu örtlicher Unteraushärtung führt, wenn die Liniengeschwindigkeit auf die durchschnittliche Dicke eingestellt ist. Die präzise Anwendung sorgt für gleichmäßige thermische Anforderungen im gesamten Produkt.
Kraftmesszellen überwachen die Bahnspannung in Echtzeit über die gesamte Ofenlänge.
Antriebe mit variabler Frequenz (VFDs) passen die Walzengeschwindigkeiten sofort an, um thermische Schrumpfung auszugleichen.
Präzisionsrakel halten eine Beschichtungstoleranz von Bruchteilen eines Millimeters ein.
Automatisierte Kantenführungssysteme halten den Teppich ausgerichtet und verhindern so eine ungleichmäßige Hitzeeinwirkung auf die Kanten.
Der Ausgleich zwischen Produktionszielen und Qualitätssicherung erfordert einen klaren Entscheidungsrahmen. Eine Erhöhung der Liniengeschwindigkeit muss mit einer ausreichenden Wärmekapazität einhergehen, um die Aushärtungsstandards aufrechtzuerhalten. Hersteller müssen Geräte auf der Grundlage ihrer Fähigkeit bewerten, den Durchsatz zu skalieren, ohne die chemische Integrität des Trägers zu beeinträchtigen.
Maschinenfunktionen, die eine rezeptgesteuerte Automatisierung ermöglichen, stellen sicher, dass unterschiedliche Teppichgewichte und Trägertypen exakte Aushärtungsprofile erhalten. Speicherprogrammierbare Steuerungen (SPS) automatisieren Temperatur- und Geschwindigkeitsanpassungen und reduzieren so menschliche Fehler. Dies garantiert eine gleichbleibende Qualität über verschiedene Produktlinien hinweg. Wenn Bediener die Einstellungen aufgrund von Vermutungen manuell anpassen, steigen die Fehlerquoten sprunghaft an.
Die Betriebskosten von Härtungsöfen machen einen erheblichen Teil der Herstellungskosten aus. Die Bewertung dieser Kosten ist bei der Bewertung neuer Geräte von entscheidender Bedeutung. Ein hoher Energieverbrauch schmälert die Gewinnmargen und verringert die Gesamtbetriebseffizienz.
Funktionen wie Wärmerückgewinnungssysteme und fortschrittliche Isolierung sorgen für die thermische Konstanz und reduzieren gleichzeitig den Energieverbrauch pro Quadratmeter. Das effiziente Luftstromdesign maximiert die Wärmeübertragung auf den Teppich und minimiert so die Energieverschwendung. Diese Upgrades senken die Betriebskosten und verbessern gleichzeitig die Aushärtungszuverlässigkeit. Moderne Isoliermaterialien verhindern den Wärmeverlust in die Fabrik und sorgen dafür, dass die Energie vollständig auf die Teppichbahn konzentriert bleibt.
Die richtige Ausrüstung gewährleistet die Einhaltung strenger Haltbarkeitstests der Branche, wie z. B. der ASTM-Standards für Büschelbindung und Delaminationsfestigkeit. Konsistente Aushärtungsprofile garantieren, dass jeder Meter Teppich diese strengen Maßstäbe erfüllt. Dies schützt den Hersteller vor kostspieligen Reklamationen und Produktrückrufen.
Integrierte Feuchtigkeits- und Temperatursensoren liefern Qualitätskontrolldaten in Echtzeit. Diese Sensoren überwachen den Aushärtungsprozess kontinuierlich und ermöglichen dem Bediener sofortige Anpassungen. Echtzeitdaten verhindern, dass große Mengen fehlerhafter Produkte die Anlage verlassen. Wenn der Feuchtigkeitsgehalt am Ausgang ansteigt, kann das System die Liniengeschwindigkeit automatisch verlangsamen, um dies auszugleichen.
Eine längere Verweilzeit erfordert oft längere Öfen, was für Einrichtungen mit begrenzter Stellfläche eine Herausforderung darstellt. Der physische Platzbedarf einer neuen Maschine muss sorgfältig geplant werden, um den bestehenden Gebäudebeschränkungen gerecht zu werden. Das Ignorieren von Platzbeschränkungen führt zu Kompromissen beim Gerätedesign.
Zu den Abhilfemaßnahmen gehören Ofenkonfigurationen mit mehreren Durchgängen oder vertikale Härtungsspeicher. Diese Designs maximieren die Verweilzeit bei kleinerer horizontaler Grundfläche. Kundenspezifische technische Lösungen ermöglichen es Herstellern, die Aushärtungskapazität zu verbessern, ohne ihr Gebäude zu erweitern. Wir konzipieren häufig Doppelpasssysteme für Anlagen, die im Binnenland liegen, aber einen höheren Durchsatz benötigen.
Der Übergang von Altgeräten zu automatisierten, SPS-gesteuerten Linien erfordert eine erhebliche Lernkurve. Bediener müssen neue Schnittstellen und Steuerungslogik verstehen. Unzureichende Schulungen führen zu Bedienungsfehlern und einer inkonsistenten Produktqualität.
Vom Anbieter bereitgestellte Schulungen und standardisierte Rezeptprogrammierung sind unerlässlich. Umfassende Schulungsprogramme stellen sicher, dass die Bediener die neuen Geräte effektiv nutzen können. Standardisierte Rezepte machen Rätselraten überflüssig und gewährleisten konsistente Aushärtungsprofile für jeden Produktdurchlauf. Eine Maschine ist nur so gut wie der Bediener, der sie bedient, daher ist eine praktische Schulung nicht verhandelbar.
Die Integration einer neuen Linie in eine bestehende Anlage erfordert eine sorgfältige Planung, um Produktionsunterbrechungen zu minimieren. Längere Ausfallzeiten stören die Lieferketten und beeinträchtigen den Umsatz. Um den Übergang reibungslos zu bewältigen, ist ein strategischer Ansatz erforderlich.
Ein schrittweiser Installationsansatz minimiert Störungen. Die Vorbereitung des Standorts und die Installation von Hilfssystemen vor der Abschaltung der Hauptleitung reduzieren die Gesamtausfallzeit. Eine enge Abstimmung mit dem Gerätehersteller gewährleistet einen schnellen und effizienten Installationsprozess. Durch die Vorverkabelung und Verrohrung der Versorgungseinrichtungen, während die alte Maschine noch in Betrieb ist, kann der Installationszeitplan um Wochen verkürzt werden.
Vergleichen Sie Ihre aktuellen Liniengeschwindigkeiten mit Ihren physischen Ofenkapazitäten, um mathematisch Engpässe bei der Aushärtung zu identifizieren.
Implementieren Sie strenge Protokolle zur Rezeptverwaltung in Ihrer SPS, um zu verhindern, dass Bediener die Temperatureinstellungen manuell überschreiben.
Vereinbaren Sie einen technischen Beratungstermin mit einem Spezialisten für Anlagentechnik, um Mehrzonen-Heizungs-Upgrades für Ihre bestehende Linie zu bewerten.
Erstellen Sie ein Routinetestprotokoll für die Büschelbindung und die Delaminierungsfestigkeit, um Probleme mit unzureichender Aushärtung zu erkennen, bevor die Produkte ausgeliefert werden.
A: Beim Trocknen handelt es sich um die einfache Verdunstung von Wasser aus der aufgetragenen Masse. Bei der Aushärtung erfolgt die chemische Vernetzung von Polymeren, die erforderlich ist, um die strukturelle Integrität und starke mechanische Bindungen aufzubauen, die für einen dauerhaften Teppichrücken erforderlich sind.
A: Eine moderne Maschine verfügt über eine präzise Temperaturzoneneinteilung und eine angemessene Verweilzeit. Dadurch wird sichergestellt, dass der Latex vollständig vernetzt und eine starke, dauerhafte Verbindung zwischen der Primär- und Sekundärunterlage entsteht, sodass diese sich mit der Zeit nicht lösen können.
A: Ja. Wenn das chemische Aushärtungsfenster überschritten wird oder der Träger zu lange hoher Hitze ausgesetzt wird, werden die Polymerketten abgebaut. Dies führt zu verminderter Haftfestigkeit, Sprödigkeit und vorzeitigem Versagen des Trägers, obwohl der Teppich völlig trocken erscheint.
A: Eine Erhöhung der Liniengeschwindigkeit verkürzt die Verweilzeit, sofern sie nicht kompensiert wird. Um das erforderliche Zeit-Temperatur-Profil bei höheren Geschwindigkeiten aufrechtzuerhalten, müssen Sie entweder die physische Länge des Ofens verlängern oder auf Aufprallluftstromsysteme mit höherer Effizienz aufrüsten.
A: Eine hohe Luftfeuchtigkeit verlangsamt die anfängliche Wasserverdunstung. Um dies zu kompensieren, müssen die Geräte über zonierte Abluftsteuerungen und adaptive Wärmeprofile verfügen, um zu verhindern, dass Feuchtigkeit eingeschlossen wird und eine Unteraushärtung verursacht.
A: Zu den physikalischen Symptomen einer unzureichenden Aushärtung gehören ein spröder Träger, abblätternder Latex, niedrige Testergebnisse zur Büschelbindung, schlechte Dimensionsstabilität und chemische Restgerüche aufgrund unvollständiger Polymerisation.
A: Mehrzonenöfen sorgen für eine allmähliche Erwärmung, wodurch verhindert wird, dass die Oberfläche der Masse zu schnell versiegelt. Dadurch kann tiefe Feuchtigkeit vor der abschließenden Hochtemperatur-Vernetzungsphase entweichen und eine gleichmäßige und vollständige Aushärtung gewährleistet werden.