


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-07-11 Origine : Site


La fabrication précipitée de tapis entraîne des coûts financiers et de réputation cachés, conduisant souvent à une défaillance prématurée du produit. Lorsque les consommateurs constatent que les supports s'écaillent au cours des 15 premiers mois suivant l'installation, la cause première remonte généralement à l'atelier de production. Les fabricants sont constamment confrontés à la tension entre maximiser le débit de production et assurer une réticulation chimique adéquate des composés de support de tapis. Cet équilibre délicat détermine la durabilité et l’intégrité structurelle du produit final.
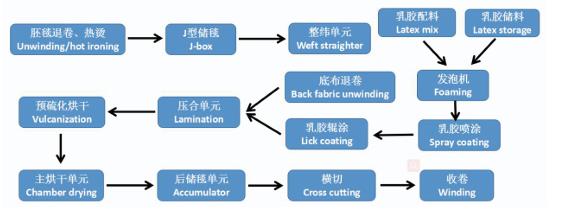
L’atténuation des défauts de durcissement nécessite une évaluation approfondie de l’infrastructure de production. Il est impossible d’obtenir le contrôle thermique précis nécessaire au durcissement optimal des composés avec un équipement obsolète. Mise à niveau vers un système moderne et thermiquement précis La machine de revêtement de tapis offre le contrôle nécessaire pour maintenir des vitesses de ligne élevées sans compromettre l'intégrité chimique du support.
Un temps de durcissement insuffisant est directement corrélé à des défaillances catastrophiques du tapis, notamment le délaminage, une résistance réduite à la liaison des touffes et une sensibilité accrue à l'humidité et aux dommages microbiens.
La distinction entre le « séchage » (évaporation de l'eau) et le « durcissement » (réticulation chimique des polymères) est le principal facteur de durabilité à long terme d'un tapis.
Un durcissement excessif est aussi dangereux qu'un durcissement insuffisant ; une exposition prolongée à la chaleur au-delà de la fenêtre optimale dégrade les chaînes de support en polymère, conduisant à un support fragile et à une faible force de liaison.
La modernisation d'une ligne de revêtement de tapis en latex permet aux fabricants d'augmenter la vitesse des lignes sans sacrifier le temps de séjour obligatoire et la consistance thermique nécessaires à un durcissement optimal.
L'évaluation d'une nouvelle machine de revêtement de tapis nécessite d'analyser les contrôles de température par zones, la dynamique du flux d'air et la gestion de la tension pour garantir une application et un durcissement cohérents.
Le séchage et le durcissement sont des processus distincts dans la fabrication de tapis. Le séchage implique la simple élimination de l’eau du composé appliqué par évaporation. Le durcissement nécessite cependant la polymérisation chimique ou la réticulation des composés de latex ou de polyuréthane. Cette réaction chimique forme le réseau solide et durable qui lie les composants du tapis entre eux.
L’obtention d’une force d’adhérence maximale dans les composés de support de tapis nécessite des conditions chimiques spécifiques. Les polymères doivent atteindre un état dans lequel ils s’emboîtent, créant ainsi une structure résiliente. Si le processus s'arrête au simple séchage, le support reste faible et susceptible de se briser mécaniquement sous contrainte. Nous voyons souvent des opérateurs confondre une surface sèche avec un composé durci, ce qui entraîne d'énormes problèmes de contrôle qualité sur toute la ligne.
Phase du processus |
Action principale |
Résultat physique |
Impact sur la durabilité des tapis |
|---|---|---|---|
Séchage |
Évaporation de l'eau par la chaleur |
Le composé devient solide au toucher |
Résistance structurelle minimale ; sujet à l'échec |
Guérison |
Réticulation chimique des polymères |
Les liaisons moléculaires forment un réseau résilient |
Résistance maximale à la liaison des touffes et au délaminage |
Des seuils de température spécifiques doivent être maintenus pendant une durée exacte, appelée temps de séjour, pour activer correctement les agents de durcissement. Si la température est trop basse ou le temps de séjour trop court, la réticulation chimique reste incomplète. Un profil thermique précis garantit que le composé durcit uniformément sur toute son épaisseur.
Les variables de l'environnement ambiant de l'usine ont un impact significatif sur le taux d'évaporation initial de l'eau dans un ligne de revêtement de tapis en latex . L'humidité saisonnière ou les climats côtiers humides ralentissent l'évaporation, modifiant le profil temps-température requis. Les lentilles d'évaluation conformes aux normes de l'industrie mettent l'accent sur la relation directe entre une exposition thermique constante et des performances adhésives fiables.
Humidité ambiante : une humidité élevée dans l'air de l'usine ralentit la phase de séchage initiale, nécessitant des temps de séjour plus longs dans le four.
Viscosité du composé : Les applications de latex plus épaisses nécessitent une courbe de chaleur plus lente et graduée pour éviter la formation de peau en surface.
Poids du substrat : les supports primaires plus lourds absorbent plus de chaleur, modifiant ainsi le taux de transfert thermique vers le composé chimique.
Vitesse du flux d'air : un flux d'air d'impact approprié brise la couche limite d'humidité sur la surface du tapis, accélérant ainsi l'évaporation.
Des températures de durcissement prolongées ou excessives dégradent les réseaux de support polymère. Lorsque les températures dépassent le seuil chimique optimal, les chaînes polymères se décomposent plutôt que de se renforcer. Cette dégradation thermique ruine l'intégrité structurelle du composé de support.
Un support qui semble sec et qui semble « non collant » peut néanmoins posséder une résistance au collage et au pelage considérablement réduite. Une surexposition au four rend le composé cassant. S'appuyer uniquement sur l'apparence de la surface plutôt que sur des mesures thermiques précises conduit à des défaillances catastrophiques des produits sur le terrain. Vous devez vous appuyer sur des sondes de température internes et une gestion stricte des recettes, et pas seulement sur un contrôle visuel en fin de ligne.
La séparation du support secondaire se produit lorsque la couche adhésive ne parvient pas à maintenir ensemble les supports primaire et secondaire. Un durcissement insuffisant laisse le latex faible, empêchant une forte liaison mécanique. Les échecs de mise en œuvre dans le monde réel se manifestent souvent par des plaintes de consommateurs concernant l'écaillage des sous-tapis peu de temps après l'installation, parfois dans les 12 à 15 mois.
Le latex sous-durci est très vulnérable aux facteurs environnementaux post-installation. L'exposition aux UV, la lumière directe du soleil et l'humidité ambiante accélèrent la désintégration du composé faible. Cette dégradation rapide transforme ce qui devrait être un revêtement de sol durable en un gâchis fragile et défaillant. Lorsque vous retirez un tapis défectueux et voyez de la poussière blanche ou des flocons laissés derrière vous, vous observez le résultat direct d'un profil thermique inadéquat lors de la fabrication.
Un durcissement inadéquat laisse le support principal et les boucles de fil vulnérables aux arrachements. Sans réseau adhésif entièrement réticulé, les touffes ne disposent pas de l'ancrage nécessaire pour résister au trafic piétonnier. Cela entraîne une usure prématurée et une détérioration rapide de l’aspect.
L'impact sur la stabilité dimensionnelle est tout aussi grave. Les tapis dont le support n'est pas suffisamment durci manquent de rigidité structurelle, ce qui entraîne des déformations, des étirements et des froissements. Ces problèmes affectent les applications commerciales et résidentielles, entraînant des remplacements coûteux et une réputation ternie. Un tapis qui se déforme dans les six mois suivant l'installation souffrait presque toujours d'un mauvais contrôle de la tension ou d'une chaleur insuffisante pendant le processus de support.
L'humidité emprisonnée due à un durcissement incomplet crée un terrain fertile idéal pour la moisissure et les bactéries au sein de la structure de support. Plus l’humidité persiste longtemps, plus le risque de prolifération microbienne est élevé. Cela compromet l’hygiène et la sécurité de l’environnement intérieur.
De plus, des composés chimiques insuffisamment durcis peuvent entraîner des dégagements gazeux prolongés. Les émissions élevées de composés organiques volatils (COV) résultent d’une polymérisation incomplète. Les tapis émettant des niveaux élevés de COV ne respectent pas les normes de qualité de l’air intérieur et de construction écologique, limitant ainsi leur viabilité commerciale. Un durcissement approprié enferme ces produits chimiques dans une matrice polymère stable, les empêchant de s'échapper dans l'air.
La longueur physique du four de durcissement dicte la vitesse de ligne maximale autorisée. Un temps de séjour spécifique est mathématiquement requis pour que le composé atteigne un durcissement complet. Si la ligne est trop rapide pour la longueur du four, le tapis sort sous-durci.
Les machines modernes optimisent ce rapport pour éviter les goulots d'étranglement sans précipiter le traitement. En prolongeant la longueur des fours ou en améliorant l’efficacité du transfert de chaleur, les fabricants peuvent augmenter le débit en toute sécurité. Cela garantit que les objectifs de production sont atteints sans risquer de surexposition thermique ou de sous-durcissement. Vous ne pouvez pas tromper la physique ; si votre composé nécessite trois minutes à 300 degrés Fahrenheit, votre vitesse de ligne doit être calculée pour maintenir le tapis dans la zone thermique pendant exactement cette durée.
Longueur du four (mètres) |
Temps de séjour requis (minutes) |
Vitesse de ligne maximale de sécurité (mètres/min) |
|---|---|---|
30 |
3.0 |
10.0 |
45 |
3.0 |
15.0 |
60 |
3.0 |
20.0 |
Un chauffage multizone est nécessaire pour augmenter progressivement les températures, évitant ainsi la formation de peaux en surface. Si la surface scelle trop rapidement, l’humidité reste emprisonnée à l’intérieur du composé, empêchant un durcissement complet. Un chauffage progressif permet à l'eau de s'évaporer avant le début de la phase finale de réticulation.
Les systèmes d'échappement spécialisés s'adaptent à l'humidité relative externe pour garantir des taux d'évaporation stables. Les systèmes d'évacuation et de flux d'air à haute efficacité assurent une répartition uniforme de la chaleur sur la bande. Cela évite les points froids localisés et garantit un durcissement constant sur toute la largeur du tapis. Sans contrôle zoné, les bords du tapis pourraient durcir excessivement tandis que le centre reste humide.
Un spécialiste La machine de support de tapis touffeté maintient une tension précise de la bande pour éviter toute distorsion. Pendant les phases de dilatation et de contraction thermiques du durcissement, une tension inappropriée provoque une courbure, une inclinaison ou un retrait. Une gestion cohérente de la tension préserve la stabilité dimensionnelle du tapis.
Des racles et des rouleaux applicateurs précis empêchent une épaisseur de revêtement inégale. Les taches épaisses nécessitent plus de temps pour durcir, ce qui entraîne un sous-durcissement localisé si la vitesse de ligne est réglée pour l'épaisseur moyenne. L'application précise garantit des exigences thermiques uniformes sur l'ensemble du produit.
Les cellules de pesée surveillent la tension de la bande en temps réel sur toute la longueur du four.
Les entraînements à fréquence variable (VFD) ajustent instantanément la vitesse des rouleaux pour compenser le retrait thermique.
Les racles de précision maintiennent une tolérance de revêtement de fractions de millimètre.
Les systèmes automatisés de guidage des bords maintiennent le tapis aligné, évitant ainsi une exposition inégale à la chaleur sur les lisières.
Équilibrer les objectifs de production et l’assurance qualité nécessite un cadre décisionnel clair. L’augmentation de la vitesse de ligne doit être associée à une capacité thermique adéquate pour maintenir les normes de durcissement. Les fabricants doivent évaluer l'équipement en fonction de sa capacité à augmenter le débit sans compromettre l'intégrité chimique du support.
Les caractéristiques de la machine qui permettent une automatisation basée sur des recettes garantissent que différents poids de tapis et types de support reçoivent des profils de durcissement exacts. Les contrôleurs logiques programmables (PLC) automatisent les réglages de température et de vitesse, réduisant ainsi les erreurs humaines. Cela garantit une qualité constante sur diverses gammes de produits. Lorsque les opérateurs ajustent manuellement les paramètres en fonction de conjectures, les taux de défauts montent en flèche.
Les coûts opérationnels des fours de polymérisation représentent une part importante des dépenses de fabrication. L’évaluation de ces coûts est cruciale lors de l’évaluation d’un nouvel équipement. Une consommation d’énergie élevée réduit les marges bénéficiaires et réduit l’efficacité opérationnelle globale.
Des fonctionnalités telles que les systèmes de récupération de chaleur et l’isolation avancée maintiennent la cohérence thermique tout en réduisant la consommation d’énergie par mètre carré. La conception efficace du flux d'air maximise le transfert de chaleur vers le tapis, minimisant ainsi le gaspillage d'énergie. Ces mises à niveau réduisent les coûts opérationnels tout en améliorant la fiabilité du durcissement. Les matériaux d'isolation modernes empêchent les pertes de chaleur dans l'usine, gardant l'énergie entièrement concentrée sur la bande de moquette.
Le bon équipement garantit la conformité aux tests de durabilité rigoureux de l’industrie, tels que les normes ASTM pour la résistance aux liaisons des touffes et au délaminage. Des profils de durcissement cohérents garantissent que chaque mètre de tapis répond à ces critères rigoureux. Cela protège le fabricant des réclamations coûteuses et des rappels de produits.
Les capteurs d'humidité et de température intégrés fournissent des données de contrôle qualité en temps réel. Ces capteurs surveillent en permanence le processus de durcissement, permettant aux opérateurs d'effectuer des ajustements immédiats. Les données en temps réel empêchent de gros lots de produits défectueux de quitter l’installation. Si la teneur en humidité à la sortie augmente, le système peut automatiquement ralentir la vitesse de la ligne pour compenser.
L'allongement du temps de séjour nécessite souvent des fours plus longs, ce qui représente un défi pour les installations disposant d'une surface au sol limitée. L'empreinte physique d'une nouvelle machine doit être soigneusement planifiée pour s'adapter aux contraintes du bâtiment existant. Ignorer les limitations d’espace conduit à des conceptions d’équipement compromises.
Les stratégies d'atténuation incluent des configurations de fours à passages multiples ou des accumulateurs de durcissement verticaux. Ces conceptions maximisent le temps de séjour dans un encombrement horizontal plus petit. Les solutions d'ingénierie personnalisées permettent aux fabricants d'améliorer leur capacité de durcissement sans agrandir leur bâtiment. Nous concevons fréquemment des systèmes à double passage pour les usines enclavées mais qui nécessitent un débit plus élevé.
La transition d'un équipement existant vers des lignes automatisées et contrôlées par PLC implique une courbe d'apprentissage importante. Les opérateurs doivent comprendre les nouvelles interfaces et la logique de contrôle. Une formation inadéquate entraîne des erreurs opérationnelles et une qualité de produit incohérente.
Une formation fournie par le fournisseur et une programmation de recettes standardisées sont essentielles. Des programmes de formation complets garantissent que les opérateurs peuvent utiliser efficacement le nouvel équipement. Les recettes standardisées éliminent les approximations, garantissant des profils de durcissement cohérents pour chaque exécution de produit. Une machine ne vaut que par l'opérateur qui la fait fonctionner, ce qui rend la formation pratique non négociable.
L'intégration d'une nouvelle ligne dans une installation existante nécessite une planification minutieuse pour minimiser les arrêts de production. Les temps d'arrêt prolongés perturbent les chaînes d'approvisionnement et ont un impact sur les revenus. Une approche stratégique est nécessaire pour gérer la transition en douceur.
Une approche d’installation progressive minimise les perturbations. La préparation du site et l'installation des systèmes auxiliaires avant l'arrêt de la ligne principale réduisent les temps d'arrêt globaux. Une coordination étroite avec le fournisseur d'équipement garantit un processus d'installation rapide et efficace. Les utilitaires de pré-câblage et de pré-tuyauterie pendant que l'ancienne machine est encore en fonctionnement peuvent réduire de plusieurs semaines le calendrier d'installation.
Vérifiez les vitesses actuelles de votre ligne par rapport aux capacités physiques de votre four pour identifier les goulots d'étranglement mathématiques du durcissement.
Implémentez des protocoles stricts de gestion des recettes dans votre automate pour empêcher les opérateurs de modifier manuellement les paramètres de température.
Planifiez une consultation technique avec un spécialiste en ingénierie d’équipement pour évaluer les améliorations de chauffage multizones pour votre ligne existante.
Établissez un protocole de test de routine pour la résistance des touffes et la résistance au délaminage afin de détecter les problèmes de sous-durcissement avant l'expédition des produits.
R : Le séchage est la simple évaporation de l’eau du composé appliqué. Le durcissement implique la réticulation chimique des polymères, qui est nécessaire pour créer l’intégrité structurelle et les liaisons mécaniques solides nécessaires à un support de tapis durable.
R : Une machine moderne utilise un zonage de température précis et un temps de séjour adéquat. Cela garantit que le latex est entièrement réticulé et crée une liaison solide et permanente entre les supports primaire et secondaire, les empêchant de se séparer au fil du temps.
R : Oui. Dépasser la fenêtre de durcissement chimique ou exposer le support à une chaleur élevée pendant trop longtemps dégrade les chaînes polymères. Cela entraîne une force de liaison réduite, une fragilité et une défaillance prématurée du support, même si le tapis semble complètement sec.
R : L'augmentation de la vitesse de la ligne réduit le temps de séjour, à moins d'être compensée. Pour maintenir le profil temps-température requis à des vitesses plus élevées, vous devez soit étendre la longueur physique du four, soit passer à des systèmes de flux d'air par impact plus efficaces.
R : Une humidité ambiante élevée ralentit le taux d’évaporation initial de l’eau. L'équipement doit comporter des contrôles d'échappement zonés et des profils thermiques adaptatifs pour compenser cela, empêchant l'humidité d'être piégée et de provoquer un sous-durcissement.
R : Les symptômes physiques d'un sous-durcissement comprennent un support fragile, un latex qui s'écaille, des résultats de tests de liaison des touffes faibles, une mauvaise stabilité dimensionnelle et des odeurs chimiques résiduelles dues à une polymérisation incomplète.
R : Les fours multizones fournissent un chauffage progressif, ce qui empêche la surface du composé de se sceller trop rapidement. Cela permet à l'humidité profonde de s'échapper avant la phase finale de réticulation à haute température, garantissant ainsi un durcissement uniforme et complet.